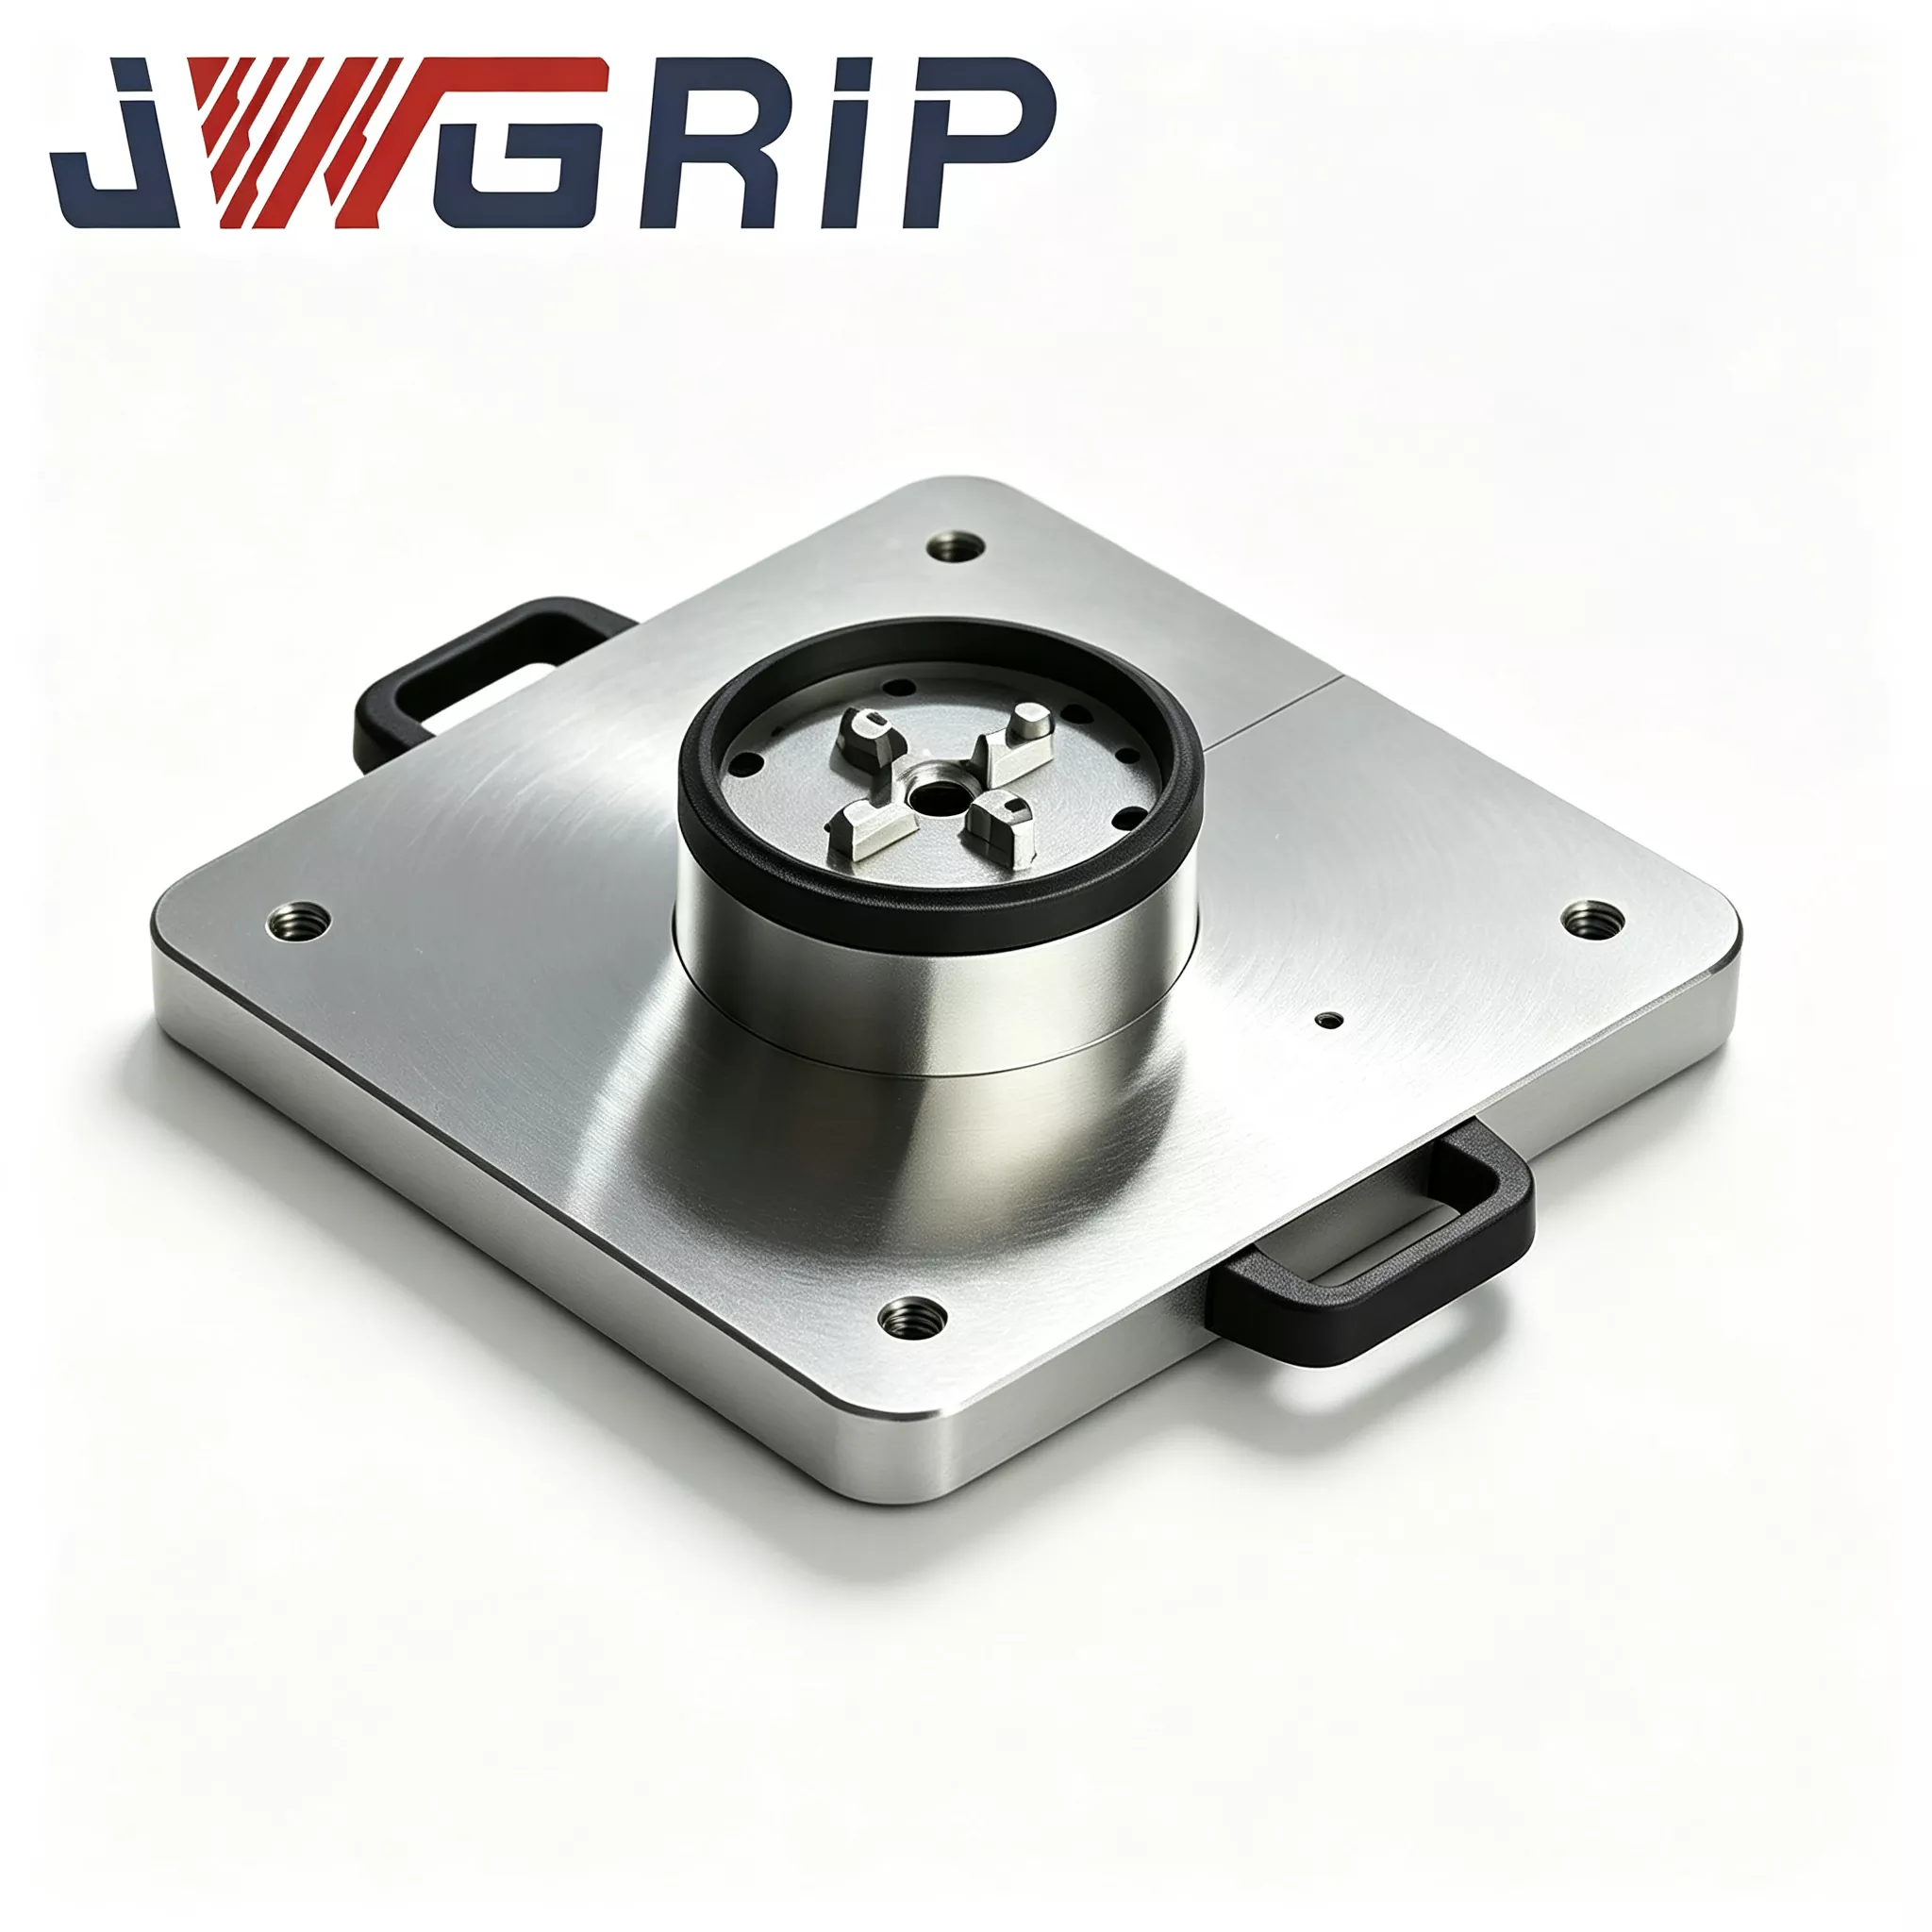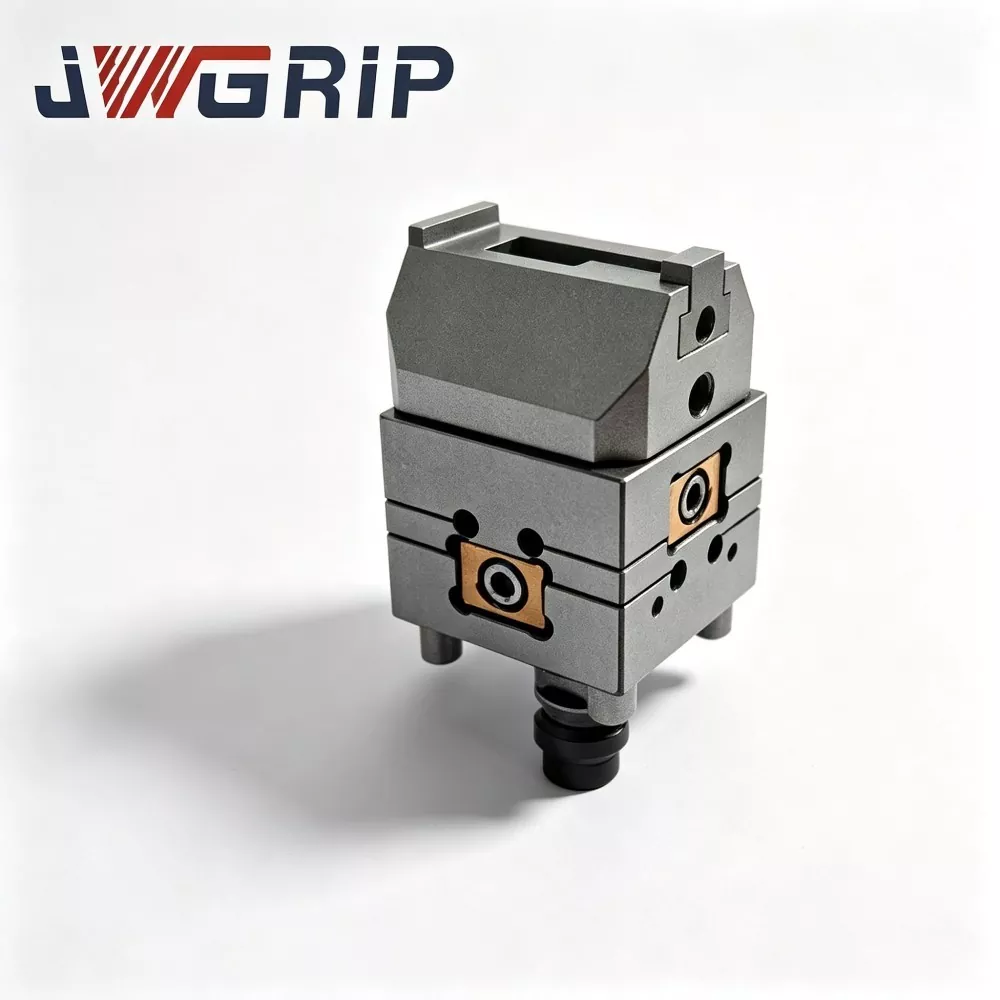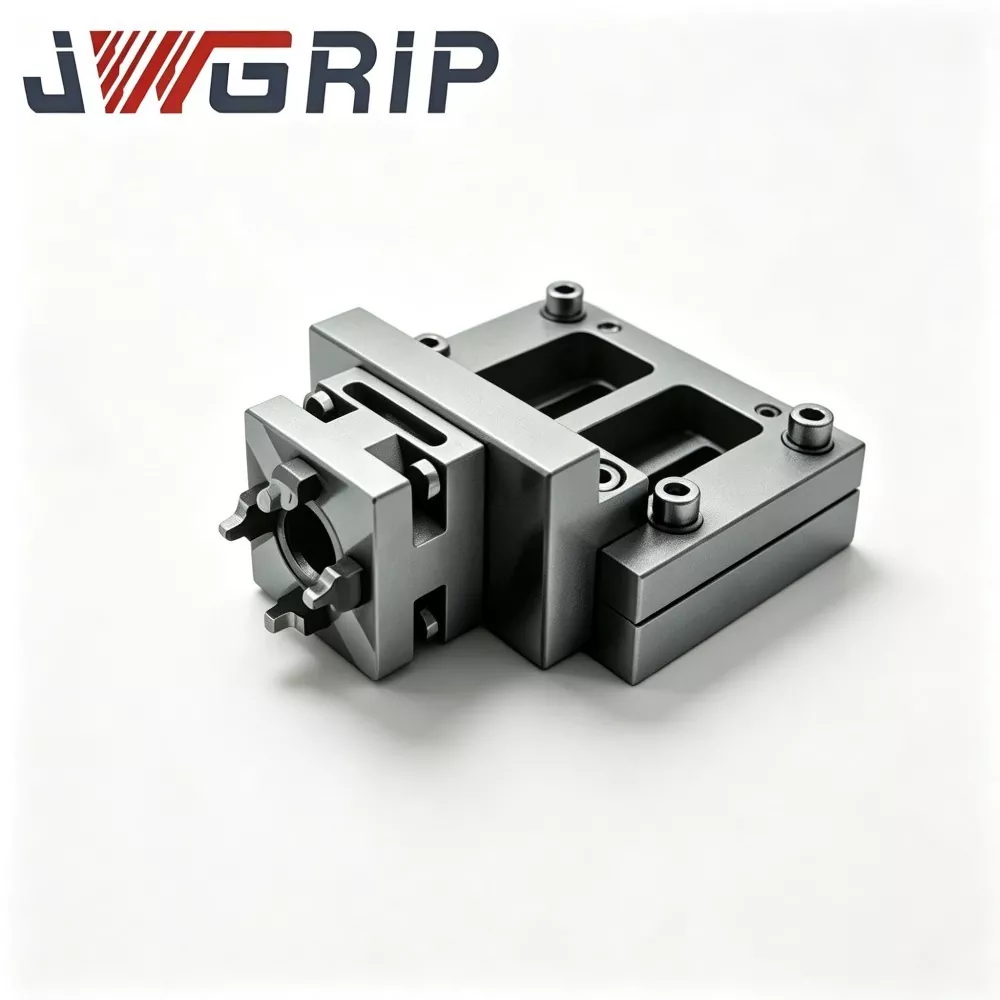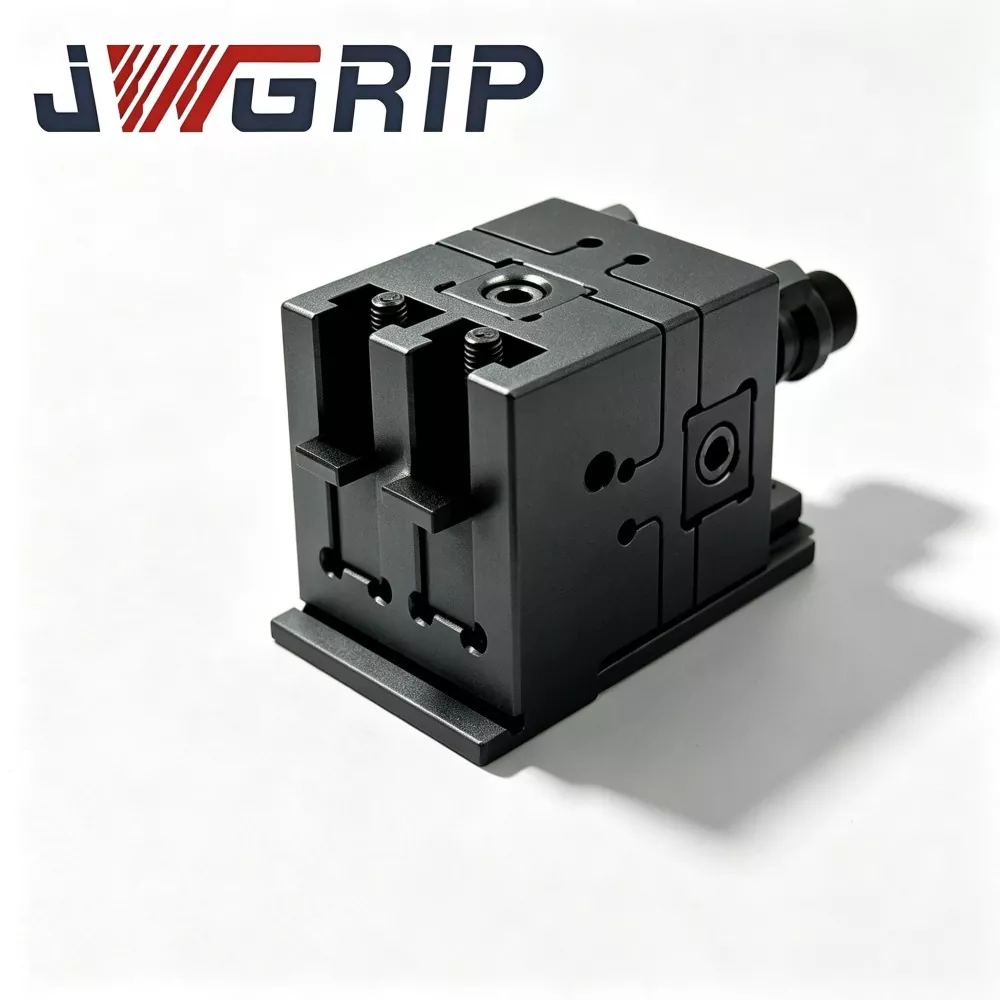

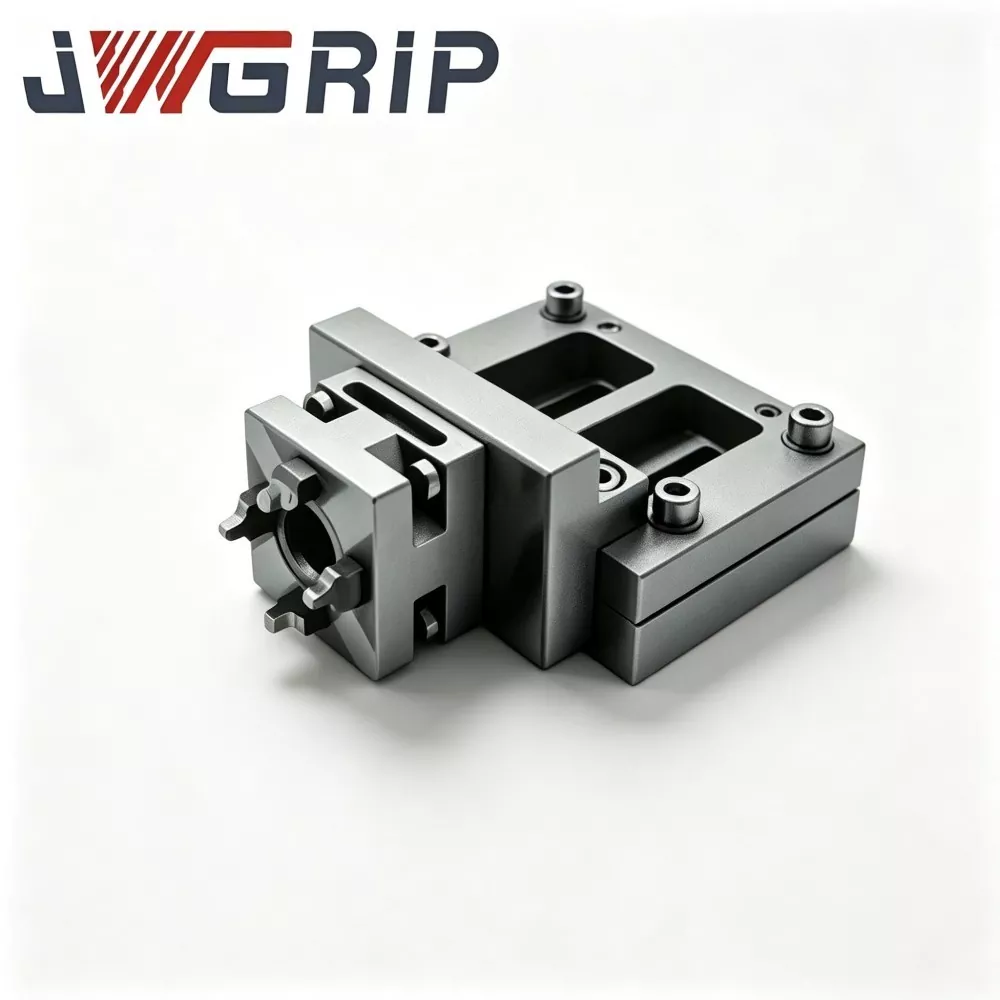
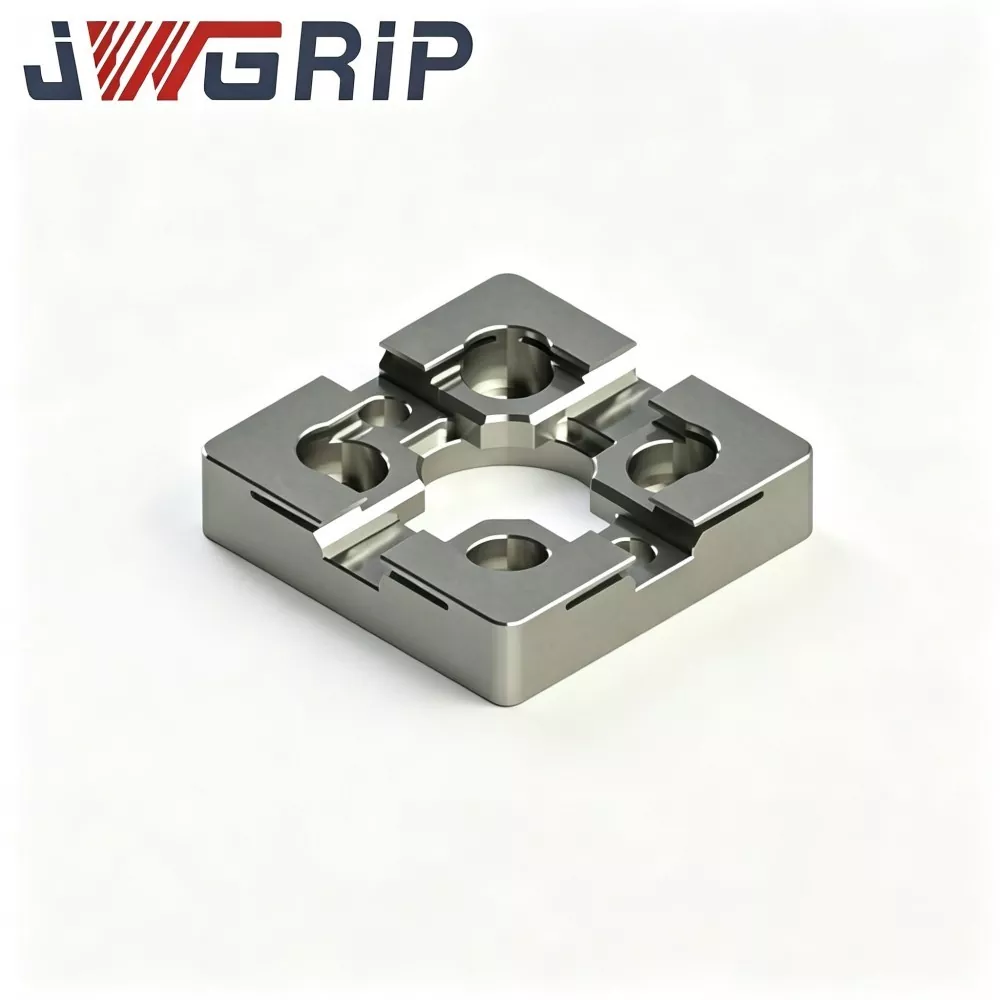
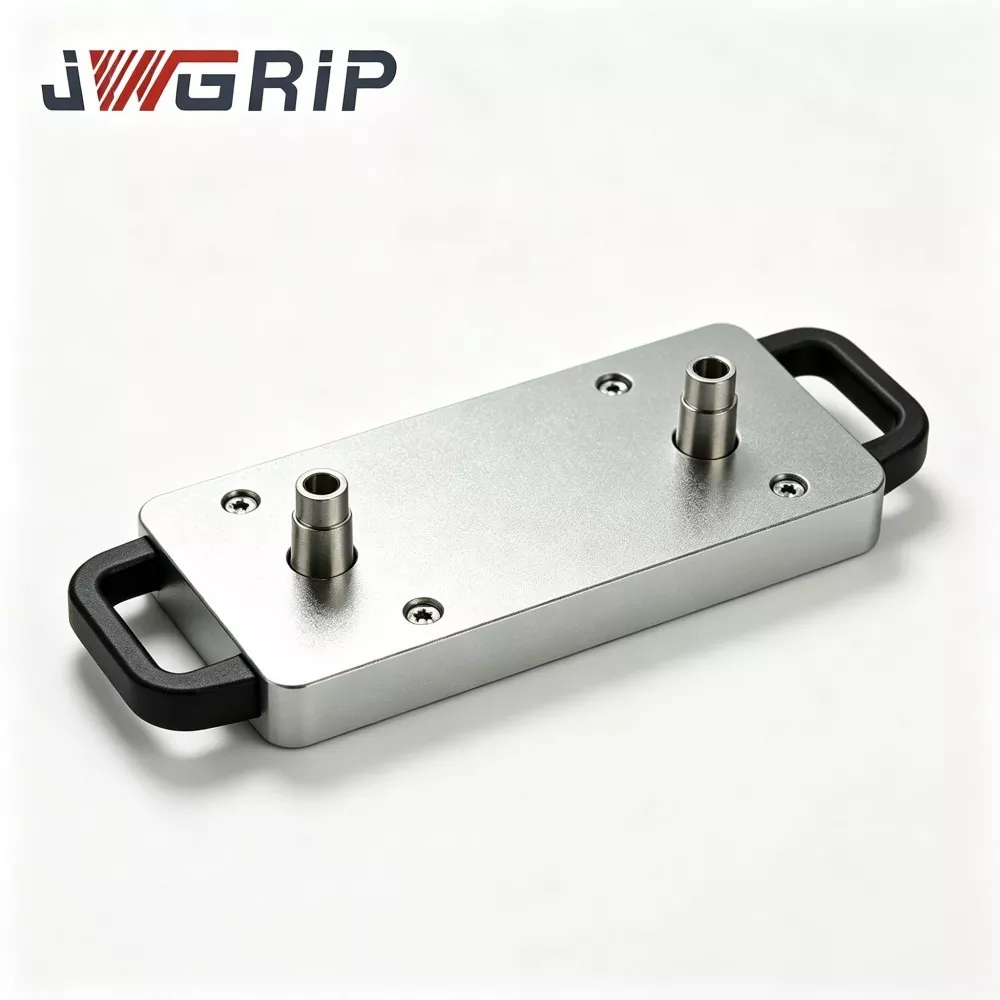
సమీకృత ఏకశిలా నిర్మాణ రూపకల్పనను స్వీకరించడం,CNC మ్యాచింగ్ కోసం రెండు-సెంటర్ జీరో పాయింట్ ప్యాలెట్రెండు పూర్తి స్వతంత్ర జీరో-పాయింట్ లొకేటింగ్ యూనిట్లను ఒకే సమగ్ర స్థావరంపై అనుసంధానిస్తుంది. ప్రామాణిక 200 మిమీ స్థిరమైన మధ్య దూరం డెలివరీకి ముందు ఖచ్చితంగా గ్రౌండ్ చేయబడింది మరియు ద్వంద్వ స్టేషన్ల మధ్య ఖచ్చితమైన సమాంతరత, మధ్య దూరం మరియు ఎత్తు అనుగుణ్యతతో ఇంట్లోనే పూర్తిగా క్రమాంకనం చేయబడుతుంది. ఇది స్థిరమైన స్థాన పనితీరు, అధిక మొత్తం ఖచ్చితత్వం మరియు అద్భుతమైన నిర్మాణ దృఢత్వం, సింక్రోనస్ డ్యూయల్-వర్క్పీస్ మ్యాచింగ్కు గట్టి పునాదిని వేస్తుంది.
ప్రధాన హార్డ్వేర్ భాగాలు
JWGRIP టూ-సెంటర్ జీరో-పాయింట్ ప్యాలెట్ 200 కింది కీలక సమావేశాలను కలిగి ఉంటుంది:
- ①ఏకశిలా మిశ్రమం-ఉక్కు బేస్ బాడీ
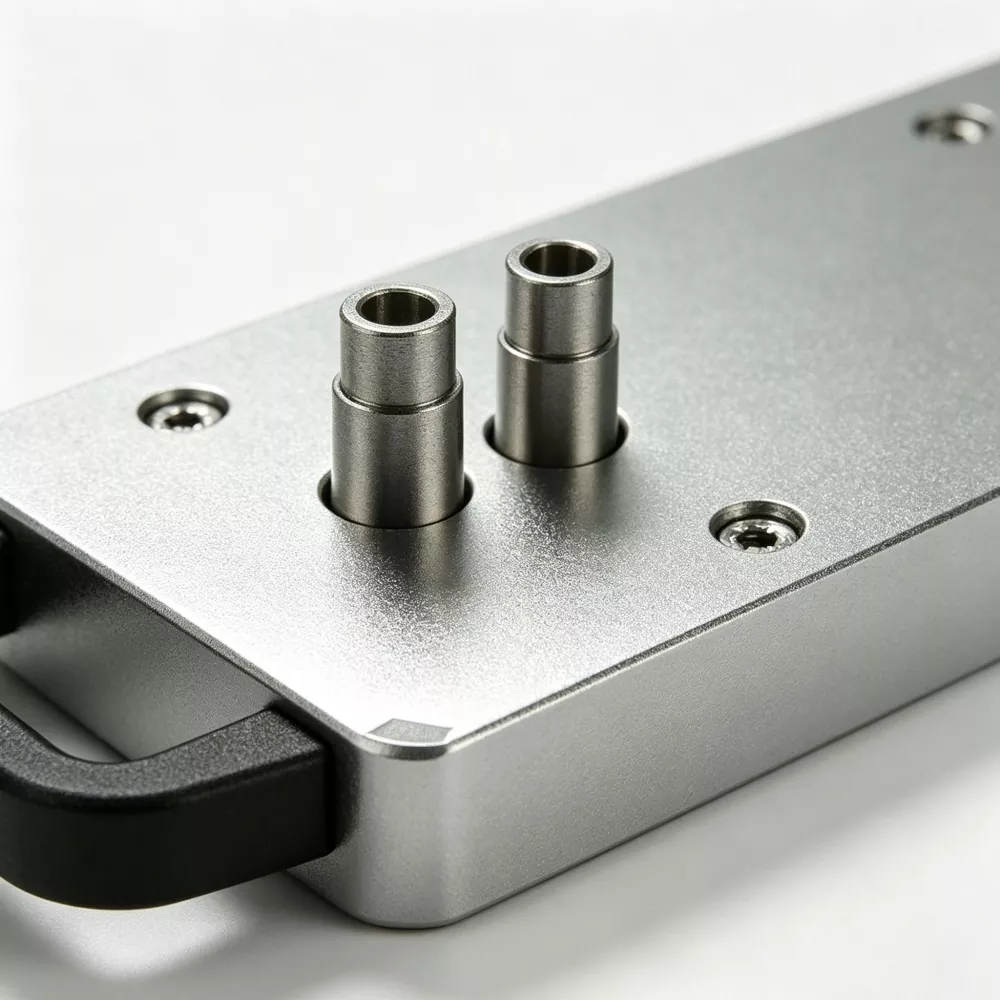
- ②స్థిరమైన 200 మిమీ మధ్య దూరంతో రెండు పూర్తి జీరో-పాయింట్ పొజిషనింగ్ బుషింగ్ అసెంబ్లీలు
- ③సింక్రోనస్ న్యూమాటిక్ లాకింగ్ మాడ్యూల్
- ④ప్రతి లొకేటింగ్ స్టేషన్ కోసం చుట్టుపక్కల చిప్-మళ్లింపు పొడవైన కమ్మీలు
- ⑤కంప్రెస్డ్-ఎయిర్ పోర్ట్
- ⑥నిష్క్రియ లొకేటింగ్ స్టేషన్ కోసం రక్షణ కవర్ ప్లేట్లు

రెండు మారగల ఉత్పత్తి మోడ్లు
ద్వంద్వ-స్టేషన్ పెయిర్డ్-పార్ట్ మెషినింగ్ మోడ్
1. మాన్యువల్గా లేదా రోబోట్ ద్వారా, రెండు పుల్-స్టడ్-ఎక్విప్డ్ ఫిక్చర్ బేస్లను వరుసగా ఎడమ చేతి మరియు కుడి-చేతి లొకేటింగ్ స్టేషన్లలోకి మౌంట్ చేయండి.
2. ఫీడ్ 0.5-0.7 MPa కంప్రెస్డ్ ఎయిర్; వాయు మాడ్యూల్ రెండు పొజిషనింగ్ బుషింగ్లను సింక్రోనస్గా లాక్ చేస్తుంది.
3. లాక్-నిర్ధారణ సిగ్నల్ CNC కంట్రోలర్కు తిరిగి ఫీడ్ చేస్తుంది మరియు యంత్రం రెండు వర్క్పీస్ల కోసం మిల్లింగ్, డ్రిల్లింగ్ మరియు ఇతర కట్టింగ్ ప్రక్రియలను ఏకకాలంలో అమలు చేస్తుంది.
4. మ్యాచింగ్ పూర్తయిన తర్వాత, అన్లాక్ చేయడానికి గాలి ఒత్తిడిని విడుదల చేయండి; రెండు పూర్తయిన జత వర్క్పీస్లను ఒక హ్యాండ్లింగ్ సైకిల్లో తొలగించవచ్చు.
సింగిల్-స్టేషన్ ఇండిపెండెంట్-పార్ట్ మెషినింగ్ మోడ్
1. ఒక లొకేటింగ్ స్టేషన్లో మాత్రమే ఫిక్చర్ బేస్ను ఇన్స్టాల్ చేయండి.
2. ఉపయోగించని స్టేషన్పై రక్షణ కవర్ ప్లేట్ను అమర్చండి.
3. ప్యాలెట్ నాన్-సిమెట్రిక్ సింగిల్-పార్ట్ ప్రాసెసింగ్ కోసం ప్రామాణిక సింగిల్-సెంటర్ జీరో-పాయింట్ ప్యాలెట్గా పనిచేస్తుంది.
కోర్ ఇంజనీరింగ్


ప్రాసెస్ ప్రయోజనాలు
రియల్ కేస్
CNC మ్యాచింగ్ కోసం JWGRIP టూ-సెంటర్ జీరో పాయింట్ ప్యాలెట్ హైడ్రాలిక్-కాంపోనెంట్ ప్లాంట్లు, న్యూ-ఎనర్జీ పార్ట్ ప్రాసెసర్లు మరియు అచ్చు తయారీ తయారీదారులచే విస్తృతంగా అమలు చేయబడింది. రెండు ఆన్-సైట్ కేసులు స్పష్టమైన కార్యాచరణ మెరుగుదలలను ప్రదర్శిస్తాయి.
కేసు 1: దేశీయ హైడ్రాలిక్ వాల్వ్-బ్లాక్ తయారీదారు
JWGRIP పరిష్కారాన్ని స్వీకరించడానికి ముందు, కస్టమర్ జత చేసిన వాల్వ్-బ్లాక్ మ్యాచింగ్ కోసం రెండు స్వతంత్ర సింగిల్-సెంటర్ జీరో-పాయింట్ ప్యాలెట్లను ఉపయోగించారు.
ప్రతి బ్యాచ్ మార్పు-ఓవర్ డ్యూయల్-స్టేషన్ అలైన్మెంట్ కోసం 20-30 నిమిషాలు అవసరం.
కట్టింగ్ వైబ్రేషన్ భారీ-ఉత్పత్తి సమయంలో సూక్ష్మమైన స్టేషన్ మార్పును తీసుకువచ్చింది, స్పెక్ వెలుపల సమరూపత కారణంగా ఏర్పడిన ఆవర్తన బ్యాచ్ స్క్రాప్ను ప్రేరేపిస్తుంది.
ఎనిమిది సెట్లను రోల్ చేసిన తర్వాత:
- డ్యూయల్-స్టేషన్ రిలేటివ్-పొజిషన్ ట్యూనింగ్ పూర్తిగా తీసివేయబడింది. మ్యాచింగ్ కోసం ఫిక్స్చర్లను నేరుగా మౌంట్ చేయవచ్చు.
- నాలుగు-నెలల ఉత్పత్తి గణాంకాలు సమరూపత కారణంగా తిరస్కరణ రేటు 76% తగ్గింది.
- క్రమాంకనం కోసం మునుపు వినియోగించిన సమయం ప్రభావవంతమైన కట్టింగ్ సమయంగా మారుతుంది, ప్రతి యంత్రం త్రూపుట్ను గణనీయంగా పెంచుతుంది.
కేస్ 2: ఈస్ట్-చైనా న్యూ-ఎనర్జీ ఆటోమేటెడ్ ప్రొడక్షన్ లైన్
ఈ ఫ్యాక్టరీ ఎడమ-కుడి సిమెట్రిక్ బ్యాటరీ హౌసింగ్ కాంపోనెంట్ల కోసం CNC ఆటోమేటిక్ ప్రొడక్షన్ లైన్లలో JWGRIP రెండు-సెంటర్ జీరో-పాయింట్ ప్యాలెట్లను ఇన్స్టాల్ చేసింది.
రోబోట్లు డ్యూయల్-ఫిక్చర్ లోడింగ్-అన్లోడ్ను ఒక సైకిల్లో పూర్తి చేస్తాయి మరియు డ్యూయల్-పార్ట్ సింక్రోనస్ మ్యాచింగ్ను నిర్వహిస్తాయి.
ఉత్పత్తి శ్రేణి తరచుగా మాన్యువల్ ఫిక్చర్ క్రమాంకనం పని నుండి ఉచిత ఆన్-సైట్ మానవశక్తితో రాత్రి-షిఫ్ట్ ద్వారా స్థిరంగా నడుస్తుంది.
నాణ్యత తనిఖీ
అన్ని JWGRIP టూ-సెంటర్ జీరో-పాయింట్ ప్యాలెట్లు థర్డ్-పార్టీ కంప్లీట్-యూనిట్ OEM అవుట్సోర్సింగ్ లేకుండా పూర్తిగా మెషిన్ చేయబడి, ఇంట్లోనే అసెంబుల్ చేయబడతాయి.
పూర్తి తయారీ వర్క్ఫ్లో
- అల్లాయ్-స్టీల్ బ్లాంక్ ఫోర్జింగ్ & టెంపరింగ్
- రఫ్-మ్యాచింగ్
- మొదటి ఒత్తిడి-ఉపశమన వృద్ధాప్యం
- సెమీ-ఫినిషింగ్
- సెకండరీ ఒత్తిడి-ఉపశమన వృద్ధాప్యం
- 5-యాక్సిస్ గ్రైండర్: వన్-టైమ్ క్లాంపింగ్ సెటప్ కింద రెండు బషింగ్-మౌంటు రంధ్రాలను గ్రైండ్ చేయండి
- బుషింగ్ ప్రెస్-ఫిట్టింగ్
- సాధారణ సభ
- గాలి బిగుతు ఒత్తిడిని పట్టుకునే పరీక్ష
- పూర్తి డైమెన్షన్ CMM తనిఖీ
- వ్యతిరేక తుప్పు రక్షణ చికిత్స
- ఎగుమతి-గ్రేడ్ షాక్ ప్రూఫ్ ప్యాకింగ్
తనిఖీ చెక్లిస్ట్
✔ ప్రతి లొకేటింగ్ స్టేషన్ కోసం స్వతంత్ర పునరావృత-స్థాన-ఖచ్చితత్వ పరీక్ష
✔ ద్వంద్వ-స్టేషన్ మధ్య దూరం, సమాంతరత మరియు ఎత్తు సమీకరణ కోసం CMM మెట్రాలజీ
✔ 5 నిమిషాల గాలిని పట్టుకునే బిగుతు పరీక్ష; గరిష్టంగా అనుమతించదగిన ఒత్తిడి తగ్గుదల ≤0.02 MPa
✔ సైక్లిక్ లాకింగ్-అన్లాకింగ్ ఫంక్షనల్ వెరిఫికేషన్
ఉత్పత్తి మూల్యాంకనం
1. పెయిర్డ్-సిమెట్రిక్-పార్ట్ మ్యాచింగ్ కోసం మీ వాస్తవ ఉత్పత్తి డిమాండ్ను నిర్ధారించండి. రెండు ఫిక్చర్ బేస్లను ఇన్స్టాల్ చేసిన తర్వాత ఎటువంటి యాంత్రిక జోక్యం ఏర్పడలేదని ధృవీకరించండి.
2. మీ ఆన్-సైట్ జీరో పాయింట్ పుల్ స్టడ్ల స్పెసిఫికేషన్లను తనిఖీ చేయండి. స్టాండర్డ్ వెర్షన్ D20 పుల్ స్టడ్లతో సరిపోతుంది. అభ్యర్థనపై ప్రత్యామ్నాయ పుల్-స్టడ్ పరిమాణాల కోసం అనుకూల బుషింగ్ అసెంబ్లీలను అభివృద్ధి చేయవచ్చు.
3. రోబోట్-ఆటోమేషన్-లైన్ ఇంటిగ్రేషన్ కోసం: స్థిరమైన వర్క్షాప్ ఎయిర్-సోర్స్ ప్రెజర్ 0.5-0.7 MPa లోపల ఉండేలా చూసుకోండి మరియు PLC కంట్రోల్ సిస్టమ్ కోసం IO సిగ్నల్ పాయింట్లను రిజర్వ్ చేయండి.
4. వర్క్పీస్ మరియు ఫిక్స్చర్ యొక్క మొత్తం స్టాకింగ్ ఎత్తును లెక్కించండి, టూల్ స్వింగ్ లేదా స్పిండిల్ టిల్టింగ్ సమయంలో ఘర్షణ ప్రమాదాన్ని అంచనా వేయండి. మీకు ఆందోళనలు ఉంటే జోక్య అంచనా కోసం JWGRIP సాంకేతిక బృందానికి వర్క్పీస్ డ్రాయింగ్లను సమర్పించండి.
ఆపరేషన్ గైడెన్స్
JWGRIP వినియోగదారు మాన్యువల్లో పేర్కొన్న టార్క్-విలువ అవసరాలను ఖచ్చితంగా అనుసరించి, మెషిన్-టూల్ వర్క్టేబుల్పై ప్యాలెట్ను భద్రపరచండి, బోల్ట్లను బిగించండి. హింసాత్మక ఓవర్-టార్క్ బందు నిషేధించబడింది. అధిక బోల్ట్ టార్క్ బేస్ మైక్రో-డిఫార్మేషన్ను ప్రేరేపిస్తుంది మరియు డ్యూయల్-స్టేషన్ రేఖాగణిత ఖచ్చితత్వాన్ని దెబ్బతీస్తుంది.
ఎయిర్ ఇన్లెట్ ముందు భాగంలో ఆయిల్-వాటర్ ఫిల్టర్ను అమర్చండి. పొజిషనింగ్ బుషింగ్లలోకి ప్రవేశించే తేమ మరియు మలినాలను తుప్పు పట్టడం మరియు రాపిడి చేయడం మరియు ఖచ్చితత్వం డ్రిఫ్ట్కు కారణమవుతుంది.
ప్రతి 100 పని గంటల తర్వాత సున్నా-పాయింట్ బుషింగ్లలో డ్రై-లూబ్రికెంట్ ఏరోసోల్ను పిచికారీ చేయండి. లిక్విడ్ ఇంజిన్ ఆయిల్ నిషేధించబడింది, ఎందుకంటే లిక్విడ్ ఆయిల్ మెటాలిక్ చిప్లను ఆకర్షిస్తుంది మరియు బుషింగ్-జామింగ్ వైఫల్యాలకు కారణమవుతుంది.
ప్రతి షిఫ్ట్-మార్పులో, పొజిషనింగ్ బుషింగ్లు మరియు చుట్టుపక్కల ఉన్న చిప్-డైవర్షన్ గ్రూవ్లను కంప్రెస్డ్ ఎయిర్తో పూర్తిగా బ్లో చేయండి. డేటామ్ ఉపరితలాలను గుర్తించే మెటాలిక్ చిప్లను ఎప్పుడూ ఉంచవద్దు.
ప్యాలెట్ డేటా ముఖాలపై భారీ-వస్తువు ప్రభావాన్ని నివారించండి. ఘర్షణ-ప్రేరిత బేస్ డిఫార్మేషన్ సాధారణంగా ఆన్-సైట్ రిపేరు చేయబడదు మరియు ద్వంద్వ-స్టేషన్ సంబంధిత ఖచ్చితత్వాన్ని శాశ్వతంగా నాశనం చేస్తుంది.
గరిష్టంగా అనుమతించదగిన ఫిక్చర్ బరువును మించి ఓవర్లోడ్ పరిస్థితిలో అమలు చేయవద్దు.
ప్యాకేజింగ్ & రవాణా
ప్యాకేజింగ్: మందపాటి ఫోమ్ ఇన్నర్ బఫర్తో ఎగుమతి-గ్రేడ్ షాక్ ప్రూఫ్ సాలిడ్-వుడ్ కేసులు. సుదూర సముద్ర-షిప్పింగ్ రవాణా సమయంలో ప్రకంపనలు మరియు తాకిడి ప్రమాదం నుండి ఖచ్చితమైన డేటా ఉపరితలాలు బాగా రక్షించబడతాయి.
ప్రామాణిక లీడ్-టైమ్: 14-20 పని రోజులు. త్వరిత రవాణాకు మద్దతుగా పాక్షిక ప్రామాణిక SKUలు స్టాక్లో ఉంచబడ్డాయి.
అమ్మకాల తర్వాత మద్దతు
వారంటీ: 12 నెలల పూర్తి-యూనిట్ వారంటీ మానవ తప్పు-ఆపరేషన్ మినహా తయారీ లోపాలను కవర్ చేస్తుంది. అర్హత కలిగిన క్లెయిమ్లు ఉచిత రిపేర్ లేదా స్పేర్-పార్ట్ రీప్లేస్మెంట్ సేవను పొందుతాయి.
రిమోట్ వనరులు: ఆన్లైన్ ఇన్స్టాలేషన్-కమీషన్ డాక్యుమెంటేషన్ అందించబడింది. బల్క్-వాల్యూమ్ ఆర్డర్ ప్రాజెక్ట్లకు చెల్లింపు రిమోట్ సాంకేతిక మద్దతు అందుబాటులో ఉంది.
అనుకూల సవరణ: మద్దతు కేంద్రం-దూరం సర్దుబాటు, పుల్-స్టడ్-స్పెక్ మార్పు మరియు వాయు-సర్క్యూట్ లేఅవుట్ పునర్వ్యవస్థీకరణ.
నమూనా మూల్యాంకనం: మూల్యాంకన నమూనాను ఏర్పాటు చేయవచ్చు; కొనుగోలుదారు నమూనా సరుకు రవాణా ధరను భరించాలి.
తరచుగా అడిగే ప్రశ్నలు
Q1: CNC మ్యాచింగ్ కోసం JWGRIP టూ-సెంటర్ జీరో పాయింట్ ప్యాలెట్ ఒకే ఒక స్టేషన్ని ఉపయోగించి సింగిల్-పార్ట్ మ్యాచింగ్ చేయగలదా?
జ: అవును. నిష్క్రియ స్టేషన్పై రక్షణ కవర్ ప్లేట్ను ఉంచండి మరియు ఇది సాధారణ సింగిల్-స్టేషన్ జీరో-పాయింట్ ప్యాలెట్గా పనిచేస్తుంది. స్విచింగ్ మోడ్లు మొత్తం ప్యాలెట్ పనితీరును దెబ్బతీయకుండా సింగిల్-పార్ట్ మరియు పెయిర్డ్-పార్ట్ ప్రొడక్షన్ దృష్టాంతాలకు మద్దతు ఇస్తుంది.
Q2: ఆపరేషన్ వ్యవధి తర్వాత ద్వంద్వ-స్టేషన్ కేంద్రం-దూర ఖచ్చితత్వం ఎందుకు డ్రిఫ్ట్ అవుతుంది?
A: సాధారణ మూల కారణాలు: పొజిషనింగ్ గ్యాప్ల లోపల చిక్కుకున్న లోహ చిప్స్; తేమ-మిశ్రమ సంపీడన గాలి వలన బుషింగ్ తుప్పు పట్టడం; భారీ-ప్రభావ తాకిడి నుండి బేస్ వైకల్యం; దీర్ఘ-కాల ఓవర్లోడ్ లోడింగ్ నుండి సూక్ష్మ-విరూపణ. ముందుగా క్షుణ్ణంగా శుభ్రపరచడం మరియు నిర్వహణను నిర్వహించండి. ఘర్షణ-ప్రేరేపిత బేస్ డిఫార్మేషన్ సాధారణంగా ఆన్-సైట్ రిపేర్ చేయబడదు మరియు ఫ్యాక్టరీ-రిటర్న్ అసెస్మెంట్ అవసరం.
Q3: నా ప్రస్తుత లెగసీ జీరో-పాయింట్ ఫిక్చర్ బేస్లను ఈ ప్యాలెట్లో మళ్లీ ఉపయోగించవచ్చా?
A: ప్రామాణిక D20 జీరో-పాయింట్ పుల్ స్టడ్లతో అమర్చబడిన ఫిక్చర్ బేస్లను నేరుగా ఉపయోగించవచ్చు. ఇతర పుల్-స్టడ్ స్పెసిఫికేషన్ల కోసం కస్టమ్-మేడ్ బషింగ్ అసెంబ్లీలు అవసరం.
Q4: JWGRIP టూ-సెంటర్ జీరో-పాయింట్ ప్యాలెట్ 200 5-యాక్సిస్ CNC మెషిన్ టూల్స్కు అనుకూలంగా ఉందా?
జ: ఇది 5-యాక్సిస్ మెషీన్లతో పని చేస్తుంది. దయచేసి ఎంపిక దశలో వర్క్పీస్ మరియు ఫిక్స్చర్ యొక్క మొత్తం ఎత్తును అందించండి; JWGRIP మీ కోసం స్పిండిల్-టిల్టింగ్ తాకిడి ప్రమాదాన్ని అంచనా వేస్తుంది.
సేకరణ నిర్ణయం అంతర్దృష్టి
సిమెట్రిక్ పెయిర్డ్ వర్క్పీస్లను ఉత్పత్తి చేసే చాలా మంది తయారీదారులు తక్కువ ముందస్తు సేకరణ వ్యయం కోసం రెండు వేర్వేరు సింగిల్-సెంటర్ ప్యాలెట్లను కొనుగోలు చేస్తారు. అయినప్పటికీ, దాచిన ఖర్చులు పునరావృతమయ్యే అమరిక కార్మిక గంటలు మరియు సమరూపత-సంబంధిత వర్క్పీస్ స్క్రాప్ నుండి పేరుకుపోతూనే ఉంటాయి.
CNC మ్యాచింగ్ కోసం JWGRIP టూ-సెంటర్ జీరో పాయింట్ ప్యాలెట్ ఒక మోనోలిథిక్ బేస్లో రెండు డేటా రిఫరెన్స్లను అనుసంధానిస్తుంది. ఇది వివిక్త-ప్యాలెట్ క్రమాంకనం మరియు వైబ్రేషన్-ప్రేరిత పొజిషనల్ ఆఫ్సెట్ నుండి ఉత్పన్నమయ్యే సమరూప ప్రమాదాలను పరిష్కరిస్తుంది. ఇది సాంప్రదాయ మాన్యువల్ వర్క్షాప్లకు అలాగే ఆటోమేషన్-లైన్ అప్గ్రేడ్ చేసే ఫ్యాక్టరీలకు అనువైన జత-భాగాల తయారీకి సమగ్ర ఉత్పత్తి నష్టాలను తగ్గిస్తుంది.
మీ జత-భాగాల మ్యాచింగ్ని అప్గ్రేడ్ చేయడానికి సిద్ధంగా ఉన్నారా?
JWGRIP టూ-సెంటర్ జీరో పాయింట్ ప్యాలెట్ కోసం కోట్ లేదా మూల్యాంకన నమూనాను అభ్యర్థించండి.
JWGRIPని ఇప్పుడే సంప్రదించండి* అనుకూల కేంద్రం-దూరం, పుల్-స్టడ్ స్పెసిఫికేషన్ లేదా ఆటోమేషన్ ఇంటిగ్రేషన్ కోసం, దయచేసిమా సాంకేతిక బృందాన్ని సంప్రదించండి. ప్రామాణిక D20 పుల్ స్టడ్లు అనుకూలంగా ఉంటాయి.