తెలుగు
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ప్రెసిషన్ వర్క్హోల్డింగ్ కోసం వైర్ EDM చక్ ఎలా ఖచ్చితత్వాన్ని మెరుగుపరుస్తుంది మరియు సెటప్ సమయాన్ని తగ్గిస్తుంది
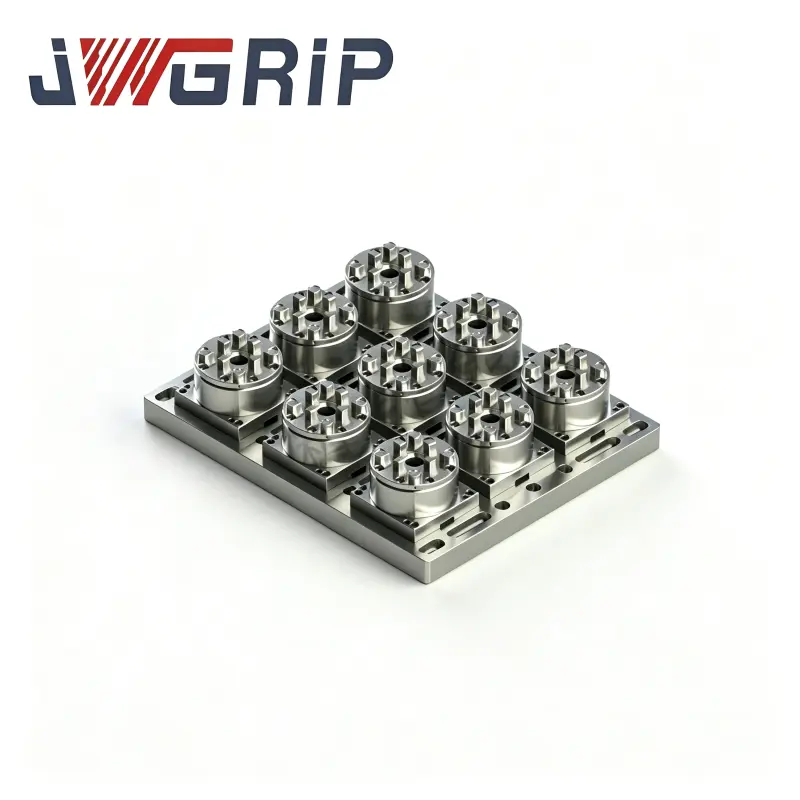
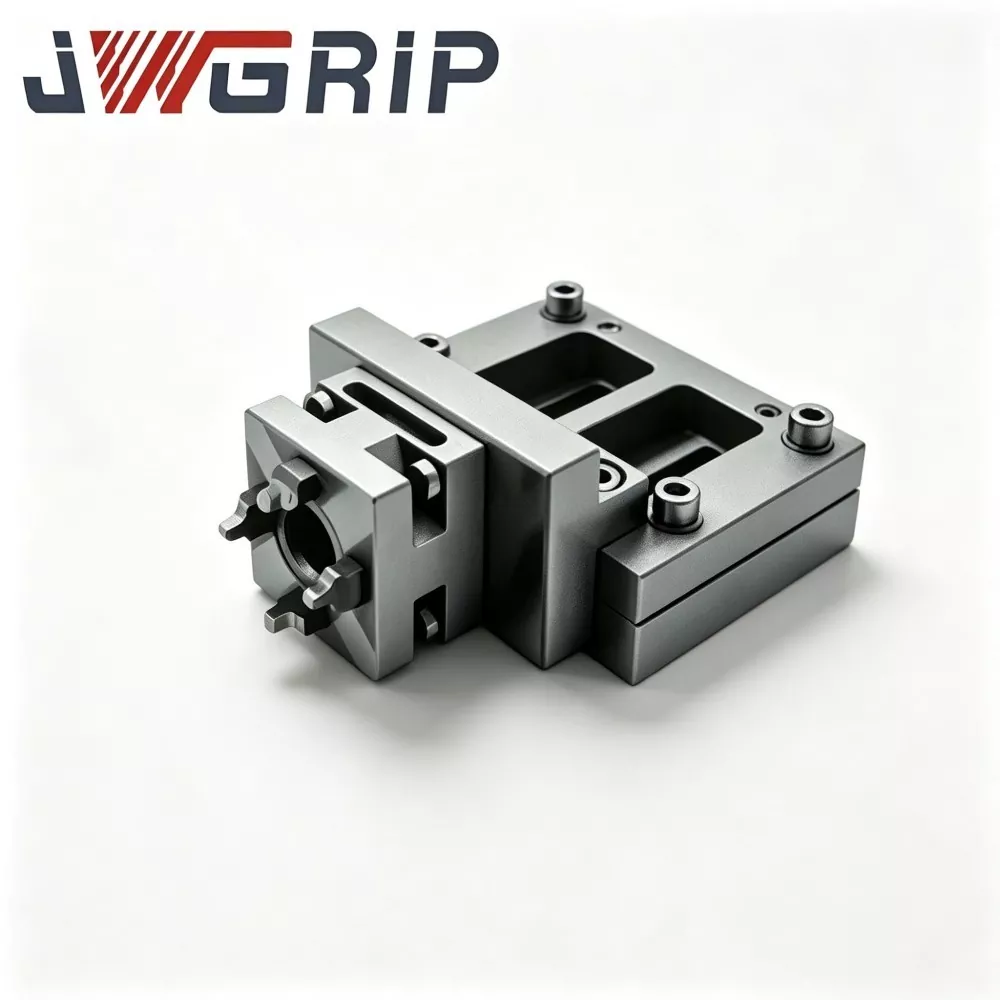
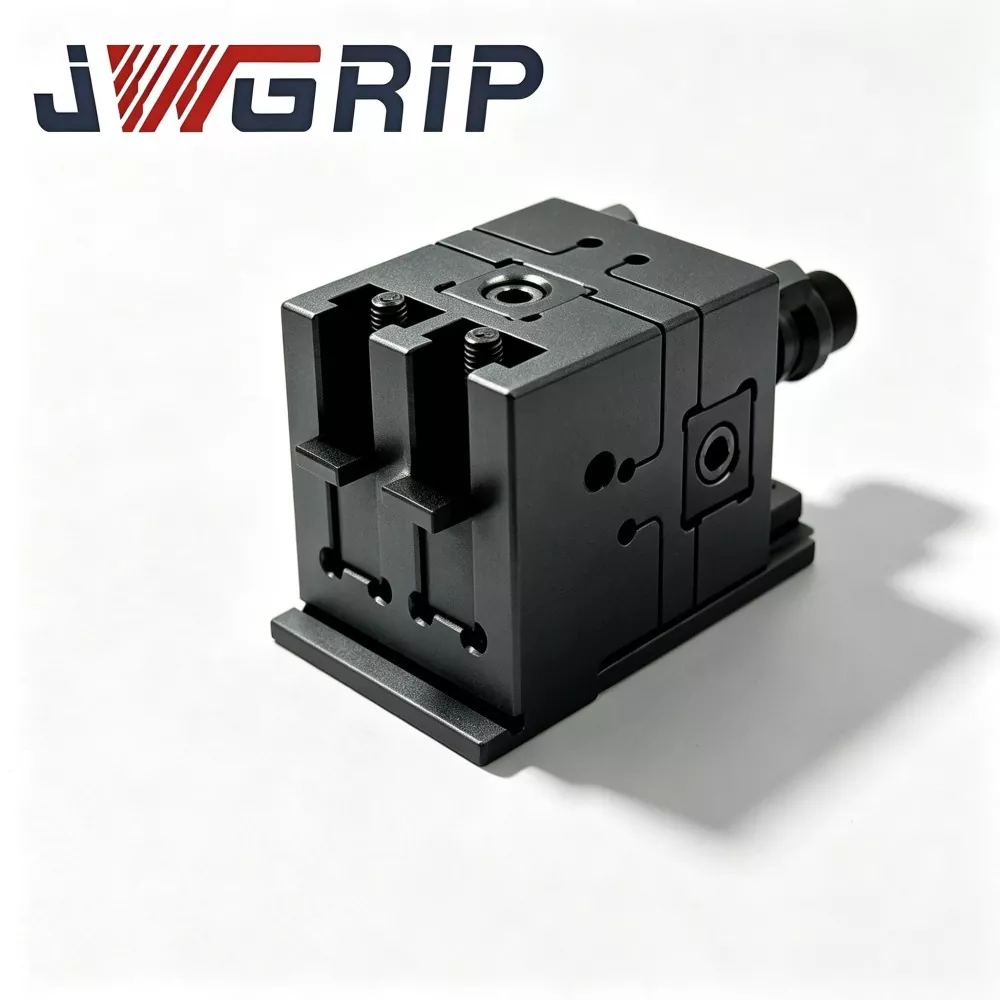
JWGRIPఅందిస్తుందిప్రెసిషన్ వర్క్హోల్డింగ్ కోసం వైర్ EDM చక్, అధిక-మిక్స్, తక్కువ-వాల్యూమ్ మోల్డ్ తయారీ మరియు వైర్-కట్ EDM వర్క్షాప్ల కోసం రూపొందించిన త్వరిత-మార్పు బిగింపు పరిష్కారం. దాని మార్చుకోగలిగిన సబ్-జిగ్ ఆర్కిటెక్చర్ పునరావృతమయ్యే అమరిక పనిని తగ్గించడంలో సహాయపడుతుంది, స్థాన స్థిరత్వాన్ని కాపాడుతుంది మరియు డిమాండ్ ఉత్పత్తి వాతావరణంలో యంత్ర వినియోగాన్ని మెరుగుపరుస్తుంది.
ప్రెసిషన్ వైర్ ఎలక్ట్రికల్ డిశ్చార్జ్ మ్యాచింగ్ (వైర్ EDM)కి సామర్థ్యం ఉన్న యంత్రం మరియు జాగ్రత్తగా ప్రోగ్రామ్ చేయబడిన కట్టింగ్ పాత్ కంటే ఎక్కువ అవసరం. సమన్వయ స్థిరత్వాన్ని కొనసాగించడానికి, సెటప్ సమయాన్ని తగ్గించడానికి మరియు వివిధ ఉద్యోగాల్లో పునరావృతమయ్యే ఫలితాలను సాధించడానికి విశ్వసనీయమైన వర్క్హోల్డింగ్ సమానంగా ముఖ్యమైనది. సాంప్రదాయ ఫిక్చర్లకు తరచుగా ఆపరేటర్లు మొత్తం బిగింపు అమరికను విడదీయవలసి ఉంటుంది మరియు ఉత్పత్తి ఆర్డర్లు మారినప్పుడల్లా అమరిక విధానాలను పునరావృతం చేయాలి. ప్రెసిషన్ వర్క్హోల్డింగ్ కోసం శీఘ్ర-మార్పు వైర్ EDM చక్ స్థిరమైన ప్రధాన చక్ను పరస్పరం మార్చుకోగలిగిన, ప్రీ-క్యాలిబ్రేటెడ్ సబ్-జిగ్ల నుండి వేరు చేయడం ద్వారా ఈ సవాలును పరిష్కరిస్తుంది. JWGRIP యొక్క పరిష్కారం తరచుగా ఉద్యోగ మార్పులు, తేమతో కూడిన వర్క్షాప్ పరిస్థితులు మరియు ఖచ్చితమైన అచ్చు సబ్కాంట్రాక్టింగ్ యొక్క డిమాండ్ల కోసం రూపొందించబడింది. ఈ గైడ్ దాని పని సూత్రం, ప్రధాన లక్షణాలు, ఎంపిక ప్రమాణాలు, నిర్వహణ అవసరాలు మరియు ఆధునిక వైర్ EDM ఉత్పత్తి కోసం ఆచరణాత్మక ప్రయోజనాలను వివరిస్తుంది.

విషయ సూచిక
- ప్రెసిషన్ వర్క్హోల్డింగ్ కోసం వైర్ EDM చక్ అంటే ఏమిటి?
- సాంప్రదాయ వర్క్హోల్డింగ్ ఎందుకు ఉత్పత్తి అడ్డంకులను సృష్టిస్తుంది
- త్వరిత-మార్పు డిజైన్ ఎలా పని చేస్తుంది?
- JWGRIP యొక్క వైర్ EDM చక్ యొక్క ప్రధాన లక్షణాలు ఏమిటి?
- త్వరిత-మార్పు చక్ వర్సెస్ సాంప్రదాయ ఫిక్స్చర్
- ప్రెసిషన్ వర్క్హోల్డింగ్ నుండి ఏ అప్లికేషన్లు ఎక్కువ ప్రయోజనం పొందుతాయి?
- మీరు సరైన వైర్ EDM చక్ని ఎలా ఎంచుకోవాలి?
- ఆపరేటర్లు పొజిషనింగ్ ఖచ్చితత్వాన్ని ఎలా నిర్వహించగలరు?
- డెలివరీకి ముందు ఏ నాణ్యత తనిఖీలు ముఖ్యమైనవి?
- తరచుగా అడిగే ప్రశ్నలు
- ముగింపు: వైర్ EDM వర్క్ఫ్లో సామర్థ్యాన్ని మెరుగుపరచండి
ప్రెసిషన్ వర్క్హోల్డింగ్ కోసం వైర్ EDM చక్ అంటే ఏమిటి?
ప్రెసిషన్ వర్క్హోల్డింగ్ కోసం వైర్ EDM చక్ అనేది వైర్ ఎలక్ట్రికల్ డిశ్చార్జ్ మ్యాచింగ్ సమయంలో వర్క్పీస్లను సురక్షితంగా గుర్తించి, ఉంచే ఒక ప్రత్యేకమైన ఫిక్చర్. సాంప్రదాయిక మిల్లింగ్ కార్యకలాపాల వలె కాకుండా, వైర్ EDM కదిలే వైర్ ఎలక్ట్రోడ్ మరియు వర్క్పీస్ మధ్య నియంత్రిత విద్యుత్ డిశ్చార్జెస్ ద్వారా వాహక పదార్థాన్ని తొలగిస్తుంది. క్లిష్టమైన ఆకృతులు, ఇరుకైన స్లాట్లు, ఖచ్చితత్వ కావిటీలు మరియు సంక్లిష్టమైన అచ్చు భాగాలను మ్యాచింగ్ చేసేటప్పుడు ఖచ్చితమైన స్థానాలు మరియు స్థిరమైన మద్దతు అవసరం.
హై-మిక్స్ తయారీలో, వర్క్హోల్డింగ్ తప్పనిసరిగా వర్క్పీస్ జ్యామితి మరియు ఉత్పత్తి అవసరాలలో తరచుగా మార్పులను కలిగి ఉండాలి. స్థిరమైన మెషీన్-మౌంటెడ్ రిఫరెన్స్ మరియు మార్చుకోగలిగిన వర్క్హోల్డింగ్ యూనిట్లను అందించడం ద్వారా శీఘ్ర-మార్పు చక్ ఈ ప్రక్రియను సులభతరం చేయడంలో సహాయపడుతుంది.
JWGRIP అచ్చు సబ్కాంట్రాక్టర్లు మరియు ప్రతి కొత్త కాంపోనెంట్ కోసం మొత్తం ఫిక్చర్ సెటప్ను పునరావృతం చేయకుండా విభిన్న ఆర్డర్లను నిర్వహించాల్సిన ఫ్లెక్సిబుల్ ప్రొడక్షన్ వర్క్షాప్ల కోసం దాని చక్ను అభివృద్ధి చేస్తుంది.
ఉత్పత్తి రూపకల్పన మరియు అనుకూలీకరణ ఎంపికలను అర్థం చేసుకోవడానికి JWGRIP నుండి సంబంధిత Wire EDM వర్క్హోల్డింగ్ పరిష్కారాలను అన్వేషించండి.
సాంప్రదాయ వర్క్హోల్డింగ్ ఎందుకు ఉత్పత్తి అడ్డంకులను సృష్టిస్తుంది
సాంప్రదాయిక స్థిర ఫిక్చర్లు ఆధారపడదగిన బిగింపును అందించగలవు, అయితే తరచూ ఉద్యోగ మార్పులు అదనపు సవాళ్లను పరిచయం చేస్తాయి. ప్రతి కొత్త ఆర్డర్ కోసం ఫిక్చర్ తప్పనిసరిగా తీసివేయబడి, మళ్లీ ఇన్స్టాల్ చేయబడినప్పుడు, ఆపరేటర్లు సమయం తీసుకునే అమరిక, సమన్వయ సూచన మరియు ధృవీకరణ విధానాలను పునరావృతం చేయాల్సి ఉంటుంది.
ఈ కార్యకలాపాలు ముఖ్యంగా చిన్న బ్యాచ్ల మోల్డ్ ఇన్సర్ట్లు, ఖచ్చితత్వ భాగాలు మరియు టూల్ ఖాళీలను నిర్వహించే వర్క్షాప్లలో ఖరీదైనవిగా మారతాయి.
సాధారణ ఉత్పత్తి సమస్యలు
- పొడిగించిన సెటప్ సమయం:పదేపదే ఫిక్చర్ తొలగింపు మరియు మాన్యువల్ అమరిక వాస్తవ కట్టింగ్ కోసం అందుబాటులో ఉన్న సమయాన్ని తగ్గిస్తుంది.
- స్థాన అస్థిరత:ఆపరేటర్ టెక్నిక్లోని తేడాలు మళ్లీ ఇన్స్టాల్ చేసిన తర్వాత అవాంఛిత కోఆర్డినేట్ విచలనాలను పరిచయం చేస్తాయి.
- పరిమిత ఉత్పత్తి సౌలభ్యం:వర్క్షాప్ అనేక వర్క్పీస్ పరిమాణాలు మరియు ఆకృతులను ప్రాసెస్ చేసినప్పుడు అంకితమైన ఫిక్చర్లు అసౌకర్యంగా ఉండవచ్చు.
- పర్యావరణ దుస్తులు:రక్షణ మరియు శుభ్రపరచడం సరిపోకపోతే శీతలకరణి స్ప్లాష్లు, విద్యుద్వాహక ద్రవం మరియు ఫైన్ మ్యాచింగ్ స్లడ్జ్ లొకేటింగ్ ఇంటర్ఫేస్లను ప్రభావితం చేస్తాయి.
- అధిక నిర్వహణ ఖర్చులు:పునరావృతమయ్యే సెటప్ కార్యకలాపాలు మరియు నివారించదగిన రీవర్క్ శ్రమ మరియు యంత్ర సామర్థ్యాన్ని వినియోగిస్తాయి.
ఉత్పాదక అవసరాలు మారినప్పుడు అనుకూలమైన సబ్-జిగ్లను మార్పిడి చేసుకోవడానికి అనుమతించేటప్పుడు ప్రధాన చక్ను ఇన్స్టాల్ చేయడం ద్వారా త్వరిత-మార్పు వర్క్హోల్డింగ్ అమరిక ఈ సమస్యలను పరిష్కరించడంలో సహాయపడుతుంది.
త్వరిత-మార్పు డిజైన్ ఎలా పని చేస్తుంది?
JWGRIP యొక్క డిజైన్ స్థిరమైన ప్రధాన చక్ను మార్చుకోగలిగిన సబ్-జిగ్ల నుండి వేరు చేస్తుంది. ప్రధాన భాగం మెషిన్ టేబుల్పై అమర్చబడి ఉంటుంది, అయితే వ్యక్తిగత సబ్-జిగ్లను యంత్రం వెలుపల తయారు చేయవచ్చు మరియు క్రమాంకనం చేయవచ్చు. తదుపరి ఉత్పత్తి ఆర్డర్ వచ్చినప్పుడు, ఆపరేటర్ పూర్తి ఫిక్చర్ అమరికను విడదీయడానికి బదులుగా సంబంధిత సబ్-జిగ్ని భర్తీ చేస్తారు.
నాలుగు దశల్లో వర్క్ఫ్లో
- ప్రధాన చక్ను ఇన్స్టాల్ చేయండి:మెషిన్ టేబుల్కు చక్ను భద్రపరచండి మరియు అవసరమైన సూచన సంబంధాన్ని ఏర్పరుచుకోండి.
- మార్చుకోగలిగిన సబ్-జిగ్లను సిద్ధం చేయండి:ప్రతి వర్క్పీస్ లేదా ఉద్యోగ కుటుంబానికి తగిన వర్క్హోల్డింగ్ యూనిట్ను కాన్ఫిగర్ చేయండి.
- ఆఫ్లైన్లో క్రమాంకనం చేయండి:ఉత్పత్తి పూల్లోకి ప్రవేశించే ముందు ప్రతి సబ్-జిగ్ కోఆర్డినేట్ సంబంధాన్ని ఏర్పరచుకోండి మరియు రికార్డ్ చేయండి.
- మార్పిడి మరియు ధృవీకరించండి:అవసరమైన సబ్-జిగ్ని ఇన్స్టాల్ చేయండి, సరైన సీటింగ్ మరియు లాకింగ్ని నిర్ధారించండి మరియు కత్తిరించే ముందు సూచించిన పొజిషనింగ్ వెరిఫికేషన్ను చేయండి.
ఈ పద్ధతి పూర్తి మెషీన్ వైపు అమరిక విధానాలను పునరావృతం చేయవలసిన అవసరాన్ని తగ్గిస్తుంది. ఇది షిఫ్ట్ల అంతటా ఫిక్చర్లు మరియు కాలిబ్రేషన్ రికార్డ్ల మెరుగైన సంస్థకు మద్దతు ఇస్తుంది.
ముఖ్యముగా, త్వరిత-మార్పు పొజిషనింగ్ అన్ని తనిఖీ అవసరాలను తొలగించదు. ఆపరేటర్లు ఇప్పటికీ సరైన ఇన్స్టాలేషన్ను ధృవీకరించాలి మరియు లొకేటింగ్ ఉపరితలాలు శుభ్రంగా, పాడవకుండా మరియు అవసరమైన టాలరెన్స్లో ఉన్నాయని నిర్ధారించాలి.
JWGRIP యొక్క వైర్ EDM చక్ యొక్క ప్రధాన లక్షణాలు ఏమిటి?
1. స్ప్లిట్-బాడీ త్వరిత-మార్పు నిర్మాణం
స్థిర మెయిన్ బాడీ మరియు మార్చుకోగలిగిన సబ్-జిగ్లు మెషిన్ సూచనను తరచుగా వర్క్పీస్ మార్పుల నుండి వేరు చేస్తాయి. JWGRIP యొక్క ప్రచురించబడిన ఉత్పత్తి సమాచారం ప్రకారం, తులనాత్మక స్వాప్-సైకిల్ టెస్టింగ్ సాంప్రదాయిక పూర్తి టియర్డౌన్ మరియు రీమౌంటింగ్ వర్క్ఫ్లోలతో పోలిస్తే ప్రీ-క్యాలిబ్రేటెడ్ సబ్-జిగ్లు ఫిక్చర్ మార్పు సమయాన్ని సుమారు 58% తగ్గించగలవని సూచిస్తుంది. వాస్తవ ఫలితాలు అసలు సెటప్ పద్ధతి, ఆపరేటర్ పద్ధతులు మరియు ఉత్పత్తి పరిస్థితులపై ఆధారపడి ఉంటాయి.
2. ఒత్తిడిని తగ్గించే మిశ్రమం-ఉక్కు నిర్మాణం
ప్రధాన శరీరం ఒత్తిడిని తగ్గించే, ముందుగా గట్టిపడిన మిశ్రమం ఉక్కును ఉపయోగిస్తుంది. ఉత్పత్తి వివరణ 16–31°C వర్క్షాప్ ఉష్ణోగ్రత పరిధిలో 0.0027 మిమీ కంటే ఎక్కువ డేటా-ప్లేన్ ఫ్లాట్నెస్ వైవిధ్యాన్ని నివేదిస్తుంది. ఈ లక్షణం ఫిక్చర్ మరియు మెషీన్ మధ్య సూచన సంబంధాన్ని ప్రభావితం చేసే డైమెన్షనల్ మార్పులను నియంత్రించడంలో సహాయపడుతుంది.
3. తుప్పు-నిరోధక లొకేటింగ్ ఇంటర్ఫేస్లు
లొకేటింగ్-పిన్ సంభోగం ఉపరితలాలు స్థానిక ఉపరితల గట్టిపడటం మరియు పాసివేషన్-ఆధారిత యాంటీ-రస్ట్ ముగింపుని పొందుతాయి. ఈ చికిత్సలు పదేపదే పరిచయం, తేమతో కూడిన వర్క్షాప్ పరిస్థితులు, విద్యుద్వాహక-ద్రవం స్ప్లాష్లు మరియు చక్కటి మ్యాచింగ్ కాలుష్యానికి నిరోధకతను మెరుగుపరచడానికి ఉద్దేశించబడ్డాయి.
4. పునరావృత స్థానాలు
JWGRIP దాని పేర్కొన్న పరీక్ష పరిస్థితులలో సబ్-జిగ్ మౌంటు రిపీట్-పొజిషనింగ్ ఖచ్చితత్వాన్ని 0.003 మిమీ కంటే ఎక్కువ కాదు. ఇది అనుకూలమైన, సరిగ్గా క్రమాంకనం చేయబడిన సబ్-జిగ్ల మధ్య ఏర్పాటు చేయబడిన కోఆర్డినేట్ ఆఫ్సెట్ల బదిలీకి మద్దతు ఇస్తుంది. ఇది ప్రతి యంత్రం, మెటీరియల్ లేదా కట్టింగ్ కండిషన్లో పూర్తయిన-భాగం ఖచ్చితత్వానికి హామీగా అర్థం చేసుకోకూడదు.
5. ఫ్లెక్సిబుల్ కాన్ఫిగరేషన్ మరియు OEM అనుకూలీకరణ
చక్ అనుకూలమైన మార్చుకోగలిగిన సబ్-జిగ్లు మరియు డ్రాయింగ్-ఆధారిత అనుకూలీకరణకు మద్దతు ఇస్తుంది. అప్లికేషన్ ఆధారంగా, వినియోగదారులు JWGRIP యొక్క ఇంజనీరింగ్ బృందంతో మౌంటు ఫుట్ప్రింట్లు, లొకేటింగ్-పిన్ లేఅవుట్లు, దవడ వర్కింగ్ స్ట్రోక్ మరియు ఇతర ఇంటర్ఫేస్ కొలతలు గురించి చర్చించవచ్చు.
6. గుర్తించదగిన నాణ్యత రికార్డులు
ప్రతి ప్రధాన చక్ లేజర్-చెక్కబడిన క్రమ సంఖ్యను కలిగి ఉంటుంది. JWGRIP డేటామ్ ఫ్లాట్నెస్, పొజిషనింగ్ రిపీటబిలిటీ మరియు లొకేటింగ్-ఇంటర్ఫేస్ కాఠిన్యం వంటి పారామితులను కవర్ చేసే తనిఖీ డేటా ట్రేస్బిలిటీ కోసం ఆర్కైవ్ చేయబడిందని నివేదించింది.
త్వరిత-మార్పు చక్ వర్సెస్ సాంప్రదాయ ఫిక్స్చర్
ఈ రెండు విధానాల మధ్య అతి ముఖ్యమైన వ్యత్యాసం ఏమిటంటే అవి ఉత్పత్తి మార్పులను ఎలా నిర్వహిస్తాయి. కింది పట్టిక వాటి సాధారణ వర్క్ఫ్లో తేడాలను సంగ్రహిస్తుంది.
| పోలిక కారకం | సాంప్రదాయిక స్థిర ఫిక్చర్ | JWGRIP త్వరిత-మార్పు చక్ |
|---|---|---|
| మార్పిడి పద్ధతి | ఫిక్చర్ తీసివేయడం మరియు పూర్తి రీఇన్స్టాలేషన్ అవసరం కావచ్చు | ప్రధాన చక్ మౌంట్గా ఉన్నప్పుడు అనుకూలమైన సబ్-జిగ్లను మార్పిడి చేస్తుంది |
| కోఆర్డినేట్ రెఫరెన్సింగ్ | తరచుగా పునరావృతమయ్యే యంత్రం వైపు అమరిక అవసరం | ప్రీ-కాలిబ్రేట్ చేయబడిన సబ్-జిగ్ల నుండి రికార్డ్ చేయబడిన ఆఫ్సెట్ల పునర్వినియోగానికి మద్దతు ఇస్తుంది |
| ఉత్పత్తి వశ్యత | ఫిక్చర్ డిజైన్ మరియు తయారీపై ఆధారపడి ఉంటుంది | తరచుగా ఉద్యోగ మార్పులు మరియు వివిధ చిన్న-బ్యాచ్ ఆర్డర్ల కోసం రూపొందించబడింది |
| సెటప్-సమయం తగ్గింపు | అసలు ఫిక్చర్ మరియు సెటప్ విధానంపై ఆధారపడి ఉంటుంది | JWGRIP పేర్కొన్న తులనాత్మక స్వాప్-సైకిల్ టెస్టింగ్లో సుమారు 58% తక్కువ మార్పు సమయం |
| పొజిషనింగ్ రిపీటబిలిటీ | ఫిక్చర్ పరిస్థితి మరియు రీఇన్స్టాలేషన్ ఖచ్చితత్వంపై ఆధారపడి ఉంటుంది | పేర్కొన్న షరతులలో ≤0.003 మిమీ యొక్క ఉప-జిగ్ మౌంటు పునరావృత సామర్థ్యం |
| నిర్వహణ ప్రాధాన్యతలు | సమలేఖనం, బిగింపు పరిస్థితి మరియు ఫిక్చర్ దుస్తులు | లొకేటింగ్-ఉపరితల శుభ్రత, లాకింగ్ ఎంగేజ్మెంట్, వేర్ ఇన్స్పెక్షన్ మరియు క్రమాంకన రికార్డులు |
ఈ పోలికలు సార్వత్రిక పనితీరు హామీల కంటే వర్క్ఫ్లో లక్షణాలను వివరిస్తాయి. ఫిక్చర్ను ఎంచుకోవడానికి ముందు, తయారీదారులు తమ సొంత పరికరాల కోసం అవసరమైన టాలరెన్స్లు, మౌంటు ఇంటర్ఫేస్, వర్క్పీస్ కొలతలు మరియు తనిఖీ విధానాన్ని ధృవీకరించాలి.
ప్రెసిషన్ వర్క్హోల్డింగ్ నుండి ఏ అప్లికేషన్లు ఎక్కువ ప్రయోజనం పొందుతాయి?
వైర్ EDM వర్క్షాప్ వివిధ వర్క్పీస్ జ్యామితులు మరియు షార్ట్ ప్రొడక్షన్ రన్లతో బహుళ ఉద్యోగాలను నిర్వహించినప్పుడు శీఘ్ర-మార్పు చక్ ప్రత్యేకంగా ఉపయోగపడుతుంది.
- అచ్చు మరియు డై తయారీ:అచ్చు ఇన్సర్ట్లు, కుహరం భాగాలు మరియు ఇతర ఖచ్చితత్వ సాధనాల భాగాల మధ్య సమర్థవంతమైన మార్పులకు మద్దతు ఇస్తుంది.
- ఖచ్చితమైన సాధనాల తయారీ:వివిధ టూల్ ఖాళీలు మరియు మ్యాచింగ్ టాస్క్లలో వర్క్పీస్ రెఫరెన్సింగ్ను ప్రామాణీకరించడంలో సహాయపడుతుంది.
- హై-మిక్స్ సబ్ కాంట్రాక్ట్ మ్యాచింగ్:కస్టమర్ ఆర్డర్లు కొలతలు మరియు పరిమాణంలో మారినప్పుడు పునరావృత సెటప్ పనిని తగ్గిస్తుంది.
- చిన్న-బ్యాచ్ భాగాల ఉత్పత్తి:పునరావృతమయ్యే ఉద్యోగాలు మరియు భవిష్యత్ ఉత్పత్తి పరుగుల కోసం సిద్ధం చేయబడిన సబ్-జిగ్లను నిర్వహించడానికి అనుమతిస్తుంది.
- బహుళ-షిఫ్ట్ వర్క్షాప్లు:డాక్యుమెంట్ చేయబడిన కాలిబ్రేషన్ డేటాను ఉపయోగించి స్థిరమైన ఫిక్చర్ సెటప్ ప్రక్రియను అనుసరించడానికి ఆపరేటర్లకు సహాయపడుతుంది.
ఉదాహరణకు, ఒక మోల్డ్ సబ్ కాంట్రాక్టర్ ఒకే షిఫ్ట్ సమయంలో వేర్వేరు ఇన్సర్ట్లు అవసరమయ్యే అనేక ఆర్డర్లను అందుకోవచ్చు. సాంప్రదాయిక ఫిక్చర్లతో, ప్రతి మార్పులో ఇప్పటికే ఉన్న సెటప్ను తీసివేయడం మరియు మెషిన్ రిఫరెన్స్ను మళ్లీ స్థాపించడం వంటివి ఉండవచ్చు. సిద్ధం చేయబడిన శీఘ్ర-మార్పు వ్యవస్థతో, ఆపరేటర్ సంబంధిత కాలిబ్రేటెడ్ సబ్-జిగ్ని ఎంచుకోవచ్చు, దానిని ఇన్స్టాల్ చేయవచ్చు, సీటింగ్ మరియు పొజిషనింగ్ని ధృవీకరించవచ్చు మరియు దుకాణం యొక్క తనిఖీ విధానం ప్రకారం కొనసాగవచ్చు.
ఈ ఉదాహరణ కొలిచిన కస్టమర్ కేసు కంటే సంభావ్య వర్క్ఫ్లో మెరుగుదలని వివరిస్తుంది. వాస్తవ ఉత్పాదకత లాభాలు ఆర్డర్ ఫ్రీక్వెన్సీ, సెటప్ సంక్లిష్టత, యంత్ర వినియోగం మరియు ఆపరేటర్ అనుభవంపై ఆధారపడి ఉంటాయి.
మీరు సరైన వైర్ EDM చక్ని ఎలా ఎంచుకోవాలి?
చక్ని ఎంచుకోవడానికి వర్క్హోల్డింగ్ సిస్టమ్ను మెషీన్కు సరిపోల్చడం, ప్రొడక్షన్ వర్క్ఫ్లో మరియు డైమెన్షనల్ అవసరాలు అవసరం. బిగింపు సౌలభ్యం మాత్రమే సరిపోదు.
ప్రధాన ఎంపిక ప్రమాణాలు
- మెషిన్-టేబుల్ అనుకూలత:మౌంటు పాదముద్ర, బోల్ట్ నమూనా, అందుబాటులో ఉన్న స్థలం మరియు అవసరమైన పని ఎత్తును నిర్ధారించండి.
- స్థాన అవసరాలు:అవసరమైన రిపీటబిలిటీ మరియు డేటా టాలరెన్స్లను గుర్తించండి మరియు అవి ఎలా ధృవీకరించబడతాయో నిర్ణయించండి.
- వర్క్పీస్ జ్యామితి:పార్ట్ కొలతలు, బిగింపు ఉపరితలాలు, యాక్సెస్ అవసరాలు మరియు కట్టింగ్ మార్గంలో సంభావ్య జోక్యాన్ని సమీక్షించండి.
- సబ్-జిగ్ కాన్ఫిగరేషన్:ఎన్ని మార్చుకోగలిగిన ఫిక్చర్లు అవసరమో మరియు ప్రామాణిక లేదా అనుకూలీకరించిన డిజైన్లు సముచితంగా ఉన్నాయో లేదో నిర్ణయించండి.
- పర్యావరణ పరిస్థితులు:విద్యుద్వాహక-ద్రవం బహిర్గతం, తేమ, బురద చేరడం, శుభ్రపరిచే పద్ధతులు మరియు తుప్పు రక్షణను పరిగణించండి.
- ఉత్పత్తి ఫ్రీక్వెన్సీ:ఫిక్చర్లు ఎంత తరచుగా మారతాయో మరియు ఆఫ్లైన్ తయారీ మెషీన్ పనికిరాని సమయాన్ని తగ్గించగలదో అంచనా వేయండి.
- డాక్యుమెంటేషన్ మరియు మద్దతు:కొనుగోలు చేయడానికి ముందు డైమెన్షనల్ డ్రాయింగ్లు, తనిఖీ సమాచారం, నిర్వహణ మార్గదర్శకత్వం మరియు ఇంటర్ఫేస్ స్పెసిఫికేషన్లను అభ్యర్థించండి.
ఖచ్చితత్వంతో కూడిన వైర్ EDM చక్ను పోల్చిన కొనుగోలుదారులు ఈ వివరాలను కొటేషన్ ప్రక్రియలో ముందుగా అందించాలి. పూర్తి సాంకేతిక సమాచారం అనుకూలతను మూల్యాంకనం చేయడం మరియు తయారీ ప్రారంభించే ముందు అవసరమైన మార్పులను గుర్తించడం సులభం చేస్తుంది.
ఆపరేటర్లు పొజిషనింగ్ ఖచ్చితత్వాన్ని ఎలా నిర్వహించగలరు?
ఖచ్చితమైన ఫిక్చర్కు కూడా సాధారణ నిర్వహణ అవసరం. కాలుష్యం, ప్రభావం నష్టం, దుస్తులు మరియు తప్పు అమరిక రికార్డులు ప్రధాన చక్ మరియు మార్చుకోగలిగిన సబ్-జిగ్ల మధ్య స్థాన సంబంధాన్ని రాజీ చేస్తాయి.
సిఫార్సు చేయబడిన ఆపరేటింగ్ చెక్లిస్ట్
- ప్రతి సబ్-జిగ్ ఇన్స్టాలేషన్కు ముందు లొకేటింగ్ సీట్ మరియు మ్యాటింగ్ ఉపరితలాలను శుభ్రం చేయండి.
- గీతలు, డెంట్లు, తుప్పు మరియు అసాధారణ దుస్తులు కోసం లొకేటింగ్ పిన్స్ మరియు కాంటాక్ట్ ఉపరితలాలను తనిఖీ చేయండి.
- లాకింగ్ మెకానిజం పూర్తిగా నిమగ్నమైందని మరియు సజావుగా పనిచేస్తుందని నిర్ధారించండి.
- ప్రతి సబ్-జిగ్ని దాని సరైన క్రమ సంఖ్య మరియు క్రమాంకనం ఫైల్తో సరిపోల్చండి.
- వర్క్షాప్ తనిఖీ విధానం ప్రకారం మార్పు తర్వాత స్థానాలను ధృవీకరించండి.
- ఉప-జిగ్ మరమ్మత్తు చేయబడినా, దెబ్బతిన్నా లేదా పేర్కొన్న టాలరెన్స్ వెలుపల కనుగొనబడినా దాన్ని రీకాలిబ్రేట్ చేయండి.
- ప్రధాన చక్కు గణనీయమైన ఢీకొన్న లేదా అనుమానిత నష్టం జరిగిన తర్వాత పూర్తి పునరావృత-స్థాన తనిఖీని నిర్వహించండి.
- తయారీదారు యొక్క శుభ్రపరచడం, నిల్వ చేయడం మరియు తుప్పు-రక్షణ సూచనలను అనుసరించండి.
అమరిక రికార్డులను నియంత్రిత ఉత్పత్తి పత్రాలుగా పరిగణించాలి. తప్పు లేదా తప్పిపోయిన కాలిబ్రేషన్ ఫైల్తో సబ్-జిగ్ దాని గుర్తింపు మరియు స్థాన డేటా ధృవీకరించబడే వరకు ఉత్పత్తి పూల్కు తిరిగి ఇవ్వబడదు.
డెలివరీకి ముందు ఏ నాణ్యత తనిఖీలు ముఖ్యమైనవి?
తయారీ మరియు తనిఖీ ప్రక్రియలు ఒక చక్ దాని పేర్కొన్న కొలతలు మరియు క్రియాత్మక అవసరాలకు అనుగుణంగా ఉందో లేదో నిర్ధారించడంలో సహాయపడతాయి. JWGRIP యొక్క ప్రచురించిన ఉత్పత్తి సమాచారం ప్రకారం, దాని తయారీ వర్క్ఫ్లో మెటీరియల్ ఇన్స్పెక్షన్, CNC మ్యాచింగ్, స్ట్రెస్-రిలీఫ్ ట్రీట్మెంట్, ప్రెసిషన్ గ్రౌండింగ్, ఇంటర్ఫేస్ గట్టిపడటం, కోఆర్డినేట్ మెజరింగ్ మెషిన్ ఇన్స్పెక్షన్, రిపీటెడ్ సబ్-జిగ్ ఎక్స్ఛేంజ్ టెస్టింగ్, సీరియల్-నంబర్ మార్కింగ్ మరియు ఫైనల్ డైమెన్షనల్ చెక్లు ఉంటాయి.
ప్రధాన అంగీకార ప్రమాణాలు:
- డేటా ఫ్లాట్నెస్:క్లిష్టమైన సూచన ఉపరితలాలు పేర్కొన్న రేఖాగణిత సహనానికి అనుగుణంగా ఉన్నాయని నిర్ధారిస్తుంది.
- స్థాన పునరావృతత:పునరావృతమయ్యే సబ్-జిగ్ ఇన్స్టాలేషన్లు ఆశించిన స్థాన సంబంధాన్ని పునరుత్పత్తి చేస్తాయో లేదో తనిఖీ చేస్తుంది.
- ఇంటర్ఫేస్ కాఠిన్యం:వారి పేర్కొన్న అవసరాలకు వ్యతిరేకంగా సంబంధిత గట్టిపడిన లొకేటింగ్ ఫీచర్లను ధృవీకరిస్తుంది.
- లాకింగ్ ఫంక్షన్:మార్చుకోగలిగిన ఫిక్చర్ యొక్క మృదువైన నిశ్చితార్థం మరియు సురక్షిత నిలుపుదలని నిర్ధారిస్తుంది.
- గుర్తించదగినది:భౌతిక ఉత్పత్తిని దాని క్రమ సంఖ్య మరియు తనిఖీ డాక్యుమెంటేషన్తో కలుపుతుంది.
JWGRIP దాని నాణ్యత నిర్వహణ వ్యవస్థ ISO 9001 ప్రమాణాలను అనుసరిస్తుందని మరియు పూర్తయిన ప్రధాన చక్లు స్వతంత్ర తనిఖీ నివేదికలతో సరఫరా చేయబడతాయని పేర్కొంది. కొనుగోలుదారులు వర్తించే పత్రాలను అభ్యర్థించాలి మరియు నివేదించబడిన ఫలితాలు తమ ఆర్డర్ స్పెసిఫికేషన్లకు అనుగుణంగా ఉన్నాయని ధృవీకరించాలి. కొటేషన్ మరియు ఆర్డర్ ఒప్పందంలో భాగంగా ఏదైనా మెటీరియల్ సర్టిఫికేట్లు లేదా థర్డ్-పార్టీ టెస్ట్ రికార్డ్లు నిర్ధారించబడాలి.
తరచుగా అడిగే ప్రశ్నలు
1. త్వరిత-మార్పు వైర్ EDM చక్ ప్రతి మార్పు తర్వాత అమరిక అవసరాన్ని తొలగిస్తుందా?
సంఖ్య. శీఘ్ర-మార్పు సిస్టమ్ ముందుగా కాలిబ్రేట్ చేయబడిన సబ్-జిగ్ల యొక్క రికార్డ్ చేయబడిన కోఆర్డినేట్ ఆఫ్సెట్లను తిరిగి ఉపయోగించడం ద్వారా పునరావృత మాన్యువల్ అమరికను తగ్గిస్తుంది. ఇన్స్టాలేషన్ తర్వాత కూడా ఆపరేటర్లు సూచించిన ధృవీకరణను నిర్వహించాలి. కాలుష్యం, దుస్తులు, సరికాని సీటింగ్ లేదా వైకల్యం స్థానాలను ప్రభావితం చేయవచ్చు.
2. ఒక వర్క్షాప్ దాని స్వంత మార్చుకోగలిగిన సబ్-జిగ్లను తయారు చేయగలదా?
అవును, సబ్-జిగ్లు JWGRIP యొక్క వర్తించే లొకేటింగ్-ఇంటర్ఫేస్ డ్రాయింగ్లు మరియు డైమెన్షనల్ అవసరాలను అనుసరిస్తాయి. ప్రతి అనుకూల-నిర్మిత సబ్-జిగ్ను ఉత్పత్తిలో ఉపయోగించే ముందు స్వతంత్రంగా క్రమాంకనం చేయాలి మరియు ప్రత్యేక క్రమ సంఖ్యతో గుర్తించాలి. కల్పనకు ముందు అనుకూలతను నిర్ధారించాలి.
3. JWGRIP అనుకూలీకరించిన మౌంటు కొలతలకు మద్దతు ఇస్తుందా?
JWGRIP యొక్క ఉత్పత్తి సమాచారం కస్టమర్ డ్రాయింగ్ల ఆధారంగా OEM అనుకూలీకరణను వివరిస్తుంది. కొనుగోలుదారులు మౌంటు ఫుట్ప్రింట్, లొకేటింగ్-పిన్ లేఅవుట్, దవడ వర్కింగ్ స్ట్రోక్ మరియు ఇతర ఇంటర్ఫేస్ అవసరాల గురించి చర్చించవచ్చు. పూర్తి డ్రాయింగ్లు, డైమెన్షనల్ టాలరెన్స్లు మరియు మెషిన్-ఇంటర్ఫేస్ వివరాలను సమర్పించండి, తద్వారా ఇంజనీరింగ్ బృందం సాధ్యాసాధ్యాలను అంచనా వేయగలదు మరియు కొటేషన్ను అందించగలదు.
4. ఈ చక్ యొక్క పేర్కొన్న పొజిషనింగ్ రిపీటబిలిటీ ఏమిటి?
JWGRIP దాని పేర్కొన్న షరతులలో ≤0.003 mm యొక్క సబ్-జిగ్ మౌంటు రిపీట్-పొజిషనింగ్ ఖచ్చితత్వ వివరణను ప్రచురిస్తుంది. ఈ సంఖ్య లొకేటింగ్ సిస్టమ్ యొక్క పేర్కొన్న రిపీటబిలిటీని వివరిస్తుంది, పూర్తి-భాగం ఖచ్చితత్వం యొక్క సార్వత్రిక హామీ కాదు. మెషిన్ పరిస్థితి, వర్క్పీస్ సెటప్, కట్టింగ్ పారామీటర్లు మరియు ధృవీకరణ పద్ధతులు కూడా మ్యాచింగ్ ఫలితాలను ప్రభావితం చేస్తాయి.
5. సబ్-జిగ్ యొక్క లొకేటింగ్ ఉపరితలం దెబ్బతిన్నట్లయితే ఆపరేటర్లు ఎలా స్పందించాలి?
సేవ నుండి ప్రభావితమైన సబ్-జిగ్ను తీసివేసి, నష్టాన్ని పరిశీలించండి. లొకేటింగ్ ఇంటర్ఫేస్ తనిఖీ చేయబడే వరకు మరియు అవసరమైన చోట సబ్-జిగ్ రీకాలిబ్రేట్ చేయబడే వరకు గతంలో రికార్డ్ చేసిన అమరిక డేటాపై ఆధారపడవద్దు. ప్రధాన చక్ గణనీయమైన ప్రభావాన్ని కలిగి ఉంటే, ఉత్పత్తిని పునఃప్రారంభించే ముందు అవసరమైన పునరావృత-స్థాన తనిఖీని నిర్వహించండి.
6. ఆర్డర్ చేయడానికి ముందు కొనుగోలుదారులు ఏ పత్రాలను అభ్యర్థించాలి?
ఉత్పత్తి డ్రాయింగ్, మౌంటు-ఇంటర్ఫేస్ కొలతలు, వర్తించే టాలరెన్స్ స్పెసిఫికేషన్లు, తనిఖీ నివేదిక, నిర్వహణ సూచనలు మరియు ఏదైనా అనుకూలీకరణ అవసరాల నిర్ధారణను అభ్యర్థించండి. OEM ఆర్డర్ల కోసం, ఉత్పత్తి ప్రారంభమయ్యే ముందు మెటీరియల్ సర్టిఫికెట్లు మరియు అదనపు పరీక్ష రికార్డుల లభ్యతను స్పష్టం చేయండి.
ముగింపు: వైర్ EDM వర్క్ఫ్లో సామర్థ్యాన్ని మెరుగుపరచండి
ప్రెసిషన్ వర్క్హోల్డింగ్ కోసం సరైన వైర్ EDM చక్ని ఎంచుకోవడం వలన తయారీదారులు పునరావృతమయ్యే సెటప్ టాస్క్లను తగ్గించవచ్చు, స్థిరమైన లొకేటింగ్ రిఫరెన్స్ను నిర్వహించవచ్చు మరియు అధిక-మిక్స్ ఉత్పత్తిని మరింత ప్రభావవంతంగా నిర్వహించవచ్చు. మార్చుకోగలిగిన, ప్రీ-క్యాలిబ్రేట్ చేయబడిన సబ్-జిగ్లతో కలిపి స్థిరమైన ప్రధాన చక్ ముఖ్యంగా చిన్న-బ్యాచ్ ఆర్డర్ల మధ్య తరచుగా మారే అచ్చు సబ్కాంట్రాక్టర్లు మరియు వర్క్షాప్లకు విలువైనది.
JWGRIP ఒత్తిడిని తగ్గించే మిశ్రమం-ఉక్కు నిర్మాణం, తుప్పు-నిరోధక లొకేటింగ్ ఇంటర్ఫేస్లు, పేర్కొన్న రిపీట్-పొజిషనింగ్ పనితీరు మరియు డ్రాయింగ్-ఆధారిత OEM అనుకూలీకరణతో త్వరిత-మార్పు నిర్మాణాన్ని మిళితం చేస్తుంది. ఈ పరిష్కారం మీ మెషీన్ మరియు ఉత్పత్తి అవసరాలకు సరిపోతుందో లేదో తెలుసుకోవడానికి, కొనుగోలు చేయడానికి ముందు మౌంటు ఇంటర్ఫేస్, వర్క్పీస్ పరిధి, అవసరమైన టాలరెన్స్లు మరియు తనిఖీ విధానాన్ని అంచనా వేయండి.
మీరు మీ వైర్ EDM వర్క్హోల్డింగ్ ప్రాసెస్ని అప్గ్రేడ్ చేయాలని ప్లాన్ చేస్తుంటే, PRECISION వర్క్హోల్డింగ్ కోసం JWGRIP యొక్క వైర్ EDM చక్ని అన్వేషించండి మరియుమమ్మల్ని సంప్రదించండిమీ మెషిన్ స్పెసిఫికేషన్లు, టెక్నికల్ డ్రాయింగ్లు మరియు అప్లికేషన్ అవసరాలతో. మా బృందం ఫిక్చర్ అనుకూలతను అంచనా వేయడానికి, అనుకూలీకరించిన కాన్ఫిగరేషన్లను చర్చించడానికి మరియు మీ ఉత్పత్తి అవసరాలకు అనుగుణంగా వర్క్హోల్డింగ్ పరిష్కారం కోసం కొటేషన్ను అందించడంలో సహాయపడుతుంది.
సంబంధిత వార్తలు
- హై-ప్రెసిషన్ వర్క్హోల్డింగ్ కోసం మీరు అనుకూలమైన EROWA యూనిహోల్డర్ 72 ER-035211ని ఎందుకు ఎంచుకోవాలి
- 5-యాక్సిస్ జాబ్ షాప్లు ఎందుకు కాంపాక్ట్ హై ప్రెసిషన్ సెల్ఫ్ సెంటరింగ్ జీరో పాయింట్ వైస్తో హార్డ్ జాస్ను ఇష్టపడతాయి
- 0-100mm రొటేటబుల్ వైర్ EDM వైస్ ఎలా ప్రెసిషన్ మరియు మ్యాచింగ్ ఎఫిషియన్సీని మెరుగుపరుస్తుంది
- వైర్ EDM కోసం TP UnoSet వీ వైస్ అనేది బ్యాచ్ స్థూపాకార షాఫ్ట్ భాగాల ఉత్పత్తి కోసం అల్టిమేట్ వర్క్హోల్డింగ్ ఫిక్స్?
- అనేక అచ్చు కర్మాగారాలు EDM ప్రాసెసింగ్లో R-టైప్ 9-ఇన్-1 న్యూమాటిక్ చక్ని ఎందుకు ఎంచుకుంటాయి
- RSM 50 ప్యాలెట్తో ఉన్న UnoSet అడాప్టర్ 2026లో ఆధునిక వైర్ EDM ప్రెసిషన్ తయారీ కోసం గేమ్-ఛేంజర్ను ఎందుకు సెట్ చేసింది
నాకు సందేశం పంపండి
కొత్త ఉత్పత్తులు


వార్తల సిఫార్సులు