తెలుగు
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ప్రెసిషన్ వర్క్హోల్డింగ్ కోసం రౌండ్ బేస్ సెల్ఫ్-సెంటరింగ్ వైసెస్ తయారీదారు
రౌండ్ బేస్ సెల్ఫ్-సెంటరింగ్ వైసెస్ యొక్క అసలైన-పరికరాల సరఫరాదారుగా,JWGRIPతరచుగా కోణీయ వర్క్పీస్ ఇండెక్సింగ్తో ఫైవ్-యాక్సిస్ మ్యాచింగ్ వర్క్షాప్లు మరియు ఫిక్చర్ ఇంటిగ్రేటర్ల కోసం రొటేషనల్ రిపీటబిలిటీ ధ్రువీకరణతో వృత్తాకార బేస్ కాస్ట్-ఫోర్జ్డ్ బాడీలు, వైడ్-ఓపెనింగ్ దవడ అసెంబ్లీలు మరియు రోటరీ-అనుకూల జీరో-పాయింట్ కనెక్షన్ ఫ్లేంజ్లను ఉత్పత్తి చేస్తుంది. ఈ వృత్తాకార-బేస్ బిగింపు హార్డ్వేర్ ఫిక్చర్ల నుండి భాగాలను తీసివేయకుండా వర్క్పీస్ రీ-ఓరియంటేషన్ని అనుమతిస్తుంది.
ఇది H125 సిరీస్ హెవీ డ్యూటీ సెల్ఫ్-సెంటరింగ్ వైస్తో జత చేయబడిన బహుళ-ప్రయోజన బిగింపు స్టేషన్లను ఏర్పరుస్తుంది మరియుజీరో పాయింట్ ప్యాలెట్ సిరీస్, కవరింగ్ ఫిక్స్డ్ ఓరియంటేషన్ హెవీ మిల్లింగ్ మరియు ఇండెక్స్డ్ కోణీయ బహుళ-ఉపరితల మ్యాచింగ్. ఉత్పత్తి సమయంలో కఠినమైన వృత్తాకార-రన్-అవుట్ మరియు దవడ-సమకాలీకరణ డైమెన్షనల్ నియంత్రణలు అమలు చేయబడతాయి.
సాధారణ ఫిక్చర్ లోపాలు
అనేక ఫైవ్-యాక్సిస్ వర్క్షాప్లు కోణీయ ఇండెక్సింగ్ పని కోసం స్క్వేర్-బేస్ వైస్ యూనిట్లపై ఆధారపడతాయి. స్క్వేర్-బేస్ వైజ్లకు ఆపరేటర్లు కొత్త వర్క్పీస్ యాంగిల్ అవసరమైనప్పుడు మొత్తం ఫిక్స్చర్ను అన్క్లాంప్ చేయడం, రీ-రొటేట్ చేయడం మరియు రీ-డయల్ చేయడం అవసరం. ఈ పదే పదే సరిదిద్దడం వలన పెద్ద మొత్తంలో విలువైన మెషిన్ రన్టైమ్ మరియు మాన్యువల్ లేబర్ ఖర్చవుతుంది.
మాన్యువల్ రీ-ఇండెక్సింగ్ బ్యాచ్-ఉత్పత్తి భాగాలకు ఎలాంటి ప్రమాదాన్ని తెస్తుంది?
మీరు ఫిక్చర్ను విడుదల చేసి, పునఃస్థాపన చేసిన ప్రతిసారీ, కొత్త పొజిషనింగ్ లోపం పరిచయం చేయబడవచ్చు. సంచిత కోణీయ విచలనం బహుళ-ఉపరితల లక్షణాలను తప్పుగా అమర్చేలా చేస్తుంది, దీని ఫలితంగా డ్రాయింగ్ జ్యామితీయ-సహనం అవసరాలకు అనుగుణంగా లేని భాగాలు ఏర్పడతాయి.
కోణీయ స్థానాల కోసం దుకాణాలు మాన్యువల్ డయల్-గేజ్ పనిని ఎలా తగ్గించగలవు?
కొన్ని కర్మాగారాలు సాధారణ ఫ్లాట్-బేస్ వైజ్లతో జత చేసిన రోటరీ టేబుల్లను ప్రయత్నిస్తాయి. ఈ కలయిక మొత్తం స్టాక్-అప్ ఎత్తును నాటకీయంగా పెంచుతుంది. అధిక మొత్తం ఎత్తు సాధనం-తాకిడి సంభావ్యతను పెంచుతుంది మరియు వాస్తవ పదార్థ తొలగింపు కోసం అందుబాటులో ఉన్న ప్రభావవంతమైన Z- అక్షం ప్రయాణాన్ని తగ్గిస్తుంది.
వృత్తాకార-బేస్ బిగింపు పూర్తిగా భ్రమణ నిరంతర మ్యాచింగ్కు మాత్రమే ఉపయోగపడుతుందా?
చాలా వ్యతిరేకం. చాలా ఆచరణాత్మక ఉత్పత్తి దృశ్యాలు వివిక్త ఇండెక్స్ మరియు లాక్ కార్యకలాపాలను ఉపయోగిస్తాయి. వృత్తాకార ఆధారం ఆపరేటర్లను అనేక స్థిరమైన పని కోణాలను సెట్ చేయడానికి, నిర్మాణాన్ని కఠినంగా లాక్ చేయడానికి మరియు కట్టింగ్ సైకిల్స్ సమయంలో నిరంతర స్పిన్నింగ్ లేకుండా స్థిరమైన మిల్లింగ్ లేదా డ్రిల్లింగ్ని అమలు చేయడానికి అనుమతిస్తుంది.
ఫంక్షనల్ తేడాలు
వైడ్ క్లాంపింగ్ రేంజ్ రౌండ్ బేస్ సెల్ఫ్ సెంటరింగ్ వైస్: వృత్తాకార-బేస్ రోటరీ సామర్థ్యాన్ని నిలుపుకుంటూ అదనపు-విస్తృత దవడ ఓపెనింగ్ స్పాన్ను అందిస్తుంది. ఇది చిన్న కాంపాక్ట్ ఖాళీల నుండి సాపేక్షంగా విస్తృత ప్రొఫైల్ వర్క్పీస్ల వరకు విభిన్నమైన ఖాళీ కొలతలకు సరిపోతుంది. ఆపరేటర్లు మొత్తం వైస్ అసెంబ్లీని తరచుగా మార్చుకోకుండా వివిధ భాగాల పరిమాణాలను నిర్వహించగలరు.
5 యాక్సిస్ మ్యాచింగ్ కోసం హెవీ డ్యూటీ రౌండ్ బేస్ సెల్ఫ్ సెంటరింగ్ వైజ్: మందమైన వృత్తాకార బేస్ స్ట్రక్చర్ మరియు రీన్ఫోర్స్డ్ ఇంటర్నల్ లాకింగ్ మెకానిజంతో నిర్మించబడింది. ఇది హెవీ-స్టాక్-రిమూవల్ ఫైవ్-యాక్సిస్ మిల్లింగ్ సమయంలో ఉత్పన్నమయ్యే శక్తివంతమైన కట్టింగ్ ఫోర్స్లను నిలబెట్టుకుంటుంది. యాంగిల్ ఇండెక్సింగ్ తర్వాత, లాకింగ్ స్ట్రక్చర్ మైక్రో-వైబ్రేషన్ను తొలగిస్తుంది, అది ఉపరితల ముగింపును క్షీణింపజేస్తుంది.
అధిక ఖచ్చితత్వ రౌండ్ బేస్ సెల్ఫ్ సెంటరింగ్ CNC వైజ్: హై-ప్రెసిషన్ టాలరెన్స్-క్రిటికల్ జాబ్ల కోసం ఆప్టిమైజ్ చేయబడింది. కఠినమైన వృత్తాకార-రన్-అవుట్ నియంత్రణ మరియు చక్కగా పూర్తి చేసిన దవడ సింక్రోనస్ భాగాలు డజన్ల కొద్దీ ఇండెక్సింగ్ మరియు లాకింగ్ సైకిల్స్ తర్వాత కూడా కేంద్రీకృత విచలనాన్ని కనిష్టంగా ఉంచుతాయి. ఇది అచ్చు-సంబంధిత భాగాలు మరియు ఖచ్చితమైన మెకానికల్ భాగాల తయారీకి సరిపోతుంది.
ఆపరేషన్ మార్గదర్శకాలు
ఇండెక్సింగ్ తర్వాత మీరు రోటరీ ఫ్లెక్సిబిలిటీ మరియు స్టాటిక్-స్టేట్ రిజిడిటీని ఎలా బ్యాలెన్స్ చేస్తారు? మీరు లక్ష్య కోణాన్ని చేరుకున్న తర్వాత యూనిట్ గట్టిగా లాక్ చేయలేకపోతే స్వేచ్ఛగా తిరిగే సామర్ధ్యం ఏమీ లేదు. ఏదైనా కట్టింగ్ పాస్ను ప్రారంభించే ముందు ఎల్లప్పుడూ పూర్తి లాకింగ్ టార్క్ అప్లికేషన్ను పూర్తి చేయండి. పాక్షిక లాకింగ్ కటింగ్ లోడ్ కింద చిన్న కోణీయ డ్రిఫ్ట్ను ఉత్పత్తి చేస్తుంది.
జీరో-పాయింట్ టూలింగ్తో వృత్తాకార-ఆధారిత హార్డ్వేర్ను మిక్సింగ్ చేసేటప్పుడు తరచుగా ఏ తప్పులు జరుగుతాయి? వినియోగదారులు కొన్నిసార్లు మెషిన్-టేబుల్ యాక్సెస్ నుండి రోటరీ మోషన్తో వైస్ యొక్క భ్రమణ పనితీరును గందరగోళానికి గురిచేస్తారు. వృత్తాకార ఆధారం మాన్యువల్ ఫిక్చర్-స్థాయి కోణీయ ప్రీసెట్ను అందిస్తుంది; ఇది స్థానిక ఫైవ్-యాక్సిస్ మెషిన్ రోటరీ అక్షాలను భర్తీ చేయదు. ఈ ఫంక్షన్ను తప్పుగా అర్థం చేసుకోవడం తప్పు ప్రోగ్రామింగ్ రిఫరెన్స్ సెట్టింగ్లను సృష్టిస్తుంది.
రోటరీ-బేస్ సెటప్ల కోసం మీరు దవడ కాన్ఫిగరేషన్ను ఎలా ఎంచుకోవాలి? కఠినమైన దవడలు సాధారణ సుష్ట ఘన ఖాళీల కోసం బాగా పని చేస్తాయి. మీరు సక్రమంగా లేని తారాగణం లేదా నకిలీ భాగాలను పట్టుకున్నప్పుడు, మ్యాచింగ్ కాంటాక్ట్ ఆకృతులను సృష్టించేందుకు, తిప్పబడిన బిగింపు సమయంలో పాక్షిక పాయింట్-లోడింగ్ను నిరోధించడానికి మ్యాచిన్ చేయగల సాఫ్ట్-దవడ ఇన్సర్ట్లను స్వీకరించాలి.
కాంప్లిమెంటరీ వర్క్హోల్డింగ్ హార్డ్వేర్తో మిక్స్డ్-మోడ్ క్లాంపింగ్ స్టేషన్లను ఎలా నిర్మించాలి?
H125 సిరీస్ హెవీ డ్యూటీ సెల్ఫ్-సెంటరింగ్ వైస్తో పాటు ఏ అప్లికేషన్ దృశ్యాలు కంబైన్డ్ డిప్లాయ్మెంట్కు సరిపోతాయి?
మిశ్రమ ఆర్డర్లను స్వీకరించే కర్మాగారాలు మల్టీ-యాంగిల్ ఇండెక్స్డ్ జాబ్ల కోసం వృత్తాకార-బేస్ యూనిట్లతో కొన్ని మెషిన్ పొజిషన్లను అమర్చవచ్చు మరియు ఫిక్స్డ్-ఓరియంటేషన్ హై-ఫోర్స్ మిల్లింగ్ కోసం హెవీ-డ్యూటీ స్క్వేర్-బేస్ వైజ్లతో ఇతర స్టేషన్లు ఉంటాయి. ఈ లేఅవుట్ మిక్స్డ్-ఆర్డర్ ఇన్కమింగ్ వర్క్ కోసం వనరుల కేటాయింపును ఆప్టిమైజ్ చేస్తుంది.
జీరో పాయింట్ ప్యాలెట్ సిరీస్తో జత చేయడం వల్ల ఎలాంటి ఆచరణాత్మక ప్రయోజనాలు వస్తాయి?
మెషిన్ వర్క్ ఎన్వలప్ వెలుపల ఉన్న ప్యాలెట్లపై సర్క్యులర్-బేస్ వైస్ను అమర్చవచ్చు. ఆపరేటర్లు బెంచ్పై వర్క్పీస్ బిగింపు మరియు యాంగిల్ ప్రీసెట్టింగ్ను పూర్తి చేసి, ఆపై మొత్తం అసెంబ్లీని మెషిన్-సైడ్ లొకేటింగ్ చక్లకు బదిలీ చేస్తారు. ఇది ఆన్-మెషీన్ సెటప్ మరియు ఇండెక్సింగ్ సమయాన్ని బాగా తగ్గిస్తుంది.
ఏ బరువు సంబంధిత ప్రమాదాలను నివారించాలి?
వృత్తాకార ఆధారం అదనపు నిర్మాణ ద్రవ్యరాశిని జోడిస్తుంది. వైస్ మరియు ముడి ఖాళీ మొత్తం కలిపి మొత్తం ద్రవ్యరాశిని లెక్కించండి. మెషిన్ రోటరీ-టేబుల్ పేలోడ్ మరియు ప్యాలెట్ రేట్ లోడ్ ఎప్పుడూ మించలేదని నిర్ధారించండి. ఓవర్లోడింగ్ మెషిన్-టేబుల్ ఖచ్చితత్వాన్ని దెబ్బతీస్తుంది మరియు మెకానికల్ దుస్తులను వేగవంతం చేస్తుంది.
మెటీరియల్ మరియు తయారీ ముఖ్యాంశాలు
వృత్తాకార బేస్ బాడీ ఇంటిగ్రేటెడ్ తారాగణం-నకిలీ మిశ్రమం ఉక్కును స్వీకరించింది. వృత్తాకార-రన్-అవుట్ లోపాన్ని నియంత్రించడానికి రోటరీ సంభోగం ఉపరితలాలు బహుళ-దశల ఖచ్చితత్వ గ్రౌండింగ్ ద్వారా వెళ్తాయి. అంతర్గత ఇండెక్స్-లాకింగ్ భాగాలు పదేపదే కోణ సర్దుబాటు చక్రాల నుండి ధరించడాన్ని నిరోధించడానికి కార్బరైజ్డ్ మరియు క్వెన్చెడ్ స్టీల్ను ఉపయోగిస్తాయి. జా సింక్రోనస్ ట్రాన్స్మిషన్ అసెంబ్లీలు బేస్ భ్రమణ స్థానంతో సంబంధం లేకుండా స్థిరమైన స్వీయ-కేంద్రీకృత పనితీరును నిర్వహిస్తాయి.
పూర్తయిన ప్రతి యూనిట్ ఉత్పత్తి వర్క్షాప్ నుండి నిష్క్రమించే ముందు రోటరీ రన్-అవుట్ తనిఖీ, కేంద్రీకరణ-ఖచ్చితత్వ పరీక్ష మరియు లాకింగ్-స్ట్రెంత్ వెరిఫికేషన్ను పాస్ చేస్తుంది. మౌంటు ఫ్లాంజ్ కొలతలు ప్రధాన స్రవంతి జీరో-పాయింట్ ప్యాలెట్ ఇంటర్ఫేస్లతో అనుకూలతను కలిగి ఉంటాయి.
అనుకూలీకరించదగిన ఎంపికలు ప్రత్యేకమైన ఫైవ్-యాక్సిస్ ఫిక్చర్ అవసరాలను తీర్చడానికి సవరించిన దవడ ప్రారంభ పరిమితులు, ప్రత్యేక-ఎత్తు వృత్తాకార బేస్లు మరియు ప్రామాణికం కాని మౌంటు హోల్ లేఅవుట్లను కవర్ చేస్తాయి.
కార్యాచరణ గమనికలు
రోటరీ సంభోగం అంతరాలు క్రమంగా ఉత్పత్తి చక్రాలపై చక్కటి చిప్స్ మరియు శీతలకరణి అవశేషాలను పోగు చేస్తాయి. తిరిగే కాంటాక్ట్ ఉపరితలాల మధ్య చిక్కుకున్న అవశేషాలు రన్-అవుట్ ఎర్రర్ను పరిచయం చేస్తాయి మరియు లాకింగ్ బిగుతును బలహీనపరుస్తాయి. రోటరీ ఇంటర్ఫేస్ల యొక్క సాధారణ విడదీయడం-సహాయక శుభ్రపరచడం విస్మరించబడదు. దీర్ఘ-కాల నిరంతర ఉత్పత్తిపై రోటరీ క్లియరెన్స్ స్పేసెస్లో శిధిలాలు ఏర్పడితే, బాగా తయారు చేయబడిన వృత్తాకార-ఆధారిత హార్డ్వేర్ కూడా కోణీయ పునరావృత సామర్థ్యం తగ్గుతుంది.

- View as
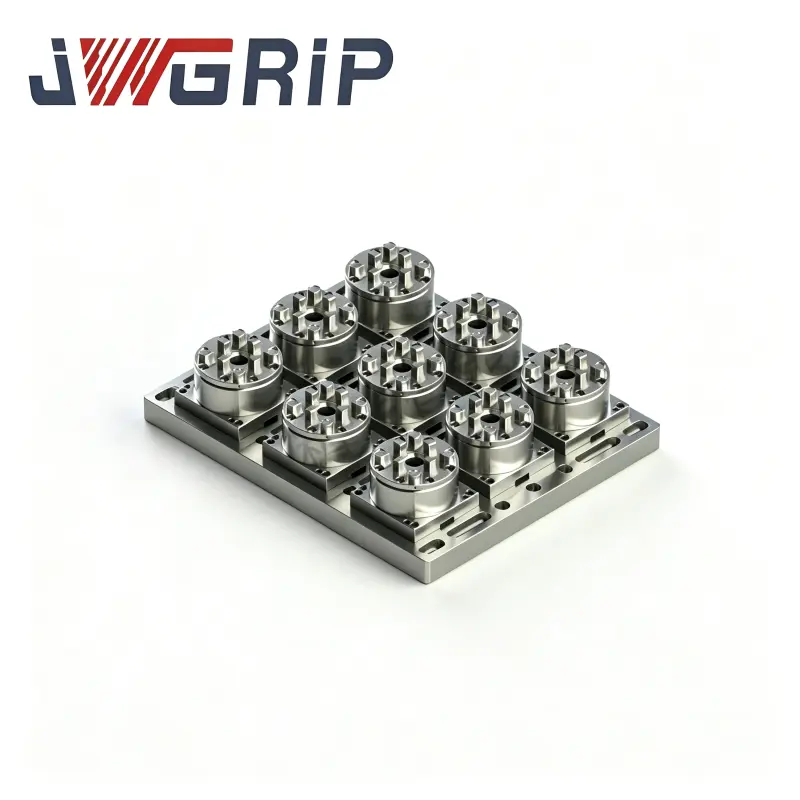
అధిక-ఖచ్చితత్వ రౌండ్ బేస్ స్వీయ-కేంద్రీకృత CNC వైజ్
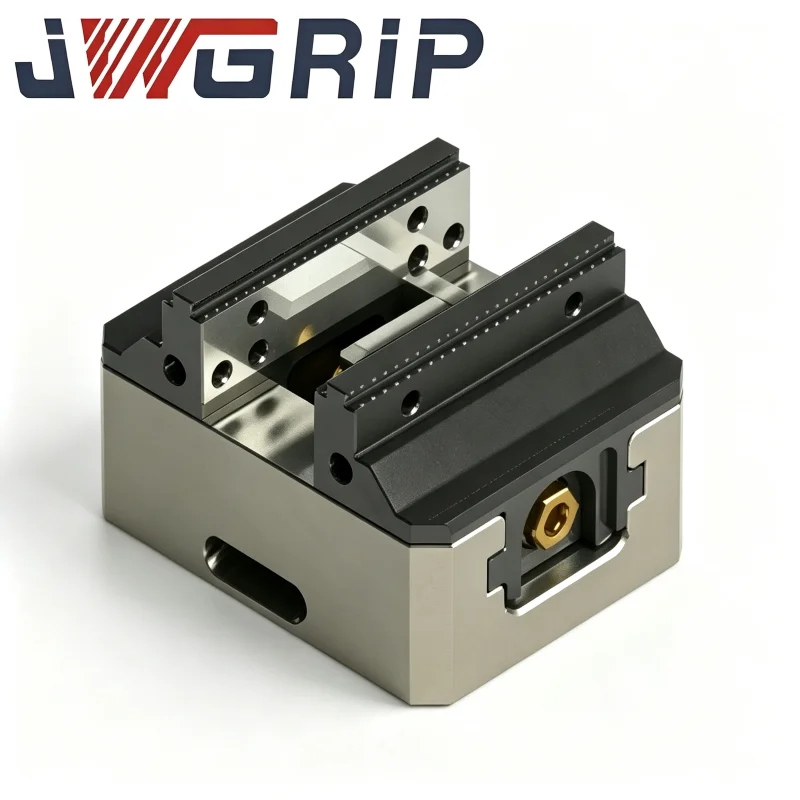
JWGRIP అనేది చైనాలో 5 యాక్సిస్ మెషినింగ్ కోసం అనుకూలీకరించిన హై-కచ్చితత్వం గల రౌండ్ బేస్ సెల్ఫ్-సెంటరింగ్ CNC వైజ్ యొక్క ప్రొఫెషనల్ తయారీదారు మరియు సరఫరాదారు, వేగవంతమైన గ్లోబల్ డెలివరీ కోసం స్టాండర్డ్ మోడల్లు పూర్తిగా స్టాక్లో ఉన్నాయి. ఇది 5-యాక్సిస్ మరియు కాంప్లెక్స్ మల్టీ-యాక్సిస్ CNC మ్యాచింగ్ ఆపరేషన్ల కోసం ప్రొఫెషనల్గా రూపొందించబడిన హై-ప్రెసిషన్ ఇంటిగ్రేటెడ్ CNC వర్క్హోల్డింగ్ ఫిక్చర్. ప్రీమియమ్ డక్టైల్ ఐరన్ బాడీ మరియు ఇండక్షన్-హార్డెన్డ్ గైడ్వే స్ట్రక్చర్ను స్వీకరించడం, ఇది అల్ట్రా-హై రిపీటబుల్ క్లాంపింగ్ పనితీరు, కాంపాక్ట్ స్పేస్-సేవింగ్ లేఅవుట్ మరియు హై-రిజిడిటీ కట్టింగ్ స్టెబిలిటీని ఒకే ఇంటిగ్రేటెడ్ యూనిట్గా అనుసంధానిస్తుంది.
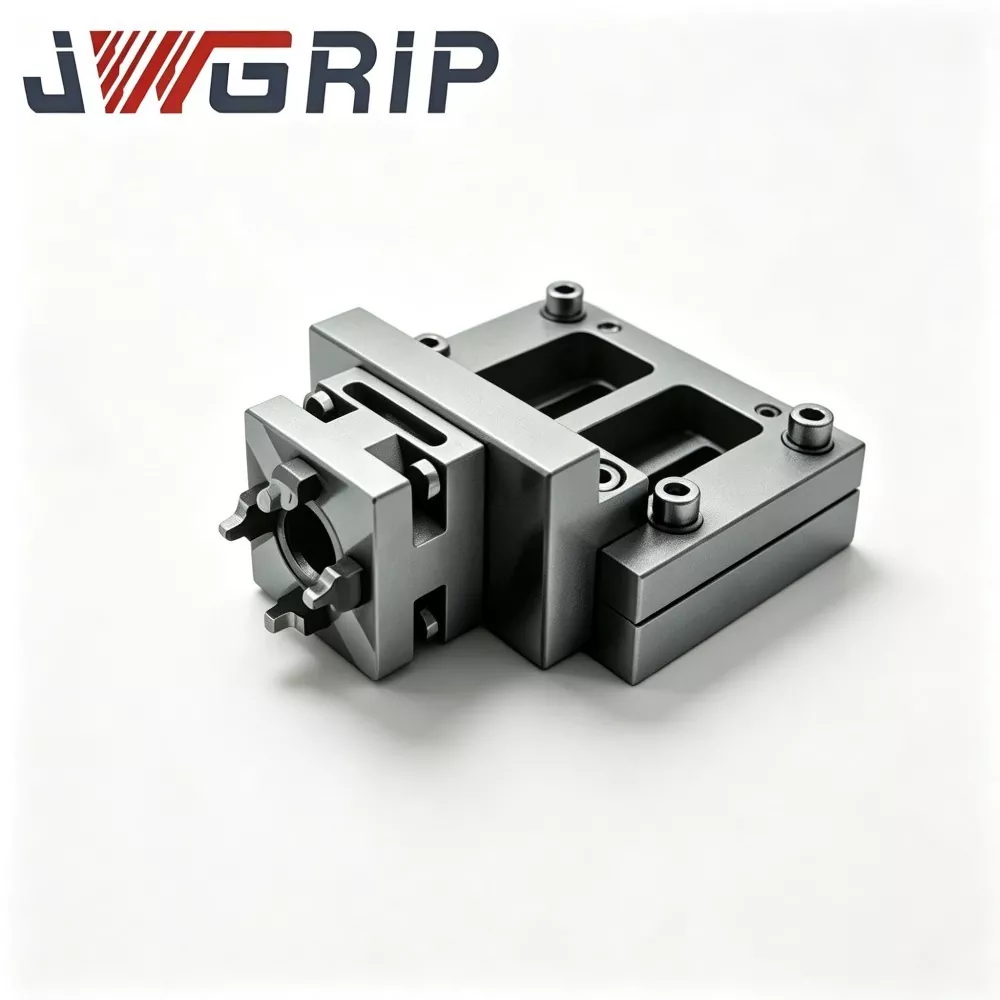
5 యాక్సిస్ మ్యాచింగ్ కోసం హెవీ-డ్యూటీ రౌండ్ బేస్ సెల్ఫ్-సెంటరింగ్ వైజ్
JWGRIP అనేది చైనాలో 5 యాక్సిస్ మెషినింగ్ కోసం న్యూ డిజైన్ హెవీ-డ్యూటీ రౌండ్ బేస్ సెల్ఫ్-సెంటరింగ్ వైజ్ యొక్క ప్రొఫెషనల్ తయారీదారు మరియు సరఫరాదారు, సకాలంలో ప్రాజెక్ట్ డెలివరీ కోసం స్టాండర్డ్ స్పెసిఫికేషన్లు పూర్తిగా స్టాక్లో ఉన్నాయి. ఇది హై-లోడ్ 5-యాక్సిస్ ఏకకాల మ్యాచింగ్, క్రెడిల్-టైప్ మరియు రోటరీ టేబుల్ ప్రాసెసింగ్ దృశ్యాల కోసం ప్రొఫెషనల్గా ఆప్టిమైజ్ చేయబడిన ఒక ప్రయోజనం-నిర్మిత ఇంటిగ్రేటెడ్ హై-రిజిడిటీ క్లాంపింగ్ ఫిక్చర్. అప్గ్రేడ్ చేసిన మందమైన రౌండ్ బేస్ స్ట్రక్చర్ను స్వీకరించడం మరియు అధిక-నాణ్యత పదార్థాలు మరియు కఠినమైన పారిశ్రామిక ఉత్పత్తి ప్రమాణాలతో తయారు చేయబడింది, ఇది బలమైన యాంటీ-ఓవర్టర్నింగ్ దృఢత్వం, అధిక-సామర్థ్య వర్క్పీస్ సెటప్ మరియు మన్నికైన మాడ్యులర్ నిర్మాణాన్ని ఒకే ఇంటిగ్రేటెడ్ యూనిట్గా అనుసంధానిస్తుంది.
వైడ్ క్లాంపింగ్ రేంజ్ రౌండ్ బేస్ సెల్ఫ్-సెంటరింగ్ వైస్
JWGRIP అనేది చైనాలో వైడ్ క్లాంపింగ్ రేంజ్ రౌండ్ బేస్ సెల్ఫ్-సెంటరింగ్ వైజ్ యొక్క ప్రొఫెషనల్ తయారీదారు మరియు సరఫరాదారు, విభిన్న ప్రాజెక్ట్ డెలివరీ డిమాండ్లను తీర్చడానికి స్టాండర్డ్ మోడల్లు పూర్తిగా స్టాక్లో ఉన్నాయి. ఇది CNC రోటరీ టేబుల్స్, 4-యాక్సిస్ మరియు 5-యాక్సిస్ మల్టీ-యాక్సిస్ మ్యాచింగ్ వర్క్ఫ్లోల కోసం ప్రత్యేకంగా అభివృద్ధి చేయబడిన కొత్తగా రూపొందించబడిన ఇంటిగ్రేటెడ్ ప్రెసిషన్ క్లాంపింగ్ ఫిక్చర్. ఆప్టిమైజ్ చేయబడిన రౌండ్ బేస్ స్ట్రక్చరల్ డిజైన్ను స్వీకరించడం మరియు కఠినమైన అధిక-నాణ్యత పారిశ్రామిక ప్రమాణాల క్రింద తయారు చేయడం, ఇది విస్తృత-శ్రేణి బిగింపు సామర్థ్యం మరియు అధిక-స్థిరత గల రోటరీ పొజిషనింగ్ ఫంక్షన్ను ఒకే యూనిట్గా అనుసంధానిస్తుంది.
JWGRIP అనేది చైనాలో ఒక ప్రొఫెషనల్ రౌండ్ బేస్ స్వీయ-కేంద్రీకృత వైసెస్ తయారీదారు మరియు సరఫరాదారు. మా ఫ్యాక్టరీ నుండి పోటీ ధరలో అధిక నాణ్యత గల ఉత్పత్తులను హోల్సేల్ చేయడానికి మేము మిమ్మల్ని హృదయపూర్వకంగా స్వాగతిస్తున్నాము.
వార్తల సిఫార్సులు