తెలుగు
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

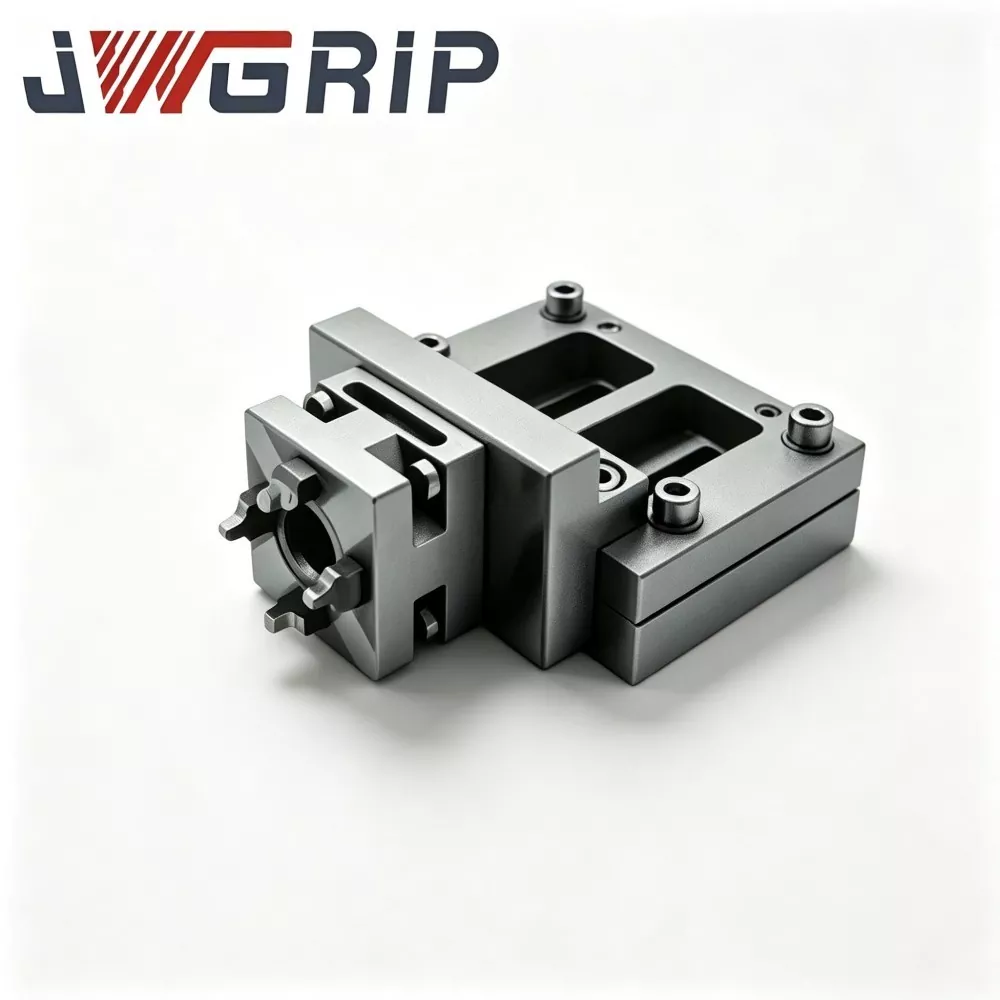
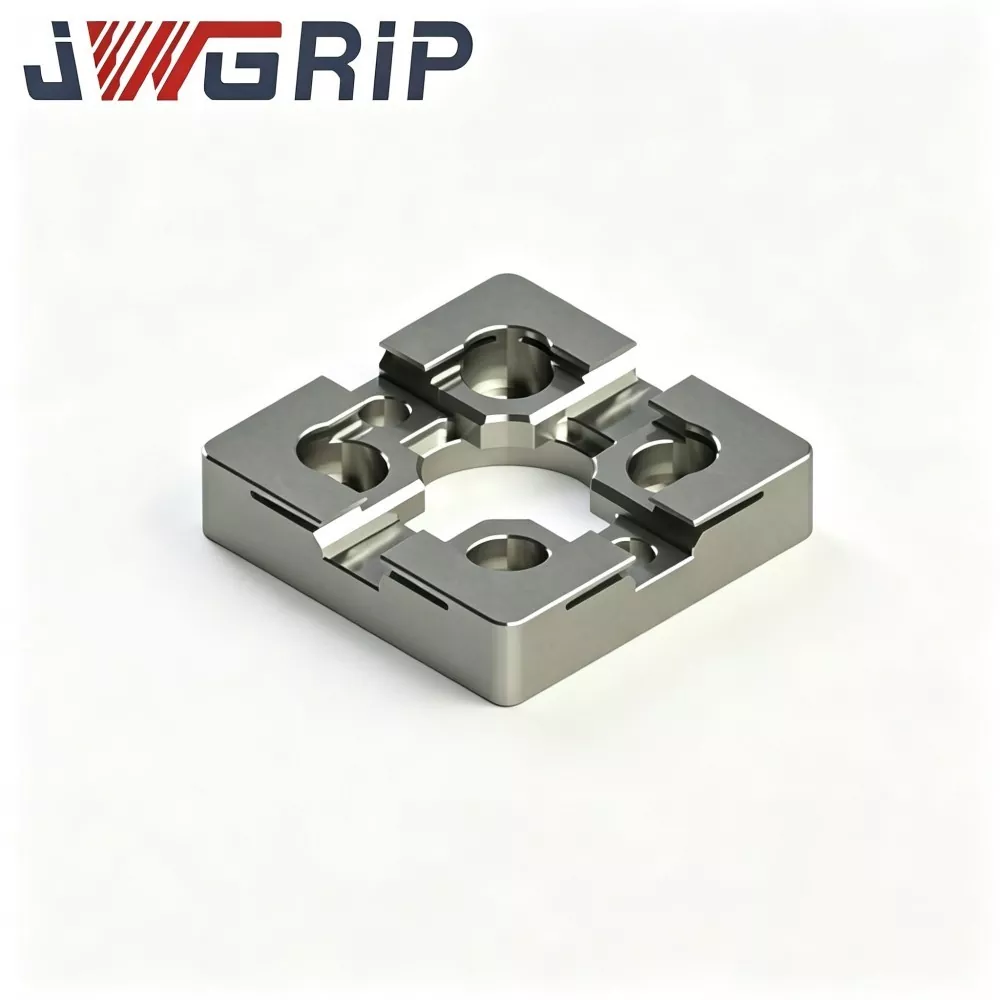
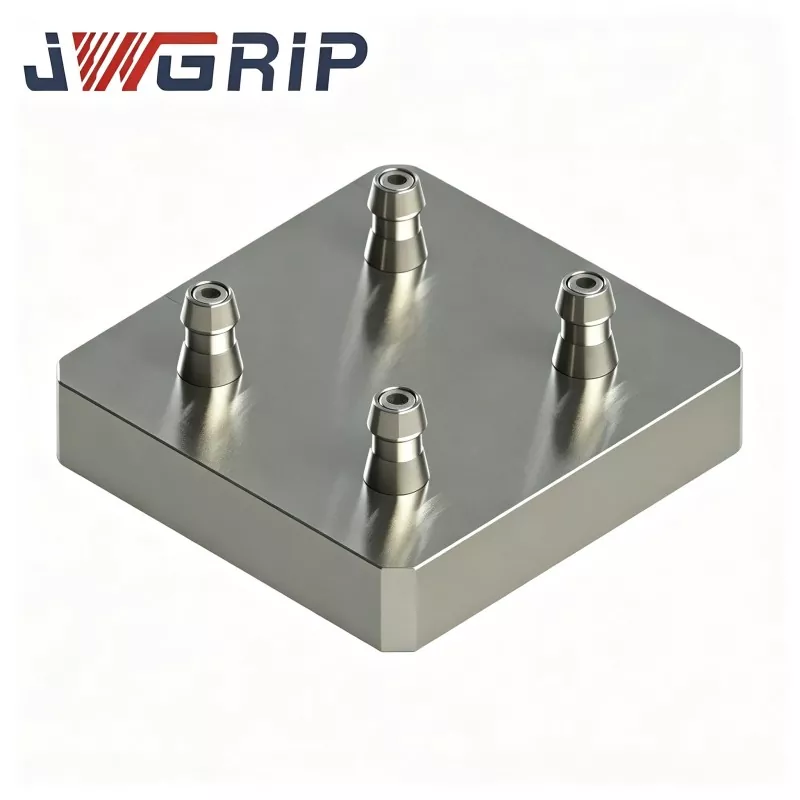
CNC ఫిక్చర్ కోసం ఫోర్-సెంటర్ జీరో పాయింట్ ప్యాలెట్
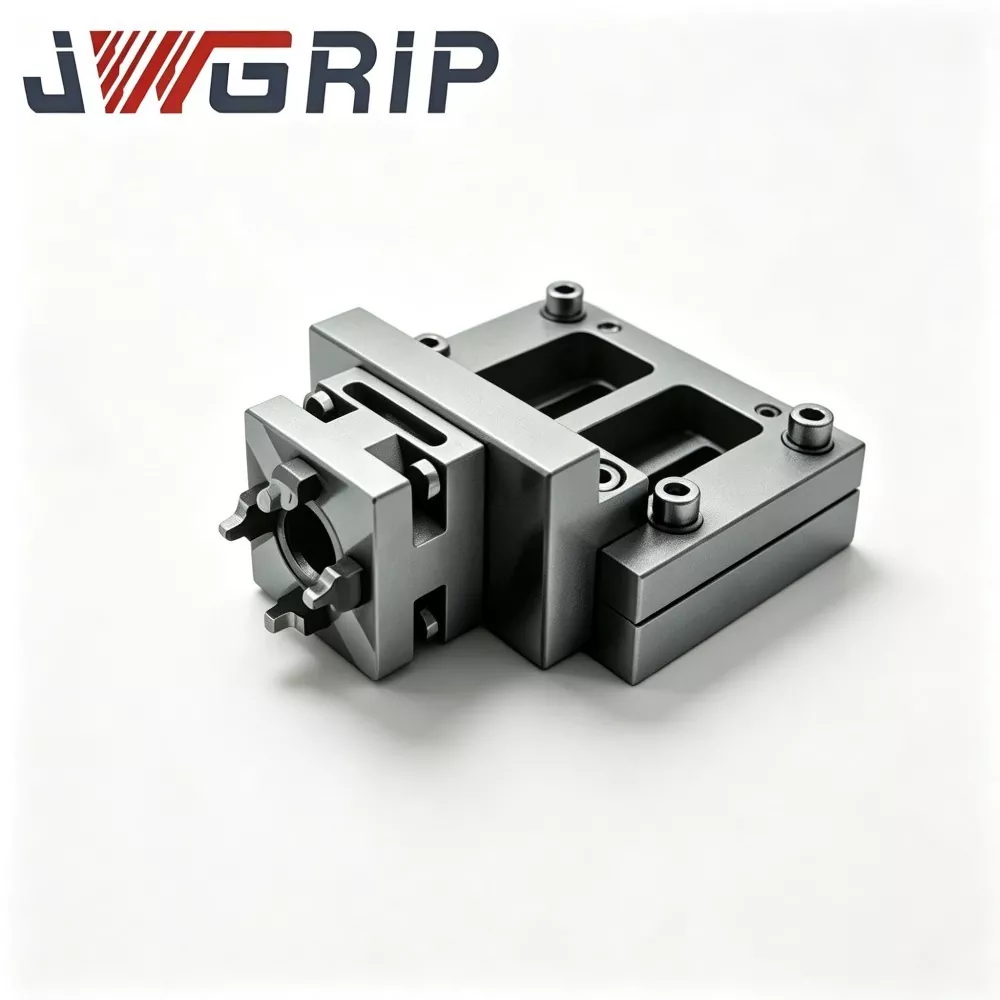
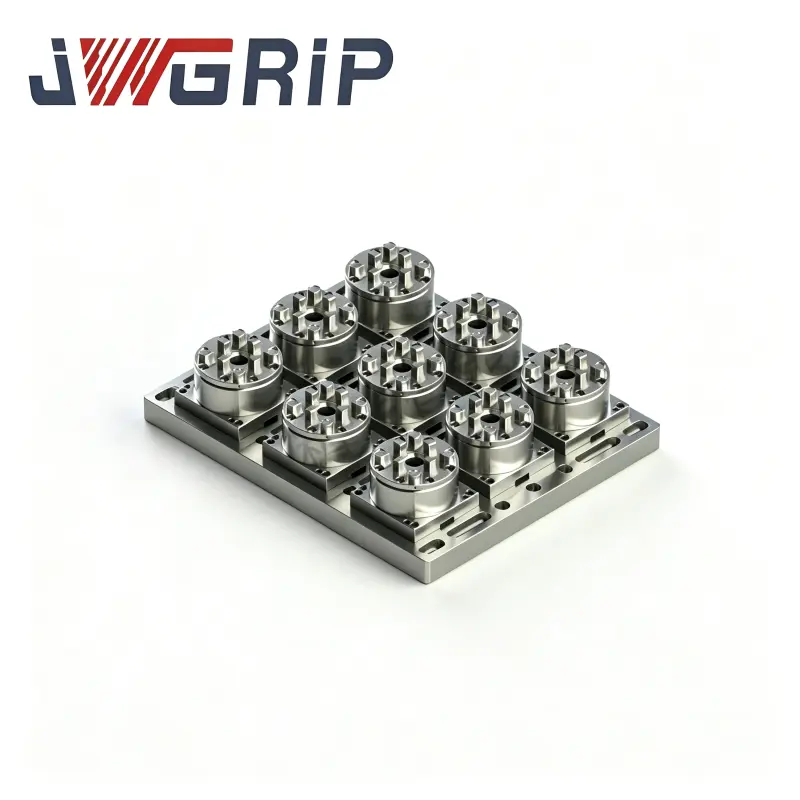
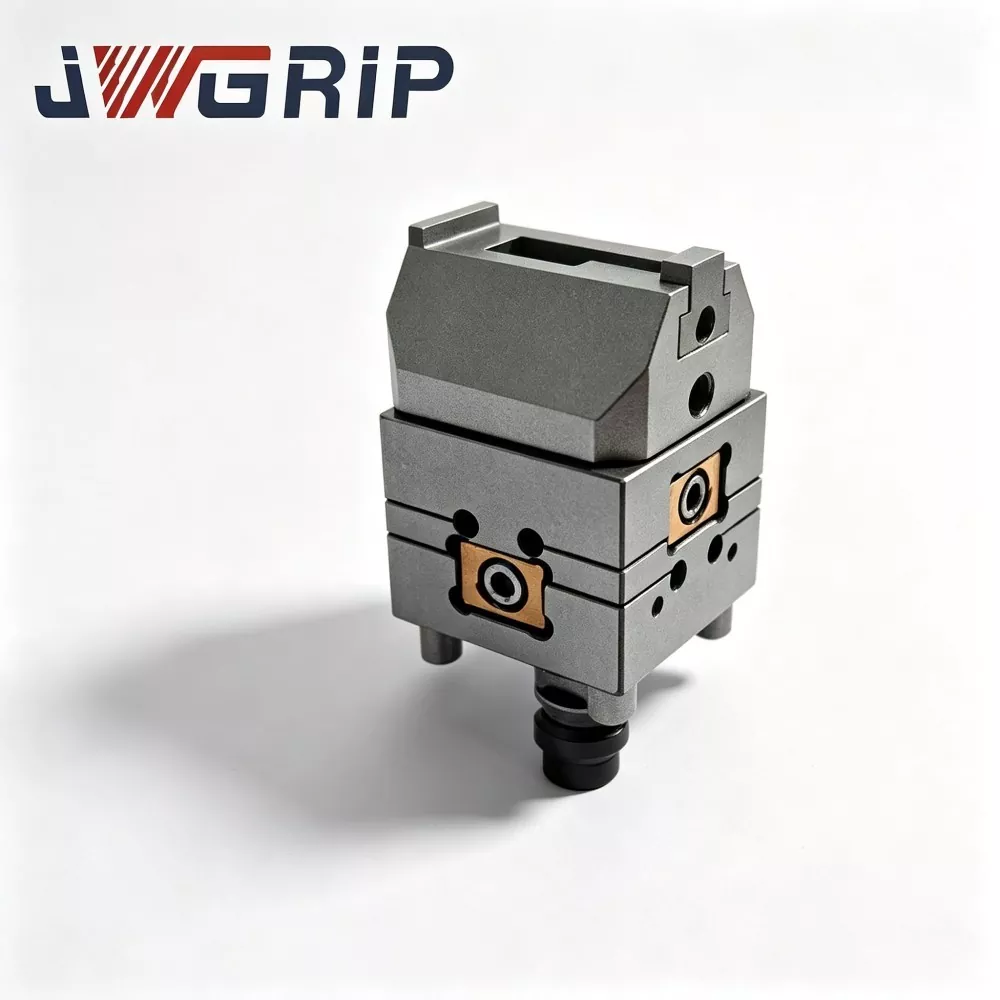
JWGRIP అనేది చైనాలో CNC ఫిక్చర్ కోసం ప్రొఫెషనల్ ఫోర్-సెంటర్ జీరో పాయింట్ ప్యాలెట్ యొక్క తయారీదారు మరియు సరఫరాదారు. ఫోర్ సెంటర్ జీరో పాయింట్ ప్యాలెట్ జీరో పాయింట్ ప్యాలెట్ సిరీస్కు చెందినది, ఆధునిక మ్యాచింగ్ పరిశ్రమలో విస్తృతంగా ఉన్న అధిక-మిక్స్-తక్కువ-వాల్యూమ్ మిశ్రమ-మోడ్ ఉత్పత్తి దృశ్యాల కోసం అభివృద్ధి చేయబడింది. విచారణకు స్వాగతం!
CNC ఫిక్చర్ కోసం ఈ ఫోర్-సెంటర్ జీరో పాయింట్ ప్యాలెట్ సౌకర్యవంతమైన ఉత్పత్తి సమస్యలను సమర్థవంతంగా పరిష్కరించగలదు. నాలుగు పూర్తి జీరో-పాయింట్ పొజిషనింగ్ యూనిట్లు కాంపాక్ట్ మొత్తం బేస్లో విలీనం చేయబడ్డాయి మరియు నాలుగు వర్క్స్టేషన్లు పూర్తిగా స్వతంత్రంగా ఉంటాయి. వినియోగదారులు ఏకకాలంలో నాలుగు ఒకేలా ఉండే వర్క్పీస్లను బిగించవచ్చు లేదా మిక్స్డ్-లైన్ ప్రాసెసింగ్ కోసం నాలుగు వేర్వేరు ఫిక్చర్లను ఇన్స్టాల్ చేయవచ్చు. ఆన్-సైట్ మల్టీ-ట్రే అసెంబ్లీ అవసరం లేదు. అన్ని వర్క్స్టేషన్ల స్థానాలు మరియు ఎత్తులు స్థిరత్వాన్ని నిర్ధారించడానికి ఫ్యాక్టరీ నుండి బయలుదేరే ముందు క్రమాంకనం చేయబడ్డాయి.
కోర్ హార్డ్వేర్ కంపోజిషన్
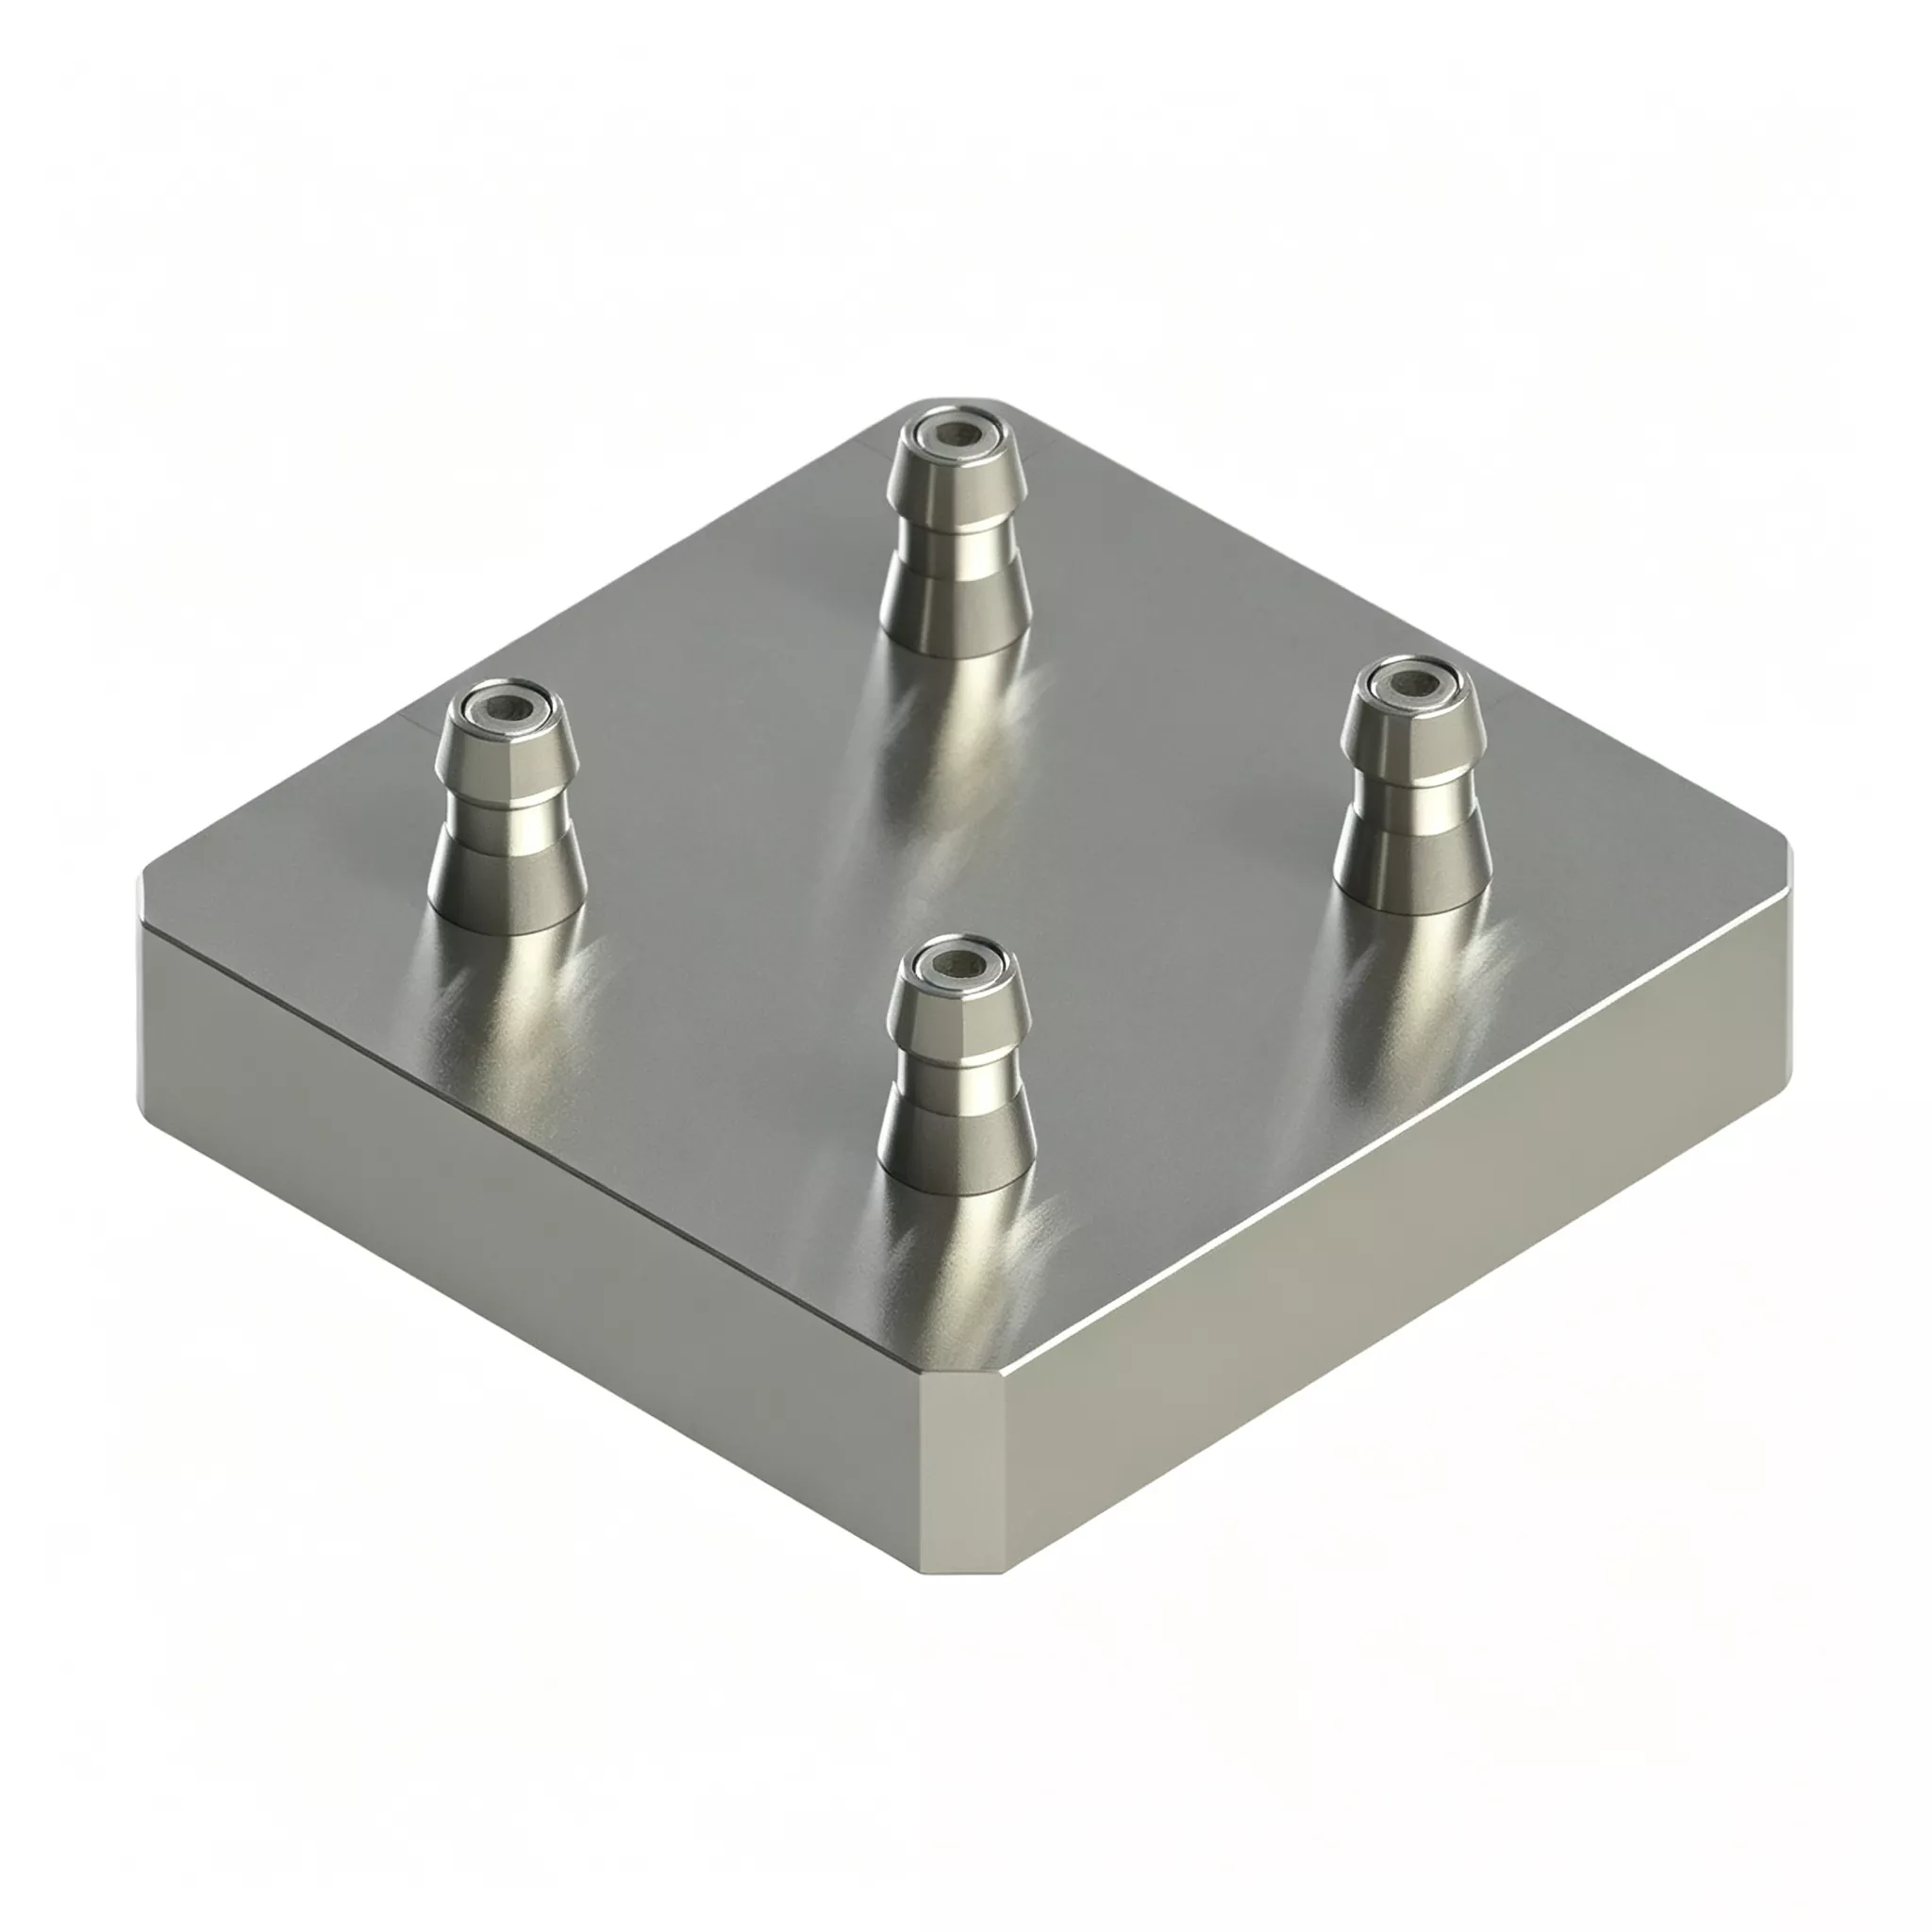
JWGRIP ఫోర్-సెంటర్ జీరో-పాయింట్ ప్యాలెట్ 120×120 కింది అసెంబ్లీలను కలిగి ఉంటుంది:
· మోనోలిథిక్ ఫోర్జ్డ్-అండ్-టెంపర్డ్ అల్లాయ్-స్టీల్ ప్యాలెట్ బేస్
· మాతృక లేఅవుట్లో నాలుగు స్వతంత్ర జీరో-పాయింట్ బషింగ్ లాకింగ్ అసెంబ్లీలు
· అంతర్నిర్మిత సింక్రోనస్ వాయు పంపిణీ మాడ్యూల్
· ప్రతి లొకేటింగ్ స్టేషన్ కోసం వ్యక్తిగత చిప్-మళ్లింపు గ్రూవ్లు
· కంప్రెస్డ్-ఎయిర్ సర్వీస్ పోర్ట్
· నిష్క్రియ స్టేషన్లను కవర్ చేయడానికి రక్షణ కవర్ ప్లేట్లు
సాధారణ బహుళ-స్టేషన్ ఫిక్చర్లకు వ్యతిరేకంగా దాని కీలక భేదం: నాలుగు స్టేషన్లు ఒకదానికొకటి పూర్తిగా స్వతంత్రంగా పనిచేస్తాయి.
రెండు ప్రాక్టికల్ ప్రొడక్షన్ మోడ్లు
మోడ్ 1: ఒకే విధమైన వర్క్పీస్ల కోసం నాలుగు-స్టేషన్ మాస్-ప్రొడక్షన్
1. నాలుగు స్టేషన్లలో నాలుగు పుల్-స్టడ్-ఎక్విప్డ్ ఫిక్చర్ బేస్లను అమర్చండి.
2. 0.5-0.7 MPa కంప్రెస్డ్ ఎయిర్ సరఫరా; సింక్రోనస్ న్యూమాటిక్ మాడ్యూల్ నాలుగు బుషింగ్ అసెంబ్లీలను ఒకే సమయంలో లాక్ చేస్తుంది.
3. లాక్-కన్ఫర్మేషన్ సిగ్నల్ CNC సిస్టమ్కి తిరిగి ఫీడ్ చేస్తుంది మరియు మెషిన్ కట్టింగ్ సైకిల్లను అమలు చేస్తుంది.
4. మ్యాచింగ్ పూర్తయిన తర్వాత, అన్లాకింగ్ కోసం గాలి ఒత్తిడిని విడుదల చేయండి. గంట నిర్గమాంశను పెంచడానికి నాలుగు పూర్తయిన భాగాలు ఒక చక్రంలో తీసివేయబడతాయి.
మోడ్ 2: విభిన్న భాగాల కోసం ఫ్లెక్సిబుల్ మిక్స్డ్-లైన్ మ్యాచింగ్
1. నాలుగు విభిన్న వర్క్పీస్లకు సంబంధించిన ఫిక్చర్లను ప్రత్యేక స్టేషన్లలోకి లోడ్ చేయండి.
2. అన్ని స్టేషన్లను లాక్ చేయడానికి కంప్రెస్డ్ ఎయిర్ని వర్తింపజేయండి. CNC ప్రతి స్టేషన్కి క్రమానుగతంగా ప్రత్యేక మ్యాచింగ్ ప్రోగ్రామ్లను అమలు చేస్తుంది.
3. ఒక-ఆర్డర్ ఉత్పత్తి పూర్తయినప్పుడు, సంబంధిత టార్గెట్ స్టేషన్లోని ఫిక్చర్ను మాత్రమే భర్తీ చేయండి. మిగిలిన స్టేషన్లు పూర్తిగా కూలిపోకుండా బిగించి ఉంటాయి.
4. తరచుగా ఉత్పత్తిని మార్చే సమయంలో డౌన్టైమ్ను బాగా తగ్గిస్తుంది.
ఇంజనీరింగ్ డిజైన్
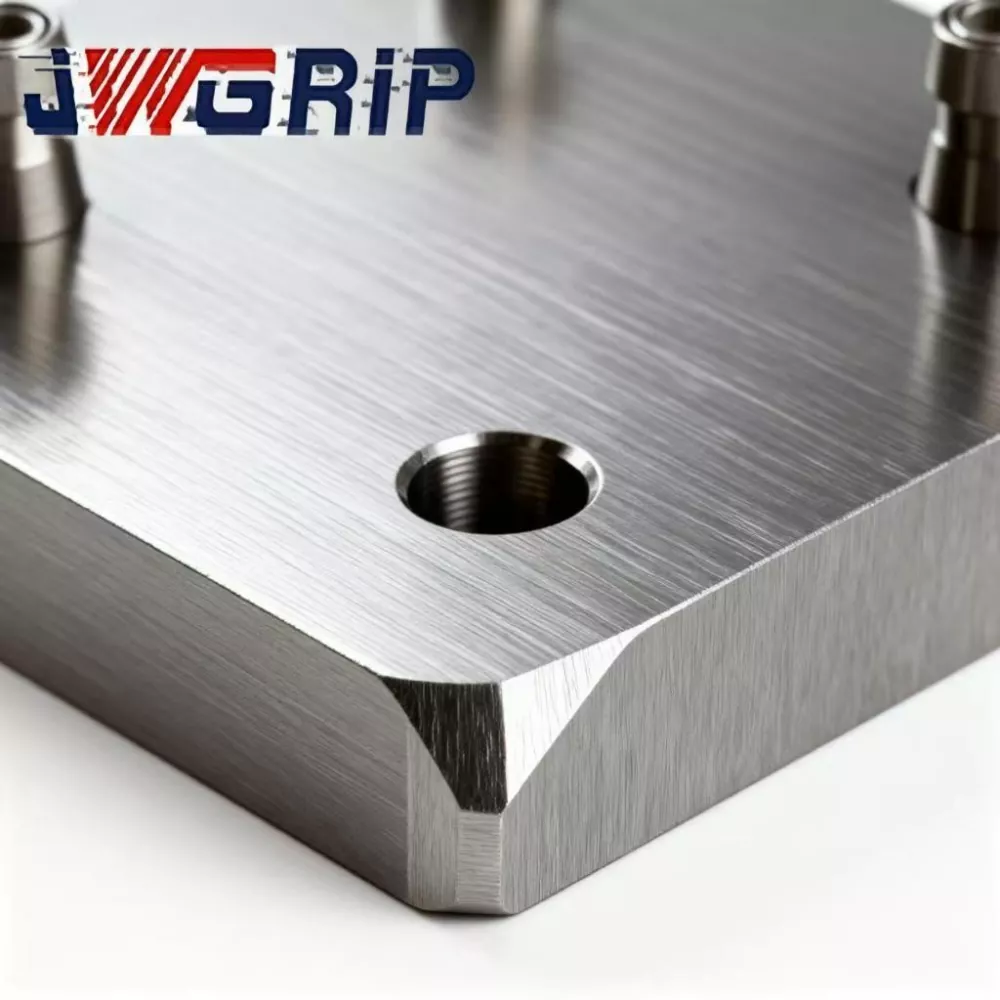
· అల్లాయ్-స్టీల్ బేస్ రెండు-రౌండ్ ఒత్తిడి-ఉపశమన వృద్ధాప్యానికి లోనవుతుంది: రఫ్-మ్యాచింగ్ తర్వాత మొదటి వృద్ధాప్యం, సెమీ-ఫినిషింగ్ తర్వాత ద్వితీయ వృద్ధాప్యం. మిశ్రమ-మోడ్ వర్క్షాప్లలో పునరావృతమయ్యే బిగింపు ఒత్తిడి, పరిసర ఉష్ణోగ్రత స్వింగ్లు మరియు నిరంతర కట్టింగ్ వైబ్రేషన్ సాధారణం. సరిపోని ఒత్తిడి విడుదల అదృశ్య సూక్ష్మ-రూపకల్పనకు కారణమవుతుంది మరియు బహుళ-స్టేషన్ స్థాన ఖచ్చితత్వాన్ని నాశనం చేస్తుంది. JWGRIP ద్వంద్వ-వృద్ధాప్యం దీర్ఘకాలిక స్థిరమైన జ్యామితి కోసం అంతర్గత-ఒత్తిడి విడుదలను పెంచుతుంది.
· పొజిషనింగ్ బుషింగ్లు అధిక దుస్తులు-నిరోధక బేరింగ్ స్టీల్ను ఉపయోగిస్తాయి. ప్రతి స్టేషన్కు విశ్వసనీయమైన స్వతంత్ర స్థాన పనితీరుకు హామీ ఇవ్వడానికి ఇన్నర్ బోర్లు క్వెన్చింగ్ మరియు హోనింగ్ సూపర్-ఫినిషింగ్ను అందుకుంటాయి.
· పొజిషనల్ టాలరెన్స్ మరియు స్టేషన్-టు-స్టేషన్ ఎత్తు వ్యత్యాసం మిశ్రమ-లైన్ ఉత్పత్తి స్థిరత్వ అవసరాలను తీర్చడానికి ఖచ్చితంగా నియంత్రించబడతాయి.
కోర్ ప్రయోజనాలు
1. తరచుగా ఆర్డర్ మార్పు-ఓవర్ల వల్ల ఏర్పడే సమయ వ్యవధిని తగ్గించండి
ఉత్పత్తి మార్పిడి సమయంలో ప్రతి ఫిక్చర్ను విడదీయవలసిన అవసరం లేదు. కొత్త-ఆర్డర్ ఫిక్చర్లు అవసరమయ్యే స్టేషన్లు మాత్రమే మార్పిడి చేయబడతాయి; ఇతర స్టేషన్లు నడుస్తున్నాయి. అధిక-మిక్స్-తక్కువ-వాల్యూమ్ ఆర్డర్ పరిసరాల కోసం మెషిన్ నిష్క్రియ సమయం బాగా పడిపోతుంది.
2. బహుళ వివిక్త ప్యాలెట్ల నుండి మానవ-ప్రేరిత అసెంబ్లీ లోపాలను తొలగించండి
మాన్యువల్ స్టాకింగ్ మరియు ప్రత్యేక జీరో-పాయింట్ ప్యాలెట్ల మౌంటు 7-8 μm యొక్క స్థాన విచలనాన్ని సృష్టించవచ్చు. JWGRIP పూర్తి బహుళ-స్టేషన్ అమరికను అంతర్గతంగా పూర్తి చేస్తుంది: పొజిషనల్ టాలరెన్స్ ≤±0.004 mm, స్టేషన్-టు-స్టేషన్ ఎత్తు వ్యత్యాసం ≤0.0025 mm. ఇది ఆన్-సైట్ ఫిట్టింగ్ మరియు ట్యూనింగ్ లేబర్ని గంటల తరబడి ఆదా చేస్తుంది.
3. ఒక హార్డ్వేర్ మాస్-వాల్యూమ్ మరియు హై-మిక్స్-లో-వాల్యూమ్ టాస్క్లను కవర్ చేస్తుంది
పెద్ద బ్యాచ్ ఆర్డర్ల సమయంలో గరిష్ట నిర్గమాంశ కోసం నాలుగు-అప్ ఒకే-భాగాల మ్యాచింగ్ను అమలు చేయండి. ఫ్రాగ్మెంటెడ్ ఆర్డర్ల కోసం మిక్స్డ్-లైన్ మోడ్కి మారండి. స్థిర-ఆస్తి పెట్టుబడిని తగ్గించడం ద్వారా రెండు ఉత్పత్తి దృశ్యాల కోసం ప్రత్యేక ఫిక్చర్లను కొనుగోలు చేయవలసిన అవసరం లేదు.
4. ప్రామాణిక D20 జీరో-పాయింట్ పుల్-స్టడ్ అనుకూలతతో ఇప్పటికే ఉన్న స్థిరమైన ఆస్తి పునర్వినియోగాన్ని గరిష్టీకరించండి
వర్క్షాప్-ఇప్పటికే ఉన్న చిన్న-పరిమాణ జీరో-పాయింట్ ఫిక్చర్ బేస్లను స్టాండర్డ్ D20 పుల్ స్టడ్లను రీట్రోఫిట్ చేసిన తర్వాత నేరుగా మళ్లీ ఉపయోగించవచ్చు. పూర్తి ఫిక్చర్ రీమాన్యుఫ్యాక్చరింగ్ను నివారించండి మరియు మునుపటి ఫిక్చర్ పెట్టుబడిని కాపాడుకోండి.
5. ప్రతి-స్టేషన్ స్వతంత్ర చిప్-మళ్లింపు గాడి డిజైన్
ఐరన్ మరియు అల్యూమినియం కట్టింగ్ చిప్లు ప్రతి స్టేషన్కు అంకితమైన పొడవైన కమ్మీల ద్వారా ప్రవహిస్తాయి. పొజిషనింగ్-బషింగ్ గ్యాప్స్ లోపల చిప్ ఎంట్రాప్మెంట్ బాగా తగ్గింది. తరచుగా ఫిక్చర్-స్వాప్ మిక్స్డ్-లైన్ పరిస్థితులలో, శుభ్రపరిచే ఫ్రీక్వెన్సీ తగ్గుతుంది మరియు చిప్-ట్రిగ్గర్డ్ పొజిషనింగ్-ఫెయిల్యూర్ రిస్క్ తగ్గించబడుతుంది.
నిజమైన కేసులు
కేస్ 1: మెడికల్-డివైస్-యాక్సెసరీ ప్రాసెసర్
ఈ కస్టమర్ సాధారణ అధిక-మిక్స్-తక్కువ-వాల్యూమ్ ఆర్డర్లను అందుకుంటారు, ప్రతి పని దినానికి 3-5 మినియేచర్-పార్ట్ వేరియంట్ల మధ్య మారడం.
· అప్గ్రేడ్ చేయడానికి ముందు: సింగిల్-స్టేషన్ జీరో-పాయింట్ ప్యాలెట్లు ఉపయోగించబడ్డాయి. ప్రతి మార్పు-ఓవర్ ఫిక్చర్ రిమూవల్, క్లీనింగ్, రీ-క్లాంపింగ్ మరియు డయల్-ఇండికేటింగ్, 40-60 నిమిషాలు అవసరం. సెటప్ పనిలో పెద్ద మొత్తంలో యంత్ర గంటలు వృధా చేయబడ్డాయి.
· బహుళ JWGRIP నాలుగు-సెంటర్ జీరో-పాయింట్ ప్యాలెట్లను అమలు చేసి, మిక్స్డ్-లైన్ మ్యాచింగ్ మోడ్ను అనుసరించిన తర్వాత: పూర్తి ఫిక్చర్ టియర్డౌన్ అవసరం లేదు. టార్గెట్-స్టేషన్ ఫిక్చర్లు మాత్రమే భర్తీ చేయబడతాయి. సగటు మార్పు-సమయం 8-15 నిమిషాలకు పడిపోతుంది.
· అర్ధ-సంవత్సరాల ఉత్పత్తి గణాంకాలు మెషిన్ టూల్ వినియోగం 24% పెరిగినట్లు వెల్లడిస్తున్నాయి. అదనపు CNC మెషీన్లను కొనుగోలు చేయకుండానే ఫ్యాక్టరీ మరింత ఫ్రాగ్మెంటెడ్ కస్టమర్ ఆర్డర్లను ఆమోదించగలదు.
కేసు 2: పెరల్ రివర్ డెల్టాలో 3C-కాంపోనెంట్ సబ్ కాంట్రాక్టర్
ఈ వర్క్షాప్ ఒకే CNC మెషీన్లలో అధిక-వాల్యూమ్ మాస్ ఆర్డర్లు మరియు చిన్న-బ్యాచ్ నమూనా ఉద్యోగాలు రెండింటినీ నిర్వహిస్తుంది.
· మాస్-ఆర్డర్ పీరియడ్ల సమయంలో: అధిక నిర్గమాంశ కోసం నాలుగు స్టేషన్లు ఒకే భాగాలను ప్రాసెస్ చేస్తాయి.
· చిన్న-బ్యాచ్ నమూనా టాస్క్లు వచ్చినప్పుడు: నమూనా ఉత్పత్తి కోసం ఒకటి లేదా రెండు స్టేషన్లను ఆక్రమించండి, ఇతర స్టేషన్లు భారీ ఉత్పత్తిని నిర్వహిస్తాయి.
· నమూనా ప్రాసెసింగ్ ఇకపై భారీ-ఉత్పత్తి లయకు అంతరాయం కలిగించదు మరియు నమూనా డెలివరీ లీడ్-టైమ్ గణనీయంగా తగ్గించబడుతుంది.
పూర్తి ఉత్పత్తి వర్క్ఫ్లో
① అల్లాయ్-స్టీల్ బ్లాంక్ ఫోర్జింగ్ & టెంపరింగ్
② రఫ్-మ్యాచింగ్
③ మొదటి ఒత్తిడి-ఉపశమన వృద్ధాప్యం
④ సెమీ-ఫినిషింగ్
⑤ సెకండరీ ఒత్తిడి-ఉపశమన వృద్ధాప్యం
⑥ 5-యాక్సిస్ గ్రైండర్: వన్-టైమ్ క్లాంపింగ్ సెటప్ కింద అన్ని బుషింగ్-మౌంటు రంధ్రాలను గ్రైండ్ చేయండి
⑦ బుషింగ్ ప్రెస్-ఫిట్టింగ్
⑧ ఎయిర్-సర్క్యూట్ సీల్ అసెంబ్లీ
⑨ ఎయిర్ టైట్నెస్ ప్రెజర్ హోల్డింగ్ టెస్ట్
⑩ పూర్తి-స్టేషన్ CMM డైమెన్షనల్ తనిఖీ
⑪ రస్ట్ నిరోధక చికిత్స
⑫ ఎగుమతి-సిద్ధంగా షాక్ ప్రూఫ్ ప్యాకింగ్
తనిఖీ చెక్లిస్ట్
1. ప్రతి ఒక్క స్టేషన్ కోసం స్వతంత్ర పునరావృత-స్థాన-ఖచ్చితత్వ పరీక్ష
2. నాలుగు-స్టేషన్ పొజిషనల్ టాలరెన్స్, ఎత్తు-తేడా మరియు సమాంతరత కోసం CMM కొలత
3. 5-నిమిషాల గాలిని పట్టుకునే గాలి బిగుతు పరీక్ష; గరిష్టంగా అనుమతించదగిన ఒత్తిడి తగ్గుదల ≤0.02 MPa
4. నాలుగు స్టేషన్లలో సైక్లిక్ సింక్రోనస్ లాకింగ్-అన్లాకింగ్ ఫంక్షనల్ టెస్ట్
ఎంపిక గైడ్
· మీ ఆర్డర్ నిర్మాణాన్ని విశ్లేషించండి: ఆధిపత్య సింగిల్-వేరియంట్ మాస్-ప్రొడక్షన్ కోసం, నాలుగు-స్టేషన్ ఒకే-భాగాల మ్యాచింగ్ను అమలు చేయండి. అధిక-మిక్స్-తక్కువ-వాల్యూమ్ ఆర్డర్లు పెద్ద వాటాను కలిగి ఉంటే, తాకిడిని నివారించడానికి నాలుగు స్టేషన్లలో ఫిక్స్చర్-టు-ఫిక్చర్ భౌతిక-జోక్యం ప్రమాదాన్ని జాగ్రత్తగా అంచనా వేయండి.
· మీ ఆన్-సైట్ జీరో-పాయింట్ పుల్ స్టడ్ల స్పెసిఫికేషన్లను నిర్ధారించండి. స్టాండర్డ్ వెర్షన్ D20 పుల్ స్టడ్లతో సరిపోతుంది. ప్రత్యామ్నాయ పుల్-స్టడ్ పరిమాణాల కోసం అనుకూల బుషింగ్ అసెంబ్లీలను అభివృద్ధి చేయవచ్చు.
· ఆటోమేటెడ్-ప్రొడక్షన్-లైన్ ఇంటిగ్రేషన్ కోసం: 0.5-0.7 MPaలోపు స్థిరమైన వర్క్షాప్ ఎయిర్ సోర్స్ ప్రెజర్కు హామీ ఇవ్వండి మరియు PLC నియంత్రణ సిస్టమ్ కోసం IO సిగ్నల్ పాయింట్లను రిజర్వ్ చేయండి.
· వర్క్పీస్తో పాటు ఫిక్స్చర్ మొత్తం స్టాకింగ్ ఎత్తును లెక్కించండి. కట్టింగ్ సమయంలో టూల్-టు-ప్యాలెట్ ఢీకొనడాన్ని నిరోధించడానికి టూల్-మోషన్ పాత్ను అనుకరించండి. మీకు అనిశ్చితులు ఉంటే జోక్య అంచనా కోసం JWGRIP సాంకేతిక బృందానికి వర్క్పీస్ డ్రాయింగ్లను సమర్పించండి.
ప్రాక్టికల్ ఆపరేషన్
1. JWGRIP యూజర్ మాన్యువల్లోని టార్క్-వాల్యూ అవసరాలకు అనుగుణంగా ఖచ్చితంగా బోల్ట్లను బిగించి, మెషీన్-టూల్ వర్క్టేబుల్పై ప్యాలెట్ను మౌంట్ చేయండి. ఓవర్-టార్క్ ఫాస్టెనింగ్ నిషేధించబడింది, ఎందుకంటే బేస్-బాడీ డిఫార్మేషన్ బహుళ-స్టేషన్ సంబంధిత ఖచ్చితత్వాన్ని నాశనం చేస్తుంది.
2. కంప్రెస్డ్-ఎయిర్ ఇన్లెట్ ఫ్రంట్-ఎండ్ వద్ద ఆయిల్-వాటర్ ఫిల్టర్ను ఇన్స్టాల్ చేయండి. బుషింగ్లలోకి ప్రవేశించే తేమ మరియు మలినాలు తుప్పు పట్టడం, రాపిడి మరియు ఖచ్చితత్వం క్షీణతను ప్రేరేపిస్తాయి.
3. ప్రతి 100 పని గంటల తర్వాత సున్నా-పాయింట్ బుషింగ్లలో డ్రై-లూబ్రికెంట్ ఏరోసోల్ను స్ప్రే చేయండి. లిక్విడ్ ఇంజిన్ ఆయిల్ ఖచ్చితంగా నిషేధించబడింది, ఎందుకంటే ఆయిల్ మెటాలిక్ చిప్లను ఆకర్షిస్తుంది మరియు బషింగ్-జామింగ్ వైఫల్యాలకు దారితీస్తుంది.
4. ఫిక్చర్ స్వాప్ తర్వాత లేదా ప్రతి షిఫ్ట్-మార్పు తర్వాత కంప్రెస్డ్-ఎయిర్తో ప్రతి స్టేషన్లోని లొకేటింగ్ హోల్స్ మరియు చిప్-డైవర్షన్ గ్రూవ్లను బ్లో-క్లీన్ చేయండి. డేటామ్ ఉపరితలాలను గుర్తించడంలో ఎప్పుడూ మెటాలిక్ చిప్లను ఉంచవద్దు.
5. ఇనుప చిప్లను నిరోధించడానికి మరియు బుషింగ్ అసెంబ్లీలను ఆక్రమించకుండా ద్రవాన్ని కత్తిరించడానికి రక్షిత-కవర్ ప్లేట్లను నిష్క్రియ స్టేషన్లపై అమర్చండి.
6. ప్యాలెట్ డేటా ముఖాలపై భారీ-వస్తువు ప్రభావాన్ని నివారించండి. ఢీకొనడం వల్ల ఏర్పడిన బేస్ డిఫార్మేషన్ సాధారణంగా ఆన్-సైట్ రిపేర్ చేయబడదు మరియు బహుళ-స్టేషన్ స్థాన పనితీరును శాశ్వతంగా నాశనం చేస్తుంది.
అమ్మకాల తర్వాత మద్దతు
1. వారెంటీ: 12-నెలల పూర్తి-యూనిట్ వారంటీ మానవ తప్పు-ఆపరేషన్ మినహా తయారీ లోపాలను కవర్ చేస్తుంది. అర్హత కలిగిన క్లెయిమ్లు ఉచిత రిపేర్ లేదా స్పేర్-పార్ట్ రీప్లేస్మెంట్ సేవను పొందుతాయి.
2. సాంకేతిక వనరులు: ఆన్లైన్ ఆపరేషన్ పత్రాలు మరియు వీడియో ట్యుటోరియల్లు అందించబడ్డాయి. బల్క్-వాల్యూమ్ ఆర్డర్ ప్రాజెక్ట్లకు చెల్లింపు రిమోట్ సాంకేతిక మద్దతు అందుబాటులో ఉంది.
3. కస్టమ్ సవరణ సేవ: ఔటర్ డైమెన్షన్ సర్దుబాటు, పుల్-స్టడ్-స్పెక్ రీప్లేస్మెంట్, స్టేషన్-లేఅవుట్ పునర్వ్యవస్థీకరణకు మద్దతు ఉంది.
4. నమూనా మూల్యాంకనం: మూల్యాంకన నమూనాను ఏర్పాటు చేయవచ్చు; కొనుగోలుదారు నమూనా సరుకు రవాణా ధరను తీసుకుంటాడు.
తరచుగా అడిగే ప్రశ్నలు
Q1: నాలుగు స్టేషన్లలో వేర్వేరు భాగాల వర్క్పీస్ల మిశ్రమ-లైన్ మ్యాచింగ్ పరస్పర ఖచ్చితత్వానికి ఆటంకం కలిగిస్తుందా?
A: నాలుగు బుషింగ్ యూనిట్లు భౌతికంగా పూర్తిగా స్వతంత్రంగా ఉంటాయి; లాకింగ్ చర్యలు ఒకదానితో ఒకటి జోక్యం చేసుకోవు. ఫిక్చర్లు భౌతిక తాకిడిని నివారించేంత వరకు స్థాన ఖచ్చితత్వం స్థిరంగా ఉంటుంది. ఇతర స్టేషన్ల డేటా ఉపరితలాలపై చిప్స్ స్ప్లాష్ కాకుండా నిరోధించడానికి ప్రతి స్టేషన్కు రెగ్యులర్ కంప్రెస్డ్-ఎయిర్ క్లీనింగ్ ఇప్పటికీ సిఫార్సు చేయబడింది.
Q2: చిన్న-బ్యాచ్ మార్పు-ఓవర్లు అరుదుగా జరిగితే CNC ఫిక్స్చర్ కోసం ఫోర్-సెంటర్ జీరో పాయింట్ ప్యాలెట్ అవసరమా?
A: దీని మార్పు-ఓవర్-ఎఫిషియెన్సీ ప్రయోజనం ప్రతి వారం తరచుగా వేరియంట్-స్విచింగ్ కింద మాత్రమే నిలుస్తుంది. ఉత్పత్తి ఎక్కువగా సింగిల్-వేరియంట్ మాస్-ఓరియెంటెడ్ అయితే, సింగిల్-స్టేషన్ లేదా డ్యూయల్-స్టేషన్ జీరో-పాయింట్ ప్యాలెట్లు మెరుగైన ఖర్చు-పనితీరును అందిస్తాయి.
Q3: నా ప్రస్తుత లెగసీ ఫిక్చర్ బేస్లను ఈ ప్యాలెట్లో మళ్లీ ఉపయోగించవచ్చా?
A: ప్రామాణిక D20 జీరో-పాయింట్ పుల్ స్టడ్లతో అమర్చబడిన ఫిక్చర్ బేస్లు నేరుగా పని చేయగలవు. ఇతర పుల్-స్టడ్ స్పెసిఫికేషన్ల కోసం కస్టమ్-మేడ్ బషింగ్ అసెంబ్లీలు అవసరం.
Q4: JWGRIP ఫోర్-సెంటర్ జీరో-పాయింట్ ప్యాలెట్ 120×120ని 5-యాక్సిస్ CNC మెషీన్లపై అమర్చవచ్చా?
A: ఇది 5-యాక్సిస్ పరికరాలకు అనుకూలంగా ఉంటుంది. స్పిండిల్-టిల్టింగ్ తాకిడి ప్రమాదాన్ని అంచనా వేయడానికి వర్క్పీస్ మరియు ఫిక్స్చర్ యొక్క మొత్తం ఎత్తును లెక్కించండి. ఎంపిక దశలో JWGRIP సాంకేతిక అంచనా కోసం వర్క్పీస్ డ్రాయింగ్లను సమర్పించవచ్చు.
సేకరణ సూచన గమనిక
అనేక కర్మాగారాలు ఫ్లెక్సిబుల్-లైన్ అప్గ్రేడ్ కోసం పెద్ద మొత్తంలో కస్టమ్ స్పెషల్-పర్పస్ ఫిక్చర్లను కొనుగోలు చేయాలని భావిస్తాయి. ఇది అధిక మూలధన వ్యయంతో పాటు ఆర్డర్లు మారిన తర్వాత ఫిక్చర్లు నిష్క్రియంగా మారే ప్రమాదాన్ని తెస్తుంది.
CNC ఫిక్చర్ కోసం JWGRIP ఫోర్-సెంటర్ జీరో పాయింట్ ప్యాలెట్ యొక్క ప్రధాన విలువ ఒకే హార్డ్వేర్ యూనిట్లో మాస్-వాల్యూమ్ ప్రొడక్షన్ మరియు హై-మిక్స్ మిక్స్డ్-లైన్ తయారీ రెండింటికి మద్దతు ఇవ్వడంలో ఉంది. ఇది కస్టమర్ల ప్రస్తుత ఫిక్చర్ బేస్ల పునర్వినియోగాన్ని గరిష్టం చేస్తుంది, ఉత్పత్తి-రెట్రోఫిట్ ఖర్చులను నియంత్రిస్తుంది మరియు ఫ్రాగ్మెంటెడ్ ఆర్డర్ల వల్ల కలిగే మార్పు-ఓవర్-ఎఫిషియెన్సీ నొప్పి పాయింట్లను తగ్గిస్తుంది. మధ్యస్థ మరియు చిన్న-పరిమాణ కాంపోనెంట్-ప్రాసెసింగ్ తయారీదారుల కోసం సౌకర్యవంతమైన-అప్గ్రేడ్ ప్రాజెక్ట్లకు ఇది బాగా సరిపోతుంది.
విచారణ పంపండి
సంప్రదింపు సమాచారం
-
చిరునామా
నం. 44, డానింగ్ ఎంటర్ప్రెన్యూర్షిప్ రోడ్, హ్యూమెన్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్ ప్రావిన్స్, చైనా
-
Tel
-
ఇమెయిల్
JWGRIPకి విచారణ పంపడానికి స్వాగతం. మా వృత్తిపరమైన సాంకేతిక మరియు విక్రయాల బృందం ఉచిత ఫిక్చర్ ఎంపిక, అనుకూలీకరించిన పరిష్కార రూపకల్పన మరియు ఖచ్చితమైన కొటేషన్ను అందిస్తుంది.
వార్తల సిఫార్సులు