తెలుగు
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

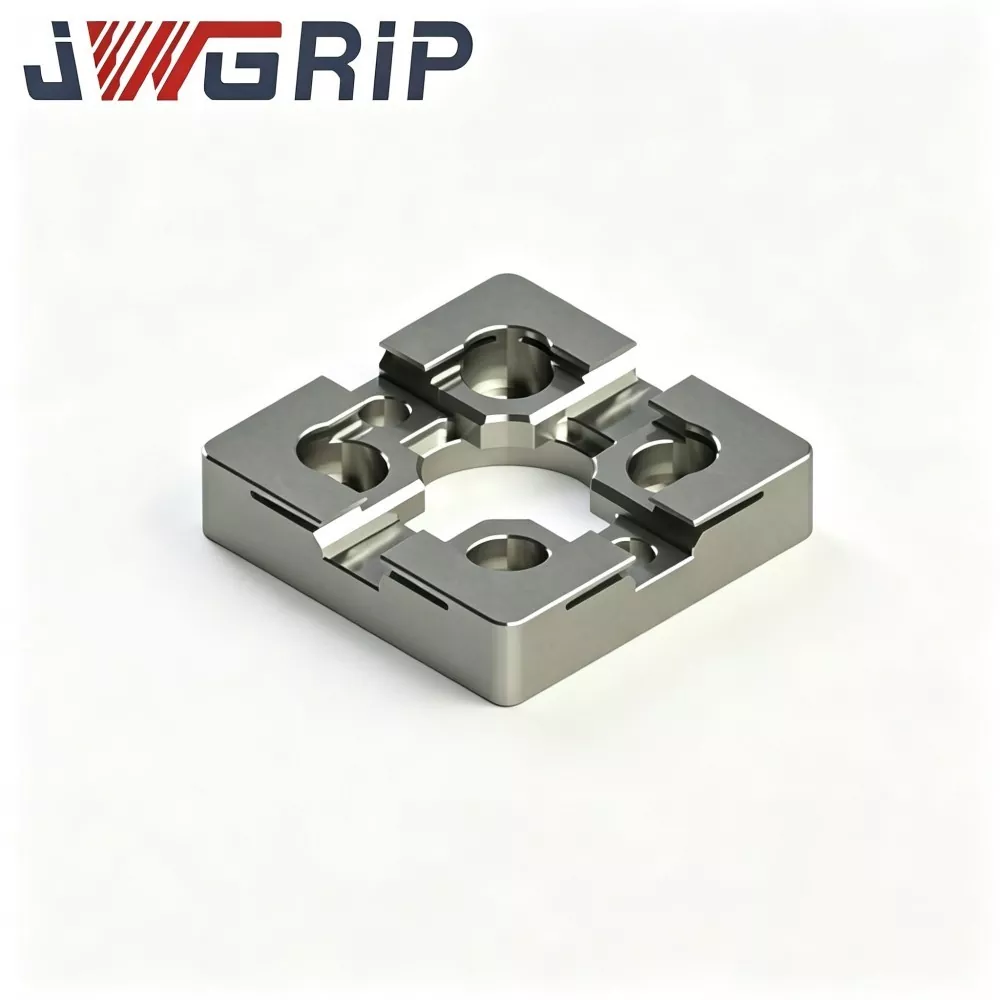

పవర్ చక్తో ఆటోమేటెడ్ జీరో పాయింట్ ప్యాలెట్
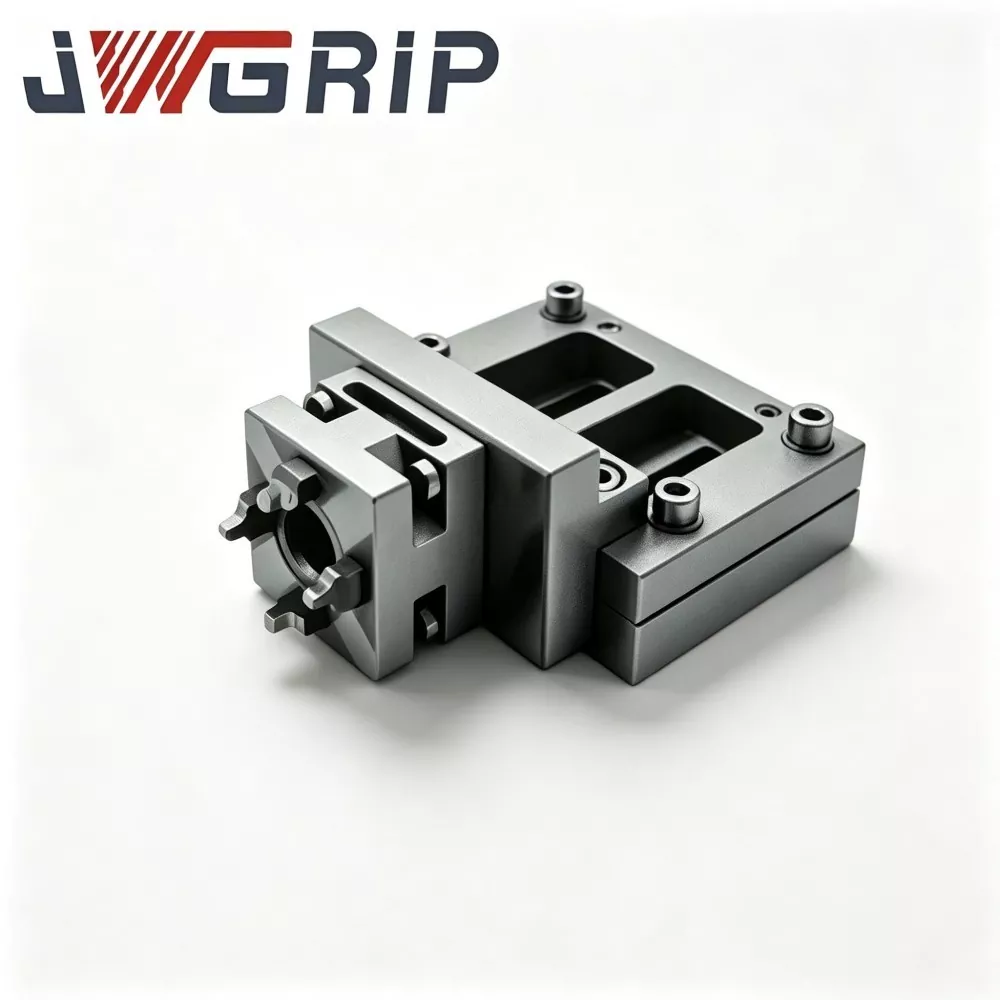
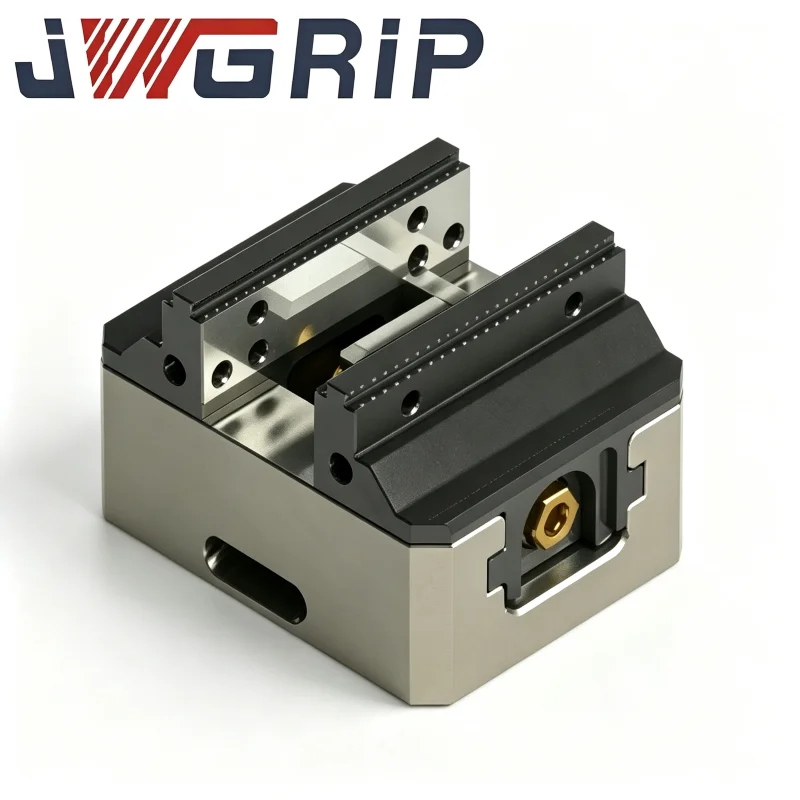
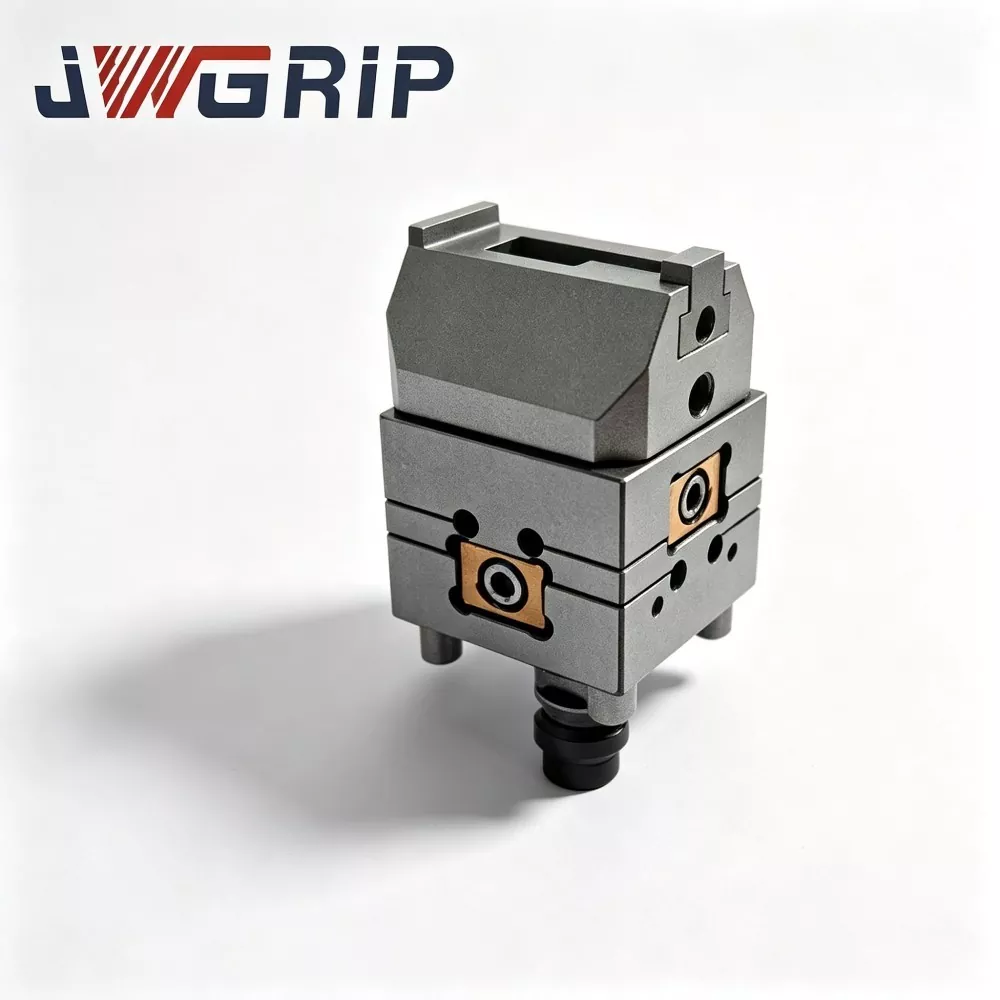
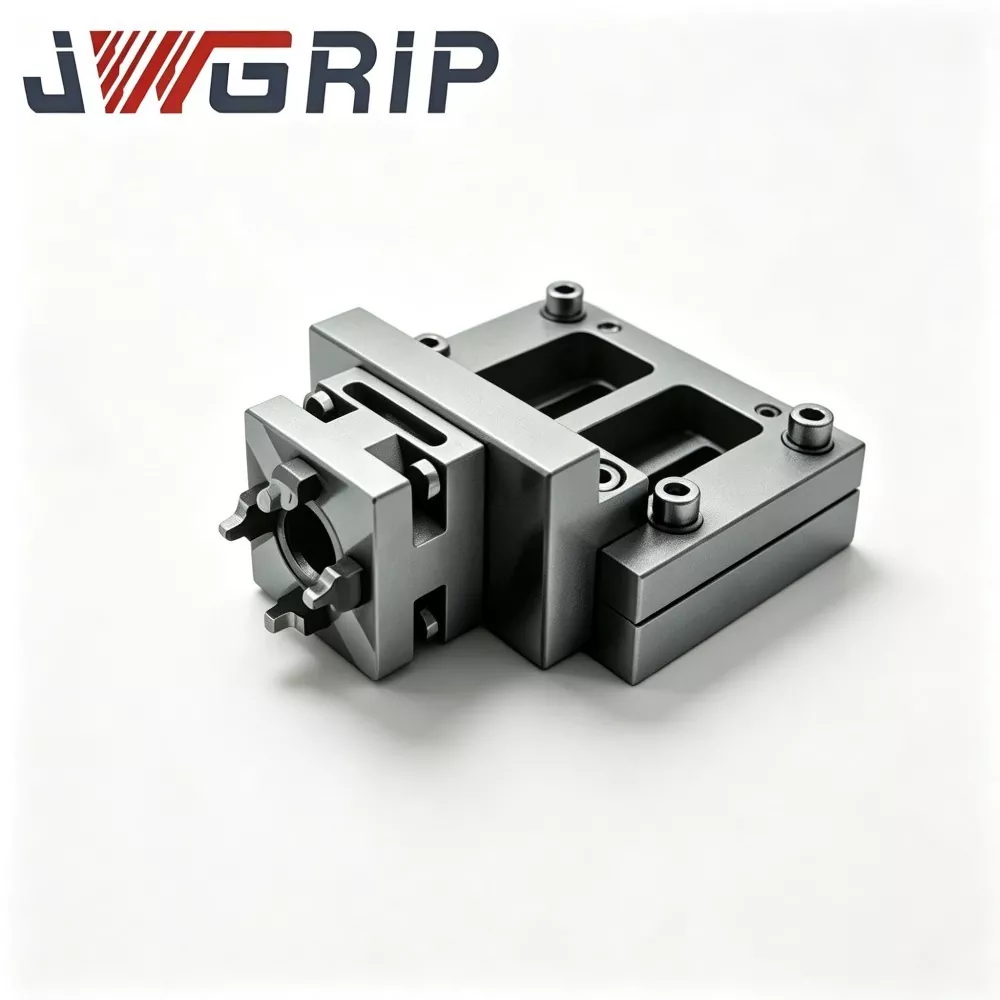
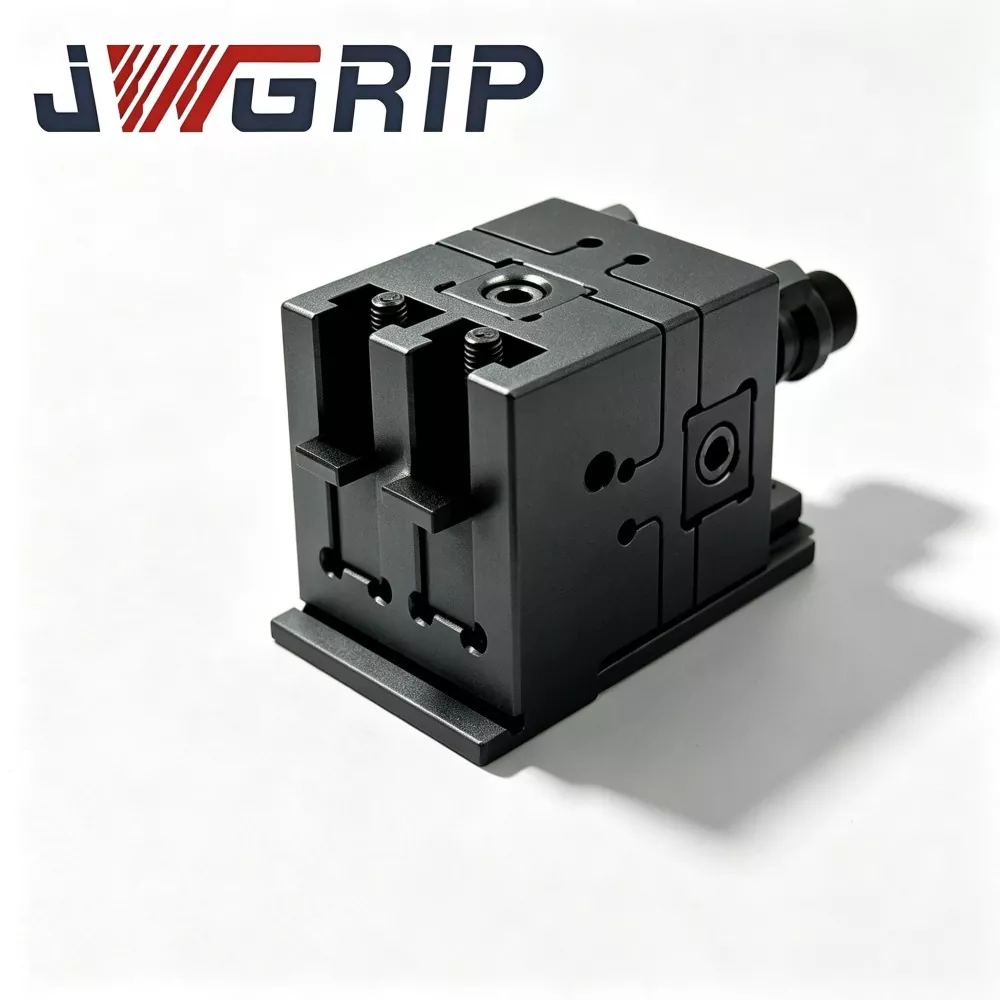
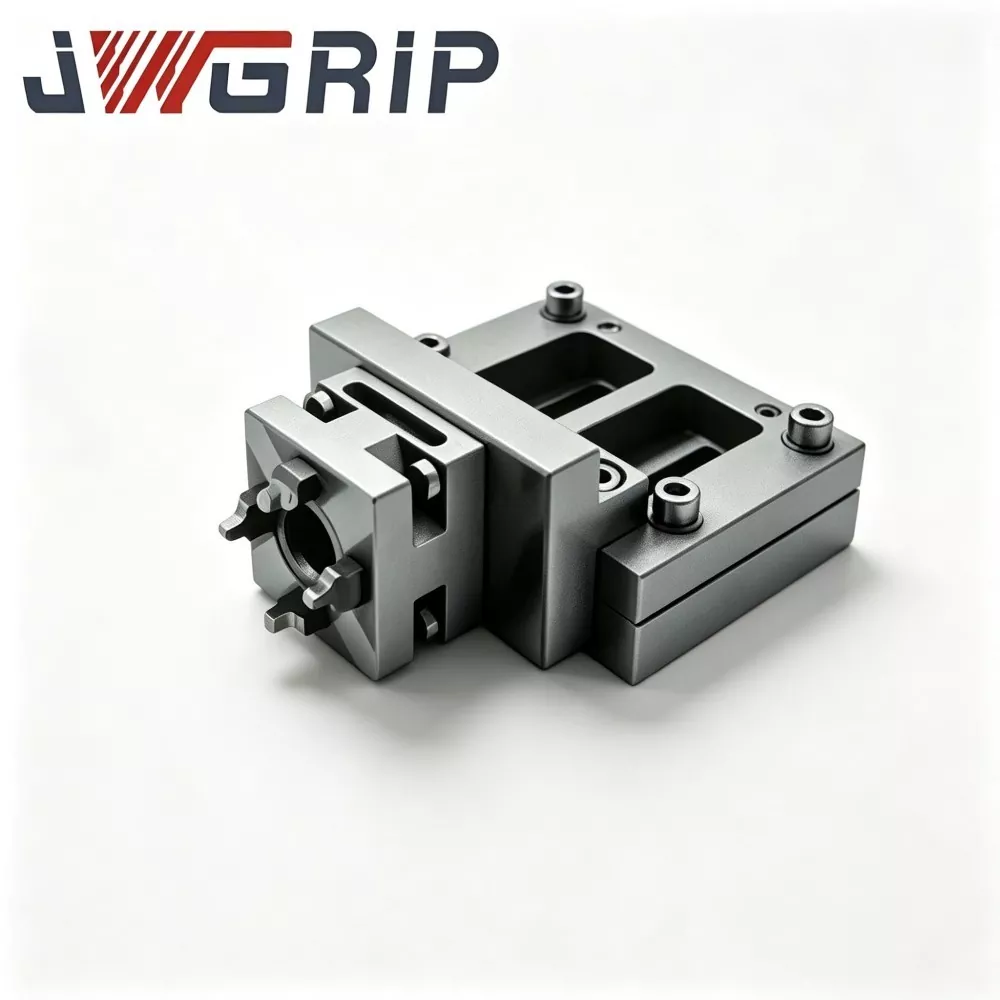
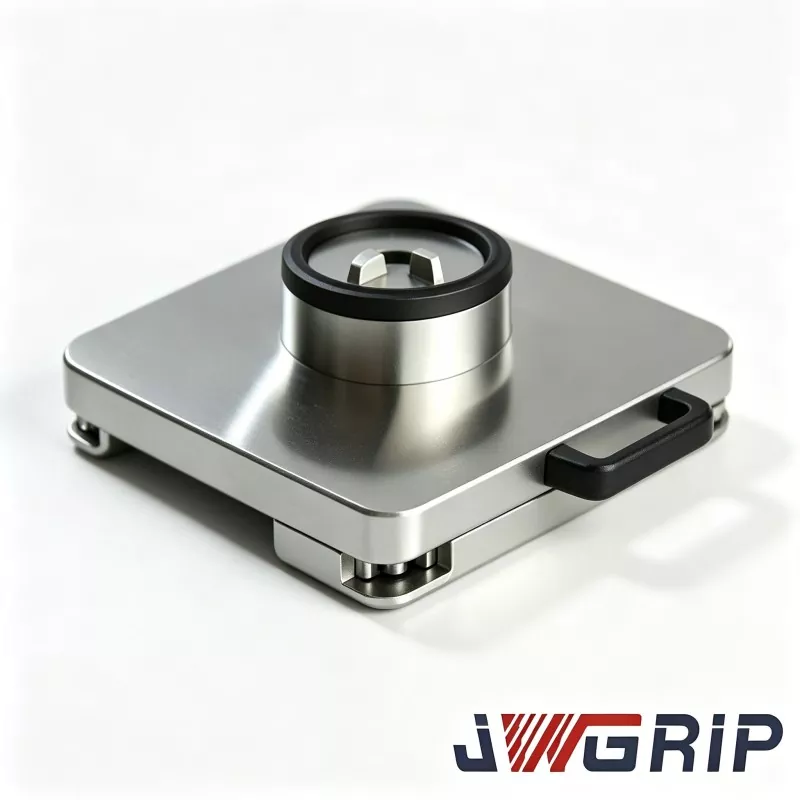
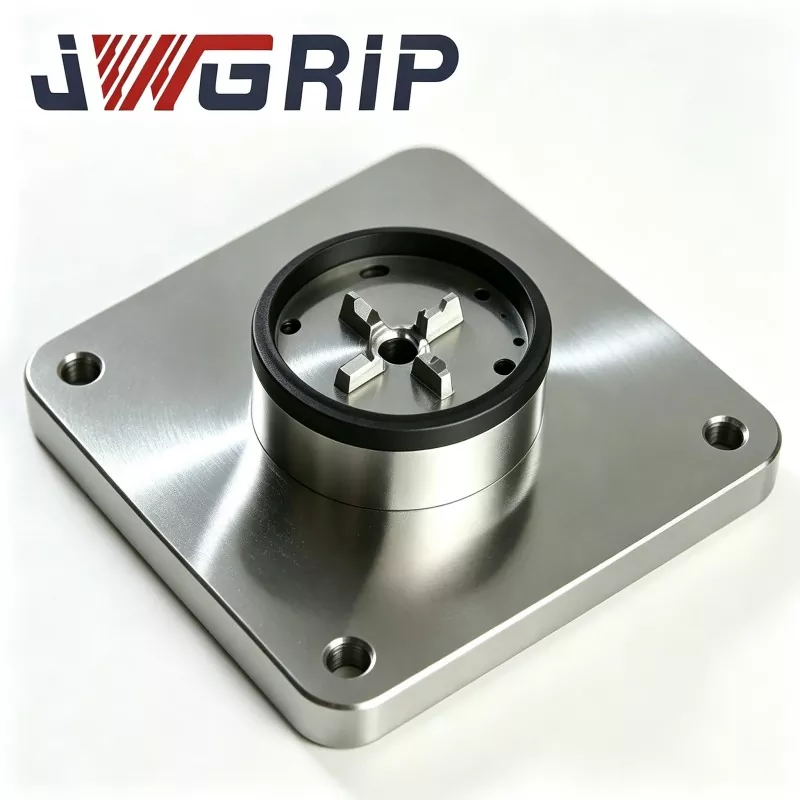
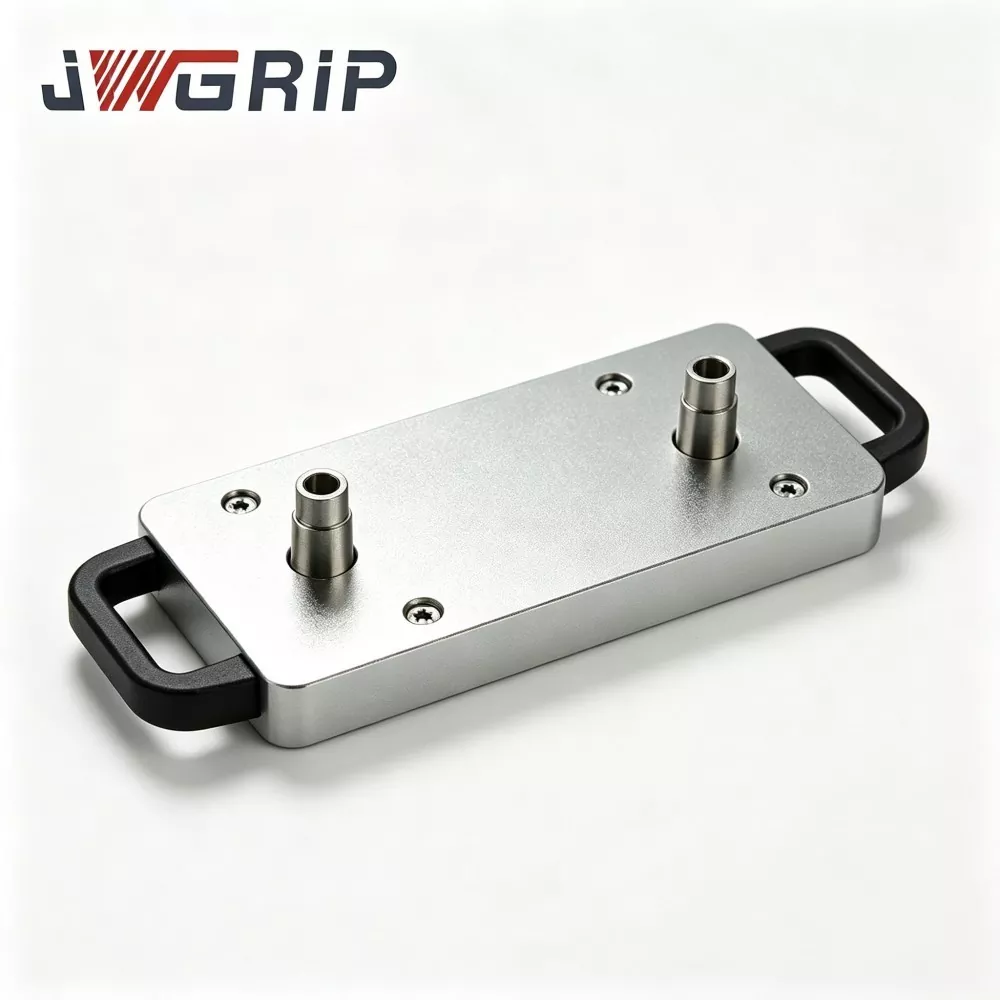
JWGRIP అనేది చైనాలో పవర్ చక్తో కూడిన ప్రొఫెషనల్ ఆటోమేటెడ్ జీరో పాయింట్ ప్యాలెట్ యొక్క తయారీదారు మరియు సరఫరాదారు. ఇది అనువైన మానవరహిత CNC ఉత్పత్తి లైన్ల కోసం ప్రత్యేకంగా రూపొందించబడిన సమీకృత జీరో-పాయింట్ పొజిషనింగ్ ఫిక్చర్. ఇది జీరో-పాయింట్ పొజిషనింగ్ రిఫరెన్స్ కాంపోనెంట్ మరియు పవర్ న్యూమాటిక్ చక్ లాకింగ్ యూనిట్ను ఒకే పరికరంలోకి అనుసంధానిస్తుంది, అదనపు బహుళ-లేయర్ అడాప్టర్ ప్లేట్లు లేదా ప్రత్యేక చక్ జోడింపులను కొనుగోలు చేయవలసిన అవసరాన్ని తొలగిస్తుంది. ఇది నేరుగా ఇన్స్టాల్ చేయబడి, మెషిన్ టూల్ వర్క్టేబుల్పై స్థిరపరచబడుతుంది మరియు పారిశ్రామిక రోబోట్ గ్రిప్పర్లకు కనెక్ట్ చేయబడుతుంది.
పవర్ చక్తో కూడిన ఆటోమేటెడ్ జీరో పాయింట్ ప్యాలెట్ వర్క్పీస్ బిగించిన తర్వాత ఆటోమేటిక్ పొజిషనింగ్, ఆటోమేటిక్ క్లాంపింగ్ మరియు ఆటోమేటిక్ రిలీజ్ని సాధించగలదు. ఇది ఆటోమోటివ్ అల్యూమినియం అల్లాయ్ డై-కాస్ట్ భాగాల ప్రాసెసింగ్లో, 3C కన్స్యూమర్ ఎలక్ట్రానిక్స్ కోసం మెటల్ స్ట్రక్చరల్ కాంపోనెంట్ల భారీ-స్థాయి ఉత్పత్తి మరియు మోల్డ్ వర్క్షాప్లలో ఆటోమేటిక్ గ్రాఫైట్ ఎలక్ట్రోడ్ ప్రాసెసింగ్ యూనిట్లలో విస్తృతంగా ఉపయోగించబడింది.
ఉత్పత్తి కంపోజిషన్ మరియు వర్క్ ఫ్లో
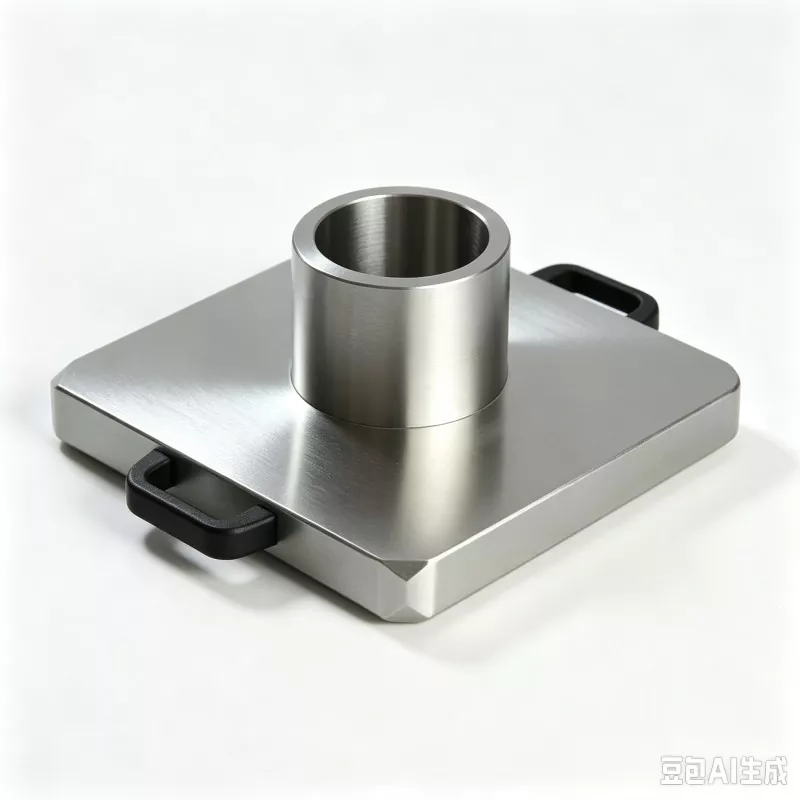
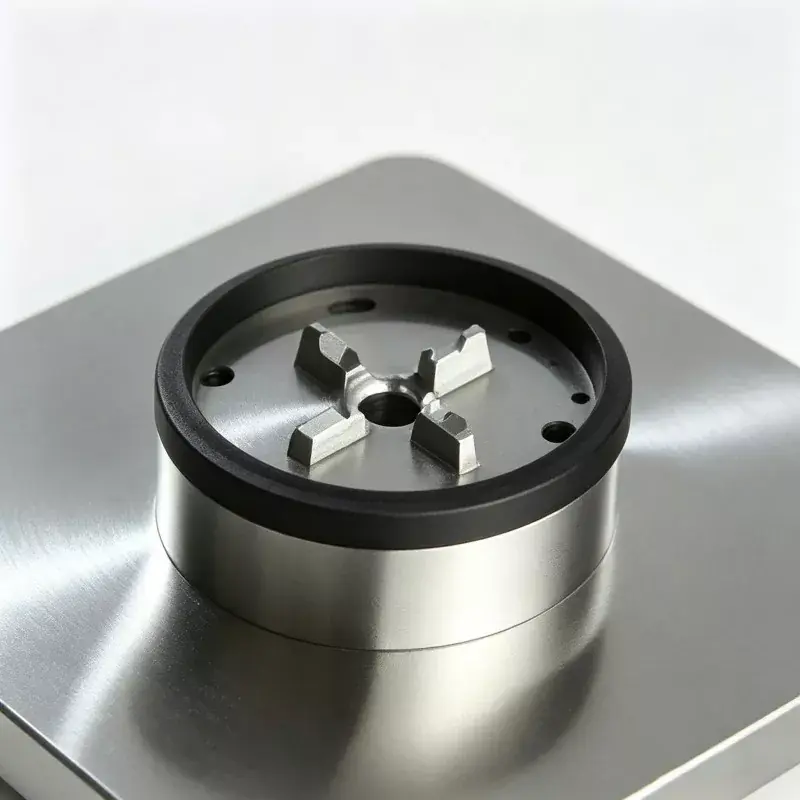
పవర్ చక్తో కూడిన ఆటోమేటెడ్ జీరో పాయింట్ ప్యాలెట్ జీరో పాయింట్ ప్యాలెట్ శ్రేణికి చెందినది. ఇది ప్రధానంగా నాలుగు ప్రధాన భాగాలతో కూడి ఉంటుంది: ప్యాలెట్ బేస్ బాడీ, హై-ప్రెసిషన్ జీరో-పాయింట్ పొజిషనింగ్ స్లీవ్ అసెంబ్లీ, న్యూమాటిక్ డ్రైవ్ మాడ్యూల్ మరియు సింక్రోనస్ పవర్ చక్ ఫిక్చర్.
పూర్తి పని ప్రవాహం క్రింది విధంగా ఉంది: పారిశ్రామిక రోబోట్ లోడ్ చేయబడిన వర్క్పీస్ యొక్క ఫిక్చర్ బేస్ను ఎంచుకుంటుంది మరియు దానిని ప్యాలెట్ యొక్క రిఫరెన్స్ ప్లేన్లో ఉంచుతుంది. జీరో-పాయింట్ పొజిషనింగ్ స్లీవ్ ప్రారంభ స్థానాలను పూర్తి చేస్తుంది. అంతర్నిర్మిత సెన్సార్ స్థానాన్ని ఖచ్చితంగా గుర్తించినప్పుడు, అది PLC నియంత్రణ వ్యవస్థకు ఒక సంకేతాన్ని పంపుతుంది.
PLC న్యూమాటిక్ సర్క్యూట్ను ప్రారంభిస్తుంది మరియు అంతర్నిర్మిత వాయు యూనిట్ పవర్ చక్ ఫిక్చర్ను సమకాలికంగా లోపలికి తరలించడానికి డ్రైవ్ చేస్తుంది, ఫిక్చర్ బేస్ యొక్క ఏకరీతి రేడియల్ బిగింపును సాధిస్తుంది.
బిగింపు పూర్తయిన తర్వాత, CNC మెషిన్ టూల్కు విద్యుత్ నిర్ధారణ సిగ్నల్ పంపబడుతుంది మరియు కట్టింగ్ ప్రాసెసింగ్ సైకిల్ ప్రారంభమవుతుంది.
ప్రాసెసింగ్ ప్రోగ్రామ్ ముగిసినప్పుడు, యంత్ర సాధనం పూర్తి సంకేతాన్ని పంపుతుంది మరియు వాయు సర్క్యూట్ ఒత్తిడిని విడుదల చేస్తుంది. చక్ ఫిక్చర్ సమకాలికంగా తెరుచుకుంటుంది మరియు రోబోట్ ఫిక్చర్తో పాటు పూర్తయిన వర్క్పీస్ను బయటకు తీస్తుంది, తదుపరి లోడ్ చక్రానికి సిద్ధమవుతుంది.
మొత్తం ప్రక్రియకు బోల్ట్ల మాన్యువల్ బిగింపు లేదా మాన్యువల్ సూచన మరియు అమరిక అవసరం లేదు.

ప్రాసెస్ ప్రయోజనాలు
బేస్ ప్లేట్ ఖాళీ నకిలీ అల్లాయ్ స్టీల్తో తయారు చేయబడింది మరియు CNC మ్యాచింగ్ ప్రక్రియలో ఉత్పన్నమయ్యే అంతర్గత అవశేష ఒత్తిడిని తొలగించడానికి రెండు పూర్తి ఒత్తిడిని తగ్గించే వేడి చికిత్స ప్రక్రియలకు లోనవుతుంది.
చాలా తక్కువ-ధర పోటీదారులు ఈ కీలక దశను విస్మరిస్తారు. బేస్ మెటీరియల్లో అంతర్గత అవశేష ఒత్తిడి ముఖ్యమైనది అయితే, వర్క్షాప్లో పదేపదే బిగింపు కార్యకలాపాలు మరియు పగటి-రాత్రి చక్రాల కారణంగా ఉష్ణోగ్రతలో మార్పులు రిఫరెన్స్ బెంచ్మార్క్ ప్లేన్లో కంటికి కనిపించని మైక్రోస్కోపిక్ వైకల్యాలకు కారణం కావచ్చు.
ఇది మెషిన్డ్ వర్క్పీస్లో నిరంతర పరిమాణ వ్యత్యాసాలకు దారి తీస్తుంది మరియు ఫలితంగా పెద్ద మొత్తంలో వ్యర్థ నష్టం జరుగుతుంది.
మా ఫ్యాక్టరీలోని ప్రతి ముడి పదార్థం పూర్తి ఎనియలింగ్ ప్రక్రియను ఖచ్చితంగా పూర్తి చేస్తుంది. ఈ ప్రమాణం పది సంవత్సరాల ప్రాక్టికల్ ఇంజనీరింగ్ అనుభవం నుండి తీసుకోబడింది మరియు అనేక CNC ఆటోమేటెడ్ ఫిక్చర్ ప్రాజెక్ట్లకు సేవలు అందిస్తుంది. పొజిషనింగ్ బుషింగ్ అనేది అధిక వేర్-రెసిస్టెంట్ బేరింగ్ స్టీల్తో తయారు చేయబడింది, క్వెన్చింగ్ మరియు టెంపరింగ్ ట్రీట్మెంట్కు లోనవుతుంది మరియు పొజిషనింగ్ సర్ఫేస్ల మధ్య అంతరాన్ని తగ్గించడానికి మరియు లెక్కలేనన్ని రీప్లేస్మెంట్ సైకిల్స్ తర్వాత కూడా స్థిరమైన పొజిషనింగ్ పనితీరును నిర్ధారించడానికి ఇంటర్నల్ హోల్ ఫైన్ గ్రైండింగ్ మరియు అల్ట్రా-ఫైన్ ప్రాసెసింగ్తో కలిపి ఉంటుంది.
కోర్ ప్రయోజనాలు
1. ఇంటిగ్రేటెడ్ వన్-పీస్ స్ట్రక్చరల్ డిజైన్
ఇంటిగ్రేటెడ్ వన్-పీస్ డిజైన్ మెషిన్ టూల్ వర్క్టేబుల్పై మౌంటు స్థలాన్ని ఆదా చేస్తుంది మరియు బహుళ-లేయర్ అడాప్టర్ ప్లేట్ల వల్ల సంచిత అసెంబ్లీ లోపాలను తొలగిస్తుంది. సాంప్రదాయ స్ప్లిట్-టైప్ సొల్యూషన్లకు జీరో-పాయింట్ ప్యాలెట్లు, అడాప్టర్ బేస్ ప్లేట్లు మరియు ఇండిపెండెంట్ చక్లను పేర్చడం అవసరం, ఇక్కడ 2–3 ప్లేట్లను పేర్చడం వల్ల అదనంగా 3–5μm పేరుకుపోయిన పొజిషనింగ్ విచలనం ఏర్పడుతుంది. మా మోనోలిథిక్ ఇంటిగ్రేటెడ్ డిజైన్ ఈ ఎర్రర్ మూలాలను నివారిస్తుంది, కొనుగోలు చేసిన ఉపకరణాల సంఖ్యను తగ్గిస్తుంది మరియు తుది కస్టమర్ల కోసం విడిభాగాల నిర్వహణ ఖర్చులను తగ్గిస్తుంది.
2. రిపీట్ పొజిషనింగ్ ఖచ్చితత్వం
ప్యాలెట్ ±2μm యొక్క స్థిరమైన పునరావృత స్థాన ఖచ్చితత్వాన్ని అందిస్తుంది. పొజిషనింగ్ బుషింగ్ల లోపలి బోర్లు హోనింగ్ సూపర్-ఫినిషింగ్ ద్వారా ప్రాసెస్ చేయబడతాయి. ప్రతి ప్యాలెట్ డెలివరీకి ముందు 100% పూర్తి-ఐటెమ్ ఖచ్చితత్వ తనిఖీకి లోనవుతుంది మరియు ప్రతి యూనిట్ హార్డ్-కాపీ ఒరిజినల్ ఇన్స్పెక్షన్ రిపోర్ట్తో రవాణా చేయబడుతుంది, ఇది విదేశీ కొనుగోలుదారుల అభ్యర్థనపై ధృవీకరణ కోసం సరఫరా చేయబడుతుంది.
3. స్థానిక ఆటోమేషన్ ఇంటిగ్రేషన్
స్టాండర్డ్ న్యూమాటిక్ పోర్ట్లు మరియు NPN ఎలక్ట్రికల్ సిగ్నల్ అవుట్పుట్ ఇంటర్ఫేస్లు రిజర్వ్ చేయబడ్డాయి, మార్కెట్లోని బహుళ ప్రధాన స్రవంతి పారిశ్రామిక రోబోట్ బ్రాండ్లకు ప్యాలెట్ అనుకూలంగా ఉండేలా చేస్తుంది. ఇది గమనింపబడని నైట్-షిఫ్ట్ ఉత్పత్తికి నిజంగా మద్దతు ఇస్తుంది. ఒక దేశీయ ఆటో విడిభాగాల తుది వినియోగదారు నుండి నిజమైన రెట్రోఫిట్ డేటా ప్రకారం, మా ప్యాలెట్లను అమర్చిన తర్వాత ఫిక్చర్ చేంజ్ఓవర్ సైకిల్ సమయం అసలు మాన్యువల్ 12–15 నిమిషాల నుండి 45 సెకన్లలోపు పడిపోయింది, రాత్రి షిఫ్ట్ల సమయంలో ఆపరేటర్లు ఆన్-సైట్లో ఉండాల్సిన అవసరం లేదు.
4. హై క్లాంపింగ్ ఫోర్స్ అవుట్పుట్
అంతర్నిర్మిత పవర్ న్యూమాటిక్ చక్ యూనిట్ గరిష్టంగా 45kN వరకు బిగింపు శక్తిని సరఫరా చేస్తుంది, మోల్డ్ స్టీల్ మరియు తారాగణం-అల్యూమినియం వర్క్పీస్ల భారీ-ఫీడ్ మ్యాచింగ్ ద్వారా ఉత్పన్నమయ్యే కట్టింగ్ ప్రభావాన్ని తట్టుకోగలదు, కటింగ్ ఆపరేషన్ల సమయంలో ఫిక్స్చర్ షిఫ్టింగ్ మరియు వదులుగా ఉండే ప్రమాదాన్ని సమర్థవంతంగా తగ్గిస్తుంది.
5. అనుకూలమైన నిర్వహణ మరియు నియంత్రించదగిన విడి భాగం ధర
మెషిన్ టూల్ వర్క్టేబుల్ నుండి మొత్తం ప్యాలెట్ను తీసివేయకుండా చక్ దవడ సమావేశాలను విడిగా విడదీయవచ్చు మరియు భర్తీ చేయవచ్చు. దవడలు రాపిడి లేదా దెబ్బతిన్నప్పుడు, కస్టమర్లు మొత్తం ప్యాలెట్ సెట్ను భర్తీ చేయకుండా సంబంధిత విడిభాగాలను మాత్రమే కొనుగోలు చేయాలి, ఇది దీర్ఘకాలిక పరికరాల నిర్వహణ పెట్టుబడిని సమర్థవంతంగా తగ్గిస్తుంది.

నిజమైన కస్టమర్ కేసులు
పవర్ చక్తో కూడిన స్వయంచాలక జీరో పాయింట్ ప్యాలెట్ ఎక్కువగా ఉత్పత్తి మార్గాల యొక్క మూడు విభాగాలలో వర్తించబడుతుంది: ఆటోమోటివ్ భాగాల కోసం మానవరహిత-CNC ఉత్పత్తి లైన్లు, 3C మెటల్ స్ట్రక్చరల్ పార్ట్ల కోసం భారీ-ఉత్పత్తి లైన్లు మరియు అచ్చు కర్మాగారాల్లో ఫ్లెక్సిబుల్ ఆటోమేటెడ్ గ్రాఫైట్-ఎలక్ట్రోడ్ మ్యాచింగ్ సెల్లు.
కేసు 1:ఒక పెద్ద-స్థాయి దేశీయ ఆటో-భాగాల తయారీదారు అల్యూమినియం డై-కాస్టింగ్ మ్యాచింగ్ కోసం పవర్ చక్తో మొత్తం 16 సెట్ల ఆటోమేటెడ్ జీరో పాయింట్ ప్యాలెట్తో రెండు సౌకర్యవంతమైన CNC ఆటోమేటెడ్ ప్రొడక్షన్ లైన్లను రీట్రోఫిట్ చేసింది. రెట్రోఫిట్కు ముందు, ప్రతి ఫిక్చర్ మార్పు కోసం ఆపరేటర్లకు మాన్యువల్ సూచన మరియు సమలేఖనం అవసరం, ఒక్కో బ్యాచ్కు దాదాపు 13 నిమిషాలు వినియోగిస్తుంది. మా జీరో-పాయింట్ ఆటోమేటెడ్ ప్యాలెట్లను అమర్చిన తర్వాత, రోబోట్ అన్ని లోడింగ్-అన్లోడ్, పొజిషనింగ్ మరియు బిగింపు పనిని పూర్తి చేస్తుంది. ఒకే మార్పు-ఓవర్ చక్రం 42-50సెకన్లకు కుదించబడుతుంది. గమనింపబడని నైట్ షిఫ్ట్ గ్రహించబడుతుంది. మూడు నెలల నిరంతర ఉత్పత్తి గణాంకాల ప్రకారం, నెలవారీ వర్క్షాప్-స్థాయి ఉత్పత్తి సామర్థ్యం 22 శాతం పెరుగుతుంది. వర్క్పీస్ బ్యాచ్లలో డైమెన్షనల్ అనుగుణ్యత స్పష్టంగా మెరుగుపడుతుంది మరియు తిరస్కరణ-స్క్రాప్ రేటు గణనీయంగా పడిపోతుంది.
కేసు 2:పెర్ల్ రివర్ డెల్టాలో ఉన్న ఒక పెద్ద-స్థాయి అచ్చు తయారీ సంస్థ గ్రాఫైట్-ఎలక్ట్రోడ్ ఆటోమేటెడ్-మ్యాచింగ్ సెల్లలో ఈ ఆటోమేటెడ్ ప్యాలెట్ యొక్క బహుళ సెట్లను ఇన్స్టాల్ చేస్తుంది. అన్ని ఎలక్ట్రోడ్ స్థావరాలు ఏకీకృత ప్రామాణిక కొలతలు అవలంబిస్తాయి. ప్రతి ఎలక్ట్రోడ్-మ్యాచింగ్ పనిని సూచించే మాన్యువల్ను ఆపరేటర్లు ఇకపై పునరావృతం చేయరు. పూర్తయిన ఎలక్ట్రోడ్ల డైమెన్షనల్ అనుగుణ్యత బాగా మెరుగుపడుతుంది మరియు అచ్చు-షాప్ సిబ్బందికి పునరావృతమయ్యే శ్రమ తీవ్రత తగ్గుతుంది. సూచించబడిన ఇమేజ్ పొజిషన్లు: మా స్వంత ప్రాసెసింగ్ వర్క్షాప్లో తీసిన ఆన్-సైట్ ఫోటోలు, కస్టమర్-సైట్ ఆటోమేషన్ వర్క్స్టేషన్ యొక్క రియల్-షాట్ చిత్రాలు, ప్యాలెట్ బాడీ యొక్క పేలిన-వీక్షణ వివరాల ఫోటోలు, ఫ్యాక్టరీ-అవుట్లెట్ ఖచ్చితత్వం-QC తనిఖీ సమయంలో సంగ్రహించబడిన ఫోటోలు.
తయారీ ప్రక్రియ
మా అంతర్గత CNC-ఫిక్చర్ వర్క్షాప్లో ఫోర్జింగ్, CNC మ్యాచింగ్, హీట్ ట్రీట్మెంట్, గ్రైండింగ్ మరియు అసెంబ్లీతో సహా అన్ని ఆటోమేటెడ్ ప్యాలెట్లు పూర్తి-ఫ్లో ప్రొడక్షన్ ద్వారా వెళ్తాయి. పూర్తి-యూనిట్ OEM అవుట్సోర్సింగ్ ఏదీ ఆమోదించబడలేదు.
పూర్తి ఉత్పత్తి వర్క్ఫ్లో:
మిశ్రమం-ఉక్కు ఖాళీ ఫోర్జింగ్ → రఫ్ మ్యాచింగ్ → మొదటి ఒత్తిడి-ఉపశమనం వృద్ధాప్యం → సెమీ-ఫినిషింగ్ → సెకండరీ స్ట్రెస్-రిలీఫ్ ఏజింగ్ → సూపర్-ప్రెసిషన్ గ్రైండింగ్ → బుషింగ్ ప్రెస్-ఫిట్టింగ్ → సాధారణ అసెంబ్లీ → బహుళ-అంశ-కచ్చితత్వం పరీక్ష → బహుళ-అంశ-కచ్చితత్వం పరీక్ష → యాంటీ రస్ట్ ప్రొటెక్షన్ → ఎగుమతి-గ్రేడ్ ప్యాకింగ్.
నాణ్యత నియంత్రణ & ధృవపత్రాలు
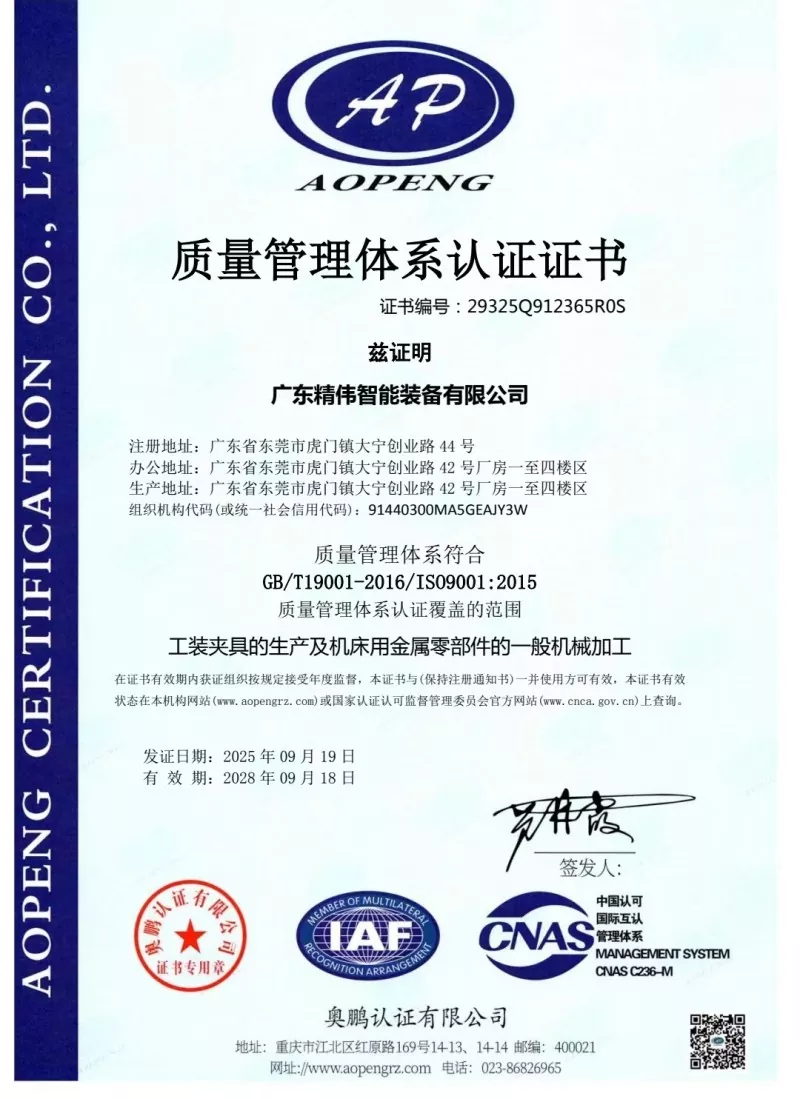
ప్రతి యూనిట్కు తప్పనిసరి ముందస్తు డెలివరీ తనిఖీ అంశాలు: రిపీట్-పొజిషనింగ్-ఖచ్చితత్వ పరీక్ష, వాస్తవ చక్-క్లాంపింగ్-ఫోర్స్ మెజర్మెంట్, ఎయిర్-టైట్నెస్ ప్రెజర్-హోల్డింగ్ టెస్ట్ (గరిష్టంగా అనుమతించదగిన ప్రెజర్ డ్రాప్ ≤0.02MPa 5 నిమిషాల హోల్డింగ్ వ్యవధిలో), ఎలక్ట్రికల్-సిగ్నల్-లాజిక్ సమగ్రత పరీక్ష. ప్రతి యూనిట్ ప్రత్యేకమైన ఫ్యాక్టరీ-తనిఖీ డేటా షీట్తో పంపిణీ చేయబడుతుంది. మా ఫ్యాక్టరీ ISO9001 నాణ్యత-నిర్వహణ-వ్యవస్థ ధృవీకరణను కలిగి ఉంది. కీలకమైన మెటల్ భాగాల కోసం మెటీరియల్ సర్టిఫికేట్లు అందుబాటులో ఉన్నాయి. వినియోగదారులచే నియమించబడిన మూడవ-పక్షం ప్రయోగశాల తనిఖీ ఆమోదయోగ్యమైనది.
ఎంపిక గైడ్
ముందుగా, ప్యాలెట్ క్లాంపింగ్-రేంజ్ స్పెసిఫికేషన్తో సరిపోలడానికి కస్టమర్-సైట్ ఫిక్చర్ క్యారియర్ యొక్క వాస్తవ బాహ్య పరిమాణాన్ని నిర్ధారించండి.
రెండవది, వర్క్షాప్ ఎయిర్ సోర్స్ స్థితిని తనిఖీ చేయండి. సంపీడన-వాయు పీడనం స్థిరంగా 0.5-0.7MPa లోపల ఉండాలి. వాయు-మూల పీడనం భారీగా హెచ్చుతగ్గులకు లోనవుతున్నట్లయితే, ఒత్తిడిని నియంత్రించే ఫిల్టర్ ట్రిపుల్ అసెంబ్లీని గట్టిగా సిఫార్సు చేస్తారు.
మూడవదిగా, ఆటోమేషన్-ప్రాజెక్ట్ సేకరణ కోసం, రోబోట్ మరియు PLC నియంత్రణ వ్యవస్థ మధ్య IO కమ్యూనికేషన్ ప్రోటోకాల్ను స్పష్టం చేయండి. మేము పూర్తి ఎలక్ట్రికల్-ఇంటర్ఫేస్-డాక్యుమెంటేషన్ను ఉచితంగా సరఫరా చేస్తాము.
నాల్గవది, భారీ వర్క్పీస్లు ప్రాసెస్ చేయబడితే గరిష్ట వర్క్పీస్ బరువును అందించండి. మా సాంకేతిక సిబ్బంది మూల్యాంకనం నిర్వహిస్తారు మరియు రీన్ఫోర్స్డ్ కస్టమైజ్డ్-వెర్షన్ ప్యాలెట్ అవసరమా అని నిర్ణయిస్తారు.
ఇన్స్టాలేషన్, కమీషనింగ్ & ఆపరేషన్ నోట్స్
మెషిన్-టూల్ వర్క్టేబుల్పై ప్యాలెట్ను మౌంట్ చేస్తున్నప్పుడు, మాన్యువల్లో పేర్కొన్న టార్క్ విలువలను ఖచ్చితంగా అనుసరించి బోల్ట్లను బిగించండి. ప్యాలెట్-బాడీ వైకల్యాన్ని నివారించడానికి హింసాత్మక ఓవర్-టార్క్ బిగించడం నిషేధించబడింది. ఆయిల్-వాటర్ ఫిల్టర్ తప్పనిసరిగా కంప్రెస్డ్-ఎయిర్ ఇన్లెట్ ముందు భాగంలో అమర్చబడి ఉండాలి, తేమ మరియు లోహపు వ్యర్థాలు చక్లోకి ప్రవేశించకుండా మరియు అంతర్గత-భాగం తుప్పు పట్టడం లేదా దవడ జామింగ్కు కారణమవుతాయి. ప్రతి 80-100 సంచిత పని గంటలు, చక్ లోపల స్లైడింగ్ ఘర్షణ ఉపరితలాలపై డ్రై-లూబ్రికెంట్ స్ప్రేని పిచికారీ చేయండి.
లిక్విడ్ ఇంజిన్ ఆయిల్ నిషేధించబడింది, ఎందుకంటే లిక్విడ్ ఆయిల్ భారీ అల్యూమినియం మరియు ఐరన్ చిప్లను ఆకర్షిస్తుంది మరియు దవడ-జామింగ్ వైఫల్యాలను ప్రేరేపిస్తుంది. ఉత్పత్తి సమయంలో, ప్యాలెట్ రిఫరెన్స్ డేటా ప్లేన్లో భారీ చిప్ చేరడం నివారించండి. ప్రతి షిఫ్ట్ మార్పులో ఆపరేటర్లు తప్పనిసరిగా లొకేటింగ్ హోల్స్ మరియు డాటమ్ ప్లేన్లను కంప్రెస్డ్-ఎయిర్తో ఊదాలి మరియు శుభ్రం చేయాలి. స్పెసిఫికేషన్ షీట్లో జాబితా చేయబడిన గరిష్ట బిగింపు-శక్తిని మించిన యూనిట్ను ఎప్పుడూ అమలు చేయవద్దు. ఓవర్లోడ్ ఆపరేషన్ చక్ దవడల శాశ్వత ప్లాస్టిక్ రూపాన్ని కలిగిస్తుంది మరియు ప్యాలెట్ పొజిషనింగ్ ఖచ్చితత్వాన్ని శాశ్వతంగా నాశనం చేస్తుంది.
ప్యాకింగ్, లీడ్ టైమ్ & అమ్మకాల తర్వాత సేవ
ఎగుమతి-గ్రేడ్ షాక్-ప్రూఫ్ సాలిడ్-వుడ్ ప్యాకింగ్ కేసులు మందపాటి ఫోమ్ లోపలి బఫర్ రక్షణతో సుదూర సముద్ర-షిప్పింగ్ రవాణా సమయంలో తాకిడి నష్టం నుండి ఖచ్చితమైన డేటా ఉపరితలాలను రక్షించడానికి స్వీకరించబడ్డాయి. ప్రామాణిక లీడ్-టైమ్: 12-18 పని రోజులు. తక్కువ డెలివరీ కోసం కొన్ని ప్రామాణిక వస్తువులు స్టాక్లో ఉంచబడతాయి.
12-నెలల పూర్తి-యూనిట్ వారంటీ మానవ తప్పు-ఆపరేషన్ ద్వారా ప్రేరేపించబడని తయారీ లోపాలను కవర్ చేస్తుంది; ఉచిత మరమ్మత్తు లేదా విడిభాగాల భర్తీ అందించబడుతుంది. ఇన్స్టాలేషన్ మరియు కమీషనింగ్ కోసం రిమోట్ ఆన్లైన్ టెక్నికల్-గైడెన్స్ అందుబాటులో ఉంది. బల్క్-ఆర్డర్ ప్రాజెక్ట్ల కోసం చెల్లించిన ఆన్-సైట్-కమీషన్ సేవను అందించవచ్చు.
బిగింపు-పరిధి సర్దుబాటు, వాయు-సర్క్యూట్ లేఅవుట్ మార్పు మరియు సిగ్నల్-అవుట్పుట్-ఫారమ్ మార్పుతో సహా అనుకూలీకరించిన సవరణ సేవకు మద్దతు ఉంది. కస్టమర్ మూల్యాంకన పరీక్ష కోసం ఉచిత నమూనా అందుబాటులో ఉంది; నమూనాల కోసం సరుకు రవాణా ఖర్చు కొనుగోలుదారులచే చేపట్టబడుతుంది.
తరచుగా అడిగే ప్రశ్నలు
Q1: పవర్ చక్తో కూడిన ఆటోమేటెడ్ జీరో పాయింట్ ప్యాలెట్ ఇతర థర్డ్-పార్టీ బ్రాండ్ల నుండి జీరో-పాయింట్ ఫిక్చర్లకు అనుకూలంగా ఉంటుందా?
A: స్టాండర్డ్-వెర్షన్ యొక్క డేటా పరిమాణం మా స్థానిక జీరో-పాయింట్ సిస్టమ్తో సరిపోలుతుంది. మీ ప్రాజెక్ట్ కోసం ఇతర-బ్రాండ్ జీరో-పాయింట్ ఫిక్స్చర్లతో అనుకూలత అవసరమైతే, ఆర్డర్ ప్లేస్మెంట్కు ముందు సాంకేతిక అవసరాన్ని తెలియజేయండి, అనుకూలీకరించిన డేటా-డైమెన్షన్ మ్యాచింగ్ గ్రహించబడుతుంది.
Q2: అస్థిర వాయు-మూల పీడనం బిగింపు భద్రత మరియు విశ్వసనీయతను ప్రభావితం చేస్తుందా?
జ: ఇది ప్రత్యక్ష ప్రభావాన్ని చూపుతుంది. తగినంత గాలి-మూల పీడనం అసలైన చక్ బిగింపు శక్తిని తగ్గిస్తుంది మరియు కట్టింగ్ సమయంలో వర్క్పీస్-వదులు అయ్యే ప్రమాదాన్ని సృష్టిస్తుంది. 0.5-0.7MPa లోపల ఒత్తిడిని స్థిరీకరించడానికి ప్రెజర్-రెగ్యులేటింగ్ ఫిల్టర్ అసెంబ్లీ గట్టిగా సూచించబడింది.
Q3: దీర్ఘకాల ఆపరేషన్ తర్వాత క్షీణించిన రిపీట్-పొజిషనింగ్ ఖచ్చితత్వానికి ప్రాథమిక కారణాలు ఏమిటి?
A: మూడు తరచుగా వచ్చే మూల-కారణాలు: మొదటిది, రిఫరెన్స్ లొకేటింగ్ ఉపరితలాలపై చిప్ కలుషితాలు పేరుకుపోతాయి; రెండవది, అంతర్గత స్లైడింగ్ భాగాల సాధారణ దుస్తులు; మూడవది, బాహ్య భారీ ప్రభావం వల్ల కలిగే ప్యాలెట్-బాడీ వైకల్యం. శుభ్రపరచడం మరియు నిర్వహణకు ప్రాధాన్యత ఇవ్వండి. పూర్తిగా ప్యాలెట్ పునరుద్ధరణకు బదులుగా అరిగిపోయిన భాగాలను ప్రత్యేక విడి భాగాలతో భర్తీ చేయవచ్చు.
Q4: ఈ ప్యాలెట్ను 5-యాక్సిస్ CNC మెషిన్ టూల్స్పై వర్తింపజేయవచ్చా?
జ: ఇది 5-యాక్సిస్ మెషీన్లకు అనుకూలంగా ఉంటుంది. 5-యాక్సిస్ స్పిండిల్ టిల్టింగ్ సమయంలో తాకిడిని నివారించడానికి మొత్తం అసెంబుల్డ్ ఫిక్చర్ ఎత్తును తప్పనిసరిగా లెక్కించాలి. ఎంపిక దశలో మెషిన్-టూల్ మోడల్ను సరఫరా చేయండి మరియు మేము మీ కోసం జోక్యం చేసుకునే ప్రమాదాన్ని అంచనా వేస్తాము.
విచారణ పంపండి
సంప్రదింపు సమాచారం
-
చిరునామా
నం. 44, డానింగ్ ఎంటర్ప్రెన్యూర్షిప్ రోడ్, హ్యూమెన్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్ ప్రావిన్స్, చైనా
-
Tel
-
ఇమెయిల్
JWGRIPకి విచారణ పంపడానికి స్వాగతం. మా వృత్తిపరమైన సాంకేతిక మరియు విక్రయాల బృందం ఉచిత ఫిక్చర్ ఎంపిక, అనుకూలీకరించిన పరిష్కార రూపకల్పన మరియు ఖచ్చితమైన కొటేషన్ను అందిస్తుంది.

వార్తల సిఫార్సులు