తెలుగు
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

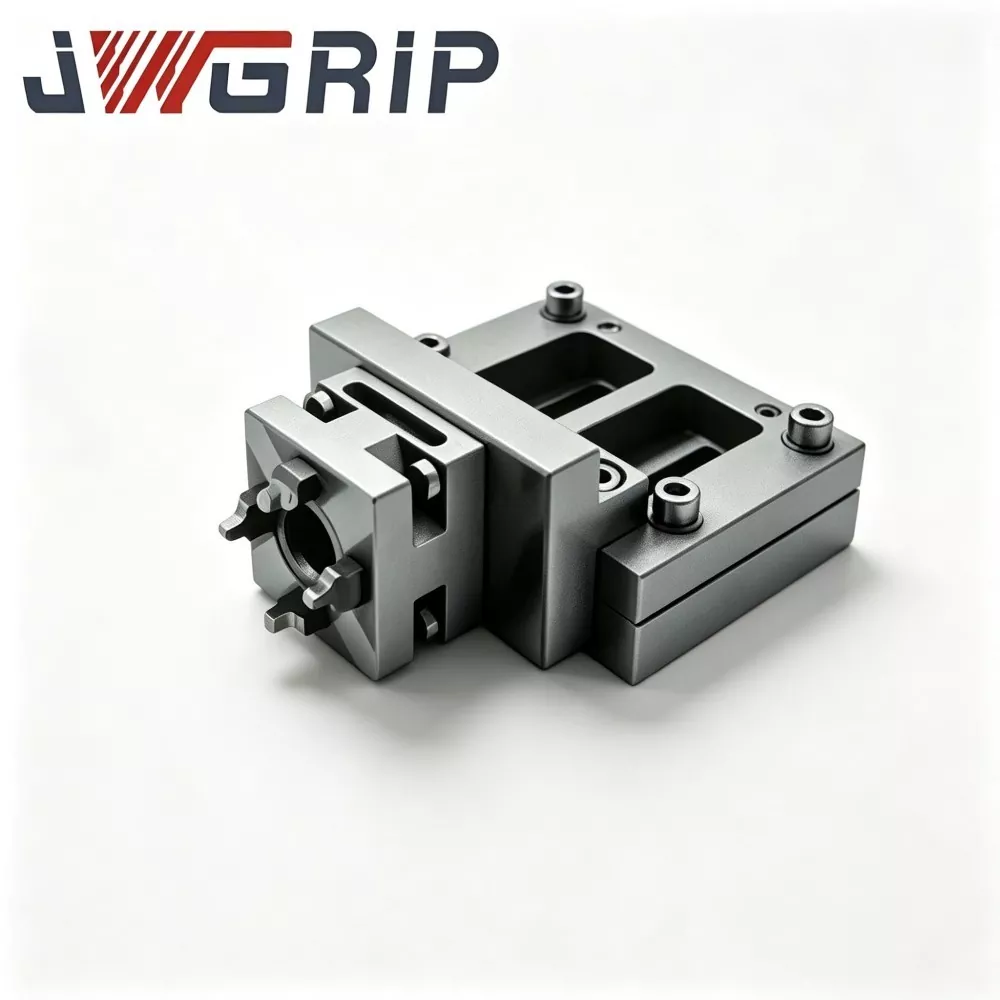
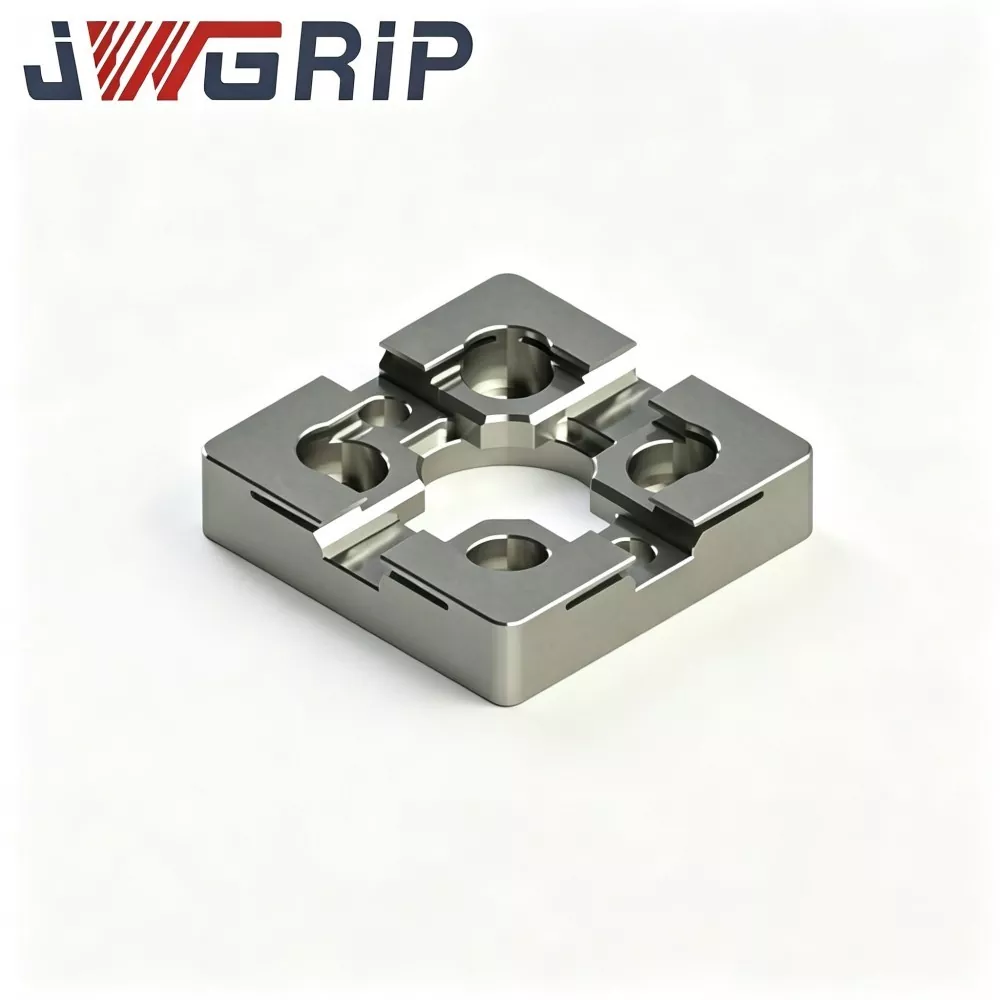
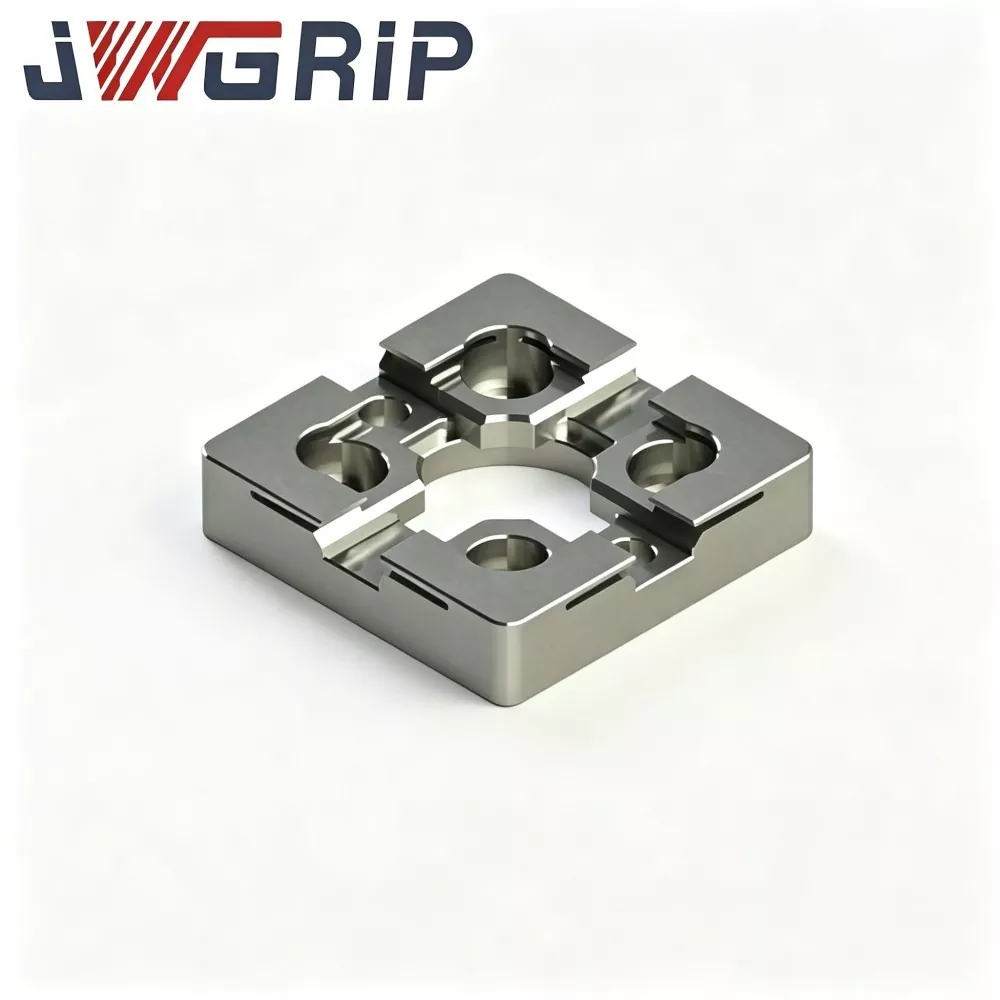
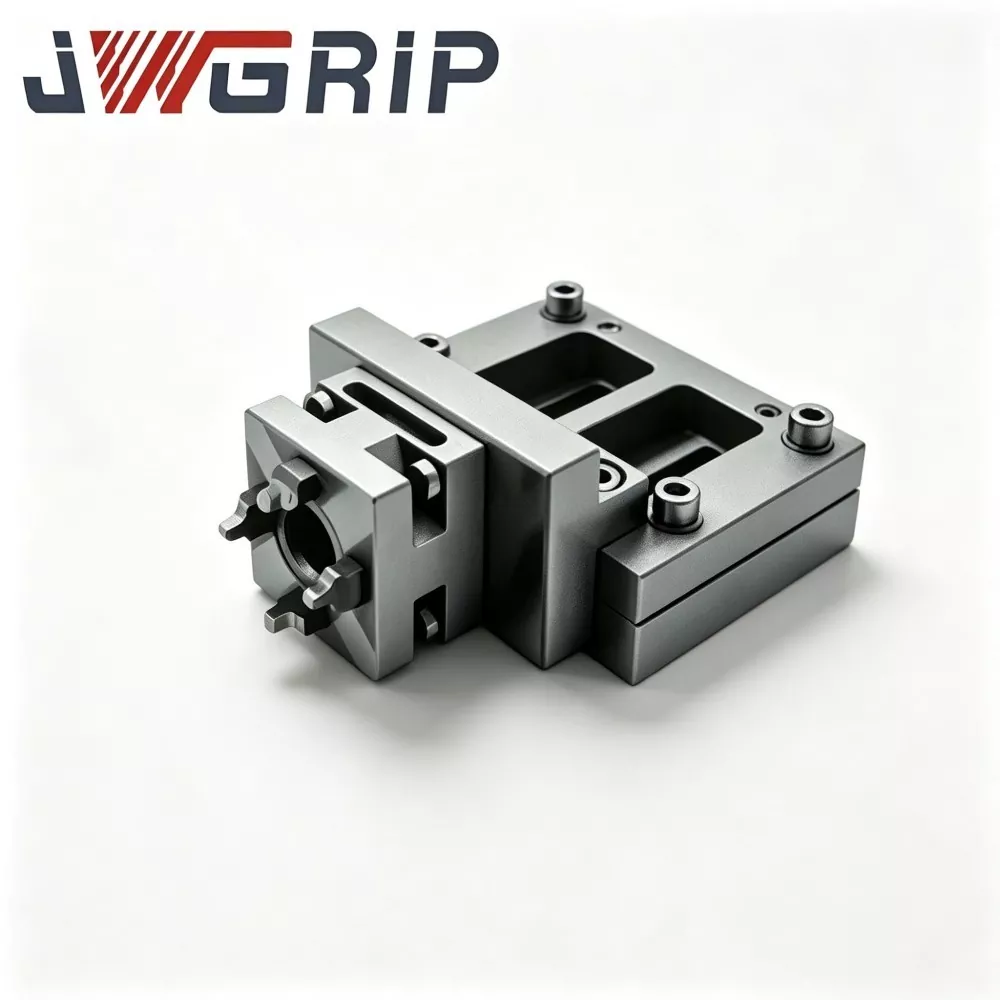
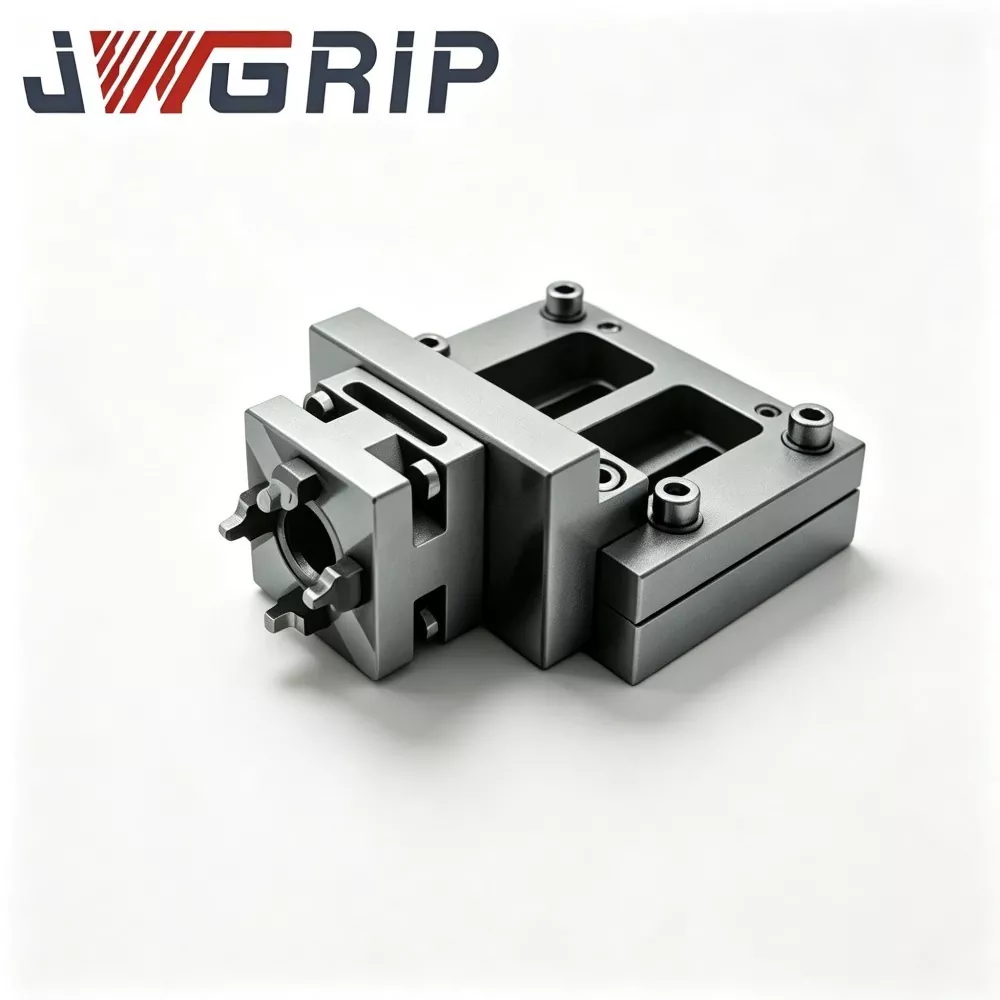
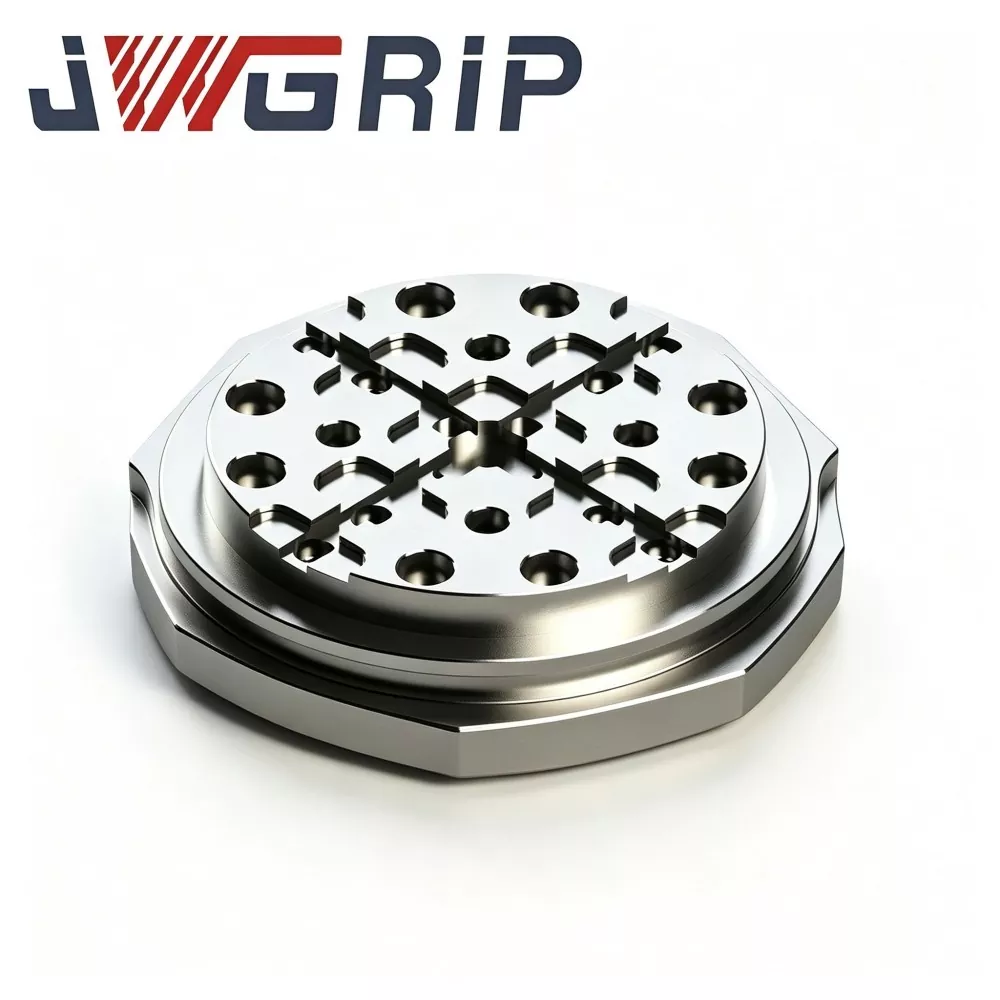
R-రకం 54x54 EDM సెంట్రింగ్ ప్లేట్
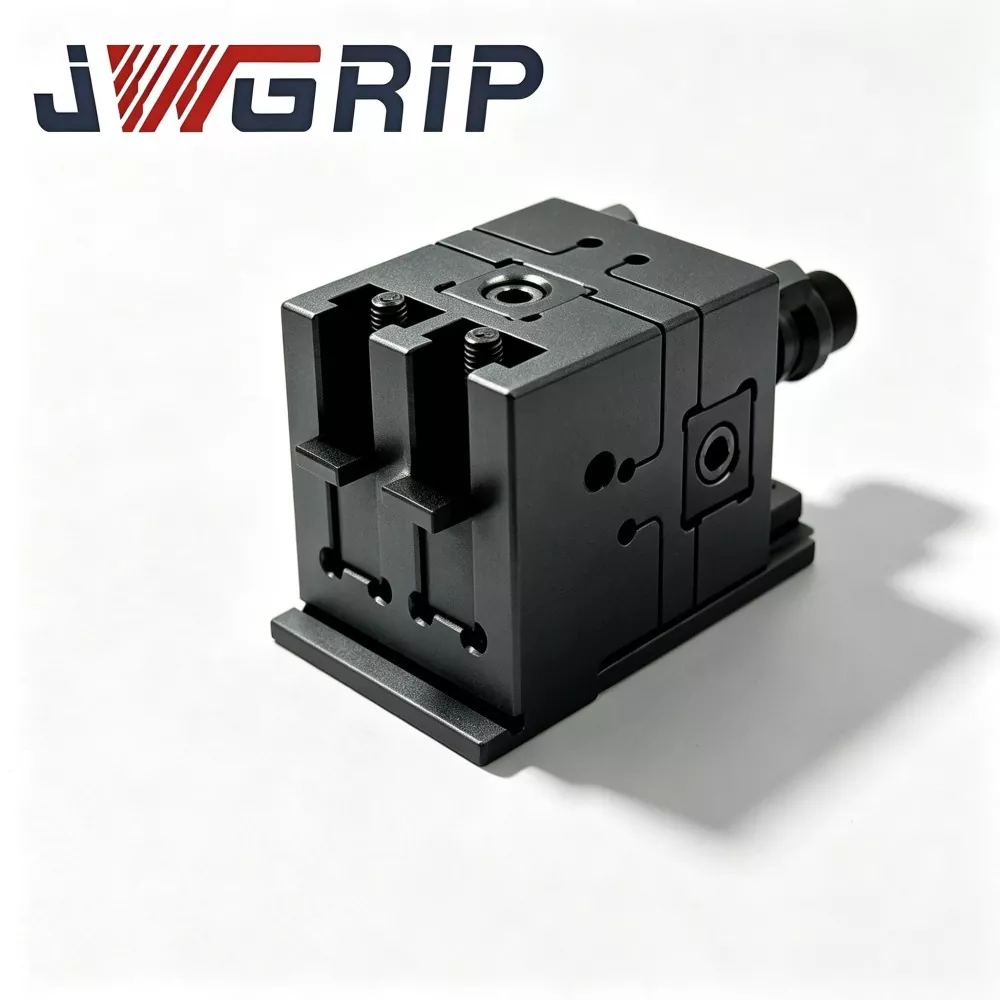
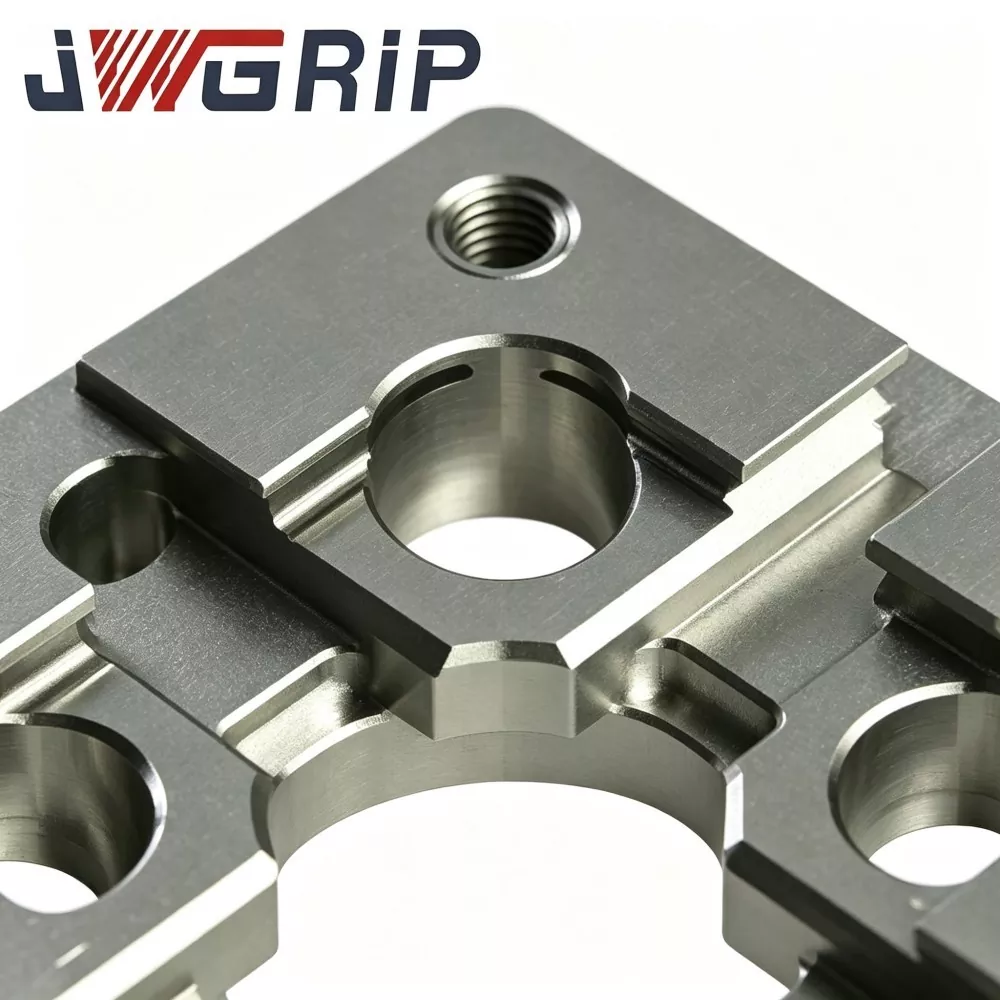
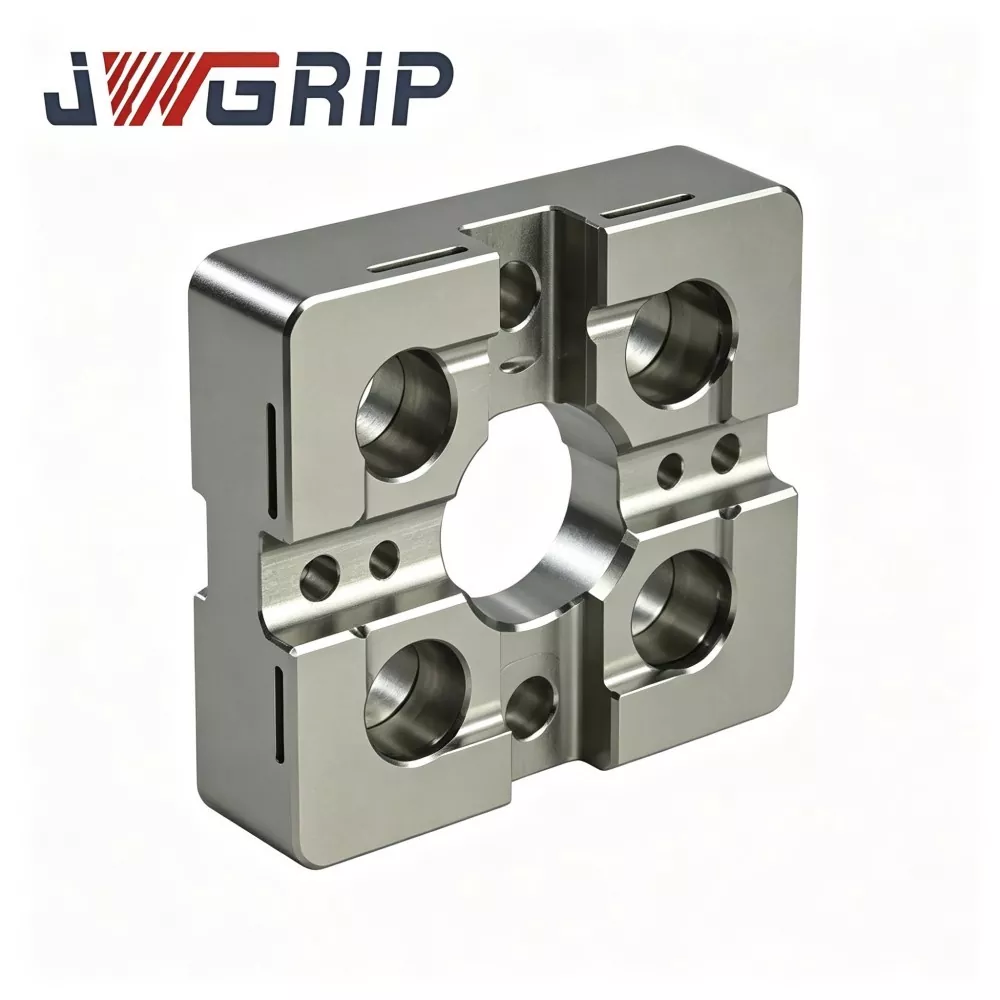
JWGRIP అనేది చైనాలోని R-టైప్ 54x54 EDM సెంట్రింగ్ ప్లేట్ యొక్క ప్రొఫెషనల్ తయారీదారు మరియు సరఫరాదారు, స్టాండర్డ్ స్పెసిఫికేషన్లు పూర్తిగా స్టాక్లో ఉన్నాయి మరియు కాంపాక్ట్ EDM మెషీన్ మరియు ప్రెసిషన్ మోల్డ్ వర్క్షాప్ ప్రాజెక్ట్ల కోసం గ్లోబల్ బల్క్ ఆర్డర్కు మద్దతు ఇస్తుంది. ఇది వేర్-రెసిస్టెంట్ హై-ప్రెసిషన్ ఇంటిగ్రేటెడ్ పొజిషనింగ్ బెంచ్మార్క్ ఫిక్స్చర్, ఇది చిన్న-పరిమాణ సింకర్ EDM పరికరాలు, మినీ ఎలక్ట్రోడ్ జిగ్లు మరియు మల్టీ-క్యావిటీ ప్రెసిషన్ మోల్డ్ ప్రాసెసింగ్ దృశ్యాల కోసం ప్రత్యేకంగా రూపొందించబడింది. ఇది ఆప్టిమైజ్ చేయబడిన R-రకం ట్రాన్సిషనల్ పొజిషనింగ్ షోల్డర్ స్ట్రక్చర్ మరియు థర్మల్లీ స్టేబుల్ మెకానికల్ పనితీరును ఒకే యూనిట్గా అనుసంధానిస్తుంది, సంప్రదాయ రైట్-యాంగిల్ మినియేచర్ సెంటరింగ్ ప్లేట్ల యొక్క సులభమైన ఎక్స్ట్రాషన్ వేర్ మరియు కార్నర్ చిప్పింగ్ లోపాలను తొలగిస్తుంది.
ఈ హై-స్టెబిలిటీ R-టైప్ 54x54 EDM సెంటరింగ్ ప్లేట్ ప్రీమియం థర్మల్లీ స్టెబిలైజ్డ్ అల్లాయ్ టూల్ స్టీల్ను ముడి పదార్థంగా స్వీకరిస్తుంది, మల్టీ-సైకిల్ స్ట్రెస్-రిలీఫ్ ఏజింగ్ ట్రీట్మెంట్, స్థానిక ఉపరితల గట్టిపడటం మరియు అల్ట్రా-ప్రెసిషన్ డబుల్-ఫేస్ గ్రైండింగ్ టెక్నాలజీ ద్వారా ప్రాసెస్ చేయబడుతుంది. అప్గ్రేడ్ చేసిన R-రకం ట్రాన్సిషనల్ షోల్డర్ స్ట్రక్చర్ పదేపదే ఎలక్ట్రోడ్-జిగ్ డాకింగ్ మరియు తరచుగా లోడింగ్-అన్లోడ్ చేసే సైకిల్స్ సమయంలో సాంద్రీకృత కాంటాక్ట్ ఒత్తిడిని ప్రభావవంతంగా చెదరగొడుతుంది, ఇండెంటేషన్ డ్యామేజ్ మరియు కార్నర్ వేర్ను బాగా తగ్గిస్తుంది మరియు స్థిరమైన కేంద్రీకృత బెంచ్మార్క్ ఖచ్చితత్వాన్ని శాశ్వతంగా నిలుపుకుంటుంది. థర్మల్లీ స్టెబిలైజ్డ్ స్టీల్ బాడీ వర్క్షాప్ ఉష్ణోగ్రత హెచ్చుతగ్గుల వల్ల ఏర్పడే స్ట్రక్చరల్ డిఫార్మేషన్ మరియు డైమెన్షనల్ డివియేషన్ను సమర్థవంతంగా నివారిస్తుంది, హై-ఫ్రీక్వెన్సీ బ్యాచ్ ఉత్పత్తిలో అద్భుతమైన ఫ్లాట్నెస్ మరియు దీర్ఘకాలిక డైమెన్షనల్ అనుగుణ్యతను నిర్ధారిస్తుంది.
ఇది చిన్న-పరిమాణ రాగి, గ్రాఫైట్ మరియు రాగి-టంగ్స్టన్ ఎలక్ట్రోడ్ల యొక్క స్థాన డిమాండ్లకు సంపూర్ణంగా వర్తిస్తుంది, మాన్యువల్ ప్రీ-సెంటర్ సమయాన్ని గణనీయంగా తగ్గిస్తుంది, పేరుకుపోయిన మాన్యువల్ కాలిబ్రేషన్ లోపాలను తొలగిస్తుంది మరియు అస్థిర స్పార్క్ గ్యాప్ మరియు లోపభూయిష్ట చిన్న బెంచ్మార్క్ వివరాల కారణంగా పరిశ్రమ నొప్పి పాయింట్లను పరిష్కరిస్తుంది. ఇది స్టాండర్డ్ స్టాక్ సప్లై మరియు మౌంటు హోల్ లేఅవుట్ మరియు పొజిషనింగ్ బాస్ ప్రొఫైల్ల OEM సవరణకు మద్దతు ఇస్తుంది, సూక్ష్మ ఇన్సర్ట్ మరియు మల్టీ-క్యావిటీ మోల్డ్ EDM బ్యాచ్ ప్రాసెసింగ్ కోసం నమ్మకమైన మరియు పునరావృతమయ్యే హై-ప్రెసిషన్ పొజిషనింగ్ సొల్యూషన్లను అందిస్తుంది.
ప్రాక్టికల్ నొప్పి పాయింట్లు
కాంపాక్ట్ సింకర్-EDM వర్క్షాప్లు ప్రాసెసింగ్ మైక్రో-కనెక్టర్లు మరియు మెడికల్ మినియేచర్ అచ్చులు సాంప్రదాయ చిన్న-ఫార్మాట్ కేంద్రీకృత ప్లేట్ల నుండి స్వాభావిక లోపాలను ఎదుర్కొంటాయి:
సాంప్రదాయిక చిన్న కేంద్రీకృత-ప్లేట్లు పదునైన కోణం లోపలి భుజాలను ఉపయోగిస్తాయి. డాకింగ్ ప్రభావం ఇరుకైన మూలల మండలాలపై ఒత్తిడిని కేంద్రీకరిస్తుంది. అదృశ్య సూక్ష్మ-ఇండెంటేషన్లు క్రమంగా ఉత్పత్తి చేయబడతాయి, ఇది సాధారణ దృశ్య తనిఖీ ద్వారా గుర్తించబడదు.
నిరంతర ఉత్పత్తి సమయంలో రిఫరెన్స్ డ్రిఫ్ట్లను కేంద్రీకరించడం వలన అస్థిరమైన స్పార్క్ గ్యాప్, అసమాన కుహరం వైపు-గోడ కోత మరియు అధిక-విలువైన సూక్ష్మ అచ్చు ఇన్సర్ట్లకు స్క్రాప్ ప్రమాదం ఏర్పడుతుంది.
JWGRIP పైన పేర్కొన్న నొప్పి పాయింట్ల కోసం R-టైప్ 54x54 EDM సెంట్రింగ్ ప్లేట్ను ఆప్టిమైజ్ చేస్తుంది:
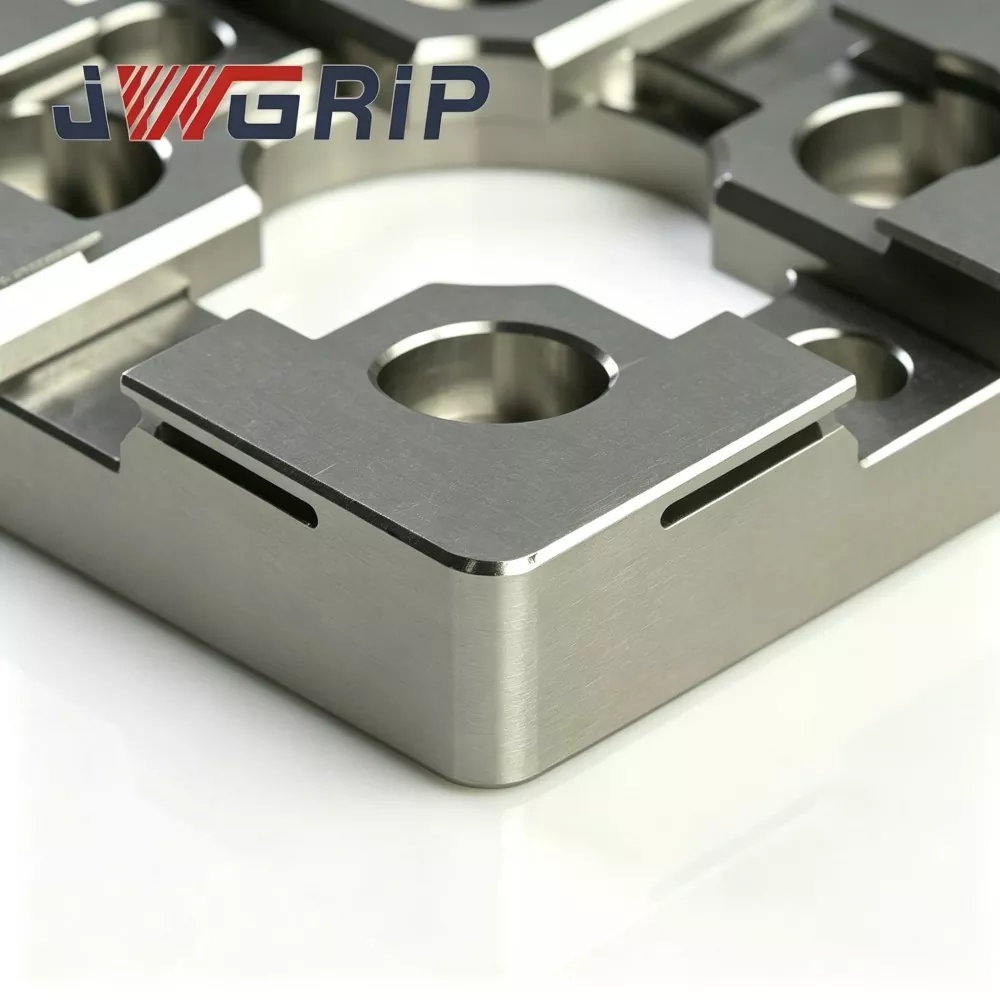
1. స్మూత్ R-రకం ట్రాన్సిషనల్ పొజిషనింగ్-షోల్డర్ డాకింగ్ కాంటాక్ట్ ఒత్తిడిని పునఃపంపిణీ చేస్తుంది మరియు తరచుగా ఎలక్ట్రోడ్-జిగ్ లోడింగ్-అన్లోడింగ్ సైకిల్స్లో మైక్రో-ఇండెంటేషన్ & కార్నర్-చిప్పింగ్ ప్రమాదాన్ని తగ్గిస్తుంది.
2. థర్మల్లీ-స్టెబిలైజ్డ్ అల్లాయ్-టూల్-స్టీల్ సబ్స్ట్రేట్ ప్లస్ మల్టీ-స్టేజ్ ఏజింగ్ కాంపాక్ట్ EDM మెషీన్ల క్యాబినెట్ పరిసర-ఉష్ణోగ్రత హెచ్చుతగ్గుల ద్వారా ప్రేరేపించబడిన బెంచ్మార్క్ వక్రీకరణను నియంత్రిస్తుంది.
3. డబుల్-ఫేస్ అల్ట్రా-ప్రెసిషన్ గ్రైండింగ్ స్థిరమైన మెకానికల్-కేంద్రీకృత డేటా కోసం విశ్వసనీయ ఫ్లాట్నెస్ మరియు సమాంతరతకు హామీ ఇస్తుంది.
4. మాన్యువల్ ప్రీ-సెంటరింగ్ వర్క్ఫ్లోను సులభతరం చేస్తుంది మరియు చిన్న క్లిష్టమైన అచ్చు ఇన్సర్ట్ల కోసం సంచిత స్థాన దోషాన్ని తగ్గిస్తుంది, బ్యాచ్ మైక్రో-మోల్డ్ EDM టాస్క్ల కోసం పునరావృత-ఖచ్చితత్వాన్ని మెరుగుపరుస్తుంది.
5. కాంపాక్ట్ 54×54 పాదముద్ర పరిమిత టేబుల్-స్పేస్కు అనుగుణంగా ఉంటుంది; ప్రత్యేక కాంపాక్ట్ ఆటోమేటెడ్-EDM-సెల్ ప్రాజెక్ట్ల కోసం హోల్-ప్యాటర్న్ మరియు పొజిషనింగ్-బాస్ కోసం OEM అనుకూల-మార్పు అందుబాటులో ఉంది.
ఆపరేటింగ్ లాజిక్
JWGRIP R-టైప్ 54x54 EDM సెంట్రింగ్ ప్లేట్ అనేది చిన్న-పరిమాణ EDM ఎలక్ట్రోడ్ జిగ్ల యొక్క ప్రీ-పొజిషనింగ్ మరియు ఏకాగ్రత అమరిక కోసం అంకితం చేయబడిన ఒక కాంపాక్ట్ మెకానికల్ రిఫరెన్స్ ఫిక్స్చర్:
1. ఇది కాంపాక్ట్-EDM వర్క్-టేబుల్ / మినీ ఫిక్చర్-బేస్ మరియు ఎలక్ట్రోడ్-హోల్డింగ్ జిగ్ మధ్య ఇన్స్టాల్ చేస్తుంది. ఇది మినియేచర్ కాపర్, గ్రాఫైట్ లేదా కాపర్-టంగ్స్టన్ ఎలక్ట్రోడ్ జిగ్లను తరచుగా మార్పిడి చేసే సమయంలో పునరావృతమయ్యే మెకానికల్ సెంటరింగ్ డేటాను అందిస్తుంది.
2. సాంప్రదాయ చిన్న-ఫార్మాట్ కేంద్రీకృత-ప్లేట్లు పదునైన 90° లోపలి భుజాలను స్వీకరిస్తాయి. డాకింగ్-ఇంపాక్ట్ ఒత్తిడి ఇరుకైన అంచు రేఖలపై కేంద్రీకరిస్తుంది, పునరావృత చక్రాల తర్వాత స్థానిక ప్లాస్టిక్ మైక్రో-ఇండెంట్ను ఉత్పత్తి చేస్తుంది.
3. కోర్ స్ట్రక్చరల్ ఇంప్రూవ్మెంట్: ఇన్నర్ పొజిషనింగ్ భుజాలపై నిరంతర మృదువైన R-రకం ట్రాన్సిషనల్ ప్రొఫైల్ ప్రభావవంతమైన పరిచయ ప్రాంతాన్ని విస్తరిస్తుంది, పదునైన మూల రేఖలకు బదులుగా విస్తృత ఉపరితలాలపై కాంటాక్ట్ ఒత్తిడిని వ్యాపిస్తుంది. ఇది ఇండెంటేషన్ సంచితాన్ని నెమ్మదిస్తుంది మరియు రిఫరెన్స్-డేటమ్ డ్రిఫ్ట్ను ఆలస్యం చేస్తుంది.
ముఖ్యమైన ఫంక్షనల్ సరిహద్దు రిమైండర్:
ఈ యూనిట్ మెకానికల్ ప్రీ-సెంటరింగ్ను మాత్రమే అందిస్తుంది మరియు ప్రోబ్ ఆధారిత ఫైన్ కోఆర్డినేట్ క్రమాంకనాన్ని భర్తీ చేయదు. మెకానికల్ డాకింగ్ తర్వాత, ఆపరేటర్లకు ఇప్పటికీ ప్రోబ్-మెజర్మెంట్ అవసరం మరియు ప్రామాణిక EDM ప్రాసెస్ స్పెక్స్కి అనుగుణంగా పరిహారం అందించడం అవసరం.
ప్రధాన అప్లికేషన్ దృశ్యాలు:
మైక్రో-కనెక్టర్ మోల్డ్, మెడికల్ మినియేచర్-పార్ట్ మోల్డ్, ప్రెసిషన్-గేర్-ఇన్సర్ట్ మోల్డ్ మరియు చిన్న-సైజ్ డై-కాస్టింగ్-ఇన్సర్ట్ EDM మ్యాచింగ్. ఇది కాంపాక్ట్ జీరో-పాయింట్ చక్స్, మినీ ఫిక్చర్-బేస్లు లేదా చిన్న సింకర్-EDM వర్క్-టేబుల్లపై మౌంట్ చేయగలదు.
సాంకేతిక పనితీరు
1. కాంపాక్ట్-ఆప్టిమైజ్ చేయబడిన R-రకం షోల్డర్ యాంటీ-వేర్ స్ట్రక్చర్ కంపారిటివ్ ల్యాబ్ డ్యూరబిలిటీ టెస్ట్ షోలు, సమాన డాకింగ్-ఫ్రీక్వెన్సీ & కాంటాక్ట్-ఫోర్స్ కింద, JWGRIP R-టైప్ 54×54 EDM సెంటరింగ్ ప్లేట్ గరిష్టంగా స్థానిక కాంటాక్ట్-స్ట్రెస్ను దాదాపుగా 32 % తగ్గుతుంది. నిరంతర బ్యాచ్ సైకిల్స్లో మైక్రో-ఇండెంటేషన్ మరియు ఇన్నర్-కార్నర్ చిప్పింగ్ రిస్క్.
2. ద్వంద్వ-రౌండ్ థర్మల్-స్టెబిలైజేషన్ ఏజింగ్ ట్రీట్మెంట్ అల్లాయ్-టూల్-స్టీల్ ఖాళీ రెండు-దశల అధిక-ఉష్ణోగ్రత వృద్ధాప్యం తర్వాత చాలా అంతర్గత అవశేష ఒత్తిడిని తొలగించడానికి రఫ్-మ్యాచింగ్కు లోనవుతుంది. వర్క్షాప్ పరిసర-ఉష్ణోగ్రత 16-30 ℃ లోపల, పూర్తి-ప్లేట్ ఫ్లాట్నెస్ వైవిధ్యం ≤0.0025 mm, కాంపాక్ట్ EDM పరికరాల క్యాబినెట్ ఉష్ణోగ్రత డ్రిఫ్ట్ కారణంగా బెంచ్మార్క్ వక్రీకరణను నివారిస్తుంది.
3. డబుల్-సైడెడ్ అల్ట్రా-ప్రెసిషన్ గ్రైండింగ్ టాప్ వర్కింగ్ రిఫరెన్స్-ఫేస్ మరియు బాటమ్ మౌంటింగ్-డేటమ్ రెండూ అల్ట్రా-ప్రెసిషన్ గ్రౌండ్. టాప్-సర్ఫేస్ ఫ్లాట్నెస్ ≤0.002 mm; ఎగువ-దిగువ డేటా ≤0.003 మిమీ మధ్య సమాంతరత. స్పేస్-పరిమిత కాంపాక్ట్ మెషిన్ కండిషన్లో ప్రత్యామ్నాయ-ఉపరితల వినియోగం కోసం రివర్సిబుల్ ఇన్స్టాలేషన్కు మంచి సమాంతరత మద్దతు ఇస్తుంది.
4. సెలెక్టివ్ లోకల్ సర్ఫేస్-హార్డనింగ్ ట్రీట్మెంట్ ఇన్నర్ R-టైప్ పొజిషనింగ్-షోల్డర్ జోన్లు మాత్రమే అధిక-శక్తి స్థానిక గట్టిపడటం, ఉపరితల కాఠిన్యం HRC 57-61ని పొందుతాయి. కార్బన్-పౌడర్ & ఫైన్ మెటల్ చెత్తకు వ్యతిరేకంగా బలమైన స్క్రాచ్-రెసిస్టెన్స్; నాన్-స్ట్రెస్-క్రిటికల్ బేస్ జోన్లు యాదృచ్ఛిక ప్రభావంపై పూర్తి-ప్లేట్ పెళుసుగా ఉండే పగుళ్లను నివారించడానికి ఉపరితల దృఢత్వాన్ని కలిగి ఉంటాయి.
5. డైలెక్ట్రిక్-ఫ్లూయిడ్-రెసిస్టెంట్ పాసివేషన్ యాంటీ-కార్రోషన్ ఫినిష్ హోల్ ఔటర్-సర్ఫేస్ పాసివేషన్ యాంటీ-రస్ట్ ట్రీట్మెంట్. కాంపాక్ట్ EDM మెషిన్ క్యాబినెట్ లోపల విద్యుద్వాహక-ద్రవం మరియు అధిక తేమతో కూడిన వాతావరణం స్ప్లాషింగ్ నుండి రసాయన తుప్పును నిరోధిస్తుంది, దీర్ఘకాలిక వర్క్షాప్ ఆపరేషన్లో స్పాట్-రస్ట్ ఉత్పత్తిని తగ్గిస్తుంది.
6. ముందే ప్రాసెస్ చేయబడిన మౌంటింగ్ ఫీచర్లతో స్థలాన్ని ఆదా చేసే 54×54 అవుట్లైన్ ముందుగా రూపొందించిన లొకేటింగ్-పిన్ హోల్స్ మరియు కౌంటర్సింక్ స్క్రూ-హోల్స్ ప్రధాన స్రవంతి కాంపాక్ట్ జీరో-పాయింట్ ఫిక్చర్ ఇంటర్ఫేస్లకు సరిపోతాయి. చాలా చిన్న EDM ఫిక్చర్-బేస్ల కోసం సెకండరీ మ్యాచింగ్ లేకుండా డైరెక్ట్ ఇన్స్టాలేషన్.
7. ట్రేస్ చేయదగిన బ్యాచ్-స్థాయి నాణ్యతా ఆర్కైవ్ పూర్తయిన ప్రతి ప్లేట్ లేజర్-చెక్కబడిన ప్రత్యేకమైన సీరియల్ నంబర్ను కలిగి ఉంటుంది. ఫ్లాట్నెస్, ప్యారలలిజం మరియు R-ప్రొఫైల్ టాలరెన్స్ను కవర్ చేసే పూర్తి తనిఖీ డేటాసెట్లు ఆర్కైవ్ చేయబడ్డాయి, మైక్రో-మోల్డ్ మాస్-ప్రొడక్షన్ ఎంటర్ప్రైజెస్ కోసం గుర్తించదగిన నాణ్యత-నిర్వహణకు మద్దతు ఇస్తుంది.
ఉత్పత్తి వర్క్ఫ్లో
రా-మెటీరియల్ ఇన్కమింగ్ కంపోజిషన్ & కాఠిన్యం ధృవీకరణ → CNC రఫ్-మిల్లింగ్ → మొదటి-దశ అధిక-ఉష్ణోగ్రత ఒత్తిడి-ఉపశమనం వృద్ధాప్యం → సెమీ-ఫినిష్ మ్యాచింగ్ → అంతర్గత R-భుజం ఆకృతి ఏర్పడటం → సెకండరీ థర్మల్-స్టెబిలైజేషన్ స్థానిక వృద్ధాప్యం → హార్డెన్ సెలెక్టివ్ సర్ఫేస్ అల్ట్రా-ప్రెసిషన్ గ్రౌండింగ్ → లొకేటింగ్-పిన్-హోల్ & కౌంటర్సింక్-హోల్ ఫినిషింగ్-మ్యాచింగ్ → CMM బహుళ-అంశాల రేఖాగణిత తనిఖీ → లేజర్ సీరియల్-నంబర్ మార్కింగ్ → యాంటీ-రస్ట్ పాసివేషన్ → ఫైనల్ విజువల్ & డైమెన్షనల్ వేర్ రీ-చెక్ →h పూర్తయింది.
ఉత్పత్తి ISO 9001 నాణ్యత-నిర్వహణ-వ్యవస్థ నిర్దేశాలకు అనుగుణంగా ఉంటుంది.
కోర్ మెట్రాలజీ సాధనాలు: CMM, ఫ్లాట్నెస్ ఇంటర్ఫెరోమీటర్, రాక్వెల్ కాఠిన్యం-టెస్టర్, అన్నీ ఆవర్తన అధికారిక మెట్రాలాజికల్ క్రమాంకనం ద్వారా వెళ్తాయి.
ప్రతి పూర్తి యూనిట్ స్వతంత్ర తనిఖీ-నివేదికను జారీ చేస్తుంది; కొనుగోలుదారు అభ్యర్థనపై మెటీరియల్-సర్టిఫికేట్ పత్రాలను అందించవచ్చు.
రోజువారీ నిర్వహణ నియమాలు
1. మౌంట్ చేయడానికి ముందు, ఫిక్స్చర్-బేస్ మ్యాటింగ్-ప్లేన్, లొకేటింగ్-పిన్ హోల్స్ మరియు ప్లేట్ బాటమ్ డేటాను పూర్తిగా శుభ్రం చేయండి; కార్బన్-పౌడర్, మెటల్-చిప్స్ మరియు విద్యుద్వాహక-ద్రవ అవశేషాలను తొలగించండి. చిక్కుకున్న విదేశీ కణాలు దాచిన వంపు విచలనాన్ని ప్రేరేపిస్తాయి.
2. నిర్దిష్ట టార్క్కు కౌంటర్సింక్ మౌంటు-స్క్రూలను ఖచ్చితంగా బిగించండి. ఓవర్-టార్క్ ప్లేట్ లోకల్-డిఫార్మేషన్ను సృష్టిస్తుంది; తగినంత టార్క్ డాకింగ్ ప్రభావం కింద ప్లేట్ షిఫ్టింగ్ ప్రమాదాన్ని తెస్తుంది.
3. ఎలక్ట్రోడ్-జిగ్ మూవింగ్ స్ట్రోక్ని నియంత్రించండి; R-టైప్ పొజిషనింగ్-షోల్డర్లపై హింసాత్మక క్రాష్ను నిషేధించండి; మెకానికల్ ప్రీ-సెంటరింగ్ కోసం సాఫ్ట్-కాంటాక్ట్ డాకింగ్ మోడ్ అవలంబించబడుతుంది.
4. మెకానికల్ ప్రీ-సెంటరింగ్ తర్వాత, EDM-ప్రాసెస్ స్పెక్స్ను అనుసరించి ప్రోబ్-ఆధారిత కోఆర్డినేట్ పరిహారం పూర్తి చేయండి. మెకానికల్ ప్రీ-సెంటరింగ్ ఫలితాన్ని తుది మ్యాచింగ్ డేటాగా పరిగణించవద్దు.
5. ప్రతి 6-9 పనిదినాలు, భూతద్దం కింద లోపలి R-షోల్డర్ జోన్లను తనిఖీ చేయండి; ఇండెంటేషన్, స్క్రాచ్ లేదా నాచ్ గుర్తించబడితే వెంటనే కేంద్రీకృత-ప్లేట్ను భర్తీ చేయండి.
నివారించడానికి తప్పు-ప్రభావిత ఆపరేషన్లు
1. మేటింగ్ ఉపరితలాలను క్షుణ్ణంగా శుభ్రపరచకుండా ఇన్స్టాల్ చేయడం, దాచిన వంపు లోపాన్ని రూపొందించడానికి పొందుపరిచిన చిప్లు.
2. సుత్తితో బలవంతంగా డాకింగ్ చేయడం, పొజిషనింగ్ షోల్డర్లపై కనిపించని సూక్ష్మ ఇండెంటేషన్ను ఉత్పత్తి చేయడం.
3. స్క్రీవ్ ఓవర్-టార్క్ ఫాస్టెనింగ్, శాశ్వత రేఖాగణిత వక్రీకరణను ప్రేరేపిస్తుంది.
4. ప్రోబ్ ఫైన్-క్యాలిబ్రేషన్ను దాటవేయడం మరియు మైక్రో-కేవిటీ EDM మ్యాచింగ్ కోసం పూర్తిగా మెకానికల్ ప్రీ-సెంటరింగ్పై ఆధారపడటం.
తప్పు తనిఖీ పట్టిక
|
తప్పు దృగ్విషయం |
సంభావ్య మూల కారణం |
సూచించబడిన రిజల్యూషన్ |
|
పునరావృతమయ్యే కేంద్రీకరణ-పఠన హెచ్చుతగ్గులు |
మురికి సంభోగం-ఉపరితలం; వదులుగా ఉండే మౌంటు-స్క్రూ |
కాంటాక్ట్-ఫేస్లను విడదీసి శుభ్రం చేయండి; మరలు బిగించి; లోపభూయిష్ట జిగ్ని తనిఖీ చేయండి లేదా భర్తీ చేయండి |
|
నిరంతర పరుగు తర్వాత క్రమంగా ఏకాగ్రత ఆఫ్సెట్ |
R-భుజం దుస్తులు లేదా మైక్రో-చిప్పింగ్కు గురవుతుంది |
మాగ్నిఫైయింగ్-వాయిద్యం కింద భుజం స్థితిని తనిఖీ చేయండి; దుస్తులు గుర్తులు కనిపించినప్పుడు యూనిట్ని భర్తీ చేయండి |
|
డాకింగ్ అవుట్పుట్ కోసం పేలవమైన సమాంతరత |
ఓవర్-టార్క్ ఫాస్టెనింగ్; ప్లేట్ బేస్ కింద చిక్కుకున్న శిధిలాలు |
కింది టార్క్-స్పెక్ని మళ్లీ ఇన్స్టాల్ చేయండి; దిగువ-సీటు ఇంటర్ఫేస్ను పూర్తిగా శుభ్రం చేయండి |
పనితీరు & ప్రక్రియ పోలిక
చాలా కమర్షియల్ స్మాల్-ఫార్మాట్ EDM సెంటరింగ్-ప్లేట్లు ఒత్తిడి-చెదరగొట్టే R-ట్రాన్సిషన్ లేకుండా షార్ప్-యాంగిల్ ఇన్నర్ షోల్డర్లను అవలంబిస్తాయి. చాలా మంది పోటీదారులు ఉత్పత్తి-వ్యయాన్ని తగ్గించడానికి సెకండరీ థర్మల్-స్టెబిలైజేషన్ వృద్ధాప్యాన్ని మరియు స్థానిక ఎంపిక గట్టిపడడాన్ని రద్దు చేస్తారు.
1. యాంటీ-వేర్ కెపాబిలిటీ: కాంపిటీటర్ షార్ప్ షోల్డర్ ప్లేట్లు 350-650 డాకింగ్ సైకిల్స్ తర్వాత మైక్రో-ఇండెంట్ను సులభంగా ఉత్పత్తి చేస్తాయి. JWGRIP R-రకం స్మూత్-ట్రాన్సిషన్ స్ట్రక్చర్ రిపీట్ జిగ్-డాకింగ్ ఇంపాక్ట్ కింద యాంటీ-ఇండెంట్ పనితీరును బాగా పెంచుతుంది.
2. అంతర్గత-ఒత్తిడి నిర్వహణ: అనేక ప్రత్యర్థి ఉత్పత్తులు ద్వితీయ వృద్ధాప్యాన్ని విస్మరిస్తాయి. గ్రౌండింగ్ తర్వాత అవశేష-ఒత్తిడి పరిసర-ఉష్ణోగ్రత మార్పులో నెమ్మదిగా విడుదల అవుతుంది మరియు ఫ్లాట్నెస్ డ్రిఫ్ట్ను ప్రేరేపిస్తుంది. మా ద్వంద్వ-దశ వృద్ధాప్యం దీర్ఘకాలిక రేఖాగణిత స్థిరత్వాన్ని సురక్షితంగా ఉంచడానికి చాలా అవశేష-ఒత్తిడిని తొలగిస్తుంది.
3. తనిఖీ ప్రమాణం: చాలా మంది సరఫరాదారులు పాక్షిక-డైమెన్షన్ నమూనా-తనిఖీని మాత్రమే అమలు చేస్తారు. ప్రతి JWGRIP ప్లేట్ పూర్తి ట్రేస్బిలిటీ కోసం స్వతంత్ర క్రమ-సంఖ్యతో పూర్తి-ఐటెమ్ CMM జ్యామితీయ స్కానింగ్కు లోనవుతుంది.
4. కస్టమ్-ప్రాజెక్ట్ సామర్థ్యం: చాలా ఫ్యాక్టరీలు స్థిర-ప్రామాణిక పరిమాణాలను మాత్రమే అందజేస్తాయి. పరిపక్వ OEM వర్క్ఫ్లో మద్దతుతో, JWGRIP ప్రత్యేక కాంపాక్ట్ EDM ఫిక్చర్ ప్రాజెక్ట్ల కోసం హోల్-లేఅవుట్ మరియు పొజిషనింగ్-బాస్ సవరణను అమలు చేస్తుంది.
తరచుగా అడిగే ప్రశ్నలు
Q1: JWGRIP R-టైప్ 54x54 EDM సెంట్రింగ్ ప్లేట్ దీర్ఘకాల భారీ-ఉత్పత్తి కోసం జీరో-వేర్ పనితీరును గుర్తించగలదా?
A1: ఆప్టిమైజ్ చేయబడిన R-ట్రాన్సిషన్ ఇండెంటేషన్ మరియు చిప్పింగ్ రిస్క్లను బాగా నెమ్మదిస్తుంది, అయినప్పటికీ భారీ డాకింగ్ సైకిల్స్ తర్వాత సంపూర్ణ జీరో-వేర్ సాధించబడదు. లోపలి R-భుజాల కోసం మాగ్నిఫైయర్-సహాయక ఆవర్తన తనిఖీ తప్పనిసరి. స్క్రాచ్, ఇండెంటేషన్ లేదా నాచ్ కనుగొనబడిన తర్వాత వెంటనే ప్లేట్ను మార్చండి.
Q2: ఈ కాంపాక్ట్ సెంటరింగ్-ప్లేట్ను భారీ-బరువు గల పెద్ద-పరిమాణ గ్రాఫైట్-ఎలక్ట్రోడ్ జిగ్ల కోసం ఉపయోగించవచ్చా?
A2: ఈ యూనిట్ కాంపాక్ట్ EDM మెషీన్ల చిన్న-చిన్న ఎలక్ట్రోడ్ జిగ్ల కోసం రూపొందించబడింది. భారీ-డ్యూటీ పెద్ద గ్రాఫైట్ సమావేశాలకు ఇది సిఫార్సు చేయబడదు. అధిక భారం భుజం ధరించడాన్ని వేగవంతం చేస్తుంది మరియు శాశ్వత వైకల్య ప్రమాదాన్ని తీసుకురావచ్చు.
Q3: మీరు నాన్-స్టాండర్డ్ హోల్-ప్యాటర్న్ మరియు కస్టమైజ్డ్ పొజిషనింగ్-బాస్ జ్యామితి కోసం OEMకి మద్దతు ఇస్తున్నారా?
A3: అవును. దయచేసి హోల్-అరేంజ్మెంట్, పొజిషనింగ్-బాస్ ప్రొఫైల్, ఫ్లాట్నెస్ మరియు పారలలిజం టాలరెన్స్ కోసం స్పష్టమైన స్పెక్స్తో పూర్తి సాంకేతిక-డ్రాయింగ్లను సమర్పించండి. ఇంజినీరింగ్ బృందం 12 పనిదినాల్లోపు తయారీ సామర్థ్యం అంచనాను పూర్తి చేసి అధికారిక కొటేషన్ను జారీ చేస్తుంది.
Q4: ఏ వైఫల్య పరిస్థితులు వారంటీ పరిధి నుండి మినహాయించబడ్డాయి?
A4: ఇది హై-ప్రెసిషన్ పొజిషనింగ్ వర్క్-హోల్డింగ్ కాంపోనెంట్కి చెందినది. డెలివరీ సమయంలో ఉన్న తయారీ-ప్రారంభమైన లోపాలను వారంటీ కవర్ చేస్తుంది: స్పెక్ వెలుపల ఫ్లాట్నెస్, సమాంతరత మరియు కాఠిన్యం. తాకిడి, ఓవర్-టార్క్ ఇన్స్టాలేషన్, చిప్-రాపిడి మరియు సాధారణ సైక్లిక్-యూజ్ వేర్ వల్ల కలిగే నష్టం వారంటీ వెలుపల ఉంటుంది.
విచారణ పంపండి
సంప్రదింపు సమాచారం
-
చిరునామా
నం. 44, డానింగ్ ఎంటర్ప్రెన్యూర్షిప్ రోడ్, హ్యూమెన్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్ ప్రావిన్స్, చైనా
-
Tel
-
ఇమెయిల్
JWGRIPకి విచారణ పంపడానికి స్వాగతం. మా వృత్తిపరమైన సాంకేతిక మరియు విక్రయాల బృందం ఉచిత ఫిక్చర్ ఎంపిక, అనుకూలీకరించిన పరిష్కార రూపకల్పన మరియు ఖచ్చితమైన కొటేషన్ను అందిస్తుంది.

వార్తల సిఫార్సులు