తెలుగు
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

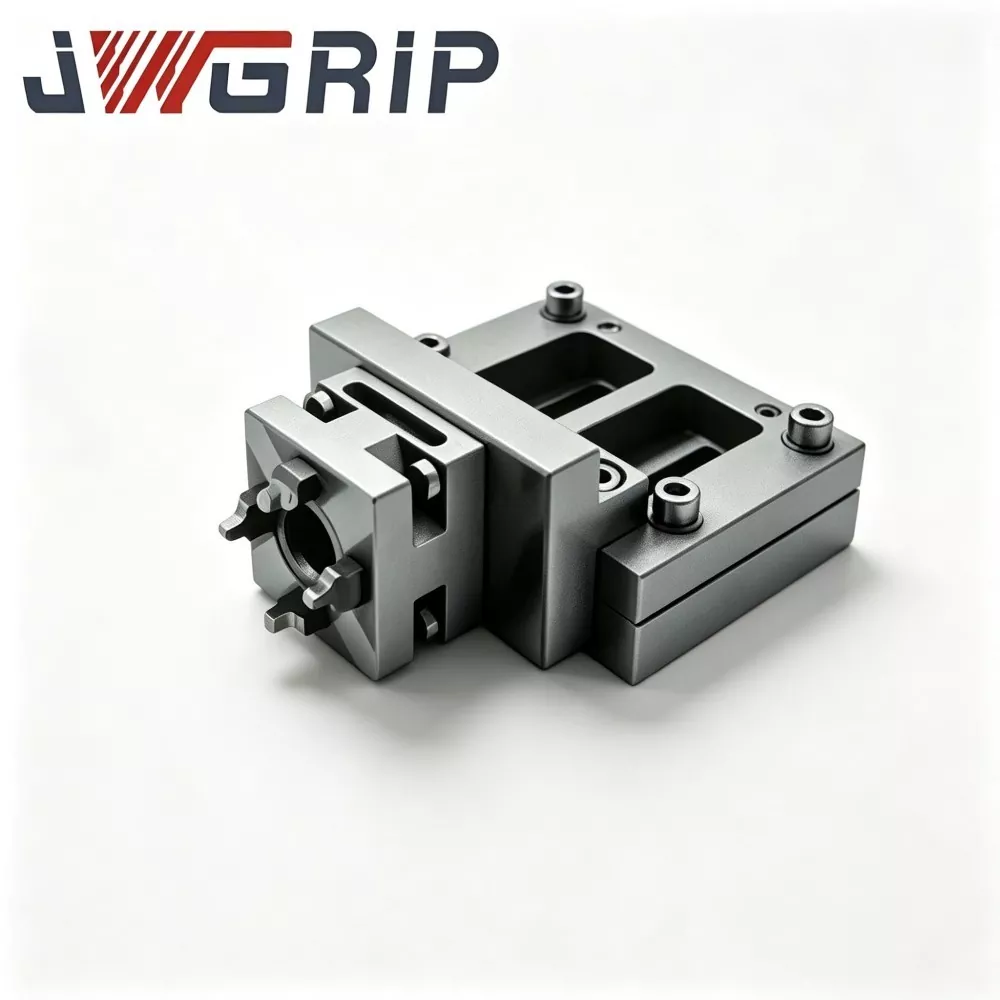
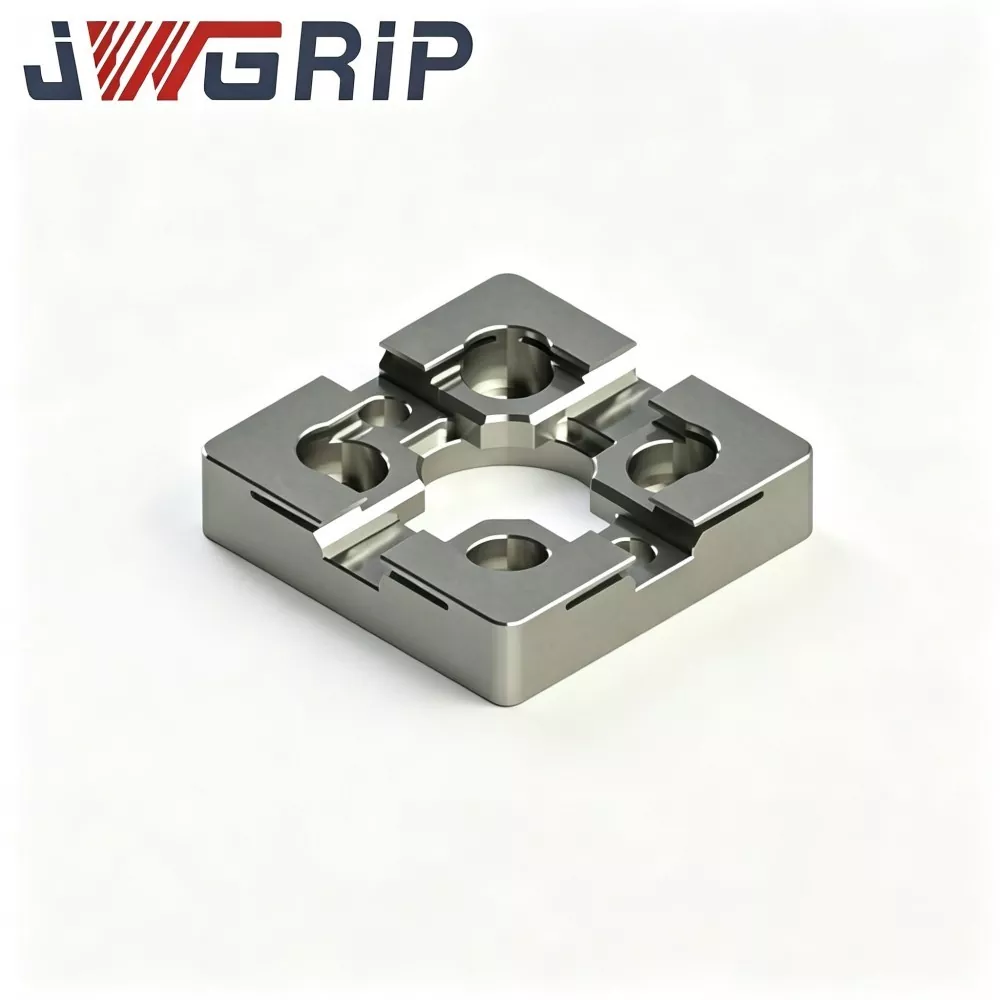
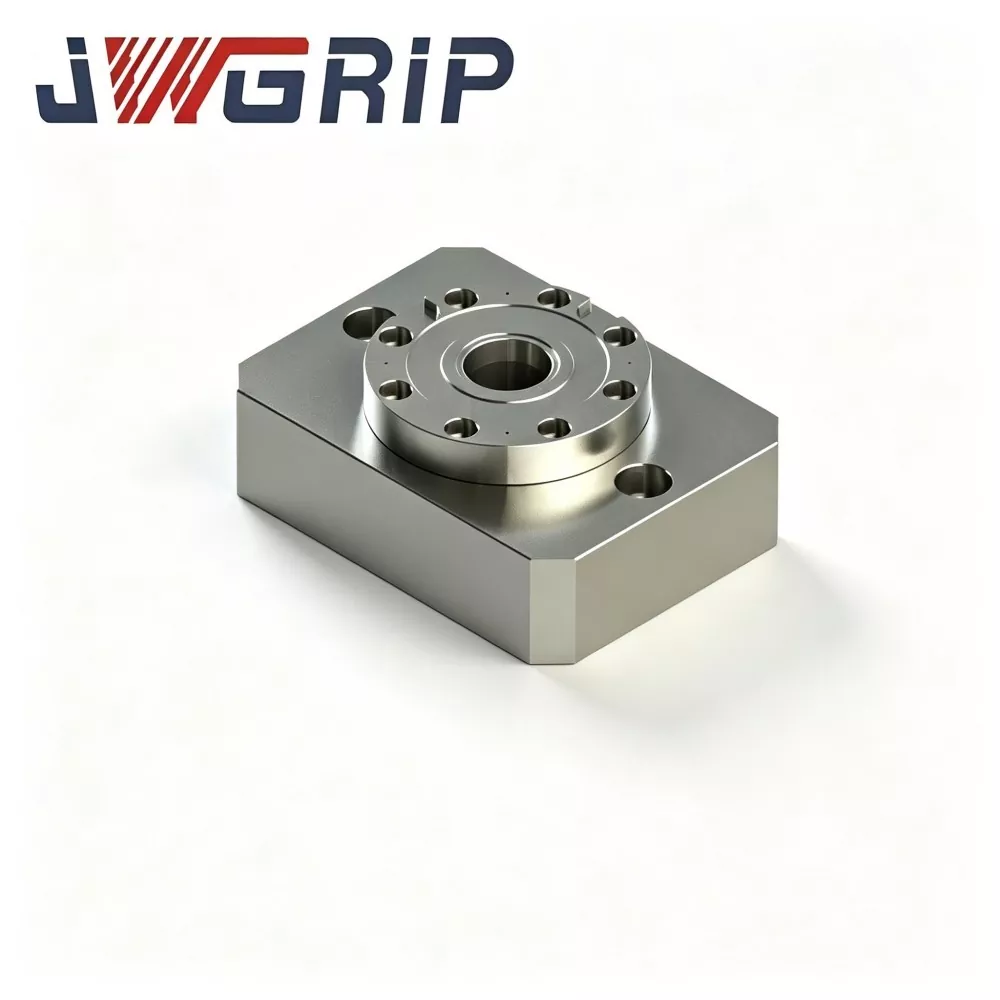
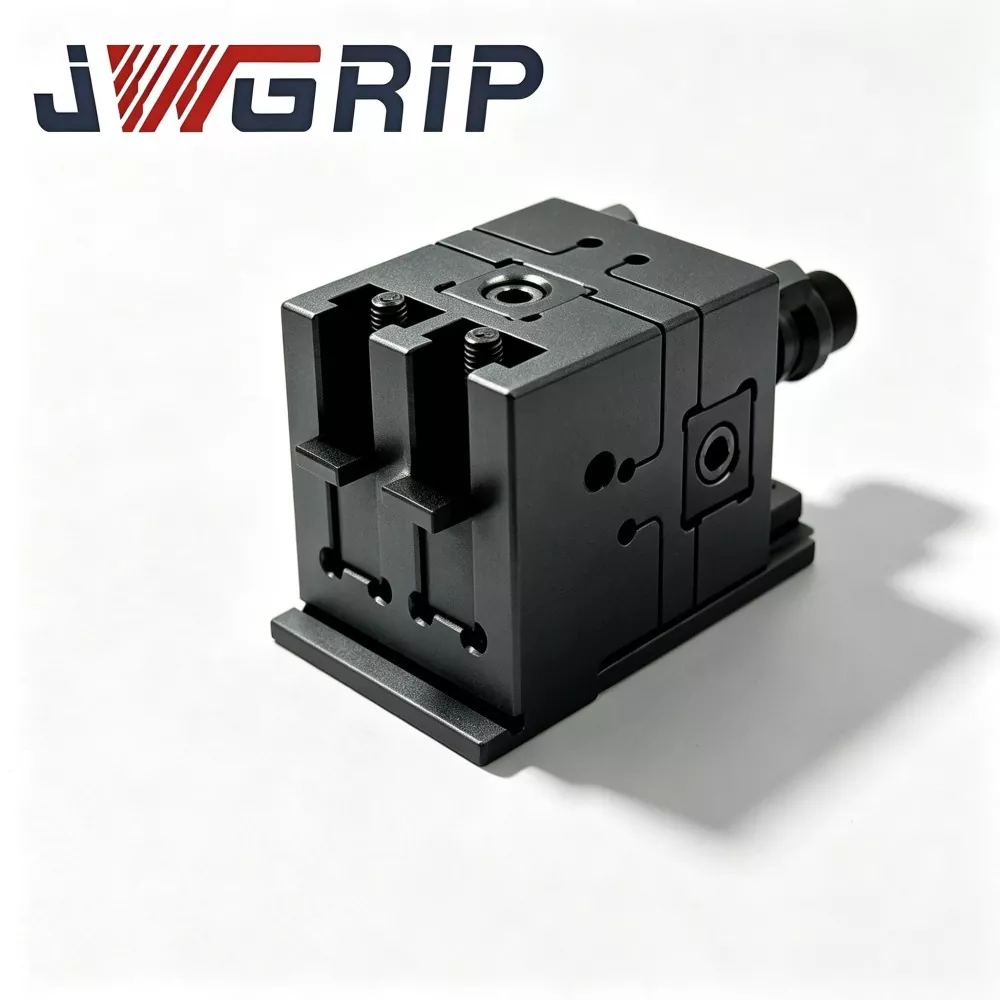
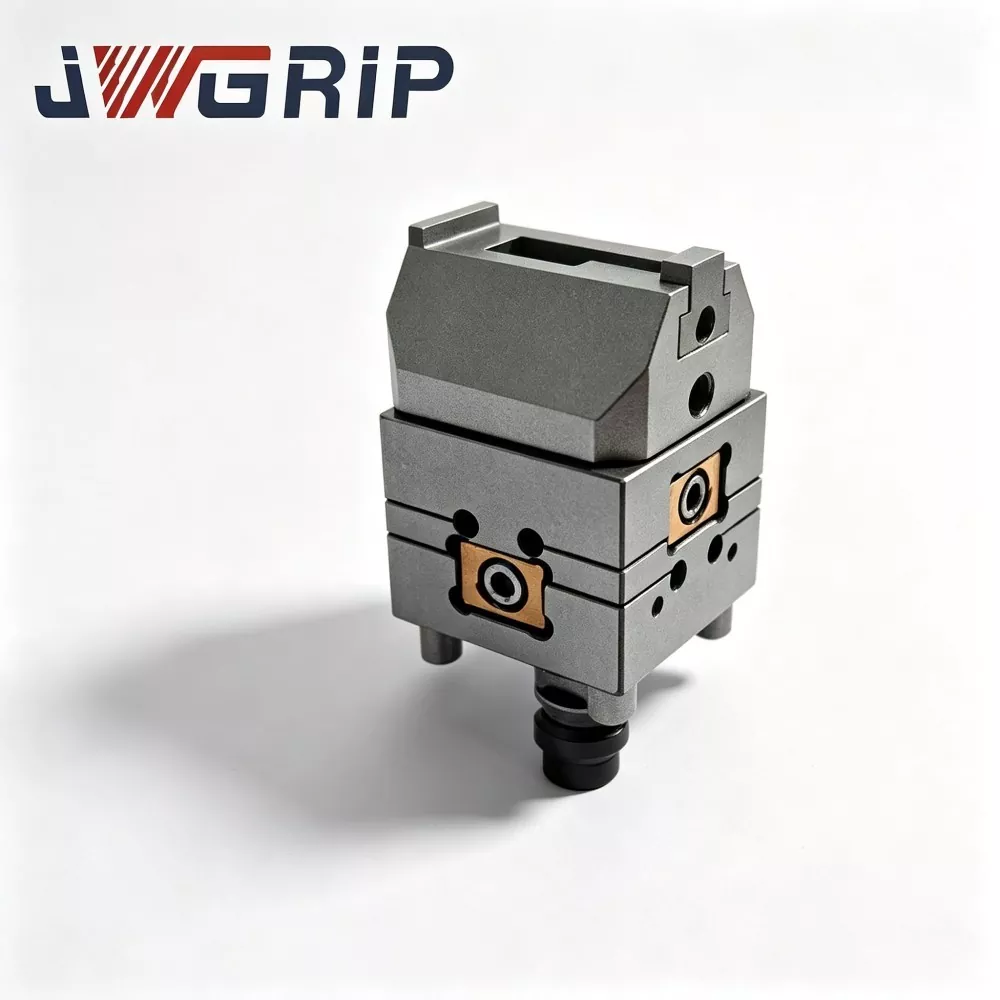
సింగిల్ సెంటర్ జీరో పాయింట్ పొజిషనింగ్ చక్
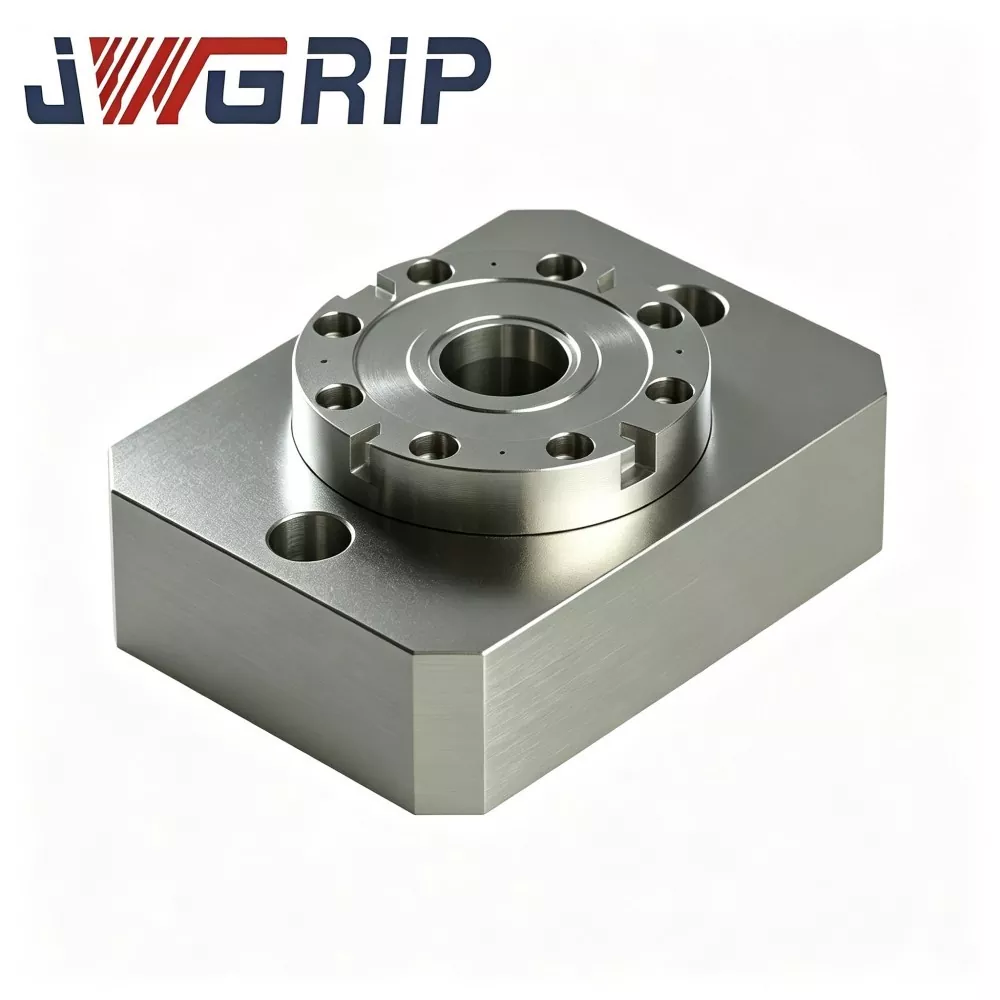
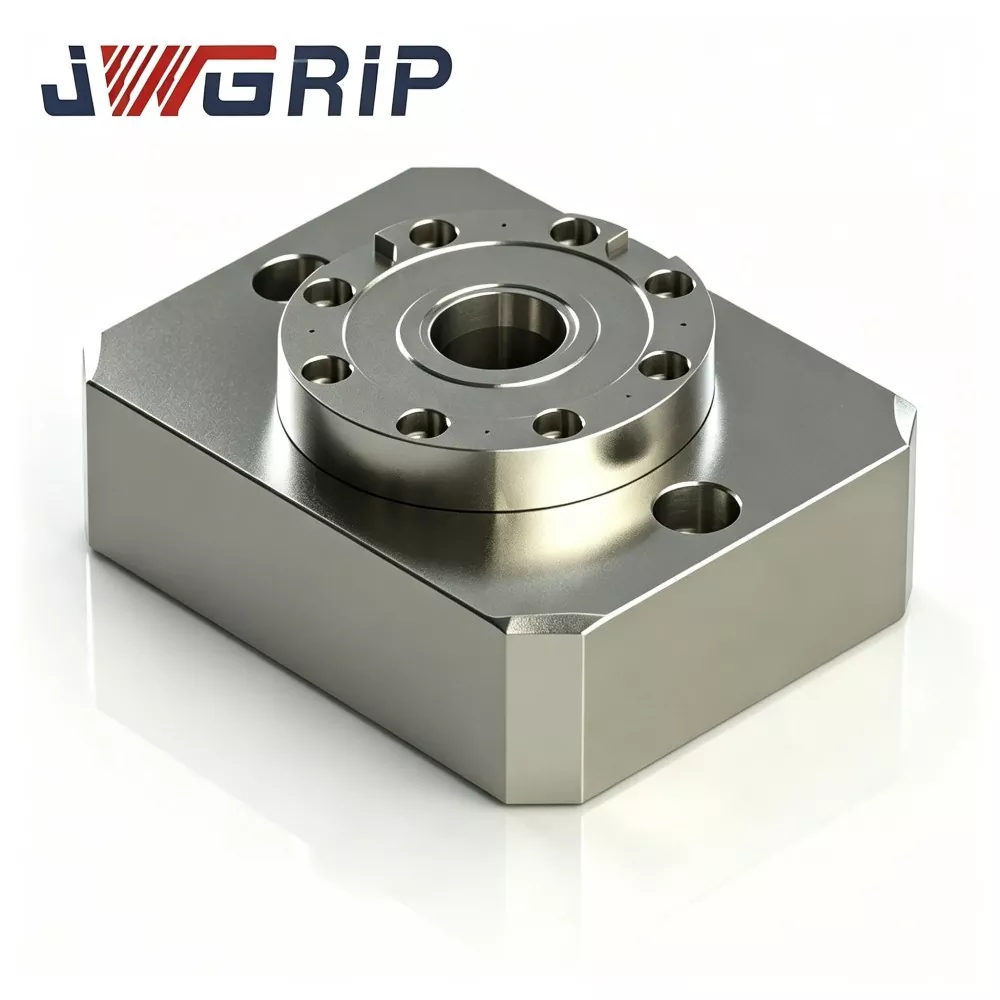
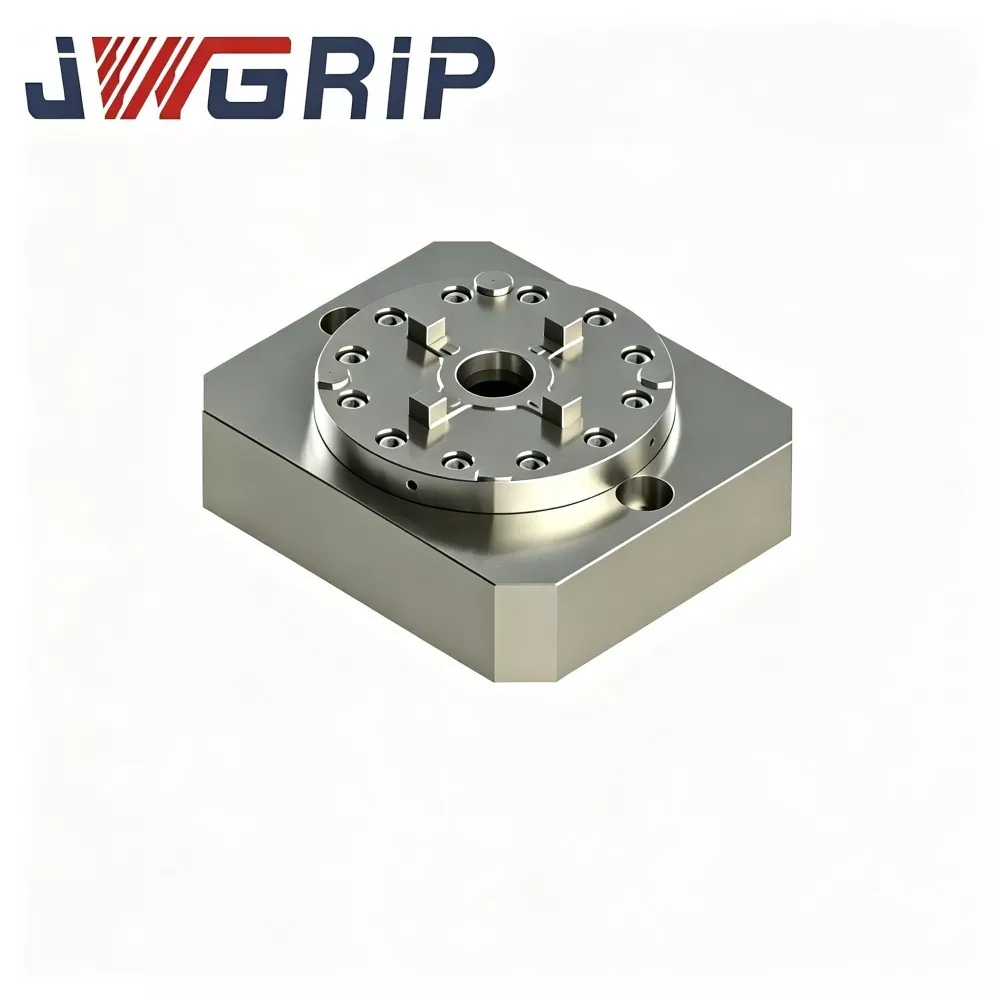
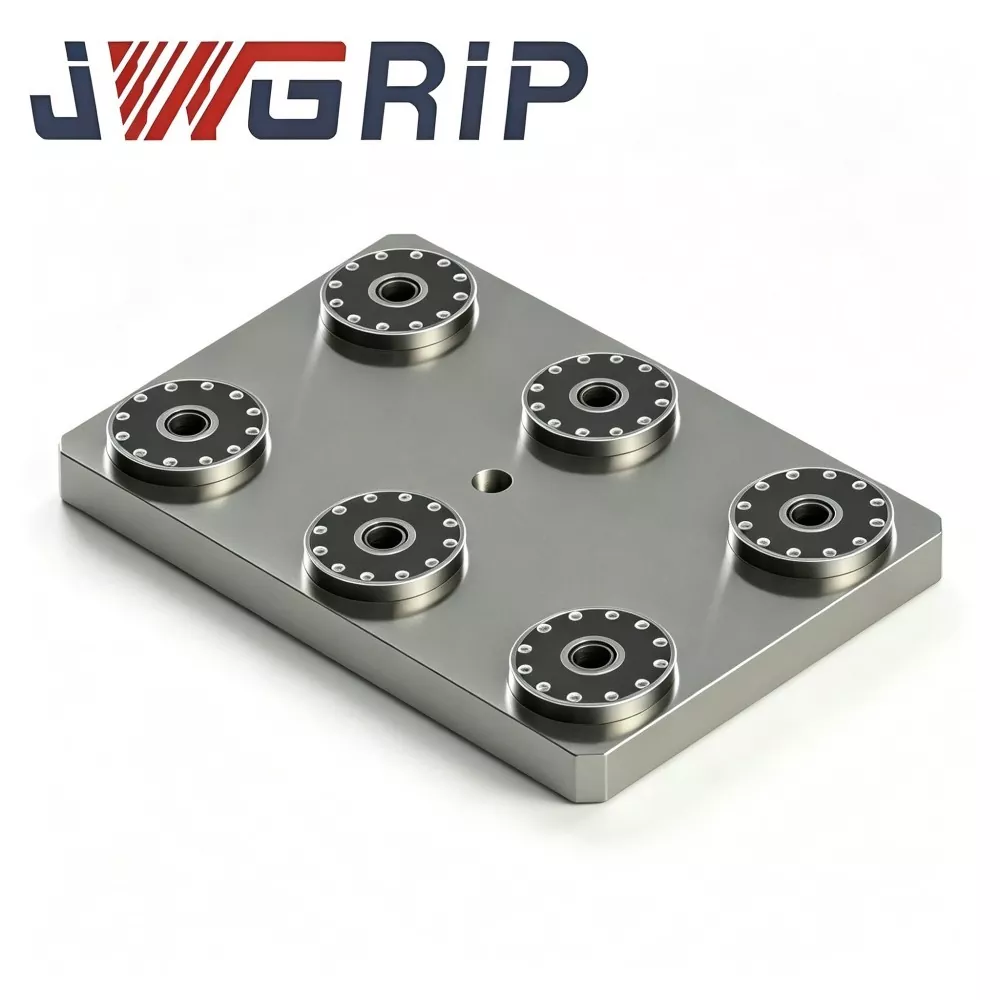
JWGRIP అనేది చైనాలోని ప్రొఫెషనల్ సింగిల్ సెంటర్ జీరో పాయింట్ పొజిషనింగ్ చక్ యొక్క తయారీదారు మరియు సరఫరాదారు. స్టాండర్డ్ జీరో పాయింట్ క్లాంపింగ్ చక్ సిరీస్ యొక్క కోర్ మాడ్యులర్ యూనిట్గా, ఈ ఉత్పత్తి ఒక స్వతంత్ర సింగిల్-పాయింట్ జీరో-పాయింట్ లాకింగ్ మరియు పొజిషనింగ్ ఫిక్స్చర్, ఫ్లెక్సిబుల్ CNC త్వరిత-మార్పు సిస్టమ్ల కోసం ప్రత్యేకంగా రూపొందించబడింది. ఇది ఒక స్వతంత్ర మాడ్యులర్ స్ట్రక్చర్ డిజైన్ను స్వీకరిస్తుంది, అనుకూలీకరించిన ఫిక్చర్ లేఅవుట్లకు ప్రాథమిక అసెంబ్లీ యూనిట్గా పనిచేస్తుంది మరియు సాంప్రదాయ సమగ్ర బహుళ-స్టేషన్ జీరో-పాయింట్ ప్యాలెట్ల లేఅవుట్ పరిమితులను సమర్థవంతంగా పరిష్కరిస్తుంది.
సింగిల్ సెంటర్ జీరో పాయింట్ పొజిషనింగ్ చక్ అధిక పొజిషనింగ్ ఖచ్చితత్వం, బలమైన నిర్మాణ అనుకూలత మరియు సౌకర్యవంతమైన లేఅవుట్ స్కేలబిలిటీని కలిగి ఉంది. ఫిక్స్డ్-సైజ్ ఇంటిగ్రేటెడ్ మల్టీ-స్టేషన్ ప్యాలెట్లకు భిన్నంగా, ఈ సింగిల్-పాయింట్ మాడ్యులర్ చక్ వాస్తవ వర్క్పీస్ స్పెసిఫికేషన్లు మరియు ఫిక్చర్ బేస్ సైజుల ప్రకారం బహుళ యూనిట్ల ఉచిత కలయికను అనుమతిస్తుంది. వినియోగదారులు సింగిల్-పీస్ శాంప్లింగ్ ప్రాసెసింగ్, చిన్న-బ్యాచ్ చెదురుమదురు ఉత్పత్తి మరియు అచ్చు నిర్వహణ మ్యాచింగ్ దృశ్యాలకు పూర్తిగా అనుగుణంగా అనుకూలీకరించదగిన మధ్య దూరాలతో ఏకపక్ష శ్రేణి లేఅవుట్లలో సింగిల్ లేదా బహుళ చక్లను ఏర్పాటు చేసుకోవచ్చు.
ఇది వర్క్షాప్ సెటప్ సామర్థ్యాన్ని మెరుగుపరచడానికి మాన్యువల్ ర్యాపిడ్ ఫిక్చర్ రీప్లేస్మెంట్కు మద్దతు ఇస్తుంది మరియు ఆటోమేటెడ్ అర్రే ఫిక్చర్ సిస్టమ్లకు ప్రాథమిక మాడ్యులర్ కాంపోనెంట్గా కూడా ఉపయోగించవచ్చు. వర్టికల్ మ్యాచింగ్ సెంటర్లు, క్షితిజ సమాంతర మ్యాచింగ్ కేంద్రాలు మరియు 5-యాక్సిస్ CNC మెషిన్ టూల్స్కు విశ్వవ్యాప్తంగా వర్తిస్తుంది, ఇది ఆధునిక హై-మిక్స్ మరియు తక్కువ-వాల్యూమ్ తయారీకి అత్యంత సౌకర్యవంతమైన, అనుకూలీకరించదగిన మరియు ఖర్చుతో కూడుకున్న జీరో-పాయింట్ త్వరిత-మార్పు పరిష్కారాలను అందిస్తుంది.
కోర్ భాగాలు
ప్రతి JWGRIP సింగిల్-సెంటర్ జీరో-పాయింట్ పొజిషనింగ్ చక్ అనేది స్వీయ-నియంత్రణ లొకేటింగ్-లాకింగ్ మెకానిజం మరియు బాహ్య బేస్ ప్యాలెట్ ప్లేట్పై ఆధారపడదు. ప్రతి యూనిట్ వీటిని కలిగి ఉంటుంది:
చక్ ప్రధాన శరీరం
జీరో-పాయింట్ పొజిషనింగ్ బుషింగ్ అసెంబ్లీ
అంతర్నిర్మిత వాయు లాకింగ్ పిస్టన్
ఎయిర్ ఇన్లెట్ మార్గాలు
లాక్-స్టేటస్ సిగ్నల్-అవుట్పుట్ ఇంటర్ఫేస్
మౌంటు అంచు రంధ్రాలు
విస్తరణ విధానాలు
మోడ్ 1: స్టాండ్-అలోన్ సింగిల్-పాయింట్ ఆపరేషన్
1. ఒక సింగిల్-సెంటర్ చక్ను మెషిన్-టూల్ వర్క్టేబుల్పై మౌంట్ చేయండి.
2. ఒక సున్నా-పాయింట్ పుల్-స్టడ్తో అమర్చిన ఫిక్చర్ బేస్ను చక్పై ఉంచండి మరియు లాకింగ్ను యాక్టివేట్ చేయండి.
3. సింగిల్-పీస్ వర్క్పీస్, మోల్డ్-ఇన్సర్ట్ శాంప్లింగ్ మరియు మోల్డ్-రిపేర్ జాబ్లకు అనువైనది.
మోడ్ 2: మల్టీ-చక్ అర్రే కాంబినేషన్
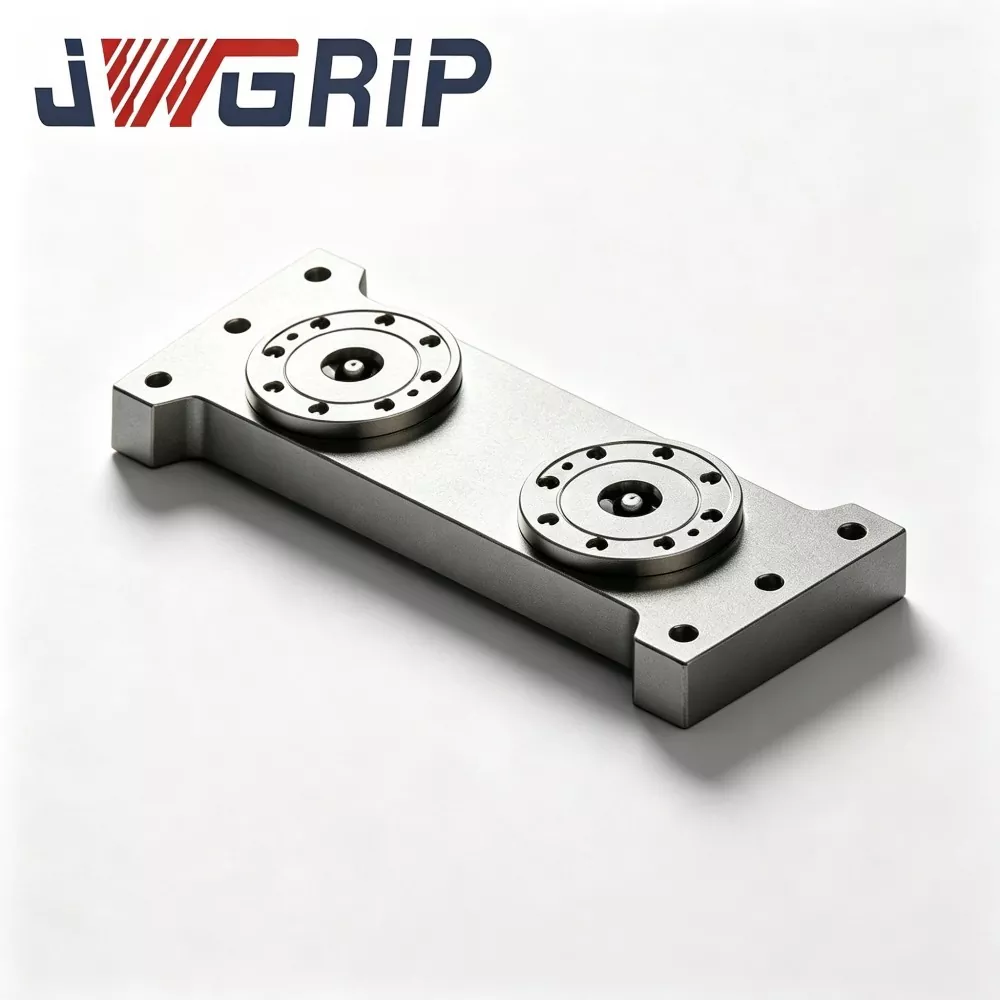
1. రెండు, నాలుగు లేదా అంతకంటే ఎక్కువ సింగిల్-సెంటర్ చక్లను మెషిన్ T-స్లాట్ వర్క్టేబుల్స్పై బిగించండి. ఫిక్చర్-బేస్ ఫుట్ప్రింట్ ప్రకారం కస్టమ్ సెంటర్-దూరాన్ని సెట్ చేయండి.
2. బహుళ-పాయింట్ లొకేటింగ్ మరియు బిగింపును గ్రహించడానికి ఫిక్స్చర్ బేస్లపై జీరో-పాయింట్ పుల్-స్టుడ్ల సరిపోలే పరిమాణాన్ని అమర్చండి.
ప్రీ-ఫ్యాబ్రికేటెడ్ టూ-సెంటర్ / ఫోర్-సెంటర్ ప్యాలెట్లకు వ్యతిరేకంగా కీలక వ్యత్యాసం: ఇంటర్-చక్ స్పేసింగ్ అనేది ఫ్యాక్టరీలో ప్రీసెట్ కాకుండా కస్టమర్ల ద్వారా ఆన్-సైట్లో కాన్ఫిగర్ చేయబడింది, ఇది క్రమరహిత, ప్రామాణికం కాని ఫిక్చర్ బేస్లకు సరిపోతుంది.
వర్కింగ్ వర్క్ఫ్లో పూర్తి చేయండి
1. మెషిన్-టూల్ వర్క్టేబుల్పై చక్ ఫ్లాంజ్ బోల్ట్లను సురక్షితం చేయండి.
2. జీరో-పాయింట్ పుల్-స్టడ్లతో అమర్చబడిన ఫిక్స్చర్ బేస్ను చక్ లొకేటింగ్ ఫేస్పై ఉంచండి.
3. 0.5-0.7 MPa కంప్రెస్డ్ ఎయిర్ను సరఫరా చేయండి. పుల్-ఇన్ లాకింగ్ చేయడానికి అంతర్గత పిస్టన్ డ్రైవ్లు బుషింగ్ మెకానిజం.
4. లాకింగ్ పూర్తయిన తర్వాత, NPN స్థానం-నిర్ధారణ సిగ్నల్ అవుట్పుట్లు మరియు CNC మెషీన్ సైకిళ్లను కత్తిరించడం ప్రారంభిస్తుంది.
5. మ్యాచింగ్ పూర్తయిన తర్వాత, గాలి ఒత్తిడిని విడుదల చేయండి; బుషింగ్లు అన్లాక్ మరియు ఫిక్చర్ బేస్ తొలగించవచ్చు.
తయారీ సాంకేతికత
· చక్ సబ్స్ట్రేట్ క్వెన్చ్డ్ అండ్ టెంపర్డ్ అల్లాయ్ స్టీల్ను స్వీకరిస్తుంది. CNC ప్రాసెసింగ్ సమయంలో ఉత్పన్నమయ్యే అవశేష ఒత్తిడిని తొలగించడానికి ఖాళీలు రఫ్-మ్యాచింగ్, సెమీ-ఫినిషింగ్ ప్లస్ డ్యూయల్ స్ట్రెస్-రిలీవింగ్ ఏజింగ్ సైకిల్స్ ద్వారా వెళ్తాయి. అర్రే-లేఅవుట్ పరిస్థితుల్లో, ప్రతి చక్ ప్రత్యామ్నాయ కట్టింగ్-ఇంపాక్ట్ ఫోర్స్ను కలిగి ఉంటుంది; విడుదల చేయని ఒత్తిడి అదృశ్య సూక్ష్మ-రూపకల్పనను ప్రేరేపిస్తుంది మరియు దీర్ఘకాల వ్యవధిలో పునరావృత-స్థాన ఖచ్చితత్వాన్ని క్షీణింపజేస్తుంది.
· పొజిషనింగ్ బుషింగ్లు అధిక-కాఠిన్యం కలిగిన ఉక్కును ఉపయోగిస్తాయి. ప్రతి ఒక్క చక్కి నమ్మకమైన రిపీట్-లొకేటింగ్ పనితీరుకు హామీ ఇవ్వడానికి ఇన్నర్ బోర్లు క్వెన్చింగ్ మరియు హోనింగ్ సూపర్-ఫినిషింగ్ను అందుకుంటాయి.
శ్రేణి ఉపయోగం కోసం క్లిష్టమైన గమనిక: వ్యక్తిగత-చక్ క్వాలిఫైడ్ ఖచ్చితత్వం మొత్తం శ్రేణి-సిస్టమ్ ఖచ్చితత్వానికి సమానం కాదు. వర్క్టేబుల్పై బహుళ చక్లను మౌంట్ చేసిన తర్వాత, ఆపరేటర్లు చక్ల మధ్య పరస్పర స్థానాలను క్రమాంకనం చేయడానికి మాన్యువల్ డయల్-ఇండికేటింగ్ మరియు ఎలైన్మెంట్ చేయాలి. మోనోలిథిక్ ఫ్యాక్టరీ-కాలిబ్రేటెడ్ ప్యాలెట్ల నుండి ఇది ప్రాథమిక వ్యత్యాసం.

క్రాఫ్ట్ ప్రయోజనాలు
1. స్థిర-స్టేషన్-స్పేసింగ్ పరిమితులు లేకుండా ఉచిత లేఅవుట్ ఇంటిగ్రేటెడ్ మల్టీ-స్టేషన్ ప్రీ-మేడ్ ప్యాలెట్లతో పోలిస్తే, ఈ స్వతంత్ర మాడ్యులర్ చక్లు వినియోగదారులను చక్ సెంటర్-దూరాన్ని స్వేచ్ఛగా నిర్వచించగలుగుతాయి. ఇది సక్రమంగా లేని నాన్-స్టాండర్డ్ ఫిక్చర్ బేస్లకు అనుగుణంగా ఉంటుంది మరియు పూర్తయిన ప్యాలెట్లపై మార్చలేని ప్రీసెట్ హోల్ పొజిషన్ల నొప్పి పాయింట్ను పరిష్కరిస్తుంది.
2. సాంప్లింగ్ కోసం ఖర్చుతో కూడుకున్నది, తక్కువ-వాల్యూమ్ మరియు అడపాదడపా మోల్డ్-రిపేర్ ఆర్డర్లు జీరో-పాయింట్ త్వరిత-మార్పు ఫంక్షన్ను పూర్తి-పరిమాణ బహుళ-స్టేషన్ ప్యాలెట్లపై పెద్ద-ఒకసారి పెట్టుబడి లేకుండా, కేవలం ఒకటి లేదా రెండు చక్లతో గ్రహించవచ్చు. తక్కువ వర్క్స్టేషన్-వినియోగ రేటుతో అచ్చు సవరణ మరియు నమూనా నమూనా కోసం, ముందస్తు మూలధన వ్యయం తగ్గుతుంది.
3. పరిమిత ఇన్స్టాలేషన్ స్థలంతో కాంపాక్ట్ వర్క్టేబుల్లను అమర్చండి కొన్ని కాంపాక్ట్ 5-యాక్సిస్ మరియు చిన్న-పరిమాణ మ్యాచింగ్ సెంటర్లు పెద్ద-సైజ్ ఇంటిగ్రేటెడ్ జీరో-పాయింట్ ప్యాలెట్లను కలిగి ఉండవు. పరిమిత T-స్లాట్ టేబుల్ స్థలాన్ని పూర్తిగా ఉపయోగించుకోవడానికి కాంపాక్ట్-ఫారమ్-ఫాక్టర్ సింగిల్-సెంటర్ చక్లు చెల్లాచెదురుగా ఉంటాయి.
4. అనుకూలమైన దశలవారీ సామర్థ్యం విస్తరణ ప్రాజెక్ట్ ప్రారంభ దశలో, ట్రయల్-రన్ నమూనా కోసం తక్కువ సంఖ్యలో చక్లను అమర్చండి. ఆర్డర్ వాల్యూమ్ తర్వాత పెరిగినప్పుడు, బహుళ-చక్ శ్రేణులను నిర్మించడానికి అదనపు ఒకేలాంటి చక్లను కొనుగోలు చేయండి. ఇప్పటికే ఉన్న యూనిట్లు సున్నా మునుపటి పెట్టుబడి వ్యర్థాలతో పూర్తిగా ఉపయోగించదగినవి.
5. మాన్యువల్ ఆపరేషన్ మరియు ఆటోమేషన్ రెట్రోఫిట్లు రెండింటికి మద్దతు ఇవ్వండి ఆపరేటర్లు ఫిక్స్చర్లను మాన్యువల్గా మార్చుకోవచ్చు. అదే సమయంలో గాలికి సంబంధించిన పోర్ట్లు మరియు సిగ్నల్ ఇంటర్ఫేస్లు PLC నియంత్రణ వ్యవస్థలకు కనెక్ట్ అవుతాయి. శ్రేణి అమరిక తర్వాత, ఆటోమేటిక్ లోడింగ్-అన్లోడింగ్ కోసం మొత్తం ఫిక్చర్ సిస్టమ్ పారిశ్రామిక రోబోట్లతో పని చేయవచ్చు.
6. మా ఫిక్స్చర్ సిరీస్లో ప్రామాణిక D20 జీరో-పాయింట్ పుల్-స్టడ్తో అనుకూలమైనది ఇప్పటికే ఉన్న ఫిక్చర్ బేస్లు D20 పుల్-స్టడ్లను రీట్రోఫిట్ చేసిన తర్వాత, కస్టమర్ల ముందస్తు ఫిక్చర్-ఆస్తి పెట్టుబడిని రక్షించిన తర్వాత మళ్లీ ఉపయోగించబడతాయి.
అప్లికేషన్ కథనాలు
JWGRIP సింగిల్ సెంటర్ జీరో పాయింట్ పొజిషనింగ్ చక్ అచ్చు తయారీ దుకాణాలు మరియు తక్కువ-వాల్యూమ్ ఖచ్చితత్వ-భాగాల కర్మాగారాల్లో విస్తృతంగా అమలు చేయబడుతుంది. రెండు ఫీల్డ్ కేసులు దాని బలాలు మరియు మాడ్యులర్-రకం పరిష్కారాల యొక్క స్వాభావిక పరిమితులను చూపుతాయి.
కేసు 1: మధ్యస్థ-పరిమాణ అచ్చు తయారీ కర్మాగారం
ఈ కస్టమర్ ప్రధానంగా మోల్డ్-రిపేర్ మరియు కొత్త-ఉత్పత్తి-నమూనా ఆర్డర్లను భారీ పునరావృత ఉత్పత్తికి బదులుగా స్వీకరిస్తారు.
· ప్రారంభ పెట్టుబడి: JWGRIP సింగిల్-సెంటర్ జీరో-పాయింట్ చక్ల 4 సెట్లు. అచ్చు-చొప్పించు నమూనా మరియు మరమ్మత్తు పని కోసం ఎక్కువ సమయం 1-2 చక్లు మాత్రమే నడుస్తాయి. పెద్ద ఫిక్చర్ బేస్లు అవసరమైనప్పుడు, నాలుగు చక్లు శ్రేణి లేఅవుట్లో అసెంబుల్ చేయబడతాయి.
· ఫలితం: పూర్తి నాలుగు-కేంద్రాల ప్యాలెట్ను కొనుగోలు చేయడంతో పోలిస్తే, ముందస్తు సేకరణ ఖర్చు తగ్గుతుంది మరియు చిన్న-బ్యాచ్ ఆర్డర్ల కోసం పరికరాల-వినియోగ రేటు మెరుగుపడుతుంది.
· పరిమితి: ప్రతిసారి ఫిక్చర్-బేస్ స్పెసిఫికేషన్లు అర్రే మోడ్లో మారినప్పుడు, సంబంధిత చక్ పొజిషన్ల కోసం రీ-క్యాలిబ్రేషన్ అవసరం, అదనపు సెటప్ లేబర్-అవర్లను తీసుకుంటుంది.
కేస్ 2: ప్రెసిషన్-కాంపోనెంట్ సబ్ కాంట్రాక్టర్
ఫ్యాక్టరీ బహుళ కాంపాక్ట్ 5-యాక్సిస్ మ్యాచింగ్ కేంద్రాలను కలిగి ఉంది, దీని టేబుల్ స్థలం ప్రామాణిక బహుళ-స్టేషన్ జీరో-పాయింట్ ప్యాలెట్లకు సరిపోదు.
· ప్రతి 5-యాక్సిస్ మెషీన్లో రెండు JWGRIP సింగిల్-సెంటర్ చక్లు ఇన్స్టాల్ చేయబడ్డాయి. కస్టమ్-సర్దుబాటు చేసిన చక్ స్పేసింగ్ వారి స్వీయ-యాజమాన్య ఫిక్చర్ బేస్లతో సరిపోతుంది.
· కాంపాక్ట్ 5-యాక్సిస్ పరికరాలపై జీరో-పాయింట్ త్వరిత-మార్పు గ్రహించబడుతుంది, చిన్న-పరిమాణ వర్క్టేబుల్లపై ముందుగా రూపొందించిన ఇంటిగ్రేటెడ్ ప్యాలెట్లను ఇన్స్టాల్ చేయడం సాధ్యం కాదు.
పూర్తి ఉత్పత్తి వర్క్ఫ్లో
1. అల్లాయ్-స్టీల్ బ్లాంక్ ఫోర్జింగ్ & టెంపరింగ్
2. రఫ్-మ్యాచింగ్
3. మొదటి ఒత్తిడి-ఉపశమన వృద్ధాప్యం
4. సెమీ-ఫినిషింగ్
5. ద్వితీయ ఒత్తిడి-ఉపశమన వృద్ధాప్యం
6. డేటమ్ ఫేసెస్ కోసం సూపర్-ప్రెసిషన్ గ్రౌండింగ్
7. బుషింగ్ ప్రెస్-ఫిట్టింగ్
8. న్యూమాటిక్-సర్క్యూట్ మరియు సిగ్నల్-కాంపోనెంట్ అసెంబ్లీ
9. ఎయిర్ టైట్నెస్ ప్రెజర్ హోల్డింగ్ టెస్ట్
10. స్వతంత్ర సింగిల్-యూనిట్ ఖచ్చితత్వ తనిఖీ
11. వ్యతిరేక తుప్పు రక్షణ చికిత్స
12. ఎగుమతి-గ్రేడ్ ప్యాకింగ్
తనిఖీ చెక్లిస్ట్
· ప్రతి ఒక్క చక్ కోసం స్వతంత్ర పునరావృత-స్థాన-ఖచ్చితత్వ పరీక్ష
· 5-నిమిషాల గాలిని పట్టుకునే గాలి బిగుతు పరీక్ష; గరిష్టంగా అనుమతించదగిన ఒత్తిడి తగ్గుదల ≤0.02 MPa
· చక్రీయ లాకింగ్-అన్లాకింగ్ ఫంక్షనల్ టెస్ట్
· సిగ్నల్-అవుట్పుట్-లాజిక్ ఫంక్షనల్ వెరిఫికేషన్
అసెస్మెంట్ చిట్కాలు
1. మీ ఉత్పత్తి నమూనాను మూల్యాంకనం చేయడానికి ప్రాధాన్యత ఇవ్వండి నమూనా-మరమ్మత్తు ఉద్యోగాలు, ప్రామాణికం కాని క్రమరహిత ఫిక్చర్ బేస్లు లేదా పరిమిత టేబుల్ స్థలంతో కూడిన మెషీన్ల కోసం JWGRIP సింగిల్-సెంటర్ చక్లను ఎంచుకోండి. దీర్ఘకాలిక స్థిరమైన 2-4-స్టేషన్ మాస్-వాల్యూమ్ ఉత్పత్తి కోసం, ఆన్-సైట్ కాలిబ్రేషన్ వర్క్లోడ్ను తగ్గించడానికి ఏకశిలా ఇంటిగ్రేటెడ్ ప్యాలెట్లు ఎక్కువగా సిఫార్సు చేయబడతాయి.
2. మల్టీ-చక్ అర్రే లేఅవుట్ ప్లాన్ చేయబడితే, ఫ్లేంజ్-మౌంటింగ్ క్లియరెన్స్కు హామీ ఇవ్వడానికి మెషిన్-టూల్ T-స్లాట్ లేఅవుట్ని తనిఖీ చేయండి. ఆన్-మెషిన్ సూచించే మరియు క్రమాంకనం కోసం తగినంత శ్రమ-గంటలను రిజర్వ్ చేయండి.
3. 0.5-0.7 MPa లోపల స్థిరమైన వర్క్షాప్ ఎయిర్ సోర్స్ ఒత్తిడిని నిర్వహించండి. ఆటోమేషన్-ఆధారిత ప్రాజెక్ట్ల కోసం PLC NPN సిగ్నల్ IO పాయింట్లను రిజర్వ్ చేయండి.
4. ఆన్-సైట్ జీరో-పాయింట్ పుల్-స్టడ్ స్పెసిఫికేషన్లను నిర్ధారించండి. ప్రామాణిక వెర్షన్ D20 పుల్-స్టుడ్లకు సరిపోతుంది. ప్రత్యామ్నాయ పుల్-స్టడ్ పరిమాణాల కోసం అభ్యర్థనపై అనుకూల అంతర్గత-బషింగ్ అసెంబ్లీలు అందుబాటులో ఉన్నాయి.
ఆపరేషన్ పద్ధతులు
· అంచు బోల్ట్లతో వర్క్టేబుల్లకు సింగిల్-సెంటర్ చక్లను బిగించండి. టార్క్-విలువ అవసరాలకు అనుగుణంగా ఖచ్చితంగా బిగించండి. తగినంత టార్క్ కటింగ్ సమయంలో చక్-బాడీ మైక్రో-మూవ్మెంట్కు కారణమవుతుంది మరియు లొకేటింగ్ ఖచ్చితత్వాన్ని దెబ్బతీస్తుంది; ఓవర్-టార్క్ చక్ సబ్స్ట్రేట్ను వికృతం చేస్తుంది.
· ఎయిర్-ఇన్లెట్ ఫ్రంట్-ఎండ్లో ఆయిల్-వాటర్ ఫిల్టర్ను ఇన్స్టాల్ చేయండి, తేమ మరియు మలినాలను నిరోధించడం, బుషింగ్ తుప్పు పట్టడం మరియు రాపిడిని నివారించడం ద్వారా ఖచ్చితత్వం డ్రిఫ్ట్కు దారి తీస్తుంది.
· ప్రతి 80-100 పని గంటల తర్వాత చక్ బుషింగ్లపై డ్రై-లూబ్రికెంట్ ఏరోసోల్ను స్ప్రే చేయండి. లిక్విడ్ ఇంజిన్ ఆయిల్ ఖచ్చితంగా నిషేధించబడింది, ఎందుకంటే చమురు మెటాలిక్ చిప్లను ట్రాప్ చేస్తుంది మరియు బషింగ్-జామింగ్ వైఫల్యాలను ప్రేరేపిస్తుంది.
· ప్రతి షిఫ్ట్-మార్పులో కంప్రెస్డ్-ఎయిర్తో బ్లో-క్లీన్ చక్ లొకేటింగ్-డేటమ్ ఫేస్.
· అరే-లేఅవుట్ కాన్ఫిగరేషన్ కింద: చక్ లేఅవుట్ సవరించబడినప్పుడల్లా, ఆపరేటర్లు తప్పనిసరిగా మ్యూచువల్ చక్ స్థానాలను మళ్లీ సూచించాలి మరియు మళ్లీ క్రమాంకనం చేయాలి; పాత కోఆర్డినేట్ పారామితులను నేరుగా తిరిగి ఉపయోగించలేరు.
· భారీ ప్రభావం కొట్టే చక్ లొకేటింగ్ ముఖాన్ని నివారించండి. ఘర్షణ యూనిట్ ఖచ్చితత్వాన్ని శాశ్వతంగా నాశనం చేస్తుంది.
ప్యాకేజింగ్ & రవాణా
· ప్యాకేజింగ్: ప్రతి ఒక్క చక్ ఫోమ్ ఇన్నర్ ప్రొటెక్షన్తో స్వతంత్ర ఎగుమతి షాక్ ప్రూఫ్ కార్టన్ని స్వీకరిస్తుంది. బల్క్ మల్టీ-చక్ ఆర్డర్లు సాలిడ్-వుడ్ ఎగుమతి-గ్రేడ్ కేసులను స్వీకరిస్తాయి.
· ప్రామాణిక ప్రధాన సమయం: 13-19 పని రోజులు. ఎంచుకున్న ప్రామాణిక SKUలు వేగవంతమైన రవాణా కోసం స్టాక్లో ఉంచబడ్డాయి.
అమ్మకాల తర్వాత మద్దతు
· వారెంటీ: 12-నెలల పూర్తి-యూనిట్ వారంటీ వ్యక్తిగత చక్ యూనిట్ల తయారీ లోపాలను కవర్ చేస్తుంది. కస్టమర్ ఆన్-సైట్ ఇన్స్టాలేషన్ తర్వాత అర్రే-అసెంబ్లీ మ్యూచువల్-పొజిషన్ ఖచ్చితత్వం వారంటీ నుండి మినహాయించబడుతుంది, ఇది కస్టమర్ వైపు కమీషనింగ్ వర్క్కు చెందినది.
· సాంకేతిక పత్రాలు: ఆన్లైన్ ఆపరేషన్ పత్రాలు మరియు డ్రాయింగ్లు సరఫరా చేయబడతాయి.
· చెల్లింపు సేవ: బల్క్-వాల్యూమ్ ఆర్డర్లకు రిమోట్ సాంకేతిక మద్దతు అందుబాటులో ఉంది.
· కస్టమ్ సవరణ: ఫ్లాంజ్-డైమెన్షన్ సర్దుబాటు, పుల్-స్టడ్-స్పెక్ మార్పును గ్రహించవచ్చు.
· నమూనా మూల్యాంకనం: సింగిల్-చక్ మూల్యాంకన నమూనాను అమర్చవచ్చు; కొనుగోలుదారు నమూనా సరుకు రవాణా ఖర్చును చేపట్టాలి.
తరచుగా అడిగే ప్రశ్నలు
Q1: శ్రేణి లేఅవుట్లోని బహుళ చక్ల పరస్పర స్థానాలు ఫ్యాక్టరీలో ముందే క్రమాంకనం చేయబడి ఉన్నాయా?
జ: లేదు. ఫ్యాక్టరీ వైపు తనిఖీ ప్రతి స్వతంత్ర చక్కి మాత్రమే ఖచ్చితత్వానికి హామీ ఇస్తుంది. మెషిన్-టూల్ వర్క్టేబుల్పై శ్రేణి-మౌంటు చేసిన తర్వాత, చక్ల మధ్య మధ్య దూరం మరియు సమాంతరత కోసం కస్టమర్లచే మాన్యువల్ ఆన్-మెషిన్ సూచించడం మరియు క్రమాంకనం అవసరం. ఇది మాడ్యులర్-రకం యూనిట్ల యొక్క స్వాభావిక లక్షణం.
Q2: నేను ఈ సింగిల్-సెంటర్ జీరో-పాయింట్ పొజిషనింగ్ చక్ని ఏ సందర్భాలలో ఎంచుకోవాలి?
A: శాశ్వతంగా స్థిరీకరించబడిన స్టేషన్ లేఅవుట్తో భారీ-వాల్యూమ్ ఉత్పత్తి కోసం, పునరావృత అమరిక పనిని తొలగించడానికి ఏకశిలా ఇంటిగ్రేటెడ్ ప్యాలెట్లకు ప్రాధాన్యత ఇవ్వబడుతుంది. మీ వర్క్షాప్లో డయల్-ఇండికేటింగ్ మరియు ఎలైన్మెంట్ వర్క్ గురించి తెలిసిన టెక్నీషియన్లు లేకుంటే, పెద్ద ఎత్తున శ్రేణి విస్తరణ కోసం కూడా సలహా ఇవ్వబడదు.
Q3: ఈ చక్లు నా ప్రస్తుత జీరో-పాయింట్ ప్యాలెట్లతో కలపవచ్చా?
A: పుల్-స్టడ్ స్పెసిఫికేషన్ D20 ప్రమాణాన్ని అనుసరించేంత వరకు ఫిక్చర్ బేస్లను భాగస్వామ్యం చేయవచ్చు. మిక్స్డ్-సెటప్ లేఅవుట్ల కోసం కూడా, సంబంధిత స్థానాల కోసం ఆన్-మెషిన్ క్రమాంకనం ఇప్పటికీ తప్పనిసరి.
Q4: JWGRIP సింగిల్ సెంటర్ జీరో పాయింట్ పొజిషనింగ్ చక్ 5-యాక్సిస్ మెషీన్లపై పని చేయగలదా?
జ: అవును. దీని కాంపాక్ట్ ఫుట్ప్రింట్ కాంపాక్ట్-సైజ్ 5-యాక్సిస్ పరికరాలకు సరిపోతుంది. ఎంపిక దశలో ఫిక్చర్, చక్ మరియు స్పిండిల్-టిల్ట్ మోషన్ మధ్య ఘర్షణ ప్రమాదాలను అంచనా వేయండి.
సేకరణ నిర్ణయం అంతర్దృష్టి
JWGRIP సింగిల్-సెంటర్ జీరో-పాయింట్ పొజిషనింగ్ చక్ యొక్క ప్రధాన బలం మాడ్యులర్ ఫ్లెక్సిబిలిటీలో ఉంది. ఇది ఉచితంగా కాన్ఫిగర్ చేయగల స్టేషన్ అంతరం, విస్తృత యంత్ర అనుకూలత మరియు దశలవారీగా విస్తరించదగిన పెట్టుబడి కోసం పాక్షిక ఆన్-సైట్ కమీషన్ లేబర్-గంటలను ట్రేడ్ చేస్తుంది.
ఇంటిగ్రేటెడ్ మోనోలిథిక్ ప్యాలెట్లతో పోలిస్తే ఈ మాడ్యులర్ యూనిట్ విశ్వవ్యాప్తంగా "ఉన్నతమైనది" కాదు. ఇది నిర్దిష్ట ఉత్పత్తి మోడ్లను లక్ష్యంగా చేసుకుంటుంది: ప్రోటోటైప్ శాంప్లింగ్ & అచ్చు మరమ్మత్తు, సక్రమంగా లేని నాన్-స్టాండర్డ్ ఫిక్చర్లు, చిన్న-టేబుల్-సైజ్ CNC మెషీన్లు మరియు ఫ్యాక్టరీలు దశల వారీగా జీరో-పాయింట్-సిస్టమ్ రోల్-అవుట్ను ప్లాన్ చేస్తాయి.
విచారణ పంపండి
సంప్రదింపు సమాచారం
-
చిరునామా
నం. 44, డానింగ్ ఎంటర్ప్రెన్యూర్షిప్ రోడ్, హ్యూమెన్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్ ప్రావిన్స్, చైనా
-
Tel
-
ఇమెయిల్
JWGRIPకి విచారణ పంపడానికి స్వాగతం. మా వృత్తిపరమైన సాంకేతిక మరియు విక్రయాల బృందం ఉచిత ఫిక్చర్ ఎంపిక, అనుకూలీకరించిన పరిష్కార రూపకల్పన మరియు ఖచ్చితమైన కొటేషన్ను అందిస్తుంది.

వార్తల సిఫార్సులు