తెలుగు
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

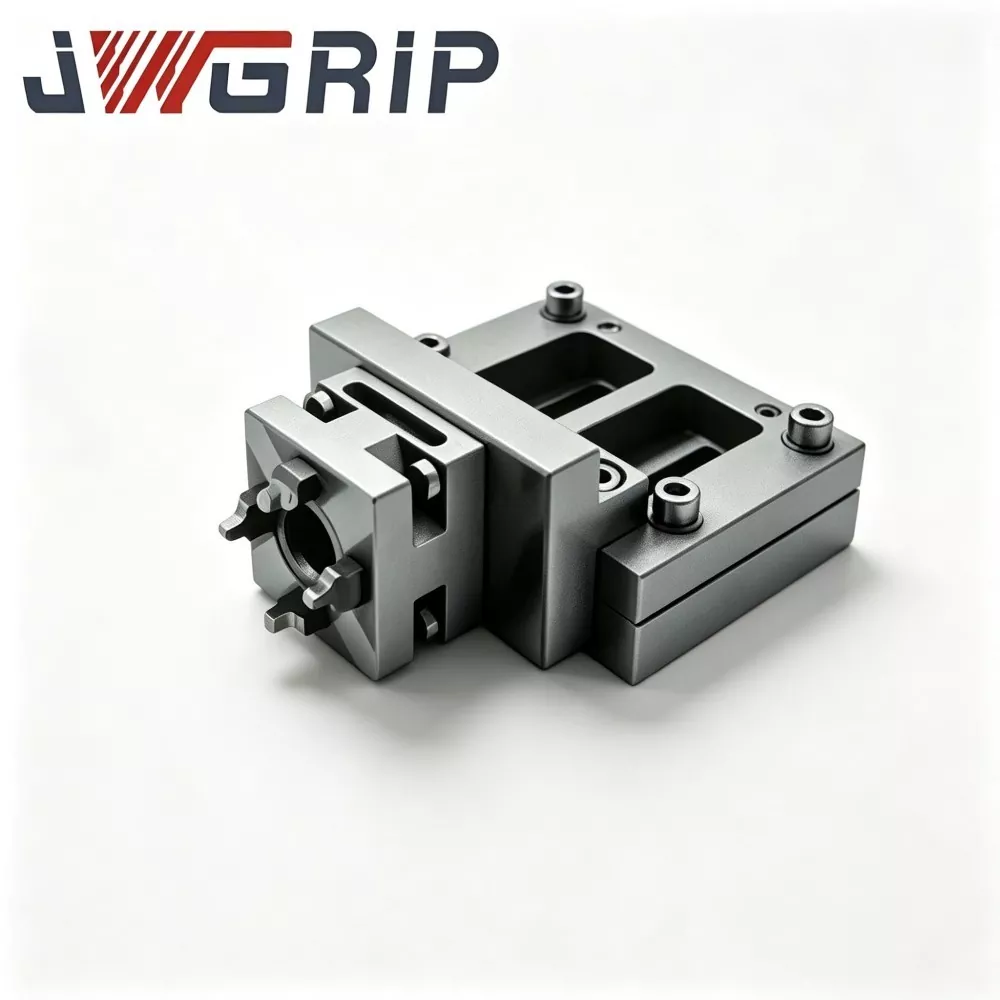
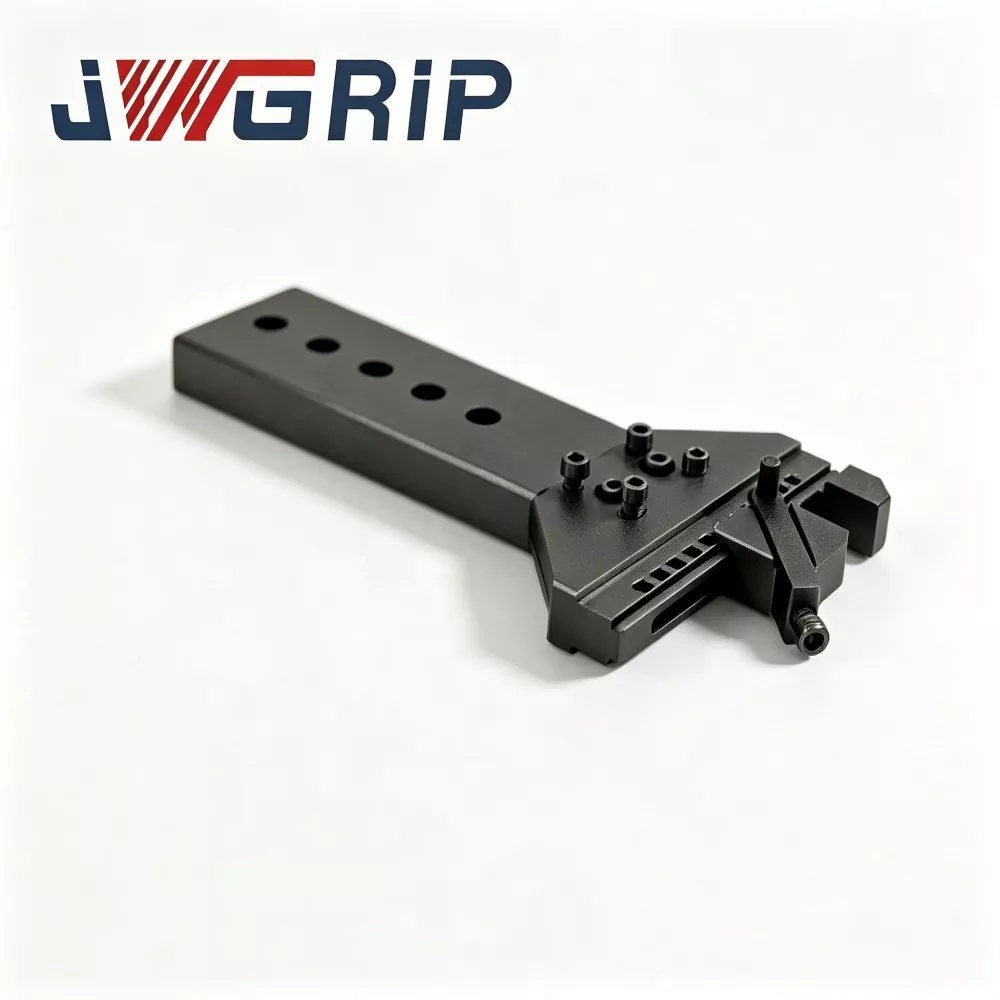
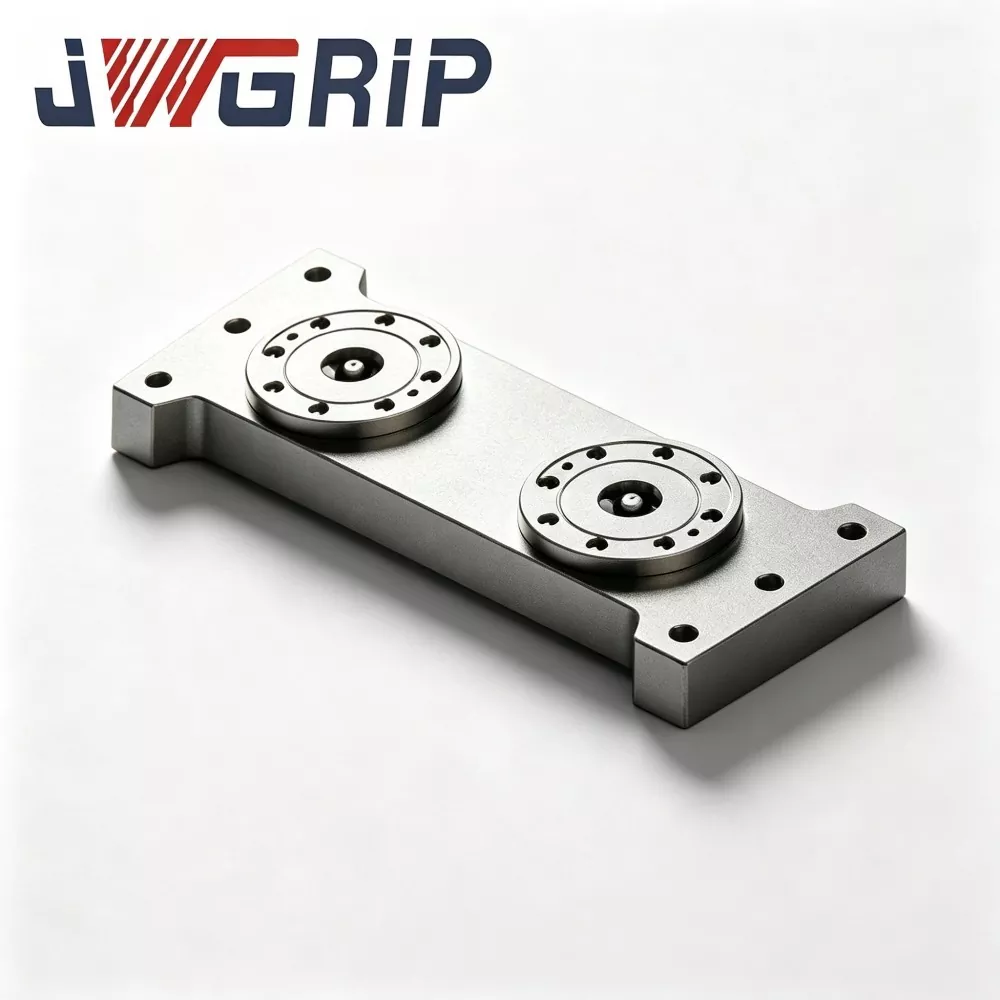
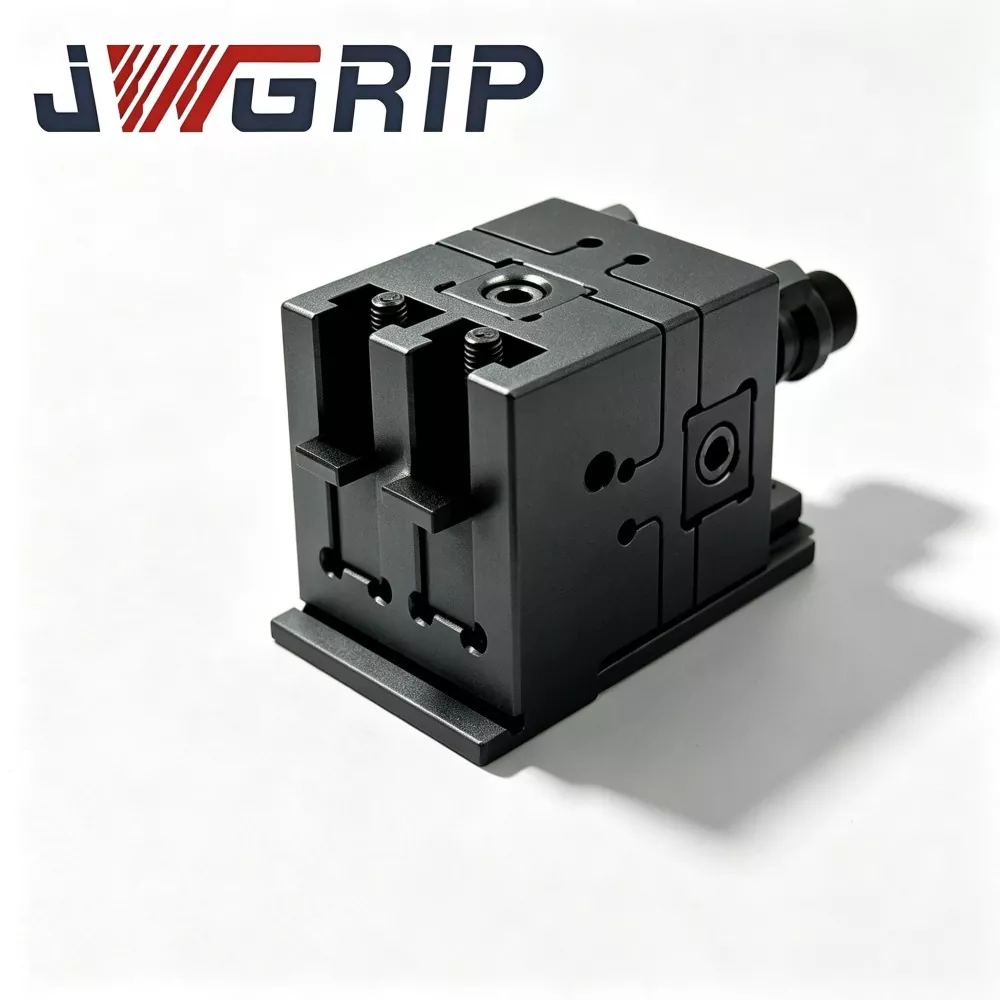
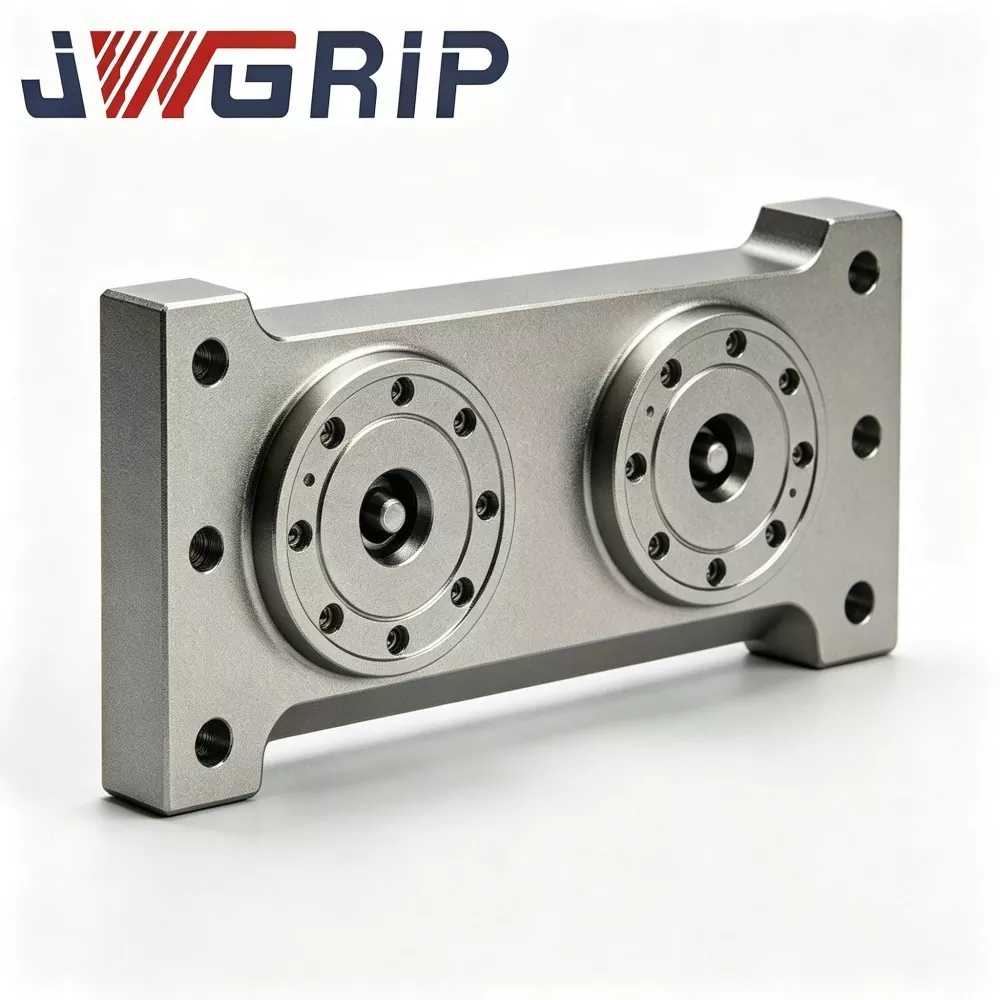
L-టైప్ జీరో పాయింట్ పొజిషనింగ్ చక్ ప్యాలెట్
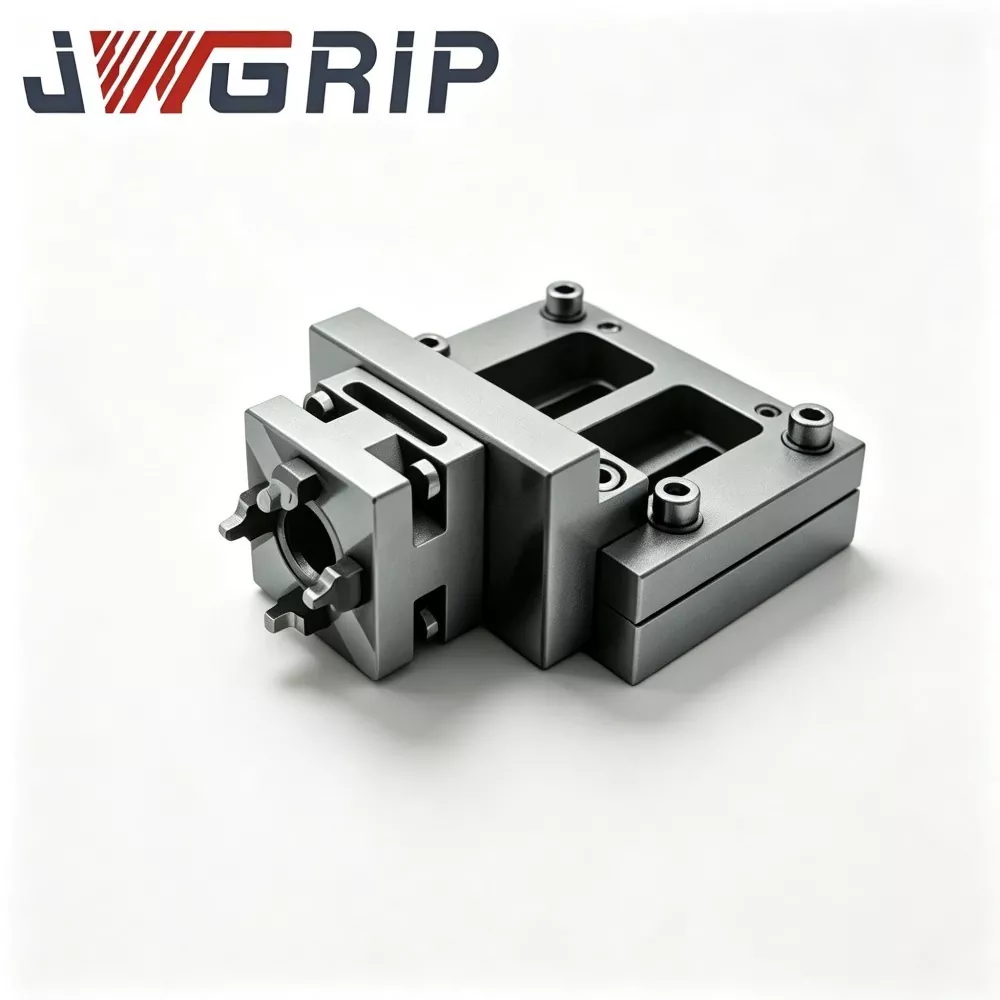
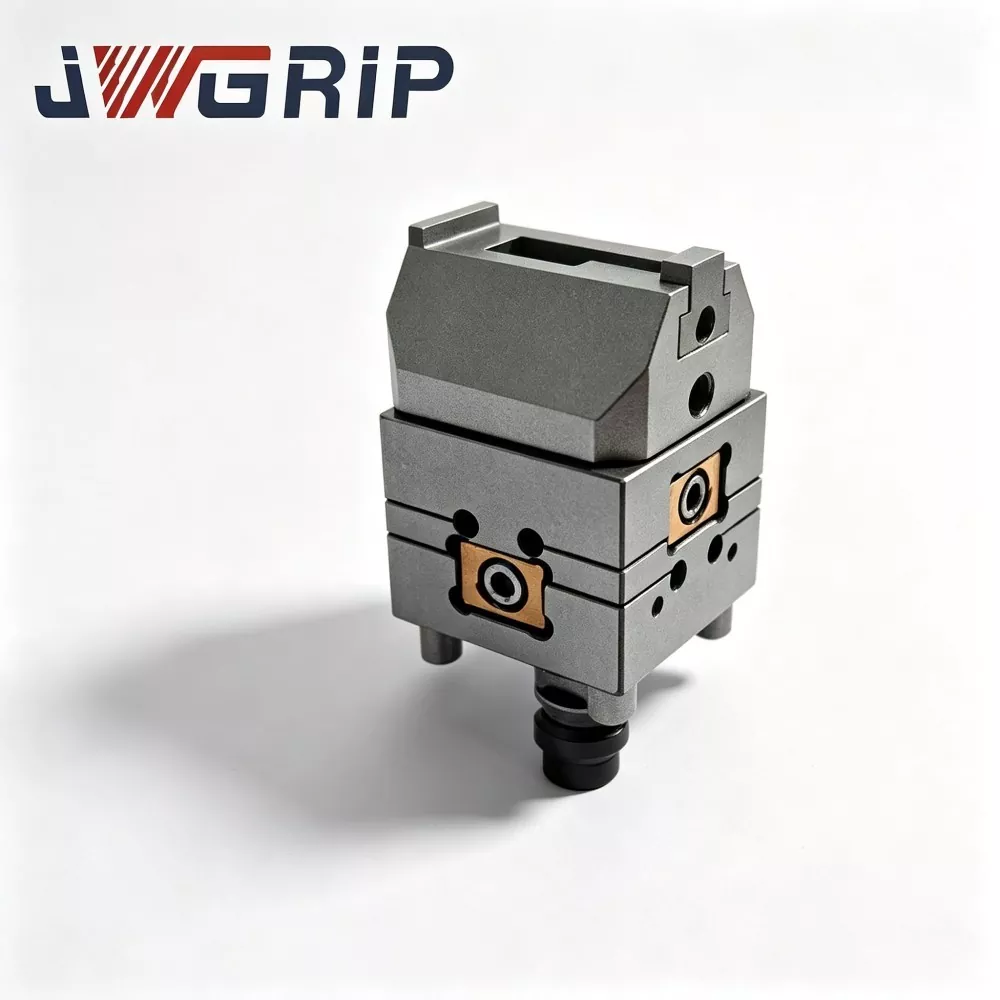
JWGRIP చైనాలో ఫ్యాక్టరీ డైరెక్ట్ సేల్స్ సర్వీస్తో ప్రొఫెషనల్ L-టైప్ జీరో పాయింట్ పొజిషనింగ్ చక్ ప్యాలెట్ను అందిస్తుంది. జీరో పాయింట్ క్లాంపింగ్ చక్ సిరీస్ యొక్క కోర్ ఇంటిగ్రేటెడ్ ఫిక్స్చర్గా, ఈ ప్రొఫెషనల్ L-రకం జీరో పాయింట్ ప్యాలెట్ ప్రత్యేకంగా స్పేస్-పరిమిత పరికరాలతో సౌకర్యవంతమైన CNC మ్యాచింగ్ ప్రొడక్షన్ లైన్ల కోసం రూపొందించబడింది. ఇది వర్టికల్ డాటమ్ కన్వర్షన్ స్ట్రక్చర్ మరియు హై-ప్రెసిషన్ జీరో-పాయింట్ పొజిషనింగ్ కాంపోనెంట్లను ఒక మోనోలిథిక్ యూనిట్గా అనుసంధానిస్తుంది, నిలువు వర్క్పీస్ బిగింపు మరియు సైడ్ ఫీచర్ మ్యాచింగ్ను గ్రహించడానికి అదనపు సహాయక అడాప్టర్ నిర్మాణాల అవసరాన్ని తొలగిస్తుంది.
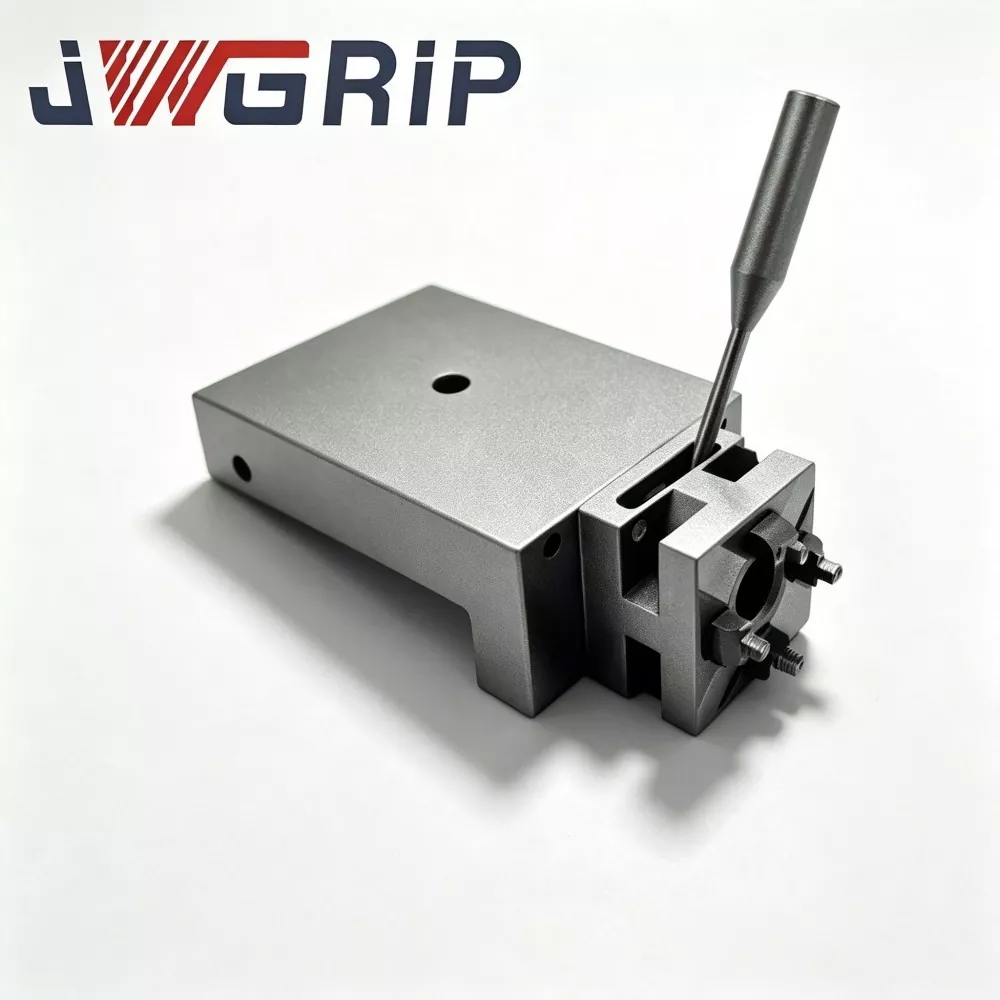
సమీకృత L-ఆకారపు బెంట్ స్ట్రక్చర్ను కలిగి ఉంటుంది, L-టైప్ జీరో పాయింట్ పొజిషనింగ్ చక్ ప్యాలెట్ ప్రామాణిక 90-డిగ్రీల జీరో-పాయింట్ లొకేటింగ్ డేటాను అందించడానికి నిలువు సూచన ఉపరితలంపై ఖచ్చితమైన జీరో-పాయింట్ పొజిషనింగ్ బుషింగ్ అసెంబ్లీలను ఏర్పాటు చేస్తుంది. ఆప్టిమైజ్ చేయబడిన వర్టికల్ హ్యాంగింగ్ ఇన్స్టాలేషన్ మోడ్ సైడ్ మిల్లింగ్ మరియు పార్శ్వ రంధ్రం డ్రిల్లింగ్లో టూల్-ఫిక్చర్ జోక్యాన్ని సమర్థవంతంగా పరిష్కరిస్తుంది, సైడ్ కీ ఫీచర్లతో అచ్చు ఇన్సర్ట్లు మరియు క్రమరహిత బెంట్ పార్ట్ల యొక్క మ్యాచింగ్ డిమాండ్లకు ఖచ్చితంగా అనుగుణంగా ఉంటుంది.
ఈ అధిక-సామర్థ్య పొజిషనింగ్ ప్యాలెట్ వేగవంతమైన జీరో-పాయింట్ ఫిక్చర్ స్వాప్కు మద్దతు ఇస్తుంది, సెటప్ సమయాన్ని బాగా తగ్గిస్తుంది మరియు అధిక-మిక్స్-తక్కువ-వాల్యూమ్ ఫ్లెక్సిబుల్ ప్రొడక్షన్ మోడ్లను అమర్చుతుంది. ఇది స్వతంత్ర మెషిన్ ఆపరేషన్ కోసం మాన్యువల్ ఫిక్చర్ రీప్లేస్మెంట్కు అనుకూలంగా ఉంటుంది మరియు నిలువుగా వేలాడదీసిన ఫిక్చర్లను ఆటోమేటిక్ లోడింగ్ మరియు అన్లోడ్ చేయడానికి రోబోటిక్ గ్రిప్పర్లతో సహకరించగలదు. అచ్చు తయారీ మరియు ఖచ్చితత్వ కాంపోనెంట్ ప్రాసెసింగ్లో విస్తృతంగా వర్తించబడుతుంది, ఇది స్పేస్-నియంత్రిత CNC మ్యాచింగ్ దృశ్యాల కోసం స్థిరమైన మరియు అధిక-ఖచ్చితమైన స్థాన పనితీరును అందిస్తుంది.
కీ హార్డ్వేర్ భాగాలు
JWGRIP L-టైప్ జీరో-పాయింట్ పొజిషనింగ్ చక్ ప్యాలెట్ బోల్ట్ స్ప్లైస్డ్ జాయింట్లు లేకుండా ఒకే ఏకశిలా మిశ్రమం-ఉక్కు ఖాళీ నుండి నకిలీ చేయబడింది. పూర్తి అసెంబ్లీ వీటిని కలిగి ఉంటుంది:
వన్-పీస్ L- ఆకారపు మెయిన్-బాడీ (క్షితిజ సమాంతర మౌంటు బేస్ + నిలువు లొకేటింగ్ రైసర్)
నిలువు రైసర్పై అమర్చబడిన జీరో-పాయింట్ పొజిషనింగ్ బుషింగ్ అసెంబ్లీలు
అంతర్గత వాయు లాకింగ్ మార్గాలు
బేస్ మౌంటు కౌంటర్-సింక్ రంధ్రాలు
డేటా ఉపరితలాలను గుర్తించడానికి రక్షణ కవర్ ప్లేట్లు
పని ప్రక్రియ
1. JWGRIP L-టైప్ ప్యాలెట్ యొక్క క్షితిజ సమాంతర స్థావరాన్ని CNC మెషిన్-టూల్ వర్క్టేబుల్పై సురక్షితంగా బిగించండి.
2. నిలువు లొకేటింగ్ రైసర్ ముఖంపై జీరో-పాయింట్ పుల్ స్టడ్లతో ముందుగా అమర్చిన ఫిక్చర్ బేస్లను వేలాడదీయండి.
3. ఫీడ్ 0.5-0.7 MPa కంప్రెస్డ్ ఎయిర్; అంతర్నిర్మిత వాయుమార్గాలు లాకింగ్ను పూర్తి చేయడానికి జీరో-పాయింట్ బుషింగ్లను ప్రేరేపిస్తాయి.
4. CNC సిస్టమ్కు స్థానం-నిర్ధారణ సిగ్నల్ అవుట్పుట్లు. స్పిండిల్ వర్క్పీస్ వైపు ముఖాలను నేరుగా ఎదుర్కొంటుంది మరియు సైడ్ మిల్లింగ్, పార్శ్వ డ్రిల్లింగ్ మరియు సైడ్ కేవిటీ మ్యాచింగ్ సైకిల్స్ను అమలు చేస్తుంది.
5. మ్యాచింగ్ పూర్తయిన తర్వాత, అన్లాక్ చేయడానికి గాలి ఒత్తిడిని విడుదల చేయండి. తదుపరి బ్యాచ్ లోడింగ్ కోసం నిలువుగా వేలాడదీసిన ఫిక్చర్లను తీసివేయవచ్చు.
ఇంజనీరింగ్ డిజైన్
అనేక పోటీ L- ఆకారపు ఫిక్చర్లు స్ప్లిట్ బోల్ట్-స్ప్లైస్డ్ నిర్మాణాన్ని అవలంబిస్తాయి. పునరావృతమయ్యే పార్శ్వ కట్టింగ్ ప్రభావం ఉమ్మడి ఇంటర్ఫేస్ల వద్ద చిన్న ఖాళీలను సృష్టిస్తుంది మరియు లొకేటింగ్-ఖచ్చితత్వం డ్రిఫ్ట్ను తెస్తుంది.
JWGRIP స్ప్లిస్డ్ జాయింట్ ఉపరితలాలను తొలగించడానికి వన్-పీస్ ఫోర్జింగ్ను అవలంబిస్తుంది, నిరంతర పార్శ్వ కట్టింగ్ ప్రభావానికి వ్యతిరేకంగా బలమైన ప్రతిఘటనను అందిస్తుంది.
ఫోర్జింగ్ తర్వాత, అల్లాయ్-స్టీల్ ఖాళీలు ఫోర్జింగ్ మరియు CNC మ్యాచింగ్ నుండి అవశేష ఒత్తిడిని విడుదల చేయడానికి ద్వంద్వ ఒత్తిడి-ఉపశమన వృద్ధాప్య చక్రాలకు లోనవుతాయి. సైడ్-క్లాంపింగ్ పరిస్థితుల్లో, ఫిక్చర్లు స్థిరమైన క్షితిజ సమాంతర కట్టింగ్ శక్తిని కలిగి ఉంటాయి; విడుదల చేయని అంతర్గత ఒత్తిడి క్రమంగా సబ్స్ట్రేట్ వైకల్యాన్ని ప్రేరేపిస్తుంది మరియు దీర్ఘకాలిక చక్రీయ లోడ్లపై స్థాన ఖచ్చితత్వాన్ని తగ్గిస్తుంది.
పొజిషనింగ్ బుషింగ్లు అధిక-కాఠిన్యం కలిగిన ఉక్కు నుండి తయారు చేయబడతాయి. వర్టికల్ రైసర్ స్టేషన్లలో స్థిరమైన రిపీట్-పొజిషనింగ్ ఖచ్చితత్వానికి హామీ ఇవ్వడానికి లోపలి బోర్లు క్వెన్చింగ్ మరియు హోనింగ్ సూపర్-ఫినిషింగ్ను అందుకుంటాయి.
ఉత్పత్తి ప్రయోజనాలు
1. 90° జీరో-పాయింట్ డేటా కన్వర్షన్ కాంపాక్ట్ మెషీన్లపై సైడ్-మ్యాచింగ్ జోక్యాన్ని పరిష్కరిస్తుంది
చిన్న-టేబుల్ మెషీన్లలో, నిలువుగా వేలాడదీయబడిన వర్క్పీస్లు పెద్ద-కోణ కుదురు టిల్టింగ్ లేకుండా నేరుగా కుదురును ఎదుర్కొంటాయి. టూల్-ఫిక్చర్ తాకిడి ప్రమాదాలు తగ్గుతాయి, కాంపాక్ట్-ఎన్వలప్ పరికరాల కోసం పూర్తి మ్యాచింగ్ సామర్థ్యాన్ని అన్లాక్ చేస్తుంది.
2. జాయింట్-ఫ్రీ మోనోలిథిక్ ఫోర్జింగ్ పార్శ్వ కట్టింగ్ ప్రభావాన్ని తట్టుకుంటుంది
బోల్ట్-అసెంబ్లెడ్ రైట్-యాంగిల్ ఫిక్చర్లకు భిన్నంగా, వన్-పీస్ ఫోర్జ్డ్ స్ట్రక్చర్ జాయింట్-లూసింగ్ రిస్క్లను తొలగిస్తుంది. ఇది స్థిరమైన సైడ్-మిల్లింగ్ శక్తులలో స్థాన స్థిరత్వాన్ని నిర్వహిస్తుంది మరియు మైక్రో ఫిక్చర్ కదలిక వలన ఏర్పడే కబుర్లు మరియు ఉపరితల లోపాలను తగ్గిస్తుంది.
3. సైడ్-ఫీచర్ సెటప్ల కోసం జీరో పాయింట్ త్వరిత-మార్పు ప్రయోజనాలను కొనసాగించండి
నిలువు-రైసర్ జీరో-పాయింట్ బుషింగ్లు పరిశ్రమ-ప్రామాణిక D20 జీరో-పాయింట్ పుల్ స్టడ్లకు సరిపోతాయి. ఇప్పటికే ఉన్న ఫిక్చర్ బేస్లకు నిలువుగా వేలాడదీయడానికి ప్రామాణిక పుల్ స్టడ్లతో మాత్రమే రీట్రోఫిట్ చేయడం అవసరం. ఫిక్చర్ స్వాప్ సమయంలో మాన్యువల్ సూచించే మరియు అమరిక లేదు, సైడ్-ఫీచర్ మ్యాచింగ్ కోసం సెటప్ సమయాన్ని తీవ్రంగా తగ్గిస్తుంది.
4. కాంపాక్ట్ మెషీన్ల కోసం విలువైన Z-యాక్సిస్ ప్రయాణాన్ని భద్రపరచండి
సాంప్రదాయిక క్షితిజ సమాంతర బిగింపు Z-యాక్సిస్ స్ట్రోక్ను వినియోగిస్తుంది. వర్టికల్-హాంగింగ్ లేఅవుట్ వర్క్పీస్లను Y- దిశ వైపు మారుస్తుంది, చిన్న-పాదముద్ర CNC పరికరాల కోసం పరిమిత Z- అక్షం ప్రయాణాన్ని ఆదా చేస్తుంది మరియు గతంలో స్ట్రోక్-పరిమిత భాగాలను తయారు చేయగలదు.
5. మాన్యువల్ వర్క్షాప్లు మరియు ఆటోమేషన్ రెట్రోఫిట్లు రెండింటినీ అమర్చండి
ఆపరేటర్లు నిలువు అమరికలను మానవీయంగా భర్తీ చేయవచ్చు. అదే సమయంలో నిలువు జీరో-పాయింట్ డేటా ఆటోమేటిక్ లోడింగ్-అన్లోడింగ్ కోసం నిలువుగా ఓరియెంటెడ్ ఫిక్చర్ బేస్లను నిర్వహించడానికి రోబోట్ గ్రిప్పర్లతో జత చేయగలదు. పాత-మెషిన్ అప్గ్రేడ్లను పూర్తి-పరికరాలను భర్తీ చేయకుండానే పూర్తి చేయవచ్చు.
6. చిప్-స్లోప్ డిజైన్ వర్టికల్ హ్యాంగింగ్ సెటప్ కోసం మెయింటెనెన్స్ ఫ్రీక్వెన్సీని తగ్గిస్తుంది
వంపుతిరిగిన చిప్-వాలు ఉపరితలాలు రైసర్ డేటాను చుట్టుముట్టాయి. కట్టింగ్ చిప్స్ క్రిందికి జారిపోతాయి మరియు పొజిషనింగ్-బషింగ్ గ్యాప్లలో అరుదుగా చిక్కుకుపోతాయి, నిలువు సైడ్-క్లాంపింగ్ పరిస్థితుల్లో శుభ్రపరిచే పనిభారాన్ని తగ్గిస్తుంది.
అప్లికేషన్ కేసులు
JWGRIP L-టైప్ జీరో పాయింట్ పొజిషనింగ్ చక్ ప్యాలెట్ కాంపాక్ట్ వర్టికల్ మ్యాచింగ్ సెంటర్లలో మరియు సైడ్-హోల్, సైడ్-కేవిటీ మరియు సైడ్-స్లాట్ ఫీచర్ మ్యాచింగ్ కోసం చిన్న-పరిమాణ 5-యాక్సిస్ మెషీన్లపై విస్తృతంగా అమర్చబడింది.
కేసు 1: అచ్చు తయారీ వర్క్షాప్
ఈ కస్టమర్ మినియేచర్ మోల్డ్ ఇన్సర్ట్ల సైడ్-క్యావిటీ మ్యాచింగ్ కోసం బహుళ కాంపాక్ట్ వర్టికల్ CNC మెషీన్లను నడుపుతున్నారు.
అప్గ్రేడ్ చేయడానికి ముందు: సైడ్ బిగింపు కోసం స్ప్లిట్-టైప్ యాంగిల్ బ్లాక్లు ప్లస్ వైజ్లు ఉపయోగించబడ్డాయి. ప్రతి ఫిక్చర్ స్వాప్కు ప్రతిసారీ 3-5 నిమిషాల సమయం తీసుకుంటూ మాన్యువల్ సూచన మరియు సమలేఖనం అవసరం. బోల్ట్-జాయింట్ యాంగిల్ బ్లాక్లు కటింగ్ ఇంపాక్ట్ కింద వదులుగా ఉంటాయి, వర్క్పీస్ సైడ్ సర్ఫేస్లపై తరచుగా కబుర్లు గుర్తులు ఏర్పడతాయి.
JWGRIP L-టైప్ ప్యాలెట్లను రోల్ అవుట్ చేసిన తర్వాత: జీరో-పాయింట్ త్వరిత-మార్పు మాన్యువల్ అలైన్మెంట్ పనిని తొలగిస్తుంది. ఫిక్చర్-స్వాప్ సమయం 7-10 నిమిషాలకు పడిపోతుంది. వన్-పీస్ L-ఆకారం పార్శ్వ కట్టింగ్ ఫోర్స్కు వ్యతిరేకంగా దృఢత్వాన్ని మెరుగుపరుస్తుంది. కబుర్లు-మార్క్ లోపాలు బాగా అణచివేయబడతాయి మరియు అచ్చు-ఇన్సర్ట్ సైడ్-ఫేస్ ఉపరితల కరుకుదనం కోసం పాస్-రేట్ గణనీయంగా పెరుగుతుంది.
కేస్ 2: ప్రెసిషన్-కాంపోనెంట్ ప్రాసెసింగ్ ఫ్యాక్టరీ
సైట్ నిర్బంధ అంతర్గత పని వాల్యూమ్తో చిన్న-పరిమాణ 5-యాక్సిస్ మెషీన్లను నిర్వహిస్తుంది. వర్క్పీస్లలో ఎక్కువ భాగం సైడ్-ఫీచర్ మ్యాచింగ్ అవసరం. JWGRIP L-టైప్ ప్యాలెట్ యొక్క నిలువు హ్యాంగింగ్ సొల్యూషన్తో, లార్జ్-యాంప్లిట్యూడ్ స్పిండిల్ టిల్టింగ్ ఇకపై అవసరం లేదు. స్పిండిల్-ఢీకొనే సంభావ్యత తగ్గుతుంది. సేవ్ చేయబడిన Z-యాక్సిస్ స్ట్రోక్ స్ట్రోక్ పరిమితుల కారణంగా గతంలో పూర్తి చేయలేని భాగాల ప్రాసెసింగ్ను ప్రారంభిస్తుంది.
పూర్తి ఉత్పత్తి వర్క్ఫ్లో
1. అల్లాయ్-స్టీల్ ఖాళీని ఒక-ముక్క L-ఆకార ఫోర్జింగ్
2. రఫ్-మ్యాచింగ్
3. మొదటి ఒత్తిడి-ఉపశమన వృద్ధాప్యం
4. సెమీ-ఫినిషింగ్
5. ద్వితీయ ఒత్తిడి-ఉపశమన వృద్ధాప్యం
6. డేటమ్ ఫేసెస్ కోసం సూపర్-ప్రెసిషన్ గ్రౌండింగ్
7. బుషింగ్ ప్రెస్-ఫిట్టింగ్
8. న్యూమాటిక్-సర్క్యూట్ సీల్ అసెంబ్లీ
9. ఎయిర్ టైట్నెస్ ప్రెజర్ హోల్డింగ్ టెస్ట్
10. బహుళ-అంశాల ఖచ్చితత్వ తనిఖీ
11. వ్యతిరేక తుప్పు రక్షణ చికిత్స
12. ఎగుమతి-గ్రేడ్ షాక్ ప్రూఫ్ ప్యాకింగ్
తనిఖీ చెక్లిస్ట్
నిలువు-స్టేషన్ రిపీట్-పొజిషనింగ్-ఖచ్చితత్వ పరీక్ష
90-డిగ్రీల లంబకోణ రేఖాగణిత ఖచ్చితత్వ పరీక్ష
5-నిమిషాల ఎయిర్-హోల్డింగ్ ఎయిర్-టైట్నెస్ టెస్ట్, గరిష్టంగా అనుమతించదగిన ఒత్తిడి తగ్గుదల ≤0.02 MPa
సైక్లిక్ లాకింగ్-అన్లాకింగ్ ఫంక్షనల్ వెరిఫికేషన్
ప్రతి యూనిట్ కస్టమర్ ఫిక్చర్-ఎక్విప్మెంట్ ఆర్కైవింగ్ కోసం ఫ్యాక్టరీ-జారీ చేసిన ఖచ్చితత్వం-తనిఖీ డేటా షీట్తో రవాణా చేయబడుతుంది.
ఉత్పత్తి మూల్యాంకనం & ఎంపిక
మెషిన్-టూల్ వర్క్టేబుల్లో అందుబాటులో ఉన్న మౌంటు స్థలాన్ని తనిఖీ చేయండి. మెషిన్ గార్డ్ మరియు స్పిండిల్ కదిలే పరిధితో ఢీకొనడాన్ని నివారించడానికి L-రకం బేస్ యొక్క పొడవు-వెడల్పు పాదముద్రను లెక్కించండి.
వర్క్పీస్ మరియు ఫిక్చర్ బేస్ యొక్క మొత్తం బరువును అంచనా వేయండి. వర్టికల్ హ్యాంగింగ్ కాంటిలివర్ లోడింగ్ స్థితిని సృష్టిస్తుంది. ప్రచురించబడిన గరిష్టంగా అనుమతించదగిన కాంటిలివర్ లోడ్ రేటింగ్ను ఎప్పుడూ మించకూడదు.
ఆన్-సైట్ జీరో-పాయింట్ పుల్ స్టడ్ల స్పెసిఫికేషన్లను నిర్ధారించండి. ప్రామాణిక వెర్షన్ D20 పుల్ స్టడ్లకు సరిపోతుంది. అభ్యర్థనపై ప్రత్యామ్నాయ పుల్-స్టడ్ పరిమాణాల కోసం అనుకూల బుషింగ్ అసెంబ్లీలను అభివృద్ధి చేయవచ్చు.
రోబోట్-ఆటోమేషన్ ఇంటిగ్రేషన్ కోసం: నిలువుగా-ఆధారిత ఫిక్చర్ బేస్ల వైపు గ్రిప్పర్ రీచ్ను అంచనా వేయండి. JWGRIP సాంకేతిక బృందం సాధ్యత మూల్యాంకనానికి మద్దతు ఇవ్వగలదు.
ఆపరేషన్ జాగ్రత్తలు
JWGRIP యూజర్ మాన్యువల్లోని టార్క్-వాల్యూ అవసరాలకు అనుగుణంగా ఎల్-టైప్ హారిజాంటల్ బేస్ కోసం మౌంటు బోల్ట్లను బిగించండి. ఈ ప్యాలెట్ కాంటిలివర్ పార్శ్వ కట్టింగ్ శక్తిని కలిగి ఉంటుంది; తగినంత బోల్ట్ టార్క్ మొత్తం యూనిట్ యొక్క మైక్రో వైబ్రేషన్కు కారణమవుతుంది మరియు మ్యాచింగ్ ఖచ్చితత్వాన్ని నాశనం చేస్తుంది.
కంప్రెస్డ్-ఎయిర్ ఇన్లెట్ ఫ్రంట్-ఎండ్ వద్ద ఆయిల్-వాటర్ ఫిల్టర్ను ఇన్స్టాల్ చేయండి. బుషింగ్లలోకి ప్రవేశించే తేమ మరియు మలినాలు తుప్పు పట్టడం మరియు రాపిడిని ప్రేరేపిస్తాయి మరియు ఖచ్చితత్వం డ్రిఫ్ట్కు దారితీస్తాయి.
ప్రతి సంచిత 80-100 పని గంటల తర్వాత నిలువు-రైసర్ జీరో-పాయింట్ బుషింగ్లపై డ్రై-లూబ్రికెంట్ ఏరోసోల్ను పిచికారీ చేయండి. లిక్విడ్ ఇంజిన్ ఆయిల్ ఖచ్చితంగా నిషేధించబడింది. లిక్విడ్ ఆయిల్ క్రిందికి జారుతున్న మెటల్ చిప్లను ట్రాప్ చేస్తుంది మరియు బుషింగ్-జామింగ్ వైఫల్యాలకు కారణమవుతుంది.
ప్రతి షిఫ్ట్-మార్పులో, పేరుకుపోయిన స్లైడింగ్ చిప్లను క్లియర్ చేయడానికి కంప్రెస్డ్-ఎయిర్తో టాప్-డౌన్ దిశ నుండి నిలువు లొకేటింగ్ రైసర్ మరియు బుషింగ్లను బ్లో-క్లీన్ చేయండి.
వర్టికల్ లొకేటింగ్ రైసర్ ముఖానికి తగిలే భారీ ప్రభావాన్ని నివారించండి. ఘర్షణ-ప్రేరిత రైసర్ వైకల్యం దాదాపు శాశ్వతంగా 90-డిగ్రీల లంబకోణం ఖచ్చితత్వం మరియు లొకేటింగ్ పనితీరును దెబ్బతీస్తుంది.
రేట్ చేయబడిన కాంటిలివర్ లోడ్ కంటే ఓవర్లోడ్ ఆపరేషన్ను ఖచ్చితంగా నిషేధించండి. ఓవర్లోడ్ శాశ్వత ఉపరితల వైకల్యాన్ని తెస్తుంది.
ప్యాకేజింగ్ & రవాణా
ప్యాకేజింగ్: మందపాటి ఫోమ్ లోపలి బఫర్తో ఎగుమతి-గ్రేడ్ షాక్ ప్రూఫ్ సాలిడ్-వుడ్ కేస్. సుదూర సముద్రం-గోయింగ్ ట్రాన్సిట్లో తాకిడి నష్టాన్ని నివారించడానికి నిలువు లొకేటింగ్ డేటమ్ ఫేస్ కోసం ప్రత్యేక రక్షణ చికిత్స వర్తించబడుతుంది.
ప్రామాణిక లీడ్-టైమ్: 14-20 పని రోజులు. తక్కువ సంఖ్యలో ప్రామాణిక SKUలు వేగవంతమైన రవాణా కోసం స్టాక్లో ఉంచబడ్డాయి.
అమ్మకాల తర్వాత మద్దతు
వారంటీ: 12-నెలల పూర్తి-యూనిట్ వారంటీ మానవ-వ్యవహారాల దుర్వినియోగం లేదా ఘర్షణ నష్టాన్ని మినహాయించి తయారీ లోపాలను కవర్ చేస్తుంది. అర్హత కలిగిన క్లెయిమ్లు ఉచిత రిపేర్ లేదా స్పేర్-పార్ట్ రీప్లేస్మెంట్ను పొందుతాయి.
సాంకేతిక వనరులు: ఆన్లైన్ ఆపరేషన్ పత్రాలు అందించబడ్డాయి. బల్క్-వాల్యూమ్ ఆర్డర్ ప్రాజెక్ట్లకు చెల్లింపు రిమోట్ సాంకేతిక మద్దతు అందుబాటులో ఉంది.
అనుకూల సవరణ సేవ: రైసర్ ఎత్తు సర్దుబాటు, పుల్-స్టడ్-స్పెక్ మార్పు, నిలువు రైసర్పై బహుళ-స్టేషన్ లేఅవుట్ డిజైన్కు మద్దతు ఉంది.
నమూనా మూల్యాంకనం: మూల్యాంకన నమూనాను ఏర్పాటు చేయవచ్చు; కొనుగోలుదారు నమూనా సరుకు రవాణా ధరను భరించాలి.
తరచుగా అడిగే ప్రశ్నలు
Q1: JWGRIP L-టైప్ జీరో పాయింట్ పొజిషనింగ్ చక్ ప్యాలెట్ను ఫ్లాట్గా ఉంచి, సాధారణ క్షితిజ సమాంతర జీరో-పాయింట్ ప్యాలెట్గా ఉపయోగించవచ్చా?
A: ఇది నిలువు వైపు-వేలాడే బిగింపు కోసం ఉద్దేశ్యంతో నిర్మించబడింది. ఫ్లాట్-లే వాడకం సిఫారసు చేయబడలేదు. అసలు ఫోర్స్-బేరింగ్ మోడ్ సబ్స్ట్రేట్ డిజైన్ స్పెసిఫికేషన్ నుండి వైదొలగుతుంది మరియు రేట్ చేయబడిన లోడ్ సామర్థ్యాన్ని సులభంగా మించిపోతుంది.
Q2: కాంటిలివర్ సైడ్-హాంగింగ్ క్లాంపింగ్ కింద మ్యాచింగ్ వైబ్రేషన్ జరుగుతుందా?
A: రేట్ చేయబడిన అనుమతించదగిన లోడ్ పరిధిలో, ఒక-ముక్క నకిలీ సబ్స్ట్రేట్ తగినంత దృఢత్వాన్ని అందిస్తుంది. కంబైన్డ్ వర్క్పీస్-అండ్-ఫిక్చర్ బరువు కాంటిలివర్-లోడ్ రేటింగ్ను మించి ఉంటే గుర్తించదగిన కబుర్లు జరుగుతాయి. ఉత్పత్తి-ఎంపిక దశలో మొత్తం-బరువు లెక్కింపు తప్పనిసరి.
Q3: ఈ L-రకం ప్యాలెట్ యొక్క నిలువు రైసర్లో నా ప్రస్తుత జీరో-పాయింట్ ఫిక్చర్ బేస్లను ఉపయోగించవచ్చా?
A: స్టాండర్డ్ D20 జీరో-పాయింట్ పుల్ స్టడ్లతో అమర్చబడిన ఫిక్చర్ బేస్లను ఫిక్చర్ రీమాన్యుఫ్యాక్చరింగ్ లేకుండా నేరుగా వేలాడదీయవచ్చు.
Q4: JWGRIP L-టైప్ ప్యాలెట్ 5-యాక్సిస్ CNC మెషీన్లకు అనుకూలంగా ఉందా?
A: ఇది చిన్న-పరిమాణ 5-యాక్సిస్ మెషీన్లతో పని చేస్తుంది. ఫిక్చర్-ప్యాలెట్-స్పిండిల్-టిల్ట్ మోషన్ను కవర్ చేసే పూర్తి జోక్య అంచనా ఎంపిక దశలో తప్పనిసరిగా పూర్తి చేయాలి.
సేకరణ నిర్ణయం అంతర్దృష్టి
కాంపాక్ట్-ఎన్వలప్ CNC మెషీన్ల యొక్క చాలా మంది వినియోగదారులు గమ్మత్తైన సైడ్-ఫీచర్-మ్యాచింగ్ సవాళ్లను ఎదుర్కొంటున్నారు. తక్కువ-ధర సంప్రదాయ యాంగిల్ బ్లాక్లు సున్నా-పాయింట్ త్వరిత-మార్పు సామర్థ్యాన్ని కలిగి ఉండవు మరియు ఎక్కువ సెటప్ సమయాన్ని తీసుకువస్తాయి. సాధారణ క్షితిజ సమాంతర జీరో-పాయింట్ ప్యాలెట్లు 90-డిగ్రీల నిలువు డేటా మార్పిడిని సాధించలేవు.
JWGRIP L-టైప్ జీరో పాయింట్ పొజిషనింగ్ చక్ ప్యాలెట్ అధిక-దృఢత్వం కలిగిన వన్-పీస్ L-ఆకారపు ఫోర్జింగ్ స్ట్రక్చర్ మరియు జీరో-పాయింట్ త్వరిత-మార్పు వ్యవస్థను మిళితం చేస్తుంది. ఇది స్పేస్-పరిమిత మెషిన్ టూల్స్పై సైడ్-ఫీచర్ మ్యాచింగ్ కోసం కోర్ ఫిక్చర్ అడ్డంకులను పరిష్కరిస్తుంది, అచ్చు-తయారీ మరియు క్రమరహిత-ఖచ్చితమైన-పార్ట్ సైడ్-ప్రాసెసింగ్ అప్లికేషన్లకు స్పష్టమైన ఆచరణాత్మక విలువను అందిస్తుంది.
విచారణ పంపండి
సంప్రదింపు సమాచారం
-
చిరునామా
నం. 44, డానింగ్ ఎంటర్ప్రెన్యూర్షిప్ రోడ్, హ్యూమెన్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్ ప్రావిన్స్, చైనా
-
Tel
-
ఇమెయిల్
JWGRIPకి విచారణ పంపడానికి స్వాగతం. మా వృత్తిపరమైన సాంకేతిక మరియు విక్రయాల బృందం ఉచిత ఫిక్చర్ ఎంపిక, అనుకూలీకరించిన పరిష్కార రూపకల్పన మరియు ఖచ్చితమైన కొటేషన్ను అందిస్తుంది.

వార్తల సిఫార్సులు