తెలుగు
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

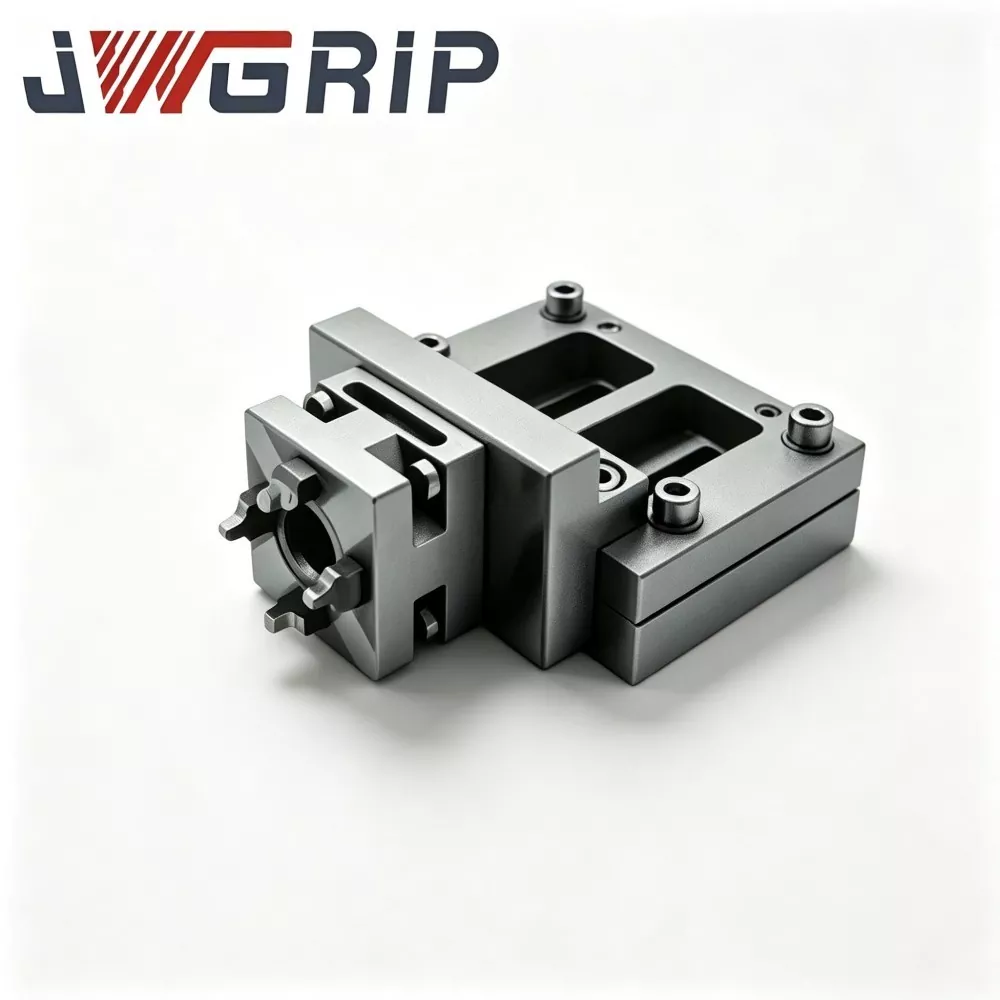
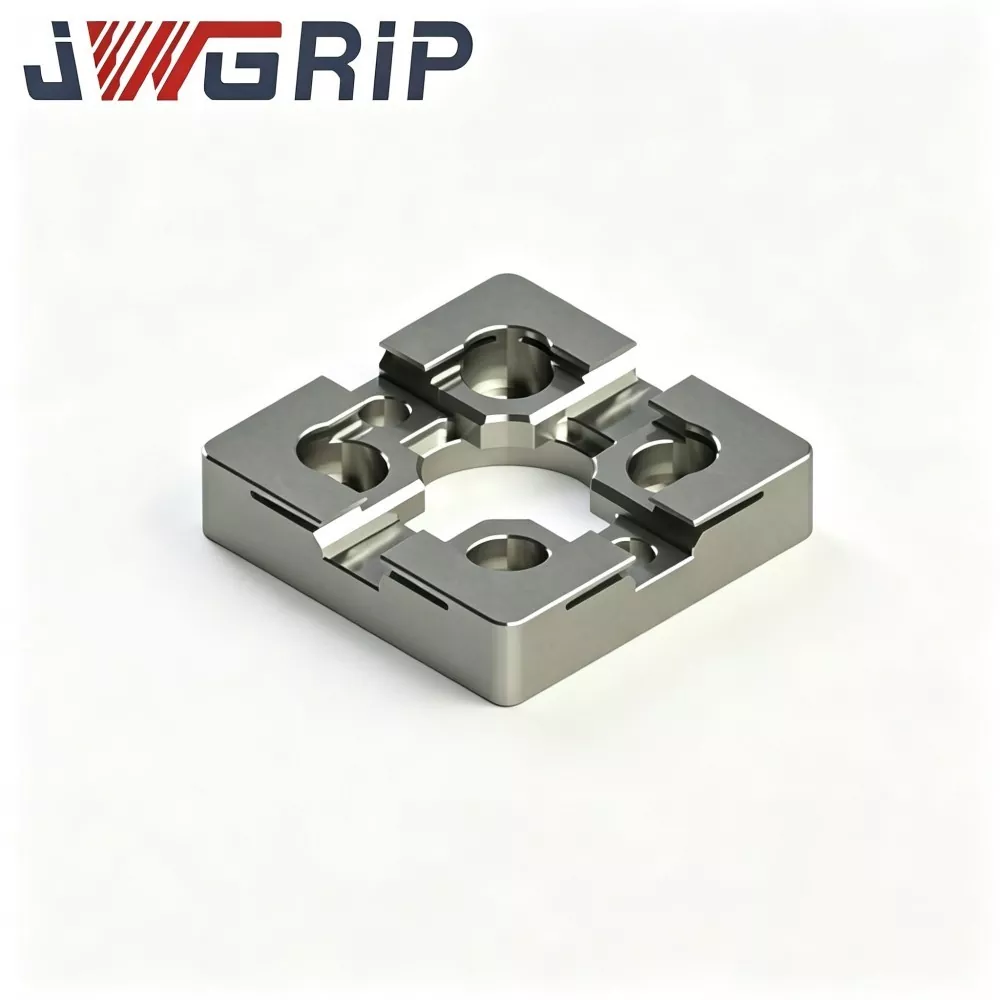
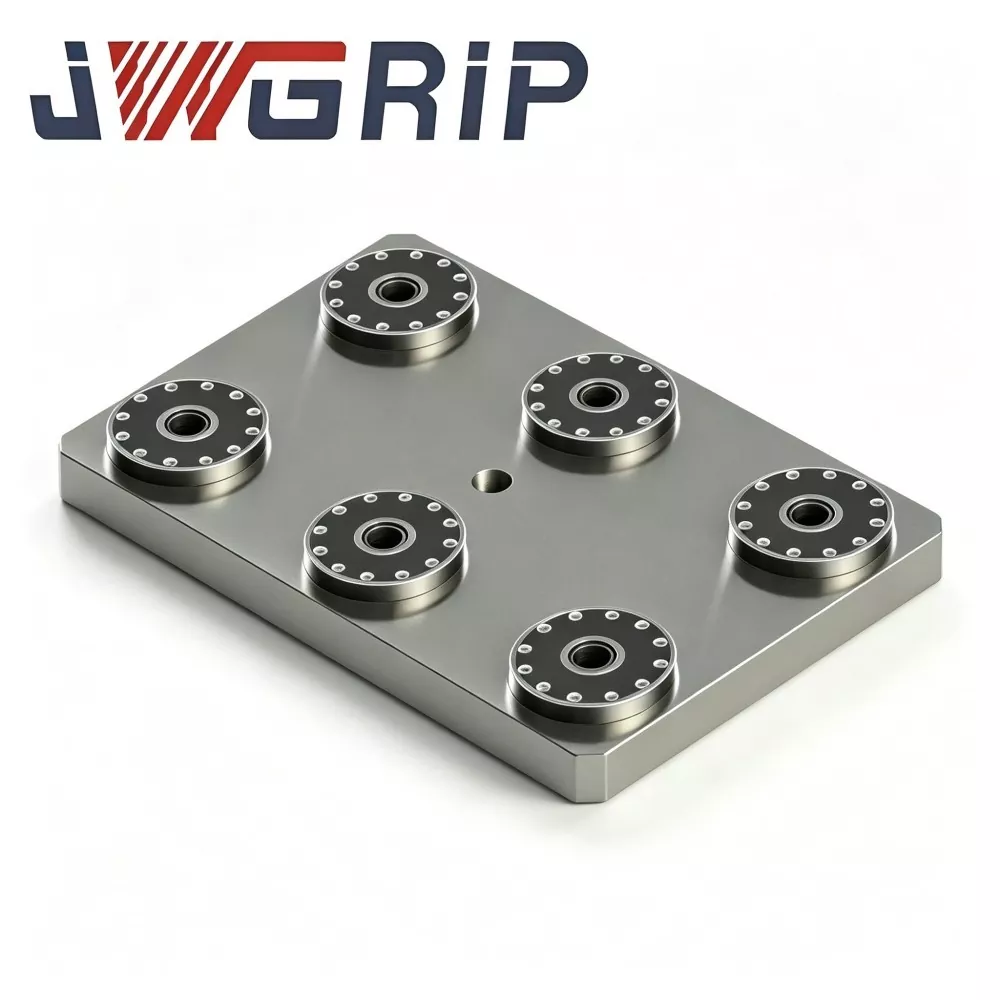
సిక్స్ పొజిషన్ జీరో పాయింట్ క్లాంపింగ్ ప్లేట్
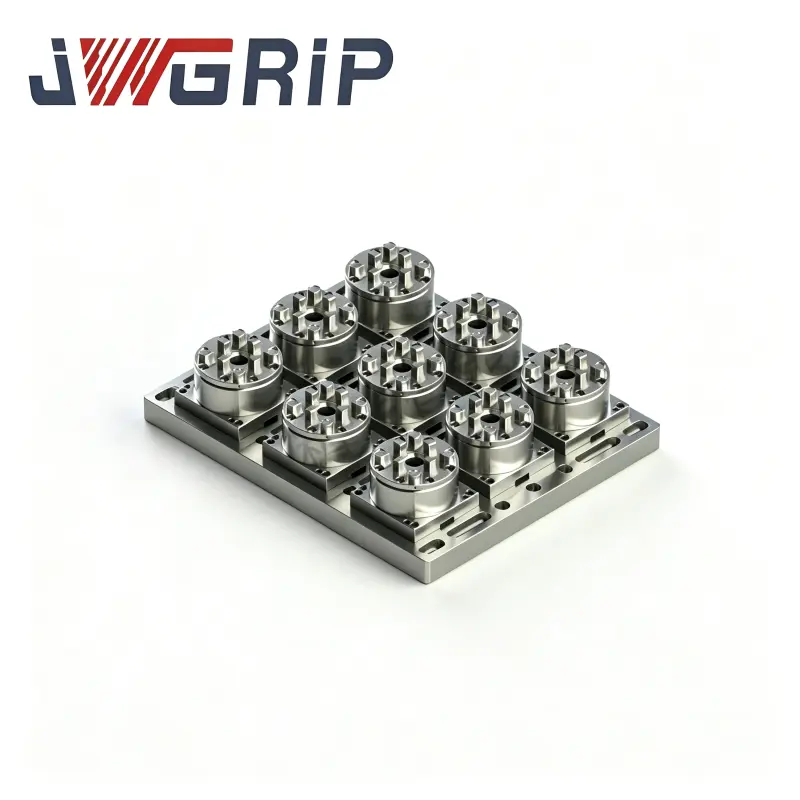
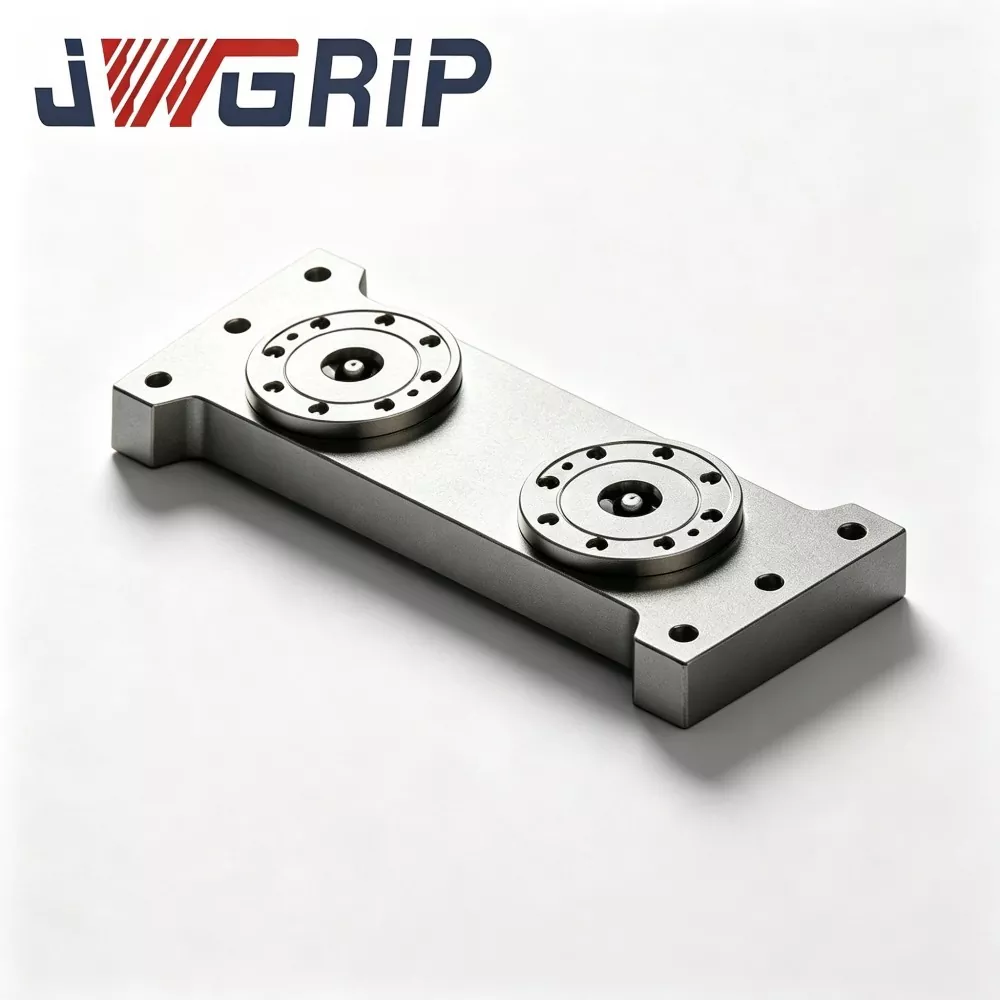
JWGRIP అనేది చైనాలో ప్రొఫెషనల్ సిక్స్ పొజిషన్ జీరో పాయింట్ క్లాంపింగ్ ప్లేట్ యొక్క తయారీదారు మరియు సరఫరాదారు. ఇది సమీకృత బహుళ-స్టేషన్ జీరో-పాయింట్ క్లాంపింగ్ ఫిక్చర్, ఇది అధిక సామర్థ్యం గల CNC మిల్లింగ్ మరియు గ్రైండింగ్ సౌకర్యవంతమైన ఉత్పత్తి దృశ్యాల కోసం ప్రత్యేకంగా రూపొందించబడింది. ఈ ఉత్పత్తి ఆరు స్వతంత్ర జీరో-పాయింట్ లాకింగ్ యూనిట్లను ఒకే సమగ్ర హెవీ-డ్యూటీ బేస్పై అనుసంధానిస్తుంది, బహుళ-ఫిక్చర్ మరియు మల్టీ-వర్క్పీస్ ఏకకాల మౌంటును గ్రహించడం. ఇది స్కాటర్డ్ మాడ్యులర్ అసెంబ్లీ లేకుండా ఆల్-ఇన్-వన్ స్ట్రక్చరల్ డిజైన్ను కలిగి ఉంది, ఇది మెషిన్ టూల్ వర్క్టేబుల్స్లో నేరుగా ఇన్స్టాల్ చేయబడుతుంది మరియు ఖచ్చితమైన ప్రాసెసింగ్ వర్క్షాప్ల యొక్క మొత్తం కార్యాచరణ సామర్థ్యాన్ని బాగా మెరుగుపరచడానికి ఆఫ్లైన్ ప్రీసెట్టింగ్ సిస్టమ్లను మ్యాచ్ చేస్తుంది.
సిక్స్ పొజిషన్ జీరో పాయింట్ క్లాంపింగ్ ప్లేట్ సమగ్ర వన్-పీస్ ఫార్మింగ్ మరియు ఇంటిగ్రల్ ప్రెసిషన్ మ్యాచింగ్ టెక్నాలజీని అవలంబిస్తుంది. మొత్తం బేస్ ప్లేట్ అంతర్గత మొత్తం మిల్లింగ్, ఒత్తిడి ఉపశమన చికిత్స మరియు ఏకీకృత ఖచ్చితత్వ గ్రౌండింగ్కు లోనవుతుంది, మొత్తం ఆరు జీరో-పాయింట్ పొజిషనింగ్ హోల్స్ను వన్-టైమ్ క్లాంపింగ్ మ్యాచింగ్లో పూర్తి చేస్తారు. ఇది స్టేషన్ల మధ్య కనిష్ట స్థాన విచలనాన్ని మరియు ప్రతి స్టేషన్ యొక్క అత్యంత స్థిరమైన పునరావృత స్థానాల ఖచ్చితత్వాన్ని సమర్థవంతంగా నిర్ధారిస్తుంది. అంతర్గత ఒత్తిడి నిర్మూలన కోసం బహుళ వృద్ధాప్య చికిత్సలతో అధిక-శక్తి మిశ్రమం కాస్ట్ స్టీల్తో తయారు చేయబడింది, ఈ ఉత్పత్తి దీర్ఘకాలిక కట్టింగ్ మరియు గ్రైండింగ్ లోడ్ల కింద అద్భుతమైన నిర్మాణ స్థిరత్వం మరియు వైకల్య నిరోధకతను కలిగి ఉంటుంది.
ప్రతి స్టేషన్లో అంతర్గత లాకింగ్ భాగాలను కటింగ్ ద్రవం, మెటల్ చిప్స్ మరియు రాపిడి ధూళి నుండి రక్షించడానికి స్వతంత్ర చిప్ ప్రూఫ్ సీలింగ్ నిర్మాణాన్ని అమర్చారు. ఇది వివిధ జిగ్లు మరియు వర్క్పీస్ల ఆఫ్లైన్ ప్రీ-క్లాంపింగ్కు మద్దతు ఇస్తుంది, ఉత్పత్తి డిమాండ్ల ప్రకారం ఆరు స్టేషన్లను సింక్రోనస్ లేదా స్వతంత్రంగా లాక్ చేయడాన్ని అనుమతిస్తుంది. అచ్చు ఇన్సర్ట్లు, ఏరోస్పేస్ చిన్న-పరిమాణ భాగాలు మరియు హైడ్రాలిక్ ప్రెసిషన్ కాంపోనెంట్ల బ్యాచ్ ప్రాసెసింగ్లో విస్తృతంగా వర్తించబడుతుంది, ఇది ఫిక్చర్ రీప్లేస్మెంట్ ఫ్రీక్వెన్సీని సమర్థవంతంగా తగ్గిస్తుంది మరియు నిలువు మ్యాచింగ్ కేంద్రాల మొత్తం పరికరాల సామర్థ్యాన్ని గణనీయంగా పెంచుతుంది.
హార్డ్వేర్ అసెంబ్లీని పూర్తి చేయండి
JWGRIP సిక్స్-పొజిషన్ జీరో-పాయింట్ క్లాంపింగ్ ప్లేట్ కేంద్ర అక్షం చుట్టూ 360-డిగ్రీల వృత్తాకార లేఅవుట్లో సమానంగా అమర్చబడిన ఆరు జీరో-పాయింట్ బుషింగ్ అసెంబ్లీలతో ఒక-ముక్క నకిలీ మిశ్రమం-ఉక్కు బేస్ను కలిగి ఉంటుంది. పూర్తి-సెట్ భాగాలు:
· ఒక-ముక్క నకిలీ మిశ్రమం-ఉక్కు బేస్ సబ్స్ట్రేట్
వృత్తాకార సమాన-కోణ పంపిణీలో సున్నా-పాయింట్ పొజిషనింగ్ బుషింగ్ అసెంబ్లీల యొక్క ఆరు సమూహాలు
· అంతర్నిర్మిత సింక్రోనస్ న్యూమాటిక్ డిస్ట్రిబ్యూషన్ సర్క్యూట్
· ప్రధాన కంప్రెస్డ్-ఎయిర్ ఇన్లెట్ పోర్ట్
· NPN లాక్-స్టేటస్ సిగ్నల్-అవుట్పుట్ ఇంటర్ఫేస్
· వర్క్టేబుల్ మౌంటు కౌంటర్-సింక్ హోల్స్
· నిష్క్రియ స్టేషన్ల కోసం రక్షణ కవర్ ప్లేట్లు
ఉత్పత్తి మోడ్లు
మోడ్ 1: పూర్తి ఆరు-స్టేషన్ మాస్-ప్రొడక్షన్ మోడ్
1. సిక్స్-పొజిషన్ క్లాంపింగ్ ప్లేట్ను CNC మెషిన్-టూల్ వర్క్టేబుల్పై గట్టిగా భద్రపరచండి.
2. డి20 జీరో-పాయింట్ పుల్ స్టడ్లతో ముందుగా అమర్చిన ఆరు ఫిక్చర్ బేస్లను వరుసగా ఆరు వృత్తాకార లొకేటింగ్ స్టేషన్లపై ఉంచండి.
3. 0.5-0.7 MPa కంప్రెస్డ్ ఎయిర్ సరఫరా; అంతర్గత సింక్రోనస్ ఎయిర్-సర్క్యూట్ ఆరు బషింగ్ అసెంబ్లీలను ఏకకాలంలో లాక్ చేయడానికి డ్రైవ్ చేస్తుంది.
4. CNC సిస్టమ్కు లాక్-నిర్ధారణ సిగ్నల్ అవుట్పుట్లు; యంత్రం మ్యాచింగ్ ప్రోగ్రామ్లను అమలు చేస్తుంది మరియు ఒక చక్రంలో ఆరు రోటరీ-రకం వర్క్పీస్లను కత్తిరించడం పూర్తి చేస్తుంది.
5. మ్యాచింగ్ పూర్తయిన తర్వాత, అన్లాకింగ్ కోసం గాలి ఒత్తిడిని విడుదల చేయండి; ఒక హ్యాండ్లింగ్ దశలో ఆరు ఫిక్చర్లను తొలగించవచ్చు.
మోడ్ 2: పాక్షిక-స్టేషన్ సెలెక్టివ్-ఎనేబుల్ మోడ్
1. తక్కువ-వాల్యూమ్ ఆర్డర్ల కోసం 2-5 స్టేషన్లను మాత్రమే యాక్టివేట్ చేయండి.
2. చిప్లను నిరోధించడానికి మరియు బుషింగ్లలోకి రాకుండా ద్రవాన్ని కత్తిరించడానికి మిగిలిన నిష్క్రియ స్టేషన్లపై సరిపోలే రక్షణ-కవర్ ప్లేట్లను అమర్చండి.
ఒక సింగిల్ హార్డ్వేర్ యూనిట్ తక్కువ-వాల్యూమ్ శాంప్లింగ్ మరియు అధిక-వాల్యూమ్ మాస్-ప్రొడక్షన్ రెండింటినీ కవర్ చేస్తుంది. వివిధ స్టేషన్ పరిమాణాలతో బహుళ ఫిక్చర్లను కొనుగోలు చేయవలసిన అవసరం లేదు.
మార్గదర్శక నోటీసు
· నకిలీ మిశ్రమం-ఉక్కు ఖాళీలు రఫ్-మ్యాచింగ్, సెమీ-ఫినిషింగ్ ప్లస్ డ్యూయల్ స్ట్రెస్-రిలీఫ్ ఏజింగ్ సైకిల్స్ ద్వారా వెళతాయి. వృత్తాకార-అమరిక స్టేషన్లు సబ్స్ట్రేట్ వైకల్యానికి అత్యంత సున్నితంగా ఉంటాయి. ఉపశమనం లేని అవశేష ఒత్తిడి స్టేషన్ స్థానాలు మరియు ఇండెక్సింగ్ కోణాలను ఉష్ణోగ్రత హెచ్చుతగ్గులు మరియు నిరంతర కట్టింగ్ వైబ్రేషన్లో మారుస్తుంది, ఆరు వర్క్పీస్లలో డైమెన్షనల్ అనుగుణ్యతను విచ్ఛిన్నం చేస్తుంది.
· మొత్తం ఆరు పొజిషనింగ్ బుషింగ్ల కోసం మౌంటింగ్ హోల్స్ 5-యాక్సిస్ గ్రైండర్పై వన్-టైమ్ క్లాంపింగ్ సెటప్, స్టేషన్-ఇండెక్స్ ఖచ్చితత్వం మరియు బహుళ-స్టేషన్ కోక్సియాలిటీని భద్రపరుస్తాయి.
· పొజిషనింగ్ బుషింగ్లు అధిక-కాఠిన్యం కలిగిన ఉక్కును ఉపయోగిస్తాయి; లోపలి బోర్లు క్వెన్చింగ్ మరియు హోనింగ్ సూపర్-ఫినిషింగ్ను పొందుతాయి.
సాంకేతిక మెరుగుదలలు
1. ఫ్యాక్టరీ-క్యాలిబ్రేటెడ్ వృత్తాకార సమాన-కోణ లేఅవుట్ ఇండెక్సింగ్ ఖచ్చితత్వం మరియు బహుళ-స్టేషన్ కోక్సియాలిటీని నిర్ధారిస్తుంది ఆరు వివిక్త సింగిల్-సెంటర్ చక్ల మాన్యువల్ ఆన్-సైట్ అసెంబ్లీతో పోలిస్తే, ఈ మోనోలిథిక్ ప్లేట్ ఇండెక్సింగ్ అసమానత మరియు మానవ మౌంటింగ్ లోపం వల్ల ఏర్పడే ఏకాక్షక విచలనాన్ని తొలగిస్తుంది. ఆరు యంత్ర భాగాల కోసం స్థిరమైన డైమెన్షనల్ పనితీరు ఫిక్చర్ హార్డ్వేర్ స్థాయిలో హామీ ఇవ్వబడుతుంది.
2. ఆన్-సైట్ మల్టీ-స్టేషన్ లేఅవుట్ మరియు రిపీట్ డయల్-ఇండికేటింగ్ క్యాలిబ్రేషన్ వర్క్ను తొలగించండి ప్లేట్ను మౌంట్ చేసి, బోల్ట్ చేసిన తర్వాత, ఉత్పత్తి వెంటనే ప్రారంభమవుతుంది. ఆపరేటర్లు ఇకపై మెషీన్లో ప్రతి చక్ పొజిషన్ను ఒక్కొక్కటిగా సర్దుబాటు చేయరు, బ్యాచ్-చేంజ్-ఓవర్ టైమ్ను బాగా తగ్గిస్తుంది.
3. మాస్-ప్రొడక్షన్ మరియు స్మాల్-బ్యాచ్ శాంప్లింగ్ మధ్య ఫ్లెక్సిబుల్ మారడం పూర్తి ఆరు-స్టేషన్ల హై-త్రూపుట్ రన్లకు అలాగే తక్కువ-వాల్యూమ్ ఆర్డర్ల కోసం పాక్షిక-స్టేషన్ ఆపరేషన్కు మద్దతు ఇస్తుంది. నిష్క్రియ స్టేషన్లు కేవలం రక్షిత ప్లేట్లతో కప్పబడి ఉంటాయి. వివిధ స్టేషన్ల గణనలతో బహుళ ఫిక్చర్లను స్టాక్ చేయాల్సిన అవసరం లేదు మరియు ఫిక్చర్-స్పేర్-పార్ట్ ఇన్వెంటరీ ఒత్తిడి తగ్గుతుంది.
4. వివిక్త బహుళ-చక్ శ్రేణుల కోసం సాధారణ స్టేషన్-డ్రిఫ్ట్ ప్రమాదాలను నివారించండి స్టేషన్ స్థానాలు శాశ్వతంగా ఏకశిలా బేస్పై స్థిరపరచబడతాయి. దీర్ఘకాలిక కట్టింగ్ వైబ్రేషన్ (సమీకరించిన-చక్ శ్రేణులతో తరచుగా సమస్య) ద్వారా ప్రేరేపించబడిన బోల్ట్ వదులుగా మరియు క్రమంగా స్టేషన్ షిఫ్ట్ జరగదు, బ్యాచ్ డైమెన్షనల్ అవుట్-ఆఫ్-స్పెక్ రిస్క్లను తగ్గిస్తుంది.
5. ఇప్పటికే ఉన్న D20 జీరో-పాయింట్ పుల్-స్టడ్ ఫిక్చర్ అసెట్లను మళ్లీ ఉపయోగించుకోండి ఇప్పటికే ఉన్న ఫిక్చర్ బేస్లను ప్రామాణిక D20 జీరో-పాయింట్ పుల్ స్టడ్లను రీట్రోఫిట్ చేసిన తర్వాత మళ్లీ ఉపయోగించవచ్చు. పూర్తి ఫిక్చర్ రీమాన్యుఫ్యాక్చరింగ్ అనవసరం మరియు ముందస్తు ఫిక్చర్-పెట్టుబడి సంరక్షించబడుతుంది.
6. మాన్యువల్-వర్క్షాప్ ఆపరేషన్ మరియు ఆటోమేషన్-లైన్ రెట్రోఫిట్లకు అనుకూలం రిజర్వ్ చేయబడిన స్టాండర్డ్ న్యూమాటిక్ పోర్ట్లు మరియు సిగ్నల్ ఇంటర్ఫేస్లు మాన్యువల్ ఫిక్చర్ స్వాప్కు మద్దతు ఇస్తాయి. వృత్తాకార సిక్స్-స్టేషన్ ఫిక్చర్ శ్రేణుల కోసం ఆటోమేటిక్ లోడింగ్-అన్లోడింగ్ను గ్రహించడానికి ఇది రోబోట్ గ్రిప్పర్లతో కనెక్ట్ అవుతుంది.
వాస్తవ కేసులు
కేస్ 1: కాంపోనెంట్ తయారీ ప్లాంట్
మునుపు వినియోగదారుడు ఆరు సింగిల్-సెంటర్ జీరో-పాయింట్ చక్లను మెషిన్ టేబుల్లపై వృత్తాకార శ్రేణులుగా మాన్యువల్గా అమర్చారు.
· ప్రతి కొత్త ఆర్డర్ సెటప్ లేఅవుట్ మరియు డయల్ సూచించే క్రమాంకనం కోసం 2.5-4 గంటలు వినియోగించబడుతుంది
· కటింగ్ వైబ్రేషన్ స్టేషన్ స్థానాలను నెమ్మదిగా మార్చింది, ఇండెక్సింగ్ మరియు ఏకాక్షకత యొక్క వారంవారీ రీ-వెరిఫికేషన్ అవసరం
JWGRIP సిక్స్-పొజిషన్ జీరో-పాయింట్ క్లాంపింగ్ ప్లేట్ని అమలు చేసిన తర్వాత:
· క్లిష్టమైన లేఅవుట్ మరియు అమరిక విధానాలు లేకుండా మౌంట్ చేసిన తర్వాత ఉత్పత్తి నేరుగా ప్రారంభమవుతుంది
· ఆరు మెషిన్ వర్క్పీస్లలో డైమెన్షనల్ డిస్పర్షన్ గణనీయంగా తగ్గుతుంది
· వీక్లీ స్టేషన్-రీచెక్ వర్క్ఫ్లోలు తీసివేయబడతాయి మరియు ప్రభావవంతమైన మెషీన్ రన్టైమ్ పెరుగుతుంది.
కేస్ 2: బేరింగ్-హౌసింగ్ కాంపోనెంట్ వర్క్షాప్
కర్మాగారం భారీగా హెచ్చుతగ్గుల ఆర్డర్ వాల్యూమ్లను ఎదుర్కొంటుంది: పీక్-సీజన్ భారీ-ఉత్పత్తికి అధిక నిర్గమాంశ కోసం ఏకకాలంలో ఆరు-భాగాల మ్యాచింగ్ అవసరం; ఆఫ్-సీజన్ చిన్న-బ్యాచ్ ఆర్డర్లు ప్రతి చక్రానికి 2-3 వర్క్పీస్లను మాత్రమే డిమాండ్ చేస్తాయి. JWGRIP ఆరు-స్థాన బిగింపు ప్లేట్తో:
· పీక్-వాల్యూమ్ పీరియడ్లలో ఫుల్-స్టేషన్ మోడ్ని అమలు చేయండి; చిన్న-బ్యాచ్ ఉద్యోగాల కోసం పాక్షిక-స్టేషన్ మోడ్కి మారండి
· బహుళ ప్రత్యేక ప్రత్యేక ప్రయోజన ఫిక్చర్ల కోసం సేకరణ మరియు నిల్వ ఖర్చులు తగ్గించబడ్డాయి.
నాణ్యత ధృవీకరణ
అన్ని JWGRIP సిక్స్ పొజిషన్ జీరో పాయింట్ క్లాంపింగ్ ప్లేట్లు పూర్తి-ప్రాసెస్ ఫోర్జింగ్, హీట్-ట్రీట్మెంట్, CNC-మ్యాచింగ్, గ్రైండింగ్ మరియు అసెంబ్లింగ్ను పూర్తి చేస్తాయి; పూర్తి-యూనిట్ OEM అవుట్సోర్సింగ్ లేదు.
పూర్తి ఉత్పత్తి వర్క్ఫ్లో
1. అల్లాయ్-స్టీల్ బ్లాంక్ ఫోర్జింగ్
2. రఫ్-మ్యాచింగ్
3. మొదటి ఒత్తిడి-ఉపశమన వృద్ధాప్యం
4. సెమీ-ఫినిషింగ్
5. ద్వితీయ ఒత్తిడి-ఉపశమన వృద్ధాప్యం
6. 5-యాక్సిస్ గ్రైండర్: మొత్తం ఆరు బషింగ్-మౌంటు రంధ్రాలను ఒక బిగింపు సెటప్ కింద గ్రైండ్ చేయండి
7. బుషింగ్ ప్రెస్-ఫిట్టింగ్
8. అంతర్గత సింక్రోనస్ ఎయిర్-సర్క్యూట్ అసెంబ్లీ & సీలింగ్
9. ఎయిర్ టైట్నెస్ ప్రెజర్ హోల్డింగ్ టెస్ట్
10. స్టేషన్ ఇండెక్సింగ్, కోక్సియాలిటీ మరియు పర్-స్టేషన్ రిపీట్-పొజిషనింగ్-ఖచ్చితత్వం కోసం CMM తనిఖీ
11. వ్యతిరేక తుప్పు రక్షణ చికిత్స
12. ఎగుమతి-గ్రేడ్ షాక్ ప్రూఫ్ ప్యాకింగ్
తనిఖీ చెక్లిస్ట్
· ప్రతి ఒక్క స్టేషన్ కోసం స్వతంత్ర పునరావృత-స్థాన-ఖచ్చితత్వ పరీక్ష
· సిక్స్-స్టేషన్ ఇండెక్సింగ్ ఖచ్చితత్వం, ఏకాక్షకత మరియు ఇంటర్-స్టేషన్ సాపేక్ష-స్థానం కోసం CMM మెట్రాలజీ
· 5-నిమిషాల గాలిని పట్టుకునే గాలి బిగుతు పరీక్ష; గరిష్టంగా అనుమతించదగిన ఒత్తిడి తగ్గుదల ≤0.02 MPa
· సైక్లిక్ సింక్రోనస్ లాకింగ్-అన్లాకింగ్ ఫంక్షనల్ టెస్ట్ మొత్తం ఆరు స్టేషన్లను కవర్ చేస్తుంది
ఆరు స్టేషన్ల ఇండెక్స్ ఖచ్చితత్వం మరియు ఏకాక్షకత ఫ్యాక్టరీ షిప్మెంట్కు ముందు పూర్తిగా ధృవీకరించబడతాయి. కస్టమర్ల నుండి ఆన్-మెషిన్ రిలేటివ్-పొజిషన్ క్రమాంకనం అవసరం లేదు. ప్రతి యూనిట్ ఫిక్చర్-ఎక్విప్మెంట్ ఆర్కైవ్ ఫైలింగ్ కోసం అసలు CMM తనిఖీ-డేటా షీట్తో రవాణా చేయబడుతుంది.
అసెస్మెంట్ గైడెన్స్
1. ప్రాసెస్-అవసరాల మూల్యాంకనానికి ప్రాధాన్యత ఇవ్వండి: ఈ ఉత్పత్తి బహుళ-ముక్కల ఏకకాల మ్యాచింగ్ అవసరమయ్యే రోటరీ / వార్షిక ఆకారపు భాగాలను లక్ష్యంగా చేసుకుంటుంది. నాన్-రోటరీ వర్క్పీస్ల కోసం ప్రత్యామ్నాయ జీరో-పాయింట్ ఫిక్చర్ సొల్యూషన్లను పరిగణించండి. ప్రక్కనే ఉన్న స్టేషన్ల మధ్య సున్నా భౌతిక జోక్యాన్ని నిర్ధారించడానికి ఫిక్చర్ అవుట్లైన్లను తనిఖీ చేయండి.
2. ఆన్-సైట్ జీరో-పాయింట్ పుల్-స్టడ్ స్పెసిఫికేషన్లను నిర్ధారించండి. ప్రామాణిక వెర్షన్ D20 పుల్ స్టడ్లకు సరిపోతుంది. ప్రత్యామ్నాయ పుల్-స్టడ్ కొలతల కోసం అభ్యర్థనపై అనుకూల బుషింగ్ అసెంబ్లీలను అభివృద్ధి చేయవచ్చు.
3. ఆటోమేషన్-లైన్ ఇంటిగ్రేషన్ కోసం: 0.5-0.7 MPa లోపల స్థిరమైన వర్క్షాప్ ఎయిర్-సోర్స్ ప్రెజర్ హామీ ఇవ్వండి మరియు PLC NPN సిగ్నల్ IO పాయింట్లను రిజర్వ్ చేయండి.
4. వర్క్పీస్తో పాటు ఫిక్స్చర్ మొత్తం పేర్చబడిన ఎత్తును లెక్కించండి. కట్టింగ్ టూల్స్ మరియు 5-యాక్సిస్ స్పిండిల్ టిల్టింగ్ కోసం తాకిడి ప్రమాదాలను అంచనా వేయండి. మీకు అనిశ్చితులు ఉంటే జోక్య అంచనా కోసం JWGRIP సాంకేతిక బృందానికి వర్క్పీస్ డ్రాయింగ్లను సమర్పించండి.
సాంకేతిక వివరణ
· JWGRIP యూజర్ మాన్యువల్లో టార్క్-వాల్యూ అవసరాలను ఖచ్చితంగా అనుసరించి ప్లేట్ మౌంటు బోల్ట్లను బిగించండి. హింసాత్మక ఓవర్-టార్క్ బందు నిషేధించబడింది. సబ్స్ట్రేట్ వైకల్యం వృత్తాకార-స్టేషన్ ఇండెక్సింగ్ ఖచ్చితత్వం మరియు ఏకాక్షకతను నాశనం చేస్తుంది.
· ఎయిర్-ఇన్లెట్ ఫ్రంట్-ఎండ్ వద్ద ఆయిల్-వాటర్ ఫిల్టర్ను ఇన్స్టాల్ చేయండి. బుషింగ్లలోకి ప్రవేశించే తేమ మరియు మలినాలు తుప్పు పట్టడం మరియు రాపిడికి కారణమవుతాయి, ఇది ఖచ్చితత్వం డ్రిఫ్ట్కు దారితీస్తుంది.
· ప్రతి సంచిత 80-100 పని గంటల తర్వాత ప్రతి జీరో-పాయింట్ బుషింగ్పై డ్రై-లూబ్రికెంట్ ఏరోసోల్ను స్ప్రే చేయండి. లిక్విడ్ ఇంజిన్ ఆయిల్ ఖచ్చితంగా నిషేధించబడింది, ఎందుకంటే చమురు మెటాలిక్ చిప్లను ట్రాప్ చేస్తుంది మరియు బుషింగ్-జామింగ్ వైఫల్యాలను ప్రేరేపిస్తుంది.
· ప్రతి షిఫ్ట్-మార్పులో కంప్రెస్డ్-ఎయిర్తో అన్ని పొజిషనింగ్ బుషింగ్లు మరియు డేటా ముఖాలను బ్లో-క్లీన్ చేయండి.
· చిప్స్ మరియు కటింగ్ ఫ్లూయిడ్ బషింగ్ అసెంబ్లీలను ఆక్రమించకుండా నిరోధించడానికి నిష్క్రియ స్టేషన్లలో సరిపోలే రక్షణ-కవర్ ప్లేట్లను అమర్చండి.
· ప్లేట్ డేటా ఫేసెస్ను కొట్టే భారీ-వస్తువు ప్రభావాన్ని నివారించండి. ఘర్షణ-ప్రేరిత ఉపరితల వైకల్యం వృత్తాకార-స్టేషన్ ఇండెక్సింగ్ మరియు ఏకాక్షకతను దెబ్బతీస్తుంది మరియు మరమ్మత్తు చేయబడదు.
· ఒక-స్టేషన్ రేట్ చేయబడిన లోడ్ కెపాసిటీకి మించి ఎప్పుడూ పనిచేయవద్దు.
ప్యాకేజింగ్ & రవాణా
· ప్యాకేజింగ్: సుదూర సముద్రంలో ప్రయాణించే సమయంలో వృత్తాకార స్థాన డేటా ఉపరితలాలను రక్షించడానికి మందపాటి ఫోమ్ లోపలి బఫర్తో కూడిన ఎగుమతి-గ్రేడ్ షాక్ ప్రూఫ్ సాలిడ్-వుడ్ కేస్.
· ప్రామాణిక ప్రధాన సమయం: 17-23 పని రోజులు. ఎంచుకున్న ప్రామాణిక SKUలు వేగవంతమైన రవాణా కోసం స్టాక్లో ఉంచబడ్డాయి.
అమ్మకాల తర్వాత మద్దతు
· వారెంటీ: 12-నెలల పూర్తి-యూనిట్ వారంటీ మానవుల వల్ల కలిగే నష్టాన్ని మినహాయించి తయారీ లోపాలను కవర్ చేస్తుంది. అర్హత కలిగిన క్లెయిమ్లు ఉచిత రిపేర్ లేదా స్పేర్-పార్ట్ రీప్లేస్మెంట్ను పొందుతాయి.
· సాంకేతిక వనరులు: ఆన్లైన్ ఆపరేషన్ పత్రాలు మరియు డ్రాయింగ్లు అందించబడ్డాయి.
· చెల్లింపు సేవ: బల్క్-వాల్యూమ్-ఆర్డర్ ప్రాజెక్ట్లకు చెల్లింపు రిమోట్ సాంకేతిక మద్దతు అందుబాటులో ఉంది.
· కస్టమ్ సవరణ: వృత్తాకార-స్టేషన్-వ్యాసం సర్దుబాటు, స్టేషన్-పరిమాణ మార్పు మరియు పుల్-స్టడ్-స్పెక్ మార్పుకు మద్దతు ఇస్తుంది.
· నమూనా మూల్యాంకనం: మూల్యాంకన నమూనాను అమర్చవచ్చు; కొనుగోలుదారు నమూనా సరుకు రవాణా ధరను తీసుకుంటాడు.
తరచుగా అడిగే ప్రశ్నలు
Q1: JWGRIP సిక్స్ పొజిషన్ జీరో పాయింట్ క్లాంపింగ్ ప్లేట్ పాక్షిక స్టేషన్లు మాత్రమే యాక్టివేట్ చేయబడి పనిచేయగలదా?
జ: అవును. రక్షిత-కవర్ ప్లేట్లను నిష్క్రియ స్టేషన్లపై అమర్చండి; ఇది మెయిన్-ప్లేట్ పనితీరుకు హాని కలిగించదు. ఇది తక్కువ-వాల్యూమ్ నమూనా మరియు భారీ-ఉత్పత్తి పని దృశ్యాలు రెండింటికి మద్దతు ఇస్తుంది.
Q2: శ్రేణిలో అమర్చబడిన ఆరు వివిక్త సింగిల్-సెంటర్ చక్లకు కీ తేడా ఏమిటి?
A: మోనోలిథిక్ సిక్స్-పొజిషన్ ప్లేట్ ఫ్యాక్టరీ వైపు ఇండెక్సింగ్-మరియు-కోక్సియాలిటీ కాలిబ్రేషన్ను పూర్తి చేస్తుంది, ఆన్-సైట్ లేఅవుట్ మరియు డయల్-ఇండికేటింగ్ పనిని తీసివేస్తుంది. వివిక్త సింగిల్-చక్ శ్రేణులు పూర్తిగా మాన్యువల్ ఆన్-మెషిన్ కాలిబ్రేషన్పై ఆధారపడతాయి మరియు దీర్ఘకాలిక కట్టింగ్ వైబ్రేషన్ కింద స్టేషన్-షిఫ్ట్ రిస్క్లను కలిగి ఉంటాయి.
Q3: నా ప్రస్తుత D20 జీరో-పాయింట్ ఫిక్చర్ బేస్లను తిరిగి ఉపయోగించవచ్చా?
A: స్టాండర్డ్ D20 జీరో-పాయింట్ పుల్ స్టడ్లతో అసెంబుల్ చేయబడిన ఫిక్చర్ బేస్లను నేరుగా ఉపయోగించవచ్చు.
Q4: JWGRIP సిక్స్-పొజిషన్ జీరో-పాయింట్ క్లాంపింగ్ ప్లేట్ను 5-యాక్సిస్ CNC మెషిన్ టూల్స్లో అమర్చవచ్చా?
A: ఇది ఘర్షణ లేని పరిస్థితుల్లో వర్తించవచ్చు. ఎంపిక దశలో మొత్తం ఫిక్చర్-ప్లస్-వర్క్పీస్ ఎత్తును లెక్కించండి మరియు స్పిండిల్-టిల్టింగ్ తాకిడి ప్రమాదాన్ని అంచనా వేయండి.
సేకరణ నిర్ణయం అంతర్దృష్టి
రోటరీ-యాన్యులర్ కాంపోనెంట్లను ఉత్పత్తి చేసే చాలా మంది తయారీదారులు రెండు అసంతృప్త ఎంపికలను ఎదుర్కొంటారు: బహుళ-చక్ శ్రేణులను ఆన్-సైట్లో అసెంబ్లింగ్ చేయడానికి పెద్ద శ్రమ-గంటలు వెచ్చిస్తారు లేదా ఆరు-ముక్కల ఏకకాల మ్యాచింగ్ కోసం అధిక-ధరతో అంకితమైన ఒక-ఆఫ్ ప్రత్యేక-ప్రయోజన ఫిక్చర్లను కొనుగోలు చేస్తారు.
JWGRIP సిక్స్ పొజిషన్ జీరో పాయింట్ క్లాంపింగ్ ప్లేట్ సమంగా పంపిణీ చేయబడిన ఆరు వృత్తాకార స్టేషన్లతో ముందుగా తయారు చేయబడిన మోనోలిథిక్ బేస్ను అందిస్తుంది. ఇది సున్నా-పాయింట్ త్వరిత-మార్పు సార్వత్రికతను సంరక్షించేటప్పుడు సంక్లిష్టమైన ఆన్-సైట్ క్రమాంకనాన్ని తొలగిస్తుంది, కాబట్టి ఆర్డర్-స్పెక్ స్విచ్ల తర్వాత ఫిక్చర్లు పాతవి కావు. అంచులు, బేరింగ్ హౌసింగ్లు మరియు రింగ్-టైప్ అచ్చులు వంటి రోటరీ-శైలి భాగాల భారీ-ఉత్పత్తికి ఇది బాగా సరిపోతుంది. ఏకకాలంలో ఆరు-భాగాల బిగింపు అరుదుగా మాత్రమే అవసరమైతే, ఆర్డర్లను ఇచ్చే ముందు ఇన్పుట్-అవుట్పుట్ నిష్పత్తిని జాగ్రత్తగా మూల్యాంకనం చేయండి.
విచారణ పంపండి
సంప్రదింపు సమాచారం
-
చిరునామా
నం. 44, డానింగ్ ఎంటర్ప్రెన్యూర్షిప్ రోడ్, హ్యూమెన్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్ ప్రావిన్స్, చైనా
-
Tel
-
ఇమెయిల్
JWGRIPకి విచారణ పంపడానికి స్వాగతం. మా వృత్తిపరమైన సాంకేతిక మరియు విక్రయాల బృందం ఉచిత ఫిక్చర్ ఎంపిక, అనుకూలీకరించిన పరిష్కార రూపకల్పన మరియు ఖచ్చితమైన కొటేషన్ను అందిస్తుంది.

వార్తల సిఫార్సులు