తెలుగు
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

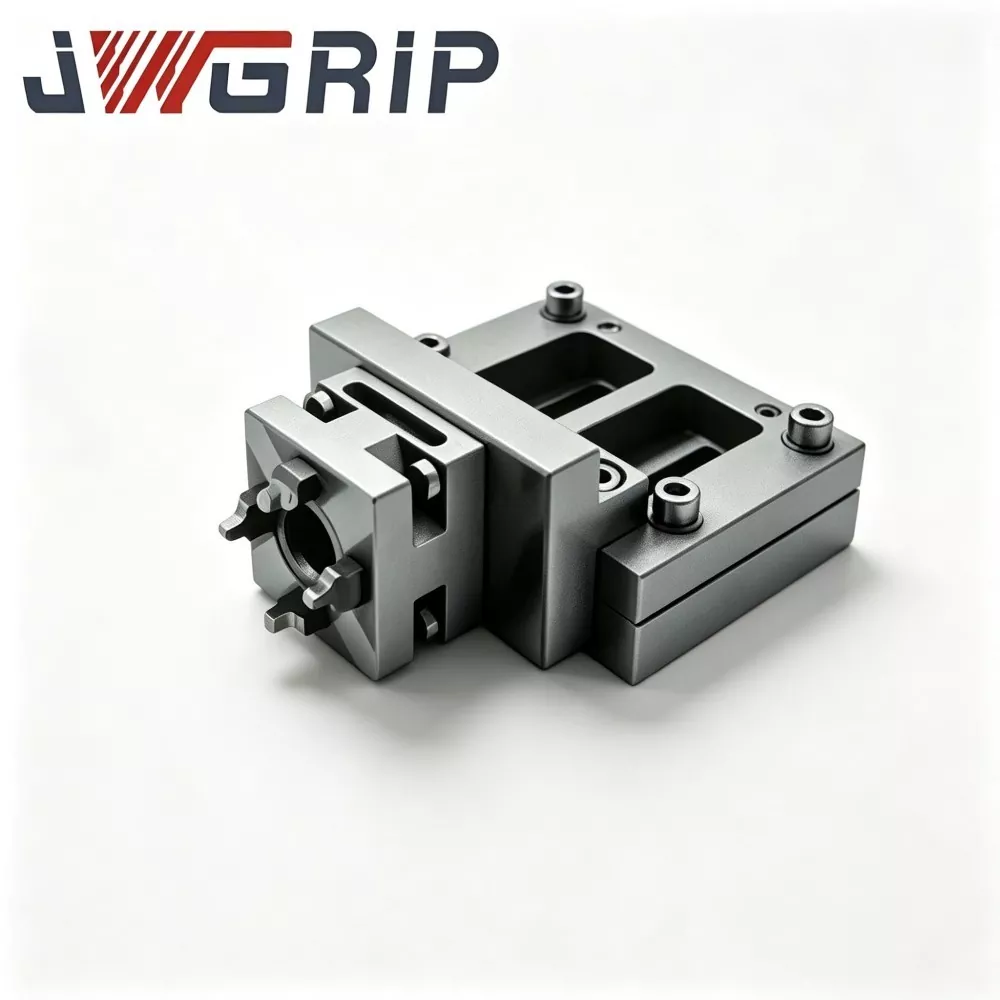
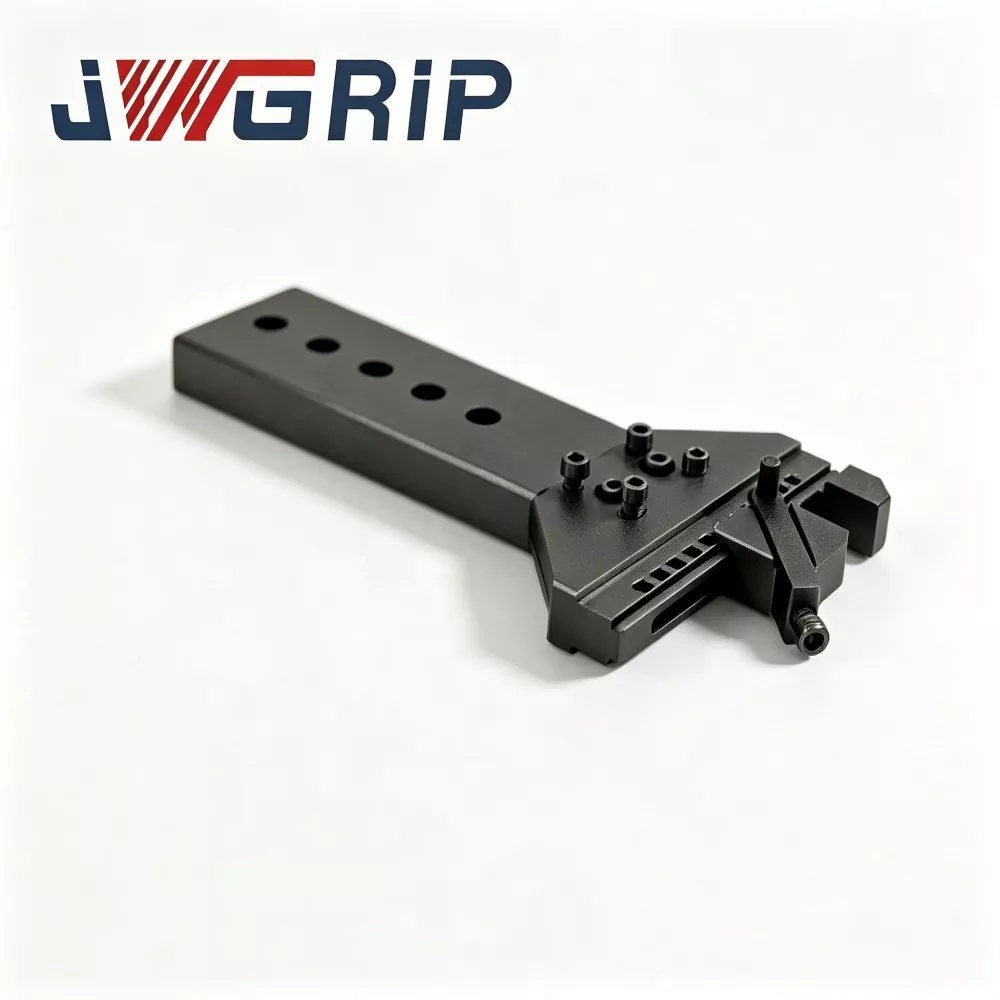
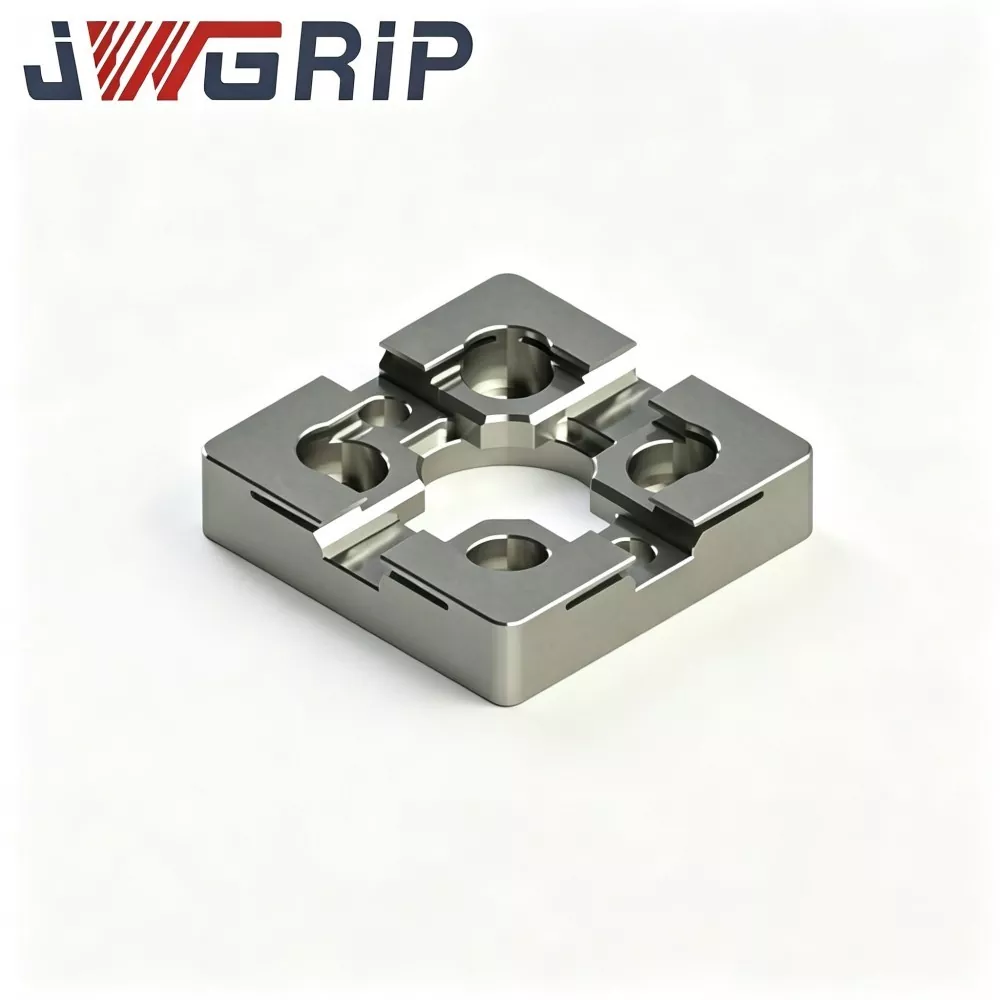
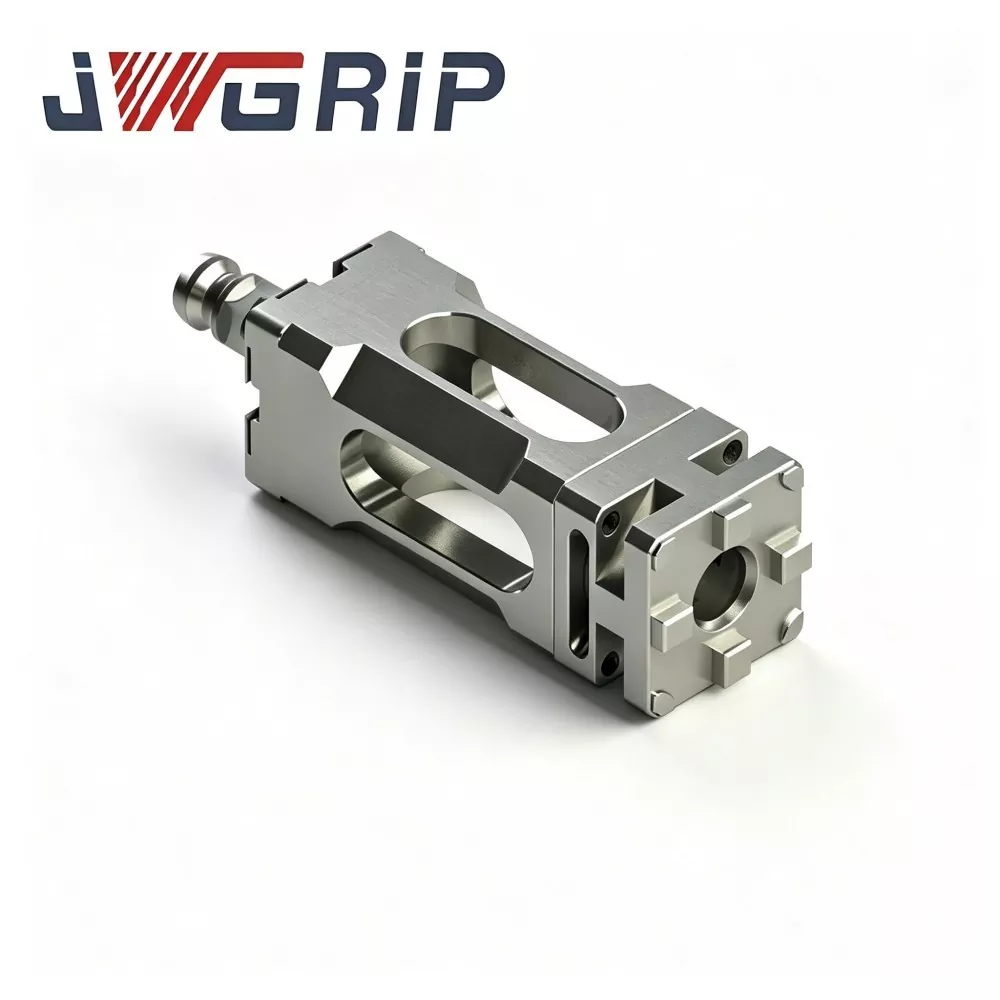
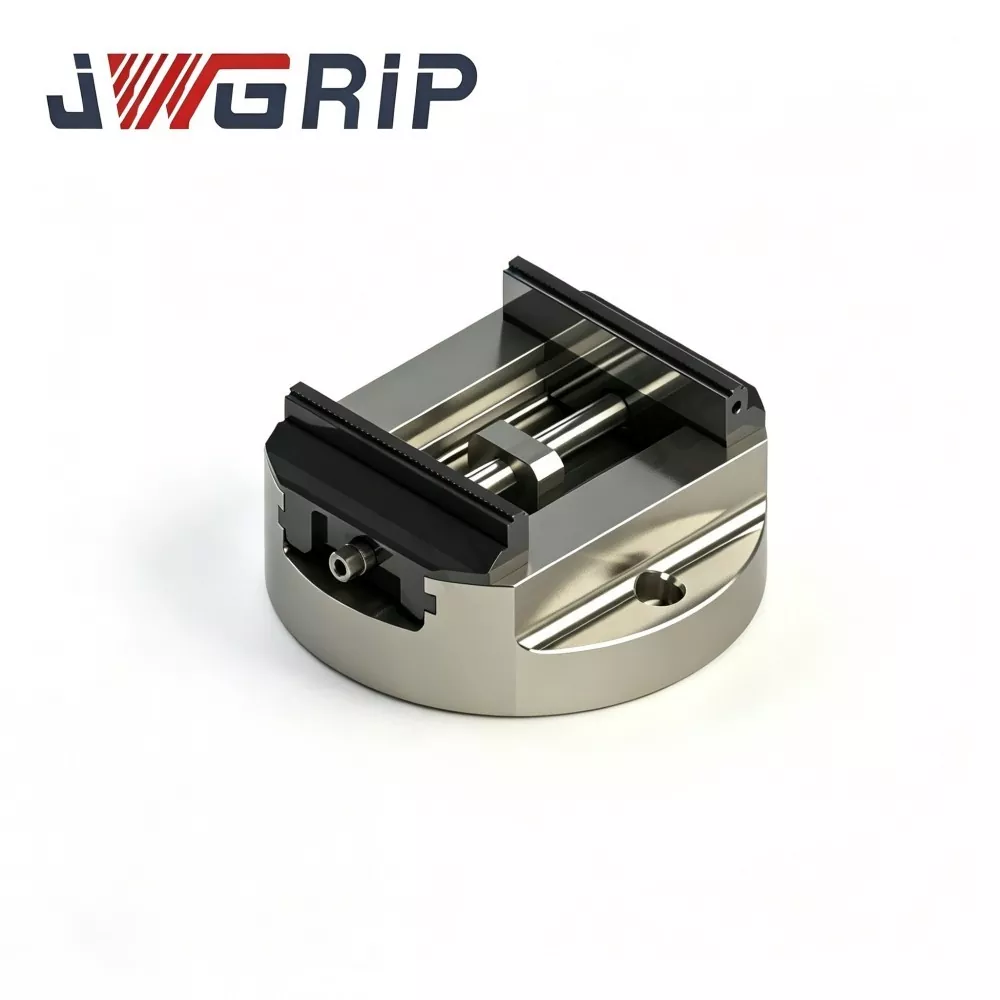
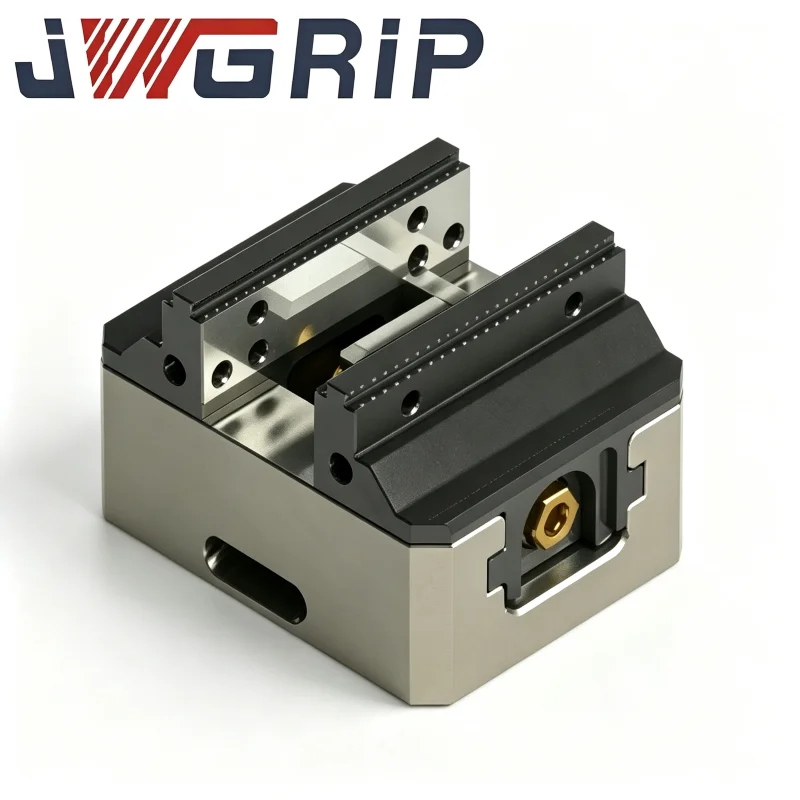
అధిక-ఖచ్చితత్వ రౌండ్ బేస్ స్వీయ-కేంద్రీకృత CNC వైజ్
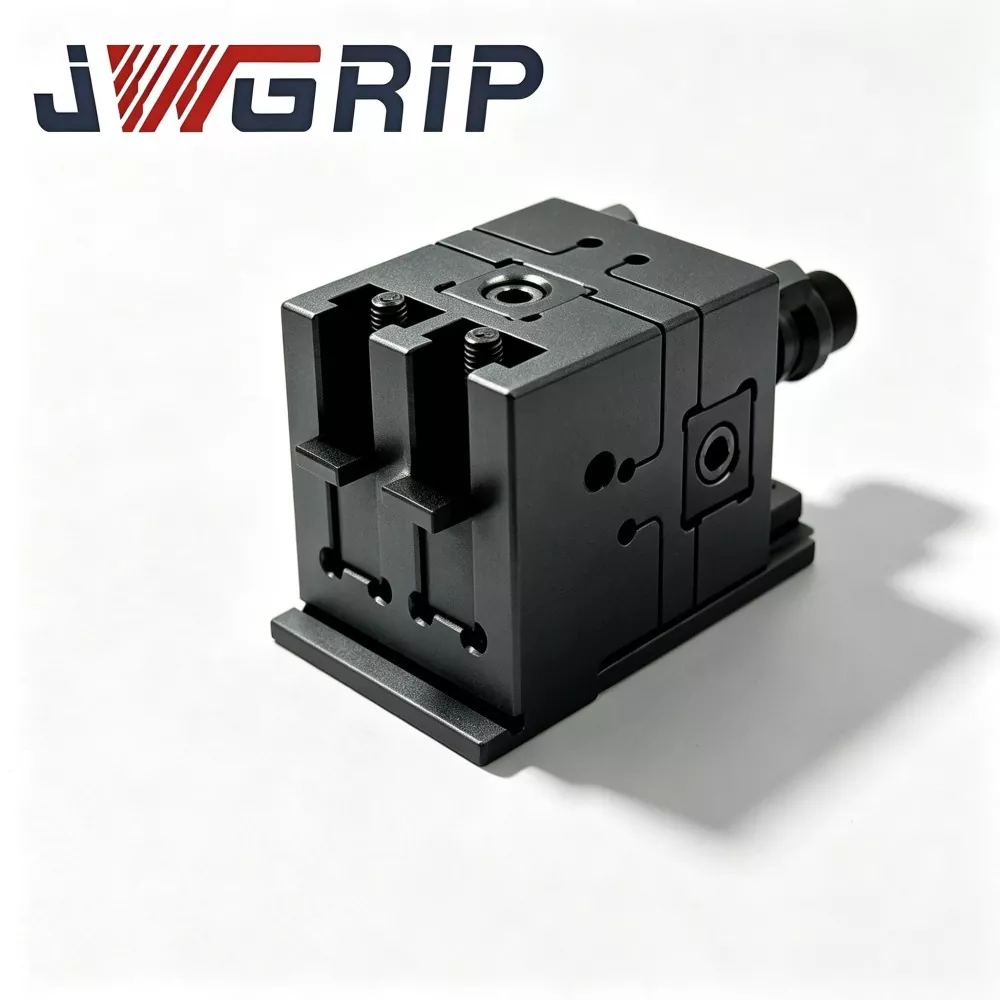
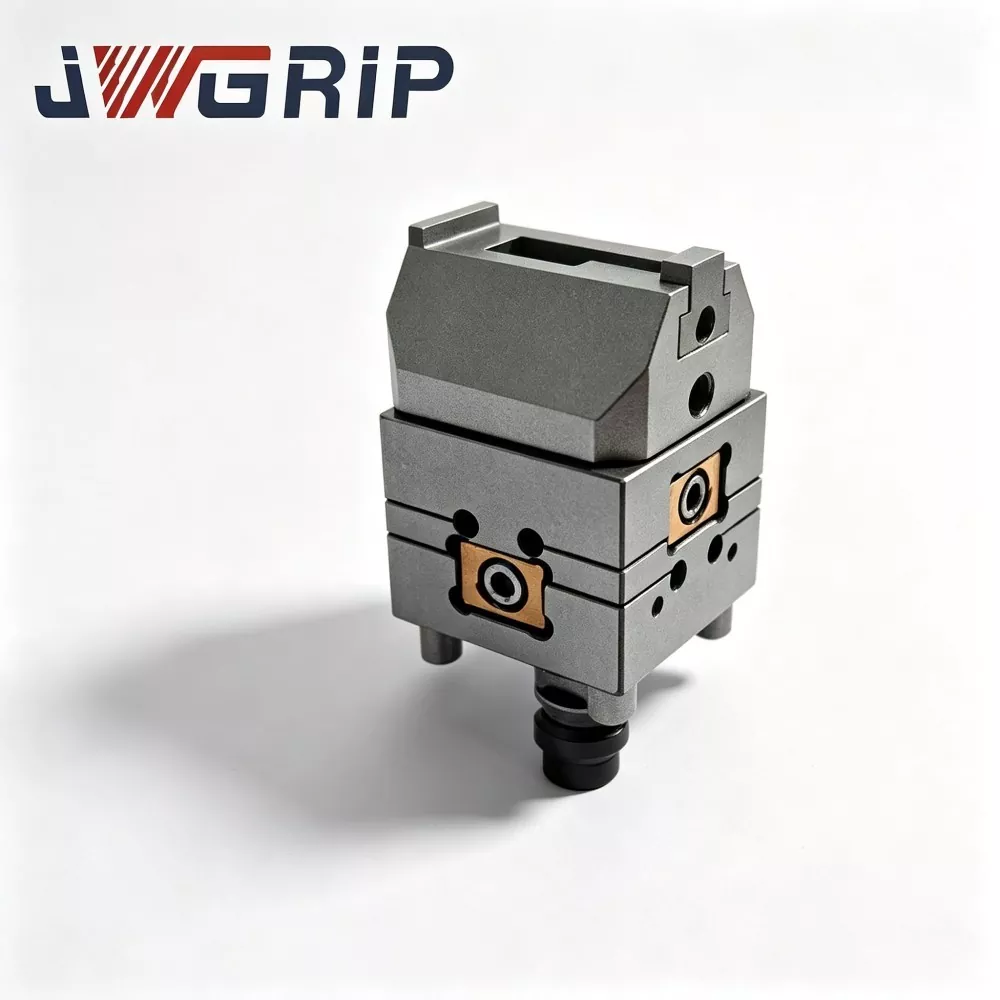
JWGRIP అనేది చైనాలో 5 యాక్సిస్ మెషినింగ్ కోసం అనుకూలీకరించిన హై-కచ్చితత్వం గల రౌండ్ బేస్ సెల్ఫ్-సెంటరింగ్ CNC వైజ్ యొక్క ప్రొఫెషనల్ తయారీదారు మరియు సరఫరాదారు, వేగవంతమైన గ్లోబల్ డెలివరీ కోసం స్టాండర్డ్ మోడల్లు పూర్తిగా స్టాక్లో ఉన్నాయి. ఇది 5-యాక్సిస్ మరియు కాంప్లెక్స్ మల్టీ-యాక్సిస్ CNC మ్యాచింగ్ ఆపరేషన్ల కోసం ప్రొఫెషనల్గా రూపొందించబడిన హై-ప్రెసిషన్ ఇంటిగ్రేటెడ్ CNC వర్క్హోల్డింగ్ ఫిక్చర్. ప్రీమియమ్ డక్టైల్ ఐరన్ బాడీ మరియు ఇండక్షన్-హార్డెన్డ్ గైడ్వే స్ట్రక్చర్ను స్వీకరించడం, ఇది అల్ట్రా-హై రిపీటబుల్ క్లాంపింగ్ పనితీరు, కాంపాక్ట్ స్పేస్-సేవింగ్ లేఅవుట్ మరియు హై-రిజిడిటీ కట్టింగ్ స్టెబిలిటీని ఒకే ఇంటిగ్రేటెడ్ యూనిట్గా అనుసంధానిస్తుంది.
ఈ అధిక-ఖచ్చితత్వ రౌండ్ బేస్ సెల్ఫ్-సెంటర్ వైస్ ±0.01mm యొక్క కోర్ క్లాంపింగ్ రిపీటబిలిటీని కలిగి ఉంది, కాంప్లెక్స్-ప్రొఫైల్ పార్ట్ ప్రాసెసింగ్ కోసం అల్ట్రా-స్టేబుల్ పొజిషనింగ్ పనితీరును అందిస్తుంది. అన్ని కీలక నిర్మాణ భాగాలు అంతర్గత కాస్టింగ్ మరియు ప్రాసెసింగ్ ఒత్తిడిని పూర్తిగా తొలగించడానికి కఠినమైన మ్యాచింగ్ తర్వాత కఠినమైన ఒత్తిడి-ఉపశమన వృద్ధాప్య చికిత్సకు లోనవుతాయి, దీర్ఘకాలిక నిర్మాణ స్థిరత్వాన్ని నిర్ధారిస్తాయి. ఇండక్షన్-కఠినమైన మార్గదర్శకాలు తరచుగా చక్రీయ బిగింపు సమయంలో అత్యుత్తమ దుస్తులు నిరోధకతను అందిస్తాయి, స్థిరమైన స్థాన ఖచ్చితత్వాన్ని ప్రభావవంతంగా నిర్వహిస్తాయి మరియు దీర్ఘకాలిక ఆపరేషన్ వల్ల ఖచ్చితత్వం క్షీణతను నివారిస్తాయి.
ఆప్టిమైజ్ చేయబడిన కాంపాక్ట్ రౌండ్ బేస్ మెషిన్ టేబుల్ స్థలాన్ని ఆదా చేస్తుంది మరియు పెద్ద-కోణం స్వింగింగ్ మరియు రోటరీ ఇండెక్సింగ్ మ్యాచింగ్ సమయంలో సాధన జోక్యాన్ని సమర్థవంతంగా నిరోధిస్తుంది. సాధారణ మరియు సమర్థవంతమైన బిగింపు విధానాలను కలిగి ఉంటుంది, ఇది మానవ-ప్రేరిత సెటప్ లోపాలను బాగా తగ్గిస్తుంది మరియు స్పిండిల్ అప్టైమ్ను పెంచుతుంది. ఏరోస్పేస్ భాగాలు, ఆటోమోటివ్ భాగాలు మరియు హై-ఎండ్ అచ్చు భాగాల యొక్క ఖచ్చితమైన బ్యాచ్ ప్రాసెసింగ్కు విస్తృతంగా వర్తిస్తుంది, ఈ మేడ్-ఇన్-చైనా ఫిక్చర్ సహాయక సర్దుబాటు సమయాన్ని గణనీయంగా తగ్గిస్తుంది మరియు అధిక-సంక్లిష్టతతో కూడిన ఖచ్చితమైన మ్యాచింగ్ పనుల కోసం విశ్వసనీయమైన మరియు స్థిరమైన డైమెన్షనల్ ఖచ్చితత్వాన్ని నిర్ధారిస్తుంది.
వర్కింగ్ ప్రిన్సిపల్ వివరణ
హై-అక్యురసీ రౌండ్ బేస్ సెల్ఫ్-సెంటరింగ్ CNC వైస్ అనేది 4-యాక్సిస్, 5-యాక్సిస్ CNC మ్యాచింగ్ సెంటర్లు, EDM మెషీన్లు మరియు ప్రెసిషన్ గ్రౌండింగ్ పరికరాలపై ప్రధానంగా అమర్చబడిన ఒక ఖచ్చితమైన వర్క్హోల్డింగ్ యూనిట్.
దీని ప్రధాన లక్షణం వృత్తాకార-బేస్ నిర్మాణం: దీర్ఘచతురస్రాకార-బేస్ వైజ్లతో పోలిస్తే, రౌండ్-బేస్ డిజైన్ మెషిన్ టేబుల్లపై రోటరీ కదలిక క్లియరెన్స్ను పెంచుతుంది మరియు స్థూలమైన ఇంటర్మీడియట్ అడాప్టర్ ప్లేట్ల అవసరాన్ని నివారిస్తుంది.
అంతర్గత ఖచ్చితత్వంతో కూడిన కామ్-స్క్రూ సింక్రోనస్ ట్రాన్స్మిషన్ మెకానిజం ద్వారా స్వీయ-కేంద్రీకృత పనితీరు గ్రహించబడుతుంది:
1. మెషిన్-టూల్ వర్క్టేబుల్కు వైస్ సురక్షితంగా బిగించిన తర్వాత, వర్క్పీస్ను రెండు దవడల మధ్య ఉంచండి.
2. సెంట్రల్ డ్రైవ్ స్క్రూను ఆపరేట్ చేయండి; అంతర్గత క్యామ్-స్క్రూ సెట్ ద్వంద్వ దవడలను ఒకే వేగంతో లోపలికి తరలించడానికి డ్రైవ్ చేస్తుంది.
3. వర్క్పీస్ ఆటోమేటిక్గా మెషిన్ స్పిండిల్ సెంటర్-లైన్లో కేంద్రీకృతమై ఉంటుంది, దుర్భరమైన మాన్యువల్ డయల్-ఇండికేటర్ అలైన్మెంట్ అవసరం లేదు.
మ్యాచింగ్ నొప్పి-పాయింట్లు
వాస్తవ బహుళ-అక్షం బ్యాచ్-ఉత్పత్తి సాంప్రదాయ వర్క్హోల్డింగ్ పరిష్కారాల యొక్క అనేక విలక్షణ పరిమితులను బహిర్గతం చేస్తుంది:
1.దీర్ఘచతురస్రాకార-బేస్ వైసెస్ యొక్క తగినంత రోటరీ క్లియరెన్స్ లేదు
దీర్ఘచతురస్రాకార బేస్ పెద్ద టేబుల్ ప్రాంతాన్ని ఆక్రమించింది. 4-/5-యాక్సిస్ మెషీన్ల పెద్ద-కోణం టిల్టింగ్ సమయంలో, టూల్-స్పిండిల్ జోక్యం తరచుగా జరుగుతుంది. అదనపు అడాప్టర్ ప్లేట్లు Z-యాక్సిస్ ప్రయాణాన్ని మరింత వినియోగిస్తాయి.
2. సైక్లిక్ గైడ్-వే వేర్ వల్ల ఖచ్చితత్వం తగ్గడం
అధిక-కాఠిన్యం ఉపరితల చికిత్స లేకుండా, గైడ్-వే కాంటాక్ట్ ఉపరితలాలు భారీ బిగింపు చక్రాల తర్వాత క్రమంగా ధరిస్తారు. స్వీయ-కేంద్రీకృత డేటా డ్రిఫ్ట్లు, పదేపదే మాన్యువల్ రీ-అలైన్మెంట్ అవసరం మరియు మెషిన్ ప్రభావవంతమైన రన్టైమ్ను తగ్గించడం.
3.మాన్యువల్ సెంటరింగ్ ఆపరేషన్పై హెవీ డిపెండెన్స్
సాంప్రదాయ వైజ్లకు డయల్-ఇండికేటర్ కేంద్రీకరణను పూర్తి చేయడానికి అనుభవజ్ఞులైన ఆపరేటర్లు అవసరం. ఆపరేటర్ నైపుణ్య వ్యత్యాసాల నుండి ఉద్భవించిన పొజిషనింగ్ అస్థిరత సంక్లిష్ట బహుళ-కోణ కట్టింగ్లో పెద్దది చేయబడుతుంది, ఫలితంగా అధిక-విలువ వర్క్పీస్ స్క్రాప్ వస్తుంది.
4.కలుషిత దండయాత్ర ఫిక్చర్ సర్వీస్ జీవితాన్ని తగ్గిస్తుంది
పేలవమైన-మూసివున్న నిర్మాణాలు కటింగ్ ద్రవం మరియు మెటల్ చిప్లను అంతర్గత ప్రసార సమావేశాలలోకి ప్రవేశించడానికి అనుమతిస్తాయి. రాపిడి కణాలు కాంపోనెంట్ వేర్ను వేగవంతం చేస్తాయి మరియు దీర్ఘకాలిక నిరంతర ఉత్పత్తిలో జామింగ్ వైఫల్యాలను ప్రేరేపిస్తాయి.

అసెంబ్లీ కూర్పు
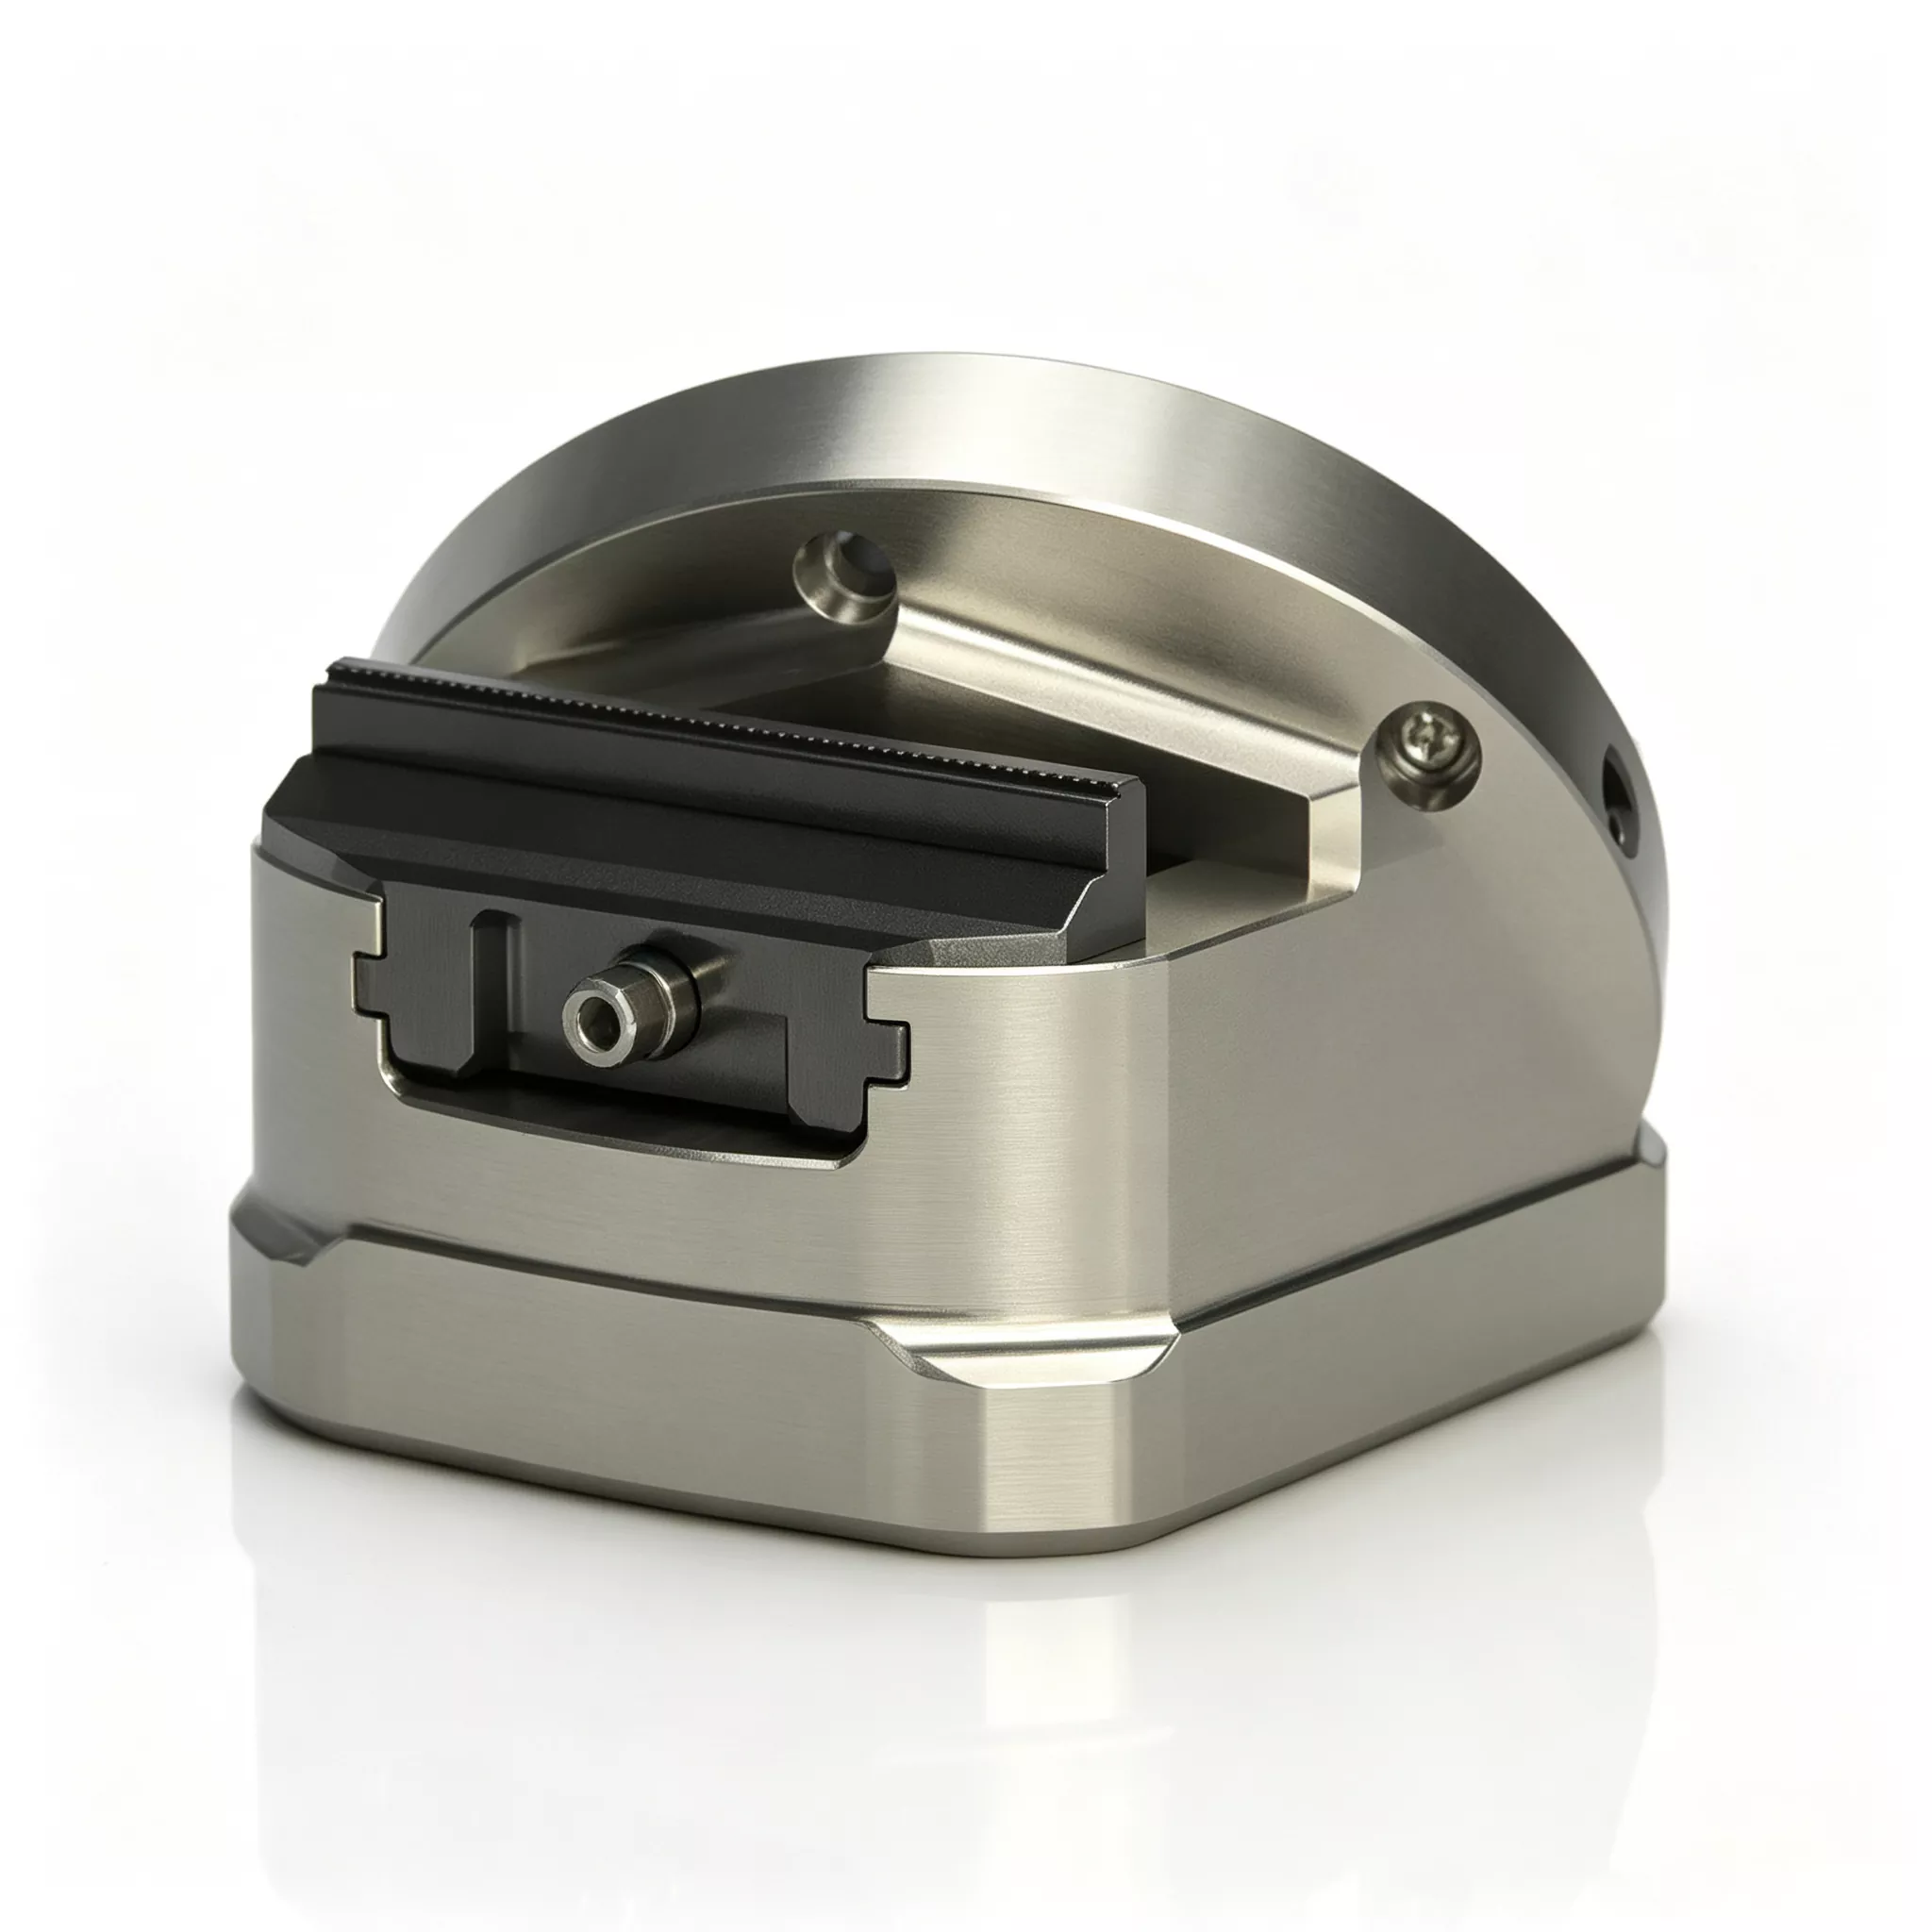
JWGRIP హై-కచ్చితత్వం రౌండ్ బేస్ సెల్ఫ్-సెంటరింగ్ CNC వైస్ ఐదు కోర్ ఫంక్షనల్ అసెంబ్లీలను కలిగి ఉంటుంది:
① స్ట్రెస్-రిలీవ్డ్ హై-గ్రేడ్ డక్టైల్-ఐరన్ రౌండ్-బేస్ మెయిన్ బాడీ
② ఇండక్షన్-హార్డెన్డ్ ప్రెసిషన్ గైడ్-వే గ్రూప్
③ ఇంటర్నల్ క్యామ్-స్క్రూ సింక్రోనస్ డ్యూయల్-జా డ్రైవ్ యూనిట్
④ మార్చుకోగలిగిన దవడ మౌంటు ఇంటర్ఫేస్ (కఠినమైన దవడలు / మృదువైన దవడల కోసం)
⑤ పూర్తిగా మూసివున్న చిప్-అండ్-కూలెంట్-రెసిస్టెంట్ సీలింగ్ అసెంబ్లీ
1. ఒత్తిడిని తగ్గించే డక్టైల్-ఐరన్ రౌండ్-బేస్ మెయిన్ బాడీ
బహుళ-రౌండ్ ఒత్తిడి-ఉపశమన వృద్ధాప్య చికిత్సతో ప్రీమియం డక్టైల్-ఐరన్ కాస్టింగ్. అద్భుతమైన వైబ్రేషన్-డంపింగ్ లక్షణం కటింగ్ చాటర్ మార్కులను అణిచివేస్తుంది. సర్క్యులర్-బేస్ అవుట్లైన్ 4-యాక్సిస్ / 5-యాక్సిస్ పరికరాల కోసం భ్రమణ క్లియరెన్స్ను మెరుగుపరుస్తుంది.
2. ఇండక్షన్-హార్డెన్డ్ ప్రెసిషన్ గైడ్-వే గ్రూప్
గైడ్-వే కాంటాక్ట్ ఉపరితలాలు ఇండక్షన్ గట్టిపడే చికిత్సను పొందుతాయి, అధిక ఉపరితల కాఠిన్యాన్ని చేరుకుంటాయి. ప్రెసిషన్-గ్రైండెడ్ స్లయిడింగ్ ఉపరితలాలు తక్కువ-ఘర్షణ కదలిక మరియు తరచుగా ప్రారంభ-ముగింపు చక్రాల కింద దీర్ఘ-కాల దుస్తులు-నిరోధకతను హామీ ఇస్తాయి.
3. అంతర్గత క్యామ్-స్క్రూ సింక్రోనస్ డ్యూయల్-జా డ్రైవ్ యూనిట్
ఖచ్చితత్వంతో తయారు చేయబడిన క్యామ్-స్క్రూ ట్రాన్స్మిషన్ రెండు దవడల కోసం సంపూర్ణంగా సమకాలీకరించబడిన కదలికను అందిస్తుంది. ప్రారంభ వర్క్పీస్ ప్లేస్మెంట్ స్థానంతో సంబంధం లేకుండా ఆటోమేటిక్ వర్క్పీస్ కేంద్రీకరణను గ్రహిస్తుంది.
4. పరస్పరం మార్చుకోగల దవడ మౌంటు ఇంటర్ఫేస్
గట్టి దవడలు మరియు అల్యూమినియం మృదువైన దవడల మధ్య శీఘ్ర మార్పిడికి మద్దతు ఇస్తుంది. అదనపు డెడికేటెడ్ ఫిక్చర్లను కొనుగోలు చేయకుండానే ప్రత్యేక ప్రొఫైల్ ఖాళీ ప్రీ-మ్యాచింగ్ కోసం వినియోగదారులు మృదువైన దవడలను స్వీకరించవచ్చు.
5. పూర్తిగా మూసివున్న సీలింగ్ అసెంబ్లీ
సీలింగ్ హౌసింగ్ లోపలి కామ్-స్క్రూ మరియు గైడ్-వే చాంబర్ను చుట్టి, మెటల్ చిప్లను నిరోధించడం మరియు శీతలకరణిని స్ప్లాషింగ్ చేయడం, రాపిడి కాలుష్యం నుండి ఖచ్చితమైన కదిలే భాగాలను రక్షిస్తుంది.
విభిన్నమైన కోర్ పనితీరు ముఖ్యాంశాలు
1. గ్యారంటీడ్ ±0.01 mm రిపీట్-క్లాంపింగ్ ఖచ్చితత్వం
పూర్తయిన ప్రతి యూనిట్ కోసం ఫ్యాక్టరీ తనిఖీ పరికరాల ద్వారా ధృవీకరించబడింది, కేవలం సైద్ధాంతిక పరామితి కాదు. బ్యాచ్ల మధ్య స్థిరమైన మొదటి-భాగం అనుగుణ్యత, అధిక-విలువ బహుళ-అక్షం భాగాల కోసం తిరస్కరణ రేటు మరియు రీ-వర్క్ వాల్యూమ్ను సమర్థవంతంగా తగ్గించడం.
2. బహుళ-అక్షం రోటరీ కదలిక కోసం రౌండ్-బేస్ జ్యామితి ఆప్టిమైజ్ చేయబడింది
వృత్తాకార రూపురేఖలు మెషిన్ రోటరీ వర్కింగ్ ఎన్వలప్ను పెంచుతాయి. అదనపు అడాప్టర్ ప్లేట్ల వల్ల కలిగే Z-యాక్సిస్ ప్రయాణ నష్టాన్ని తొలగిస్తుంది. సంక్లిష్టమైన టిల్టింగ్-రొటేటింగ్ మ్యాచింగ్ సమయంలో తగినంత ఎగవేత స్థలాన్ని అందిస్తుంది మరియు మరింత ఉగ్రమైన కట్టింగ్ పారామితులను స్వీకరించడానికి అనుమతిస్తుంది.
3. డక్టైల్-ఐరన్ బాడీ నుండి అత్యద్భుతమైన వైబ్రేషన్-డంపింగ్ పనితీరు
డక్టైల్-ఇనుము పదార్థం కట్టింగ్ వైబ్రేషన్ను సమర్థవంతంగా గ్రహిస్తుంది. భారీ-కటింగ్ పరిస్థితులలో ఉత్పన్నమయ్యే కబుర్లు గుర్తులను నియంత్రిస్తుంది. పూర్తయిన-భాగం ఉపరితల నాణ్యతను మెరుగుపరుస్తుంది మరియు సాధనం సేవ జీవితాన్ని పొడిగిస్తుంది.
4. ఇండక్షన్-హార్డెన్డ్ కీ కదిలే ఉపరితలాలు HRC 58-62
క్రిటికల్ గైడ్-వే మరియు క్యామ్-స్క్రూ ఉపరితలాలు HRC 58-62 కాఠిన్యాన్ని చేరుకుంటాయి. మిలియన్ల బిగింపు చక్రాల తర్వాత స్థిరమైన స్వీయ-కేంద్రీకృత పనితీరును కలిగి ఉంటుంది మరియు ఉపరితల రాపిడి ద్వారా ప్రేరేపించబడిన ఖచ్చితత్వ క్షీణతను తగ్గిస్తుంది.
5. పూర్తి-పరివేష్టిత కాలుష్యం-ఐసోలేటింగ్ సీలింగ్ నిర్మాణం
సాధారణ CNC-షాప్ పరిస్థితుల్లో చిప్స్ మరియు శీతలకరణి స్ప్లాష్ నుండి అంతర్గత ఖచ్చితత్వ ప్రసార భాగాలను రక్షిస్తుంది. ఫిక్చర్ సేవా జీవితాన్ని పొడిగించండి మరియు నిరంతర బ్యాచ్-ఉత్పత్తి పనితీరును స్థిరీకరిస్తుంది.
6. పరస్పరం మార్చుకోగలిగిన హార్డ్-/సాఫ్ట్-దవడ ప్లస్ ప్రాజెక్ట్-ఓరియెంటెడ్ అనుకూల-మార్పు సామర్థ్యం
త్వరిత-స్వాప్ దవడ ఇంటర్ఫేస్ విభిన్న వర్క్పీస్ ప్రొఫైల్లకు అనుగుణంగా ఉంటుంది. JWGRIP అనుకూల-ఇంజనీరింగ్ సేవను అందిస్తుంది: ప్రత్యేక మెషిన్-టేబుల్ మరియు వర్క్పీస్ అవసరాలను తీర్చడానికి బేస్ మౌంటు లేఅవుట్, దవడ ఆకృతి మరియు బిగింపు స్ట్రోక్ను సర్దుబాటు చేయండి.
సాధారణ అప్లికేషన్ విభాగాలు
1. ఏరోస్పేస్ ఖచ్చితత్వ-భాగాల తయారీ
టర్బైన్ బ్లేడ్లు, స్ట్రక్చరల్ ఫ్రేమ్లు, ల్యాండింగ్-గేర్-సంబంధిత భాగాలు కఠినమైన టాలరెన్స్ అవసరాలు మరియు సంక్లిష్టమైన ప్రాదేశిక ఆకృతులను కలిగి ఉంటాయి. స్థిరమైన స్వీయ-కేంద్రీకృత పనితీరు అధిక-విలువైన ఏరోస్పేస్ భాగాల కోసం బహుళ-కోణం 5-యాక్సిస్ మిల్లింగ్ & డ్రిల్లింగ్ డిమాండ్లను కలుస్తుంది.
2. ఆటోమోటివ్ & మోటార్-స్పోర్ట్ కాంపోనెంట్ ఉత్పత్తి
ఇంజిన్ హౌసింగ్లు, ట్రాన్స్మిషన్ కేసులు, సస్పెన్షన్ స్ట్రక్చరల్ వర్క్పీస్. 4-యాక్సిస్ /5-యాక్సిస్ పరికరాల క్రింద అల్యూమినియం-అల్లాయ్ మరియు టైటానియం-అల్లాయ్ భాగాల హై-స్పీడ్ మిల్లింగ్కు అనుకూలం.
3. అచ్చు మరియు డై ఫ్యాబ్రికేషన్
ఇంజెక్షన్-అచ్చు కోర్లు, స్టాంపింగ్-డై భాగాలు. అధిక దృఢత్వం మరియు రిపీట్-పొజిషనింగ్ ఖచ్చితత్వం చక్కటి ఉపరితల ముగింపు మరియు అచ్చు తయారీ పనుల కోసం ఖచ్చితమైన ఫీచర్ కొలతలు అందిస్తాయి.
4. సాధారణ-ప్రయోజన ఖచ్చితత్వ జాబ్-షాప్ మ్యాచింగ్
మిల్లింగ్, డ్రిల్లింగ్, గ్రౌండింగ్ మరియు ట్యాపింగ్తో సహా జాబ్-షాప్ నిలువు / క్షితిజ సమాంతర మ్యాచింగ్-సెంటర్ వర్క్. మిక్స్డ్-బ్యాచ్ మల్టీ-వేరియంట్ పార్ట్ ఆర్డర్ల కోసం విశ్వసనీయమైన యూనివర్సల్ వర్క్హోల్డింగ్.
ఇన్స్టాలేషన్ వర్క్ఫ్లో
1. మెషిన్-టూల్ వర్క్టేబుల్ మౌంటు ప్లేన్ మరియు రౌండ్-బేస్ బాటమ్ డాటమ్ సర్ఫేస్ను పూర్తిగా శుభ్రం చేయండి. మెటల్ చిప్స్, శీతలకరణి అవశేషాలు మరియు చమురు మరకలను తొలగించండి. చిన్న విదేశీ కణాలు మౌంటు ఆఫ్సెట్ను ప్రేరేపిస్తాయి మరియు మల్టీ-యాక్సిస్ రోటరీ-ఇండెక్సింగ్ కార్యకలాపాల సమయంలో పొజిషనింగ్ విచలనానికి కారణమవుతాయి.
2. మెషిన్-టూల్ వర్క్టేబుల్పై వైజ్ ఉంచండి, మౌంటు-హోల్ పొజిషన్లను సమలేఖనం చేయండి. అధికారిక మాన్యువల్లో పేర్కొన్న టార్క్ స్పెసిఫికేషన్ల ప్రకారం ఫిక్సింగ్ బోల్ట్లను బిగించండి. వైస్ చలించకుండా గట్టిగా బిగించబడిందని నిర్ధారించండి.
3. దవడల మధ్య వర్క్పీస్ని ఉంచండి, ఆటోమేటిక్ సెల్ఫ్-సెంటరింగ్ బిగింపును పూర్తి చేయడానికి సెంట్రల్ డ్రైవ్ స్క్రూని ఆపరేట్ చేయండి. వర్క్పీస్ మెటీరియల్ మరియు బయటి ఆకృతి ప్రకారం కఠినమైన / మృదువైన దవడలను మార్చుకోండి.
4. బహుళ-అక్షం టిల్టింగ్-ఇండెక్సింగ్ కదలికల కోసం మెషిన్ ఐడిల్-రన్ సిమ్యులేషన్ని అమలు చేయండి. అనుకరణ కట్టింగ్ లోడ్ల కింద మెకానికల్ జోక్యం మరియు వర్క్పీస్-షిఫ్ట్ ధోరణిని తనిఖీ చేయండి.
5. పరీక్ష వర్క్పీస్ ద్వారా ట్రయల్ కట్ ప్రామాణీకరణను పూర్తి చేయండి. డైమెన్షనల్ మరియు రేఖాగణిత-సహనం సూచికలను తనిఖీ చేయండి. కేంద్రీకరణ-బిగింపు పనితీరు ఇంజనీరింగ్ అవసరాలను సంతృప్తిపరిచిన తర్వాత మాత్రమే అధికారిక భారీ-ఉత్పత్తిని ప్రారంభించండి.
నిర్వహణ చెక్లిస్ట్
1. రోజువారీ నిర్వహణ
ప్రతి మ్యాచింగ్ షిఫ్ట్ తర్వాత, దవడ పని చేసే ముఖాలు మరియు రౌండ్-బేస్ బాటమ్ డాటమ్ ఉపరితలాన్ని తుడవండి. పొజిషనింగ్-డివియేషన్ సోర్స్లను తొలగించడానికి చిప్స్ మరియు కూలెంట్ స్ప్లాష్లను క్లియర్ చేయండి.
2. ఆవర్తన సరళత
రెగ్యులర్ వ్యవధిలో సీలింగ్-అసెంబ్లీ మెయింటెనెన్స్ యాక్సెస్ని తెరవండి. దవడ ఓపెనింగ్-క్లోజింగ్ కదలికను సాఫీగా ఉంచడానికి, అంతర్గత కామ్-స్క్రూ ట్రాన్స్మిషన్ యూనిట్కు తగిన యాంటీ-వేర్ లూబ్రికెంట్ను ఇంజెక్ట్ చేయండి.
3. వేర్-పార్ట్ తనిఖీ
దవడ సంపర్క ఉపరితలాలను క్రమానుగతంగా తనిఖీ చేయండి. దవడలను ఒకసారి స్క్రాచ్ చేయడం లేదా ధరించడం వలన బిగింపు నాణ్యతను దెబ్బతీస్తుంది. అరిగిపోయిన దవడలతో ఉత్పత్తిని కొనసాగించవద్దు.
4. త్రైమాసిక ఖచ్చితత్వ ధృవీకరణ
ప్రతి త్రైమాసికంలో వర్క్ టేబుల్ నుండి వైస్ డిస్మౌంట్. గాయాలు మరియు ఇండెంటేషన్ కోసం రౌండ్-బేస్ డేటాను తనిఖీ చేయండి. మెట్రాలజీ సాధనాలతో స్వీయ-కేంద్రీకృత పునరావృత-ఖచ్చితత్వాన్ని కొలవండి, బ్యాచ్-స్క్రాప్ ప్రమాదాల కంటే ముందుగానే సూక్ష్మ ఖచ్చితత్వం డ్రిఫ్ట్ను గుర్తించండి.
5. దీర్ఘకాలిక నిష్క్రియ నిల్వ రక్షణ
మొత్తం వైస్ యూనిట్ను పూర్తిగా శుభ్రం చేయండి. డేటమ్ మరియు దవడ పని ఉపరితలాలపై యాంటీ-రస్ట్ పూతను వర్తించండి. పొడి దుమ్ము నిరోధక వాతావరణంలో నిల్వ చేయండి.
6. నిషిద్ధ-ఆపరేషన్ నోట్స్
ఓవర్-స్ట్రోక్ బిగింపును నిషేధించండి. బేస్ మరియు ఇంటర్నల్ ట్రాన్స్మిషన్ కాంపోనెంట్ల వైకల్యాన్ని నివారించడానికి భారీ ఉపకరణాలతో వైస్-బాడీ లేదా దవడలను ఎప్పుడూ కొట్టకండి.
సేకరణ ఎంపిక సూచన
JWGRIP హై-కచ్చితత్వం రౌండ్ బేస్ స్వీయ-కేంద్రీకృత CNC వైజ్ యొక్క ప్రధాన విలువ:
① మల్టీ-యాక్సిస్-ఆప్టిమైజ్డ్ సర్క్యులర్-బేస్ లేఅవుట్
② ఫ్యాక్టరీ-ధృవీకరించబడిన ±0.01 mm పునరావృత-బిగింపు ఖచ్చితత్వం
③ వైబ్రేషన్-శోషక డక్టైల్-ఐరన్ బాడీ
④ ఇండక్షన్-కఠినమైన అధిక-కాఠిన్యం కదిలే ఉపరితలాలు
⑤ మార్చుకోగల హార్డ్-సాఫ్ట్-దవడ నిర్మాణం మరియు అనుకూల-ఇంజనీరింగ్ సామర్థ్యం
ఇది బహుళ-అక్షం మ్యాచింగ్ నొప్పి-పాయింట్లను పరిష్కరిస్తుంది: తగినంత రోటరీ క్లియరెన్స్, మాన్యువల్-కేంద్రీకృత మానవ లోపం, సైక్లిక్ వేర్ వల్ల ఏర్పడే ఖచ్చితత్వం డ్రిఫ్ట్, విభిన్న ప్రొఫైల్ వర్క్పీస్లకు అనుకూలత సరిగా ఉండదు.
ఎంపిక రిమైండర్లు:
1. గరిష్ఠ వర్క్పీస్ ఔటర్ డైమెన్షన్ను వైస్ ఎఫెక్టివ్ క్లాంపింగ్ స్ట్రోక్తో పోల్చండి మరియు సహేతుకమైన భద్రతా మార్జిన్ను రిజర్వ్ చేయండి.
2. మెషిన్-టేబుల్ మౌంటు-హోల్ లేఅవుట్ని నిర్ధారించండి; జీరో-పాయింట్ బేస్ ప్లేట్లతో సరిపోలితే అనుకూలత స్థితిని అంచనా వేయండి. ప్రామాణికం కాని ఇన్స్టాలేషన్ అవసరాల కోసం అనుకూల సవరణ సేవ అందుబాటులో ఉంది.
3. దవడ రకాన్ని ఎంచుకోండి: హై-కట్-ఫోర్స్ మెటల్ వర్క్పీస్ కోసం గట్టి దవడలను ఎంచుకోండి; ప్రత్యేక ప్రొఫైల్ ఖాళీ ప్రీ-మ్యాచింగ్ కోసం మృదువైన దవడలను స్వీకరించండి. హై-మిక్స్-వేరియంట్ ఉత్పత్తి కోసం విడి దవడ సెట్లను సిద్ధం చేయండి.
4. స్టాండర్డ్ స్టాక్ వెర్షన్లు వేగంగా డెలివరీని అందిస్తాయి; ప్రత్యేక మౌంటు డైమెన్షన్ లేదా ప్రత్యేక దవడ ప్రొఫైల్ డిమాండ్ల కోసం OEM కస్టమ్-ఇంజనీరింగ్ సేవను స్వీకరించండి.
తరచుగా అడిగే ప్రశ్నలు
Q1: అధిక-ఖచ్చితత్వ రౌండ్ బేస్ స్వీయ-కేంద్రీకృత CNC వైస్ను 4-యాక్సిస్ మరియు క్రెడిల్-స్టైల్ 5-యాక్సిస్ రోటరీ టేబుల్లపై అమర్చవచ్చా?
అవును. దీని వృత్తాకార-ఆధారిత డిజైన్ 4-యాక్సిస్ మరియు క్రెడిల్-టైప్ 5-యాక్సిస్ పరికరాల కోసం రోటరీ-యాక్సిస్ క్లియరెన్స్ను ఆప్టిమైజ్ చేస్తుంది. దయచేసి ఇన్స్టాలేషన్కు ముందు యాంటీ-కొలిషన్ అసెస్మెంట్ కోసం మొత్తం ఫిక్స్చర్ ఎత్తును లెక్కించండి. ప్రత్యేక రోటరీ-టేబుల్ స్పెసిఫికేషన్ల కోసం కస్టమ్ మౌంటు-హోల్ లేఅవుట్ సవరణను గ్రహించవచ్చు.
Q2: ఈ వైస్లో మృదువైన దవడలను ఉపయోగించవచ్చా?
ఖచ్చితంగా అవును. ఇది మార్చుకోగలిగిన దవడ-మౌంటు ఇంటర్ఫేస్ను స్వీకరిస్తుంది. వివిధ వర్క్పీస్-ప్రాసెసింగ్ అవసరాలను తీర్చడానికి హార్డ్ దవడలు మరియు అల్యూమినియం మృదువైన దవడలను ఉచితంగా మార్చుకోవచ్చు.
Q3: హామీ ఇవ్వబడిన రిపీట్-పొజిషనింగ్ ఖచ్చితత్వం ఏమిటి?
గ్యారెంటీడ్ రిపీట్-క్లాంపింగ్ ఖచ్చితత్వం ±0.01 మిమీకి చేరుకుంటుంది, ప్రతి ఒక్క యూనిట్ ఫ్యాక్టరీ మెట్రాలజీ పరికరాలపై తనిఖీకి లోనవుతుంది.
Q4: JWGRIP OEM / ODM అనుకూల-ఆర్డర్కు మద్దతు ఇస్తుందా?
అవును. మేము వ్యక్తిగతీకరించిన ప్రాజెక్ట్-స్థాయి డిమాండ్లను సంతృప్తి పరచడానికి లోగో మార్కింగ్, డైమెన్షన్ సర్దుబాటు మరియు ప్రత్యేక-మెటీరియల్ కాన్ఫిగరేషన్తో సహా వన్-స్టాప్ OEM అనుకూల-ఇంజనీరింగ్ సేవను అందిస్తాము.
Q5: రోజువారీ నిర్వహణ కోసం కీలక అంశాలు ఏమిటి?
పూర్తి-పరివేష్టిత సీలింగ్ డిజైన్ నుండి ప్రయోజనం పొందడం, భారీ నిర్వహణ పని అవసరం లేదు. ప్రధాన కార్యకలాపాలు: చిప్స్ నుండి బయటి ఉపరితలాలను శుభ్రంగా ఉంచడం, అంతర్గత క్యామ్-స్క్రూ ట్రాన్స్మిషన్ కోసం సాధారణ లూబ్రికేషన్ చేయడం మరియు దవడ ధరించిన పరిస్థితిని క్రమానుగతంగా తనిఖీ చేయడం.
విచారణ పంపండి
సంప్రదింపు సమాచారం
-
చిరునామా
నం. 44, డానింగ్ ఎంటర్ప్రెన్యూర్షిప్ రోడ్, హ్యూమెన్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్ ప్రావిన్స్, చైనా
-
Tel
-
ఇమెయిల్
JWGRIPకి విచారణ పంపడానికి స్వాగతం. మా వృత్తిపరమైన సాంకేతిక మరియు విక్రయాల బృందం ఉచిత ఫిక్చర్ ఎంపిక, అనుకూలీకరించిన పరిష్కార రూపకల్పన మరియు ఖచ్చితమైన కొటేషన్ను అందిస్తుంది.
వార్తల సిఫార్సులు