తెలుగు
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

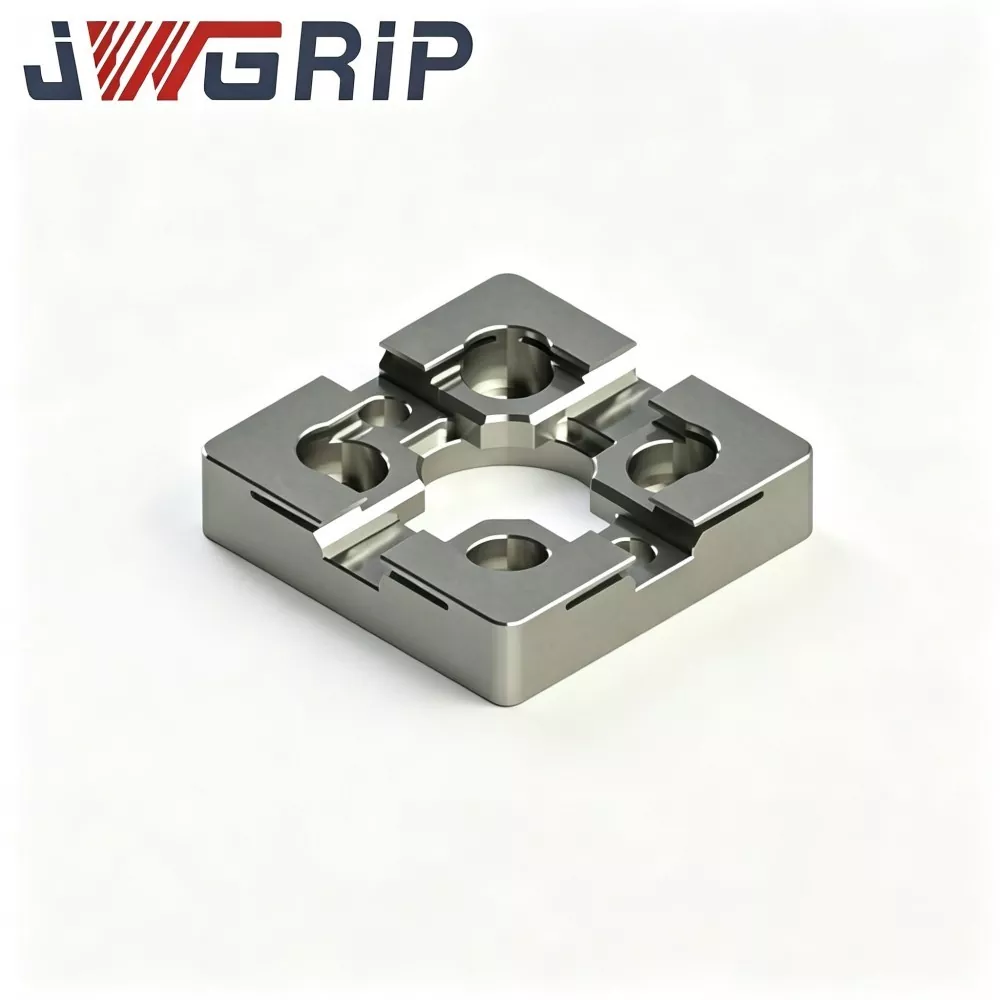
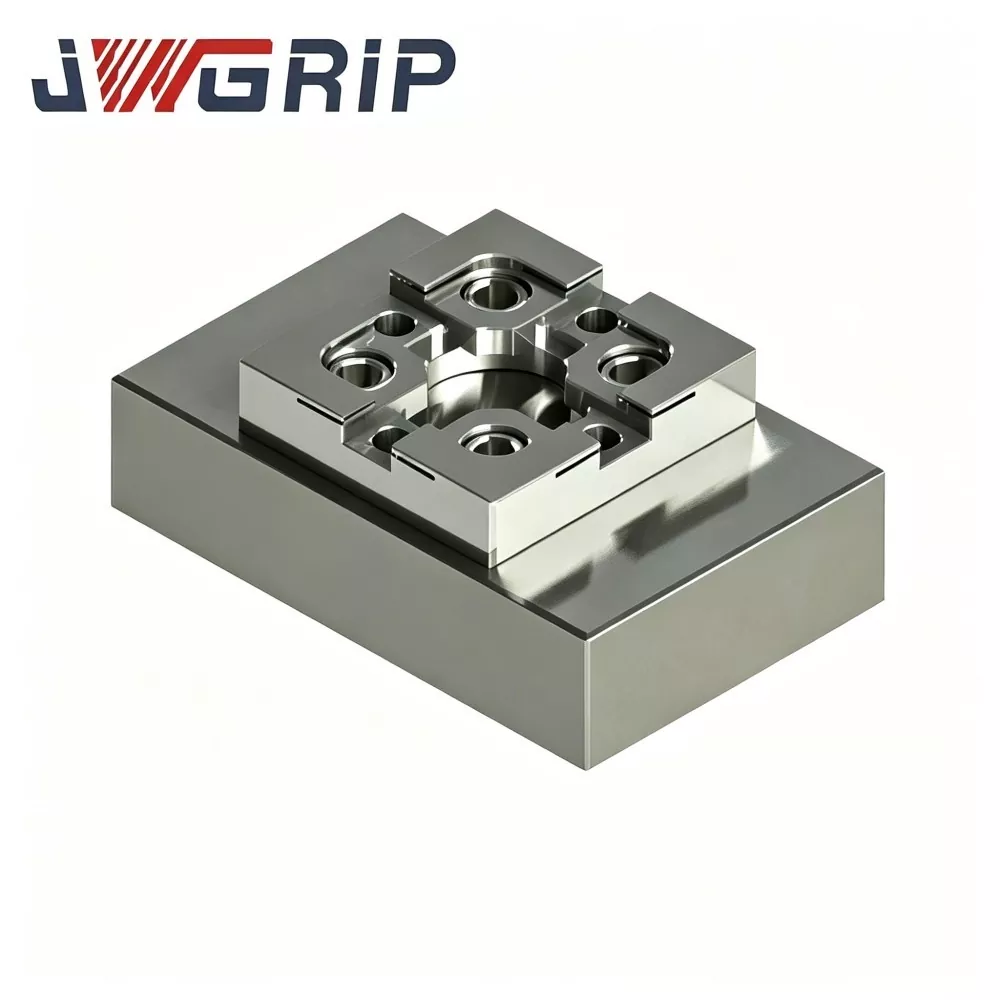
EDM వర్క్హోల్డింగ్ కోసం R-టైప్ CNC కాలిబ్రేషన్ బ్లాక్
JWGRIP, ఖచ్చితమైన EDM వర్క్హోల్డింగ్ ఉపకరణాల యొక్క విశ్వసనీయమైన ఫ్యాక్టరీ-డైరెక్ట్ మరియు ప్రొఫెషనల్ ఎగుమతిదారు, EDM వర్క్హోల్డింగ్, బల్క్ ఆర్డర్ మరియు డ్రాయింగ్ ఆధారిత కస్టమ్ ప్రాజెక్ట్ల కోసం అధిక-ఖచ్చితత్వం గల R-టైప్ CNC కాలిబ్రేషన్ బ్లాక్ను సరఫరా చేస్తుంది. ఒత్తిడి-ఉపశమన వృద్ధాప్యం, మల్టీ-ఫేస్ CNC మిల్లింగ్ మరియు అల్ట్రా-ప్రెసిషన్ సర్ఫేస్ గ్రైండింగ్తో స్థిరీకరించబడిన సాధనం-ఉక్కుతో తయారు చేయబడింది, ఈ క్రమాంకనం బ్లాక్ తరచుగా ఉష్ణోగ్రత హెచ్చుతగ్గులు మరియు పదేపదే ప్రోబ్ కాంటాక్ట్లో స్థిరమైన రేఖాగణిత సహనాన్ని నిర్వహిస్తుంది. ప్రత్యేకమైన R-రకం గుండ్రని రిఫరెన్స్-కార్నర్ పదునైన-అంచు దుస్తులు ప్రమాదాన్ని తగ్గిస్తుంది మరియు పునరావృతమయ్యే కోఆర్డినేట్ ఆఫ్సెట్ డేటాను అందిస్తుంది.
పునరావృతమయ్యే ఎలక్ట్రోడ్ అలైన్మెంట్ మరియు కోఆర్డినేట్ క్రమాంకనం రోజువారీ EDM అచ్చు ప్రాసెసింగ్లో మాన్యువల్ ఎర్రర్లను సులభంగా పేరుకుపోతాయి. సాంప్రదాయిక చతురస్రాకార కాలిబ్రేషన్ బ్లాక్లు దీర్ఘకాల ప్రోబ్ పరిచయం తర్వాత పదునైన అంచు రాపిడికి గురవుతాయి; మూలలో కూలిపోవడం మరియు ఉపరితల దుస్తులు సూచన-డేటా డ్రిఫ్ట్, అస్థిరమైన స్పార్క్ గ్యాప్లు మరియు బ్యాచ్ అచ్చు తయారీలో అస్థిర కుహరం ఖచ్చితత్వానికి కారణమవుతాయి. JWGRIP R-టైప్ CNC కాలిబ్రేషన్ బ్లాక్ థర్మల్-ప్రేరిత వైకల్యాన్ని నివారించడానికి ఇంటిగ్రల్ స్టెబిలైజ్డ్ టూల్-స్టీల్ ప్లస్ ఫుల్ స్ట్రెస్-రిలీఫ్ ఏజింగ్ను స్వీకరిస్తుంది.
అన్ని రిఫరెన్స్-ఫేస్లు అల్ట్రా-ప్రెసిషన్ గ్రౌండింగ్ను అందుకుంటాయి, అయితే ఆప్టిమైజ్ చేయబడిన R-రకం గుండ్రని-మూలన ప్రోబ్ ఇంపాక్ట్ ప్రెజర్ను చెదరగొడుతుంది, అంచు దుస్తులు మందగిస్తుంది. EDM వర్క్హోల్డింగ్ కోసం R-టైప్ CNC కాలిబ్రేషన్ బ్లాక్ ఆన్-మెషిన్ రెఫరెన్సింగ్ వర్క్ఫ్లోను ప్రామాణీకరించింది మరియు అధిక-వాల్యూమ్ మల్టీ-కేవిటీ మోల్డ్ ఉత్పత్తికి అవసరమైన ఖచ్చితమైన బెంచ్మార్క్గా పనిచేస్తుంది; ప్రామాణిక సరఫరా మరియు కస్టమ్ డ్రాయింగ్-ఆధారిత ప్రాసెసింగ్ రెండింటికి మద్దతు ఉంది.
నొప్పి పాయింట్లను పరిష్కరించండి
CNC-మిల్లింగ్ మరియు సింకర్-EDM మిక్సింగ్ అచ్చు తయారీ వర్క్షాప్లు తరచుగా సమస్యాత్మకమైన కోఆర్డినేట్-కాన్సిస్టెన్సీ రిస్క్లను ఎదుర్కొంటాయి: - చాలా ఫ్యాక్టరీలు ఇప్పటికీ మాన్యువల్ డయల్-గేజ్ సెట్టింగ్ లేదా సాధారణ స్క్వేర్ కాలిబ్రేషన్ బ్లాక్లపై ఆధారపడతాయి. వందల సార్లు ప్రోబ్ టచ్ల తర్వాత పదునైన 90° మూలలు మైక్రో-చిప్పింగ్ను అభివృద్ధి చేస్తాయి. ముందస్తు హెచ్చరిక లేకుండా రిఫరెన్స్ డేటా నిశ్శబ్దంగా డ్రిఫ్ట్ అవుతుంది. - అనేక అచ్చు-కావిటీస్ ఇప్పటికే మెషిన్ చేయబడిన తర్వాత మాత్రమే దాచబడిన సంచిత విచలనం ఉద్భవిస్తుంది, ఫలితంగా అధిక-ధర వర్క్పీస్ స్క్రాప్ ఏర్పడుతుంది.
JWGRIP పైన పేర్కొన్న నష్టాలను లక్ష్యంగా చేసుకుని ఈ అమరిక బ్లాక్ని ఆప్టిమైజ్ చేస్తుంది:
1. పూర్తిగా బహుళ-దశల ఒత్తిడి-ఉపశమన వృద్ధాప్యంతో సమగ్ర స్థిరీకరించబడిన సాధనం-ఉక్కు పదార్థం అంతర్గత ప్రాసెసింగ్ ఒత్తిడిని తొలగిస్తుంది మరియు వర్క్షాప్ పరిసర-ఉష్ణోగ్రత వైవిధ్యం వల్ల ఏర్పడే వైకల్యాన్ని నియంత్రిస్తుంది.
2. అన్ని సూచన ఉపరితలాల కోసం అల్ట్రా-ప్రెసిషన్ గ్రౌండింగ్ ఉన్నతమైన ఫ్లాట్నెస్ మరియు లంబంగా హామీ ఇస్తుంది.
3. R-రకం గుండ్రని మూలలో సూచన అంచు ప్రోబ్ కాంటాక్ట్ ప్రెజర్ని చెదరగొడుతుంది, కార్నర్ వేర్ మరియు మైక్రో-చిప్పింగ్ బాగా నెమ్మదిస్తుంది. దీర్ఘకాలిక కాలిబ్రేషన్-డేటా రిపీటబిలిటీ సురక్షితం అవుతుంది.
4. మెషీన్లో రెఫరెన్సింగ్ దశలను ప్రామాణికం చేస్తుంది మరియు పునరావృత ట్రిమ్ చేసే పనిని తగ్గిస్తుంది. అధిక-ఖచ్చితమైన బహుళ-కావిటీ మోల్డ్ మాస్-ప్రొడక్షన్ కోసం మొత్తం EDM మ్యాచింగ్ అనుగుణ్యతను మెరుగుపరుస్తుంది.
5. స్టాక్లో ప్రామాణిక కొలతలు; ప్రత్యేక ఆటోమేషన్-ఫిక్చర్ లేఅవుట్ అవసరాల కోసం డ్రాయింగ్-ఆధారిత కస్టమ్ ప్రాసెసింగ్ అందుబాటులో ఉంది.

టెక్నికల్ ఫంక్షన్
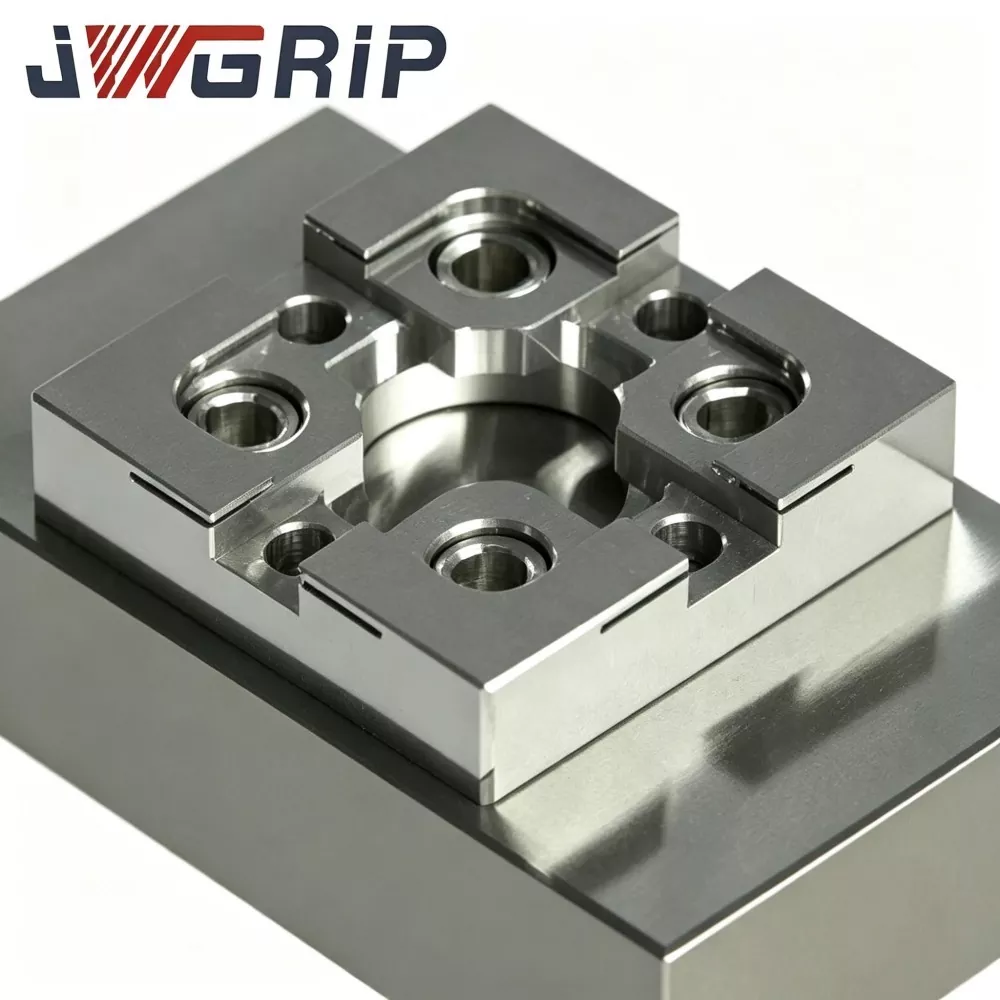
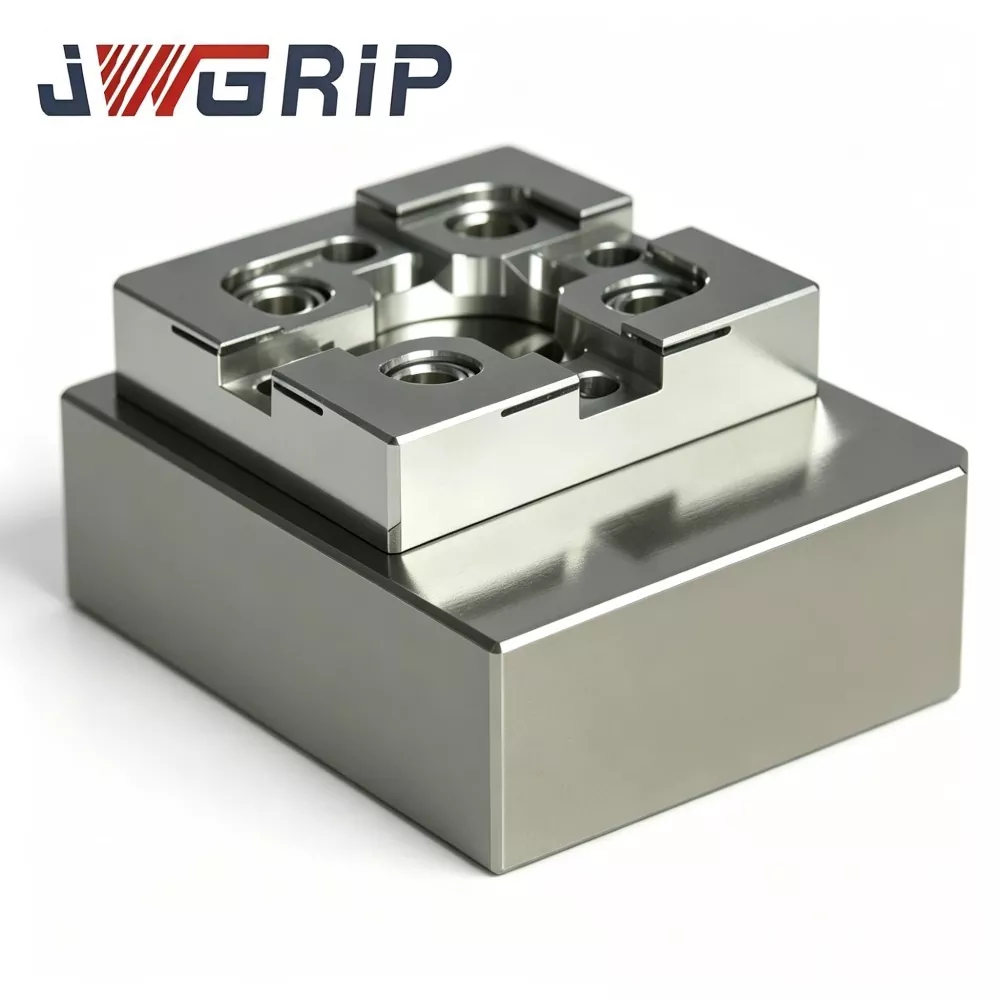
1. R-రకం గుండ్రని-మూలన యాంటీ-వేర్ రిఫరెన్స్-ఎడ్జ్ స్ట్రక్చర్ ఆప్టిమైజ్ చేయబడిన గుండ్రని-పరివర్తన పదునైన కుడి-కోణ మూలలను భర్తీ చేస్తుంది. సమాన ప్రోబ్-టచ్ ఫ్రీక్వెన్సీ కింద, కార్నర్-వేర్ వాల్యూమ్ సుమారుగా తగ్గుతుందని తులనాత్మక దుస్తులు పరీక్ష రుజువు చేస్తుంది. 31 % వర్సెస్ సాధారణ స్క్వేర్ కాలిబ్రేషన్ బ్లాక్లు, చిప్పింగ్ వల్ల సంభవించే సూచన-అంచు వైఫల్యాన్ని ప్రభావవంతంగా వాయిదా వేస్తుంది.
2. మల్టీ-స్టెప్ స్ట్రెస్-రిలీఫ్ ఏజింగ్ ట్రీట్మెంట్ హై-గ్రేడ్ స్టెబిలైజ్డ్ టూల్-స్టీల్ సబ్స్ట్రేట్ అవశేష అంతర్గత ఒత్తిడిని తగ్గించడానికి బహుళ-దశల ఉష్ణ వృద్ధాప్యానికి లోనవుతుంది. ముగింపు-గ్రౌండింగ్ తర్వాత, స్థిరమైన ఫ్లాట్నెస్ మరియు లంబంగా 18-28 ℃ వర్క్షాప్ పరిసర-ఉష్ణోగ్రత పరిధిలో నిర్వహించబడుతుంది; డైమెన్షనల్ వైవిధ్యం 0.002 మిమీ దిగువన నియంత్రించబడుతుంది.
3. మల్టీ-ఫేస్ అల్ట్రా-ప్రెసిషన్ గ్రైండింగ్ ప్రాసెస్ సిక్స్ కీ రిఫరెన్స్-సర్ఫేస్లు అల్ట్రా-ప్రెసిషన్ సర్ఫేస్ గ్రైండింగ్ను అందుకుంటాయి. ప్రక్కనే-ముఖం లంబంగా ≤0.003 mm; ప్రతి సూచన-ఉపరితల ఫ్లాట్నెస్ ≤0.002 mm. సుపీరియర్ రేఖాగణిత ఖచ్చితత్వం EDM ఆటోమేటిక్ ప్రోబింగ్ సైకిల్స్ కోసం నమ్మదగిన మూలం-ఆఫ్సెట్ గణనను నిర్ధారిస్తుంది.
4. ఉపరితల పాసివేషన్ యాంటీ తుప్పు రక్షణ బాహ్య ఉపరితలాలపై దట్టమైన పాసివేషన్ యాంటీ రస్ట్ ట్రీట్మెంట్. EDM విద్యుద్వాహక-ద్రవం స్ప్లాషింగ్ నుండి రసాయన కోతను నిరోధిస్తుంది మరియు తేమతో కూడిన ట్యాంక్ చుట్టూ ఉన్న వర్క్షాప్ వాతావరణంలో ఆక్సీకరణ ప్రమాదాన్ని తగ్గిస్తుంది.
5. బహుముఖ ప్రీ-మెషిన్డ్ మౌంటింగ్ లేఅవుట్ ముందుగా రూపొందించిన ప్రామాణిక మౌంటు-థ్రెడ్ హోల్స్ మరియు లొకేటింగ్-పిన్ హోల్స్. అదనపు సెకండరీ మ్యాచింగ్ లేకుండా జీరో-పాయింట్ ఫిక్చర్ ప్లేట్లు, మాగ్నెటిక్ చక్స్ లేదా కస్టమ్ బేస్-ప్లేట్లపై నేరుగా బిగించవచ్చు.
6. ప్రామాణిక పరిమాణాలు ప్లస్ డ్రాయింగ్-ఆధారిత అనుకూల-మార్పు సాధారణ అచ్చు-వర్క్హోల్డింగ్ ప్రామాణిక కొలతలు స్టాక్లో ఉన్నాయి. కస్టమ్-రిఫరెన్స్-ఫేస్ లేఅవుట్, హోల్-ప్యాటర్న్ మరియు ఔటర్-అవుట్లైన్ సర్దుబాట్లు ప్రామాణికం కాని EDM ఫిక్చర్-ప్రాజెక్ట్ల కోసం ఇంజనీరింగ్ డ్రాయింగ్లకు మద్దతునిస్తాయి.
7. పూర్తి-యూనిట్ ట్రేస్ చేయదగిన మెట్రాలజీ తనిఖీ పూర్తయిన ప్రతి బ్లాక్ ప్రత్యేక క్రమ సంఖ్యతో లేజర్-మార్క్ చేయబడింది. ఫ్లాట్నెస్, పెర్పెండిక్యులారిటీ మరియు R-కార్నర్ డైమెన్షన్ను కవర్ చేసే కంప్లీట్ మెట్రాలజీ రికార్డ్లు ప్రతి భాగానికి ఆర్కైవ్ చేయబడతాయి, అధిక-వాల్యూమ్ అచ్చు-తయారీదారుల కోసం గుర్తించదగిన నాణ్యత-నిర్వహణకు మద్దతు ఇస్తాయి.
పూర్తి తయారీ ఫ్లో
EDM వర్క్హోల్డింగ్ కోసం JWGRIP R-టైప్ CNC కాలిబ్రేషన్ బ్లాక్ యొక్క ప్రతి ప్రొడక్షన్ బ్యాచ్ ప్రామాణికమైన పూర్తి-శ్రేణి ఉత్పత్తి వర్క్ఫ్లోను అమలు చేస్తుంది: రా-మెటీరియల్ ఇన్కమింగ్ కంపోజిషన్ టెస్ట్ → రఫ్ CNC మిల్లింగ్ → మల్టీ-స్టేజ్ స్ట్రెస్-రిలీఫ్ వృద్ధాప్యం → అన్ని ఆర్-కోర్ మ్యాచింగ్ ఫార్మింగ్ ప్రీ-ఫినిష్ మ్యాచింగ్ → రిఫరెన్స్-ఫేసెస్ → థ్రెడ్-&-పిన్-హోల్ ఫినిషింగ్ → పూర్తి-ఐటెమ్ CMM తనిఖీ → లేజర్ సీరియల్-నంబర్ మార్కింగ్ → ఉపరితల యాంటీ-రస్ట్ పాసివేషన్ → తుది పునః-తనిఖీ → పూర్తయిన-వస్తువుల వేర్హౌసింగ్.
● ఉత్పత్తి ISO 9001 నాణ్యత-నిర్వహణ-వ్యవస్థ నియమాలను అనుసరిస్తుంది.
● కోర్ కొలిచే పరికరాలు: CMM, ఆప్టికల్ ఇంటర్ఫెరోమీటర్, స్క్వేర్-రూల్ పెర్పెండిక్యులారిటీ టెస్టర్, అన్నీ ఆవర్తన మెట్రాలాజికల్ కాలిబ్రేషన్ను పొందుతాయి.
● పూర్తయిన ప్రతి యూనిట్ స్వతంత్ర తనిఖీ నివేదికతో వస్తుంది; మెటీరియల్ సర్టిఫికెట్లు మరియు పాక్షిక మూడవ-పక్ష ధృవీకరణ రికార్డులు క్లయింట్ డిమాండ్ మీద సరఫరా చేయబడతాయి.
స్టోరేజ్ గైడెన్స్: యాంటీ మాగ్నెటిక్ షాక్ ప్రూఫ్ గేజ్ బాక్స్ లోపల కాలిబ్రేషన్ బ్లాక్ను ఉంచండి. భారీ-వస్తువు ప్రభావం, చిప్ స్క్రాచింగ్ మరియు దీర్ఘకాలిక తడిగా బహిర్గతం చేయడాన్ని నివారించండి. స్టోరేజ్కి ముందు ప్రతి మెషీన్ వినియోగం తర్వాత సూచన-ఉపరితలాలను పూర్తిగా తుడవండి. ప్రభావం కనిపించని సూక్ష్మ-రూపకల్పనను ఉత్పత్తి చేస్తుంది మరియు కనిపించే డెంట్ లేకుండా కూడా మెట్రాలజీ ఖచ్చితత్వాన్ని దెబ్బతీస్తుంది.
ట్రబుల్షూటింగ్ సూచన పట్టిక
|
లక్షణం |
సాధ్యమైన మూల కారణం |
సిఫార్సు చేయబడిన నిర్వహణ |
|
కోఆర్డినేట్ ఆఫ్సెట్ పఠనం పదేపదే హెచ్చుతగ్గులకు గురవుతుంది |
డర్టీ సంభోగం మౌంటు-ఉపరితలం; వదులుగా ఉండే ఫాస్టెనింగ్-స్క్రూ; బెంట్ ప్రోబ్ స్టైలస్ |
యంత్ర భాగాలను విడదీయండి, సంపర్క-ఉపరితలాలను శుభ్రం చేయండి, మరలు బిగించండి; దెబ్బతిన్న ప్రోబ్ స్టైలస్ని తనిఖీ చేయండి మరియు భర్తీ చేయండి |
|
వారాల వ్యవధి ఆపరేషన్ తర్వాత మూల విచలనం క్రమంగా పెరుగుతుంది |
రిఫరెన్స్-ఎడ్జ్ వేర్ లేదా మైక్రో-చిప్పింగ్కు గురవుతుంది |
భూతద్దం కింద మూల స్థితిని తనిఖీ చేయండి; వేర్ మార్క్ కనిపించిన తర్వాత బ్లాక్ని రీప్లేస్ చేయండి |
|
ఫలితాన్ని పరిశీలించడంలో పెద్ద పెర్పెండిక్యులారిటీ లోపం |
ఓవర్-టార్క్డ్ స్క్రూ బ్లాక్ను వక్రీకరిస్తుంది; బ్లాక్ బేస్ కింద చిక్కుకున్న విదేశీ కణాలు |
టార్క్-స్పెక్ ప్రకారం మళ్లీ ఇన్స్టాల్ చేయండి; దిగువ సీటింగ్ ఇంటర్ఫేస్ను పూర్తిగా శుభ్రం చేయండి |
బెంచ్మార్క్ కంపాషన్
చాలా వాణిజ్య EDM కాలిబ్రేషన్ బ్లాక్లు R-టైప్ స్ట్రెస్-డిస్పర్షన్ ప్రొఫైల్ లేకుండా పదునైన 90-డిగ్రీల లంబ కోణ మూలలను అవలంబిస్తాయి; చాలా మంది తయారీదారులు బహుళ-చక్రాల వృద్ధాప్యాన్ని దాటవేస్తారు మరియు సాధారణ క్వెన్చింగ్ను మాత్రమే వర్తింపజేస్తారు.
1. కార్నర్ యాంటీ-వేర్ కెపాబిలిటీ: కాంపిటీటర్ షార్ప్-యాంగిల్ బ్లాక్లు 400-700 ప్రోబ్ ఇంపాక్ట్ల తర్వాత మైక్రో-చిప్పింగ్ను ఉత్పత్తి చేస్తాయి. JWGRIP R-రకం గుండ్రని-పరివర్తన పునరావృత ప్రోబ్ నాకింగ్లో యాంటీ-చిప్పింగ్ పనితీరును బాగా పెంచుతుంది.
2. అంతర్గత-ఒత్తిడి నిర్వహణ: అనేక పోటీ ఉత్పత్తులు ద్వితీయ వృద్ధాప్యాన్ని కోల్పోతాయి. పోస్ట్-గ్రైండింగ్ స్లో స్ట్రెస్-రిలీజ్ మారుతున్న వర్క్షాప్ ఉష్ణోగ్రత కింద ఫ్లాట్నెస్ డ్రిఫ్ట్ను ప్రేరేపిస్తుంది. మా బహుళ-దశల వృద్ధాప్యం దీర్ఘకాలిక రేఖాగణిత స్థిరత్వం కోసం చాలా అవశేష-ఒత్తిడిని తొలగిస్తుంది.
3. తనిఖీ ప్రమాణం: కొంతమంది సరఫరాదారులు పాక్షిక డైమెన్షనల్ నమూనా తనిఖీని మాత్రమే నిర్వహిస్తారు. ప్రతి JWGRIP బ్లాక్ ట్రేస్బిలిటీ కోసం ప్రత్యేకమైన సీరియల్ నంబర్తో పూర్తి-ఐటెమ్ CMM తనిఖీని అందుకుంటుంది.
4. కస్టమ్-ప్రాజెక్ట్ సామర్థ్యం: చాలా ఫ్యాక్టరీలు స్థిరమైన ప్రామాణిక పరిమాణాలను మాత్రమే అందించగలవు. ఫ్యాక్టరీ-డైరెక్ట్ ఎగుమతి-ఆధారిత సామర్థ్యాన్ని పెంచడం, మేము ప్రత్యేక EDM ఫిక్చర్-లేఅవుట్ అవసరాల కోసం అనుకూల-మార్పు చేసిన బ్లాక్లను అభివృద్ధి చేస్తాము.
తరచుగా అడిగే ప్రశ్నలు
Q1: EDM వర్క్హోల్డింగ్ కోసం JWGRIP R-టైప్ CNC కాలిబ్రేషన్ బ్లాక్ జీరో కార్నర్-వేర్ను సాధించగలదా?
A1: R-రకం గుండ్రని మూలలో దుస్తులు మరియు మైక్రో-చిప్పింగ్ ప్రమాదాలను నెమ్మదిస్తుంది, అయితే వేల-సమయం ప్రోబ్ ప్రభావాల తర్వాత జీరో-వేర్ను గుర్తించడం సాధ్యం కాదు. రోజువారీ వినియోగంలో రెగ్యులర్ మాగ్నిఫైడ్ దృశ్య తనిఖీ అవసరం. తప్పు కోఆర్డినేట్-రిఫరెన్స్ డేటాను నివారించడానికి సూచన అంచులలో గీతలు, వేర్ మార్కులు లేదా నోచెస్ కనిపించిన వెంటనే బ్లాక్ని రీప్లేస్ చేయండి.
Q2: ఆఫ్లైన్ ఫినిష్డ్-పార్ట్ డైమెన్షనల్ ఇన్స్పెక్షన్ కోసం ఈ కాలిబ్రేషన్ బ్లాక్ని వర్తింపజేయవచ్చా?
A2: JWGRIP R-టైప్ CNC కాలిబ్రేషన్ బ్లాక్ EDM ఆన్-మెషిన్ కోఆర్డినేట్ రెఫరెన్సింగ్ కోసం ఆప్టిమైజ్ చేయబడింది. ఇది అధిక-ఖచ్చితమైన ఆఫ్లైన్ పూర్తి-భాగ తనిఖీ కోసం రూపొందించబడలేదు. మీకు ప్రయోగశాల-శైలి ఆఫ్లైన్ కొలత అవసరమైతే దయచేసి ప్రామాణిక గేజ్-బ్లాక్ సెట్లను ఎంచుకోండి.
Q3: మీరు ప్రత్యేక బాహ్య కొలతలు లేదా ప్రామాణికం కాని మౌంటు-హోల్ లేఅవుట్ కోసం అనుకూల ఉత్పత్తికి మద్దతు ఇస్తున్నారా?
A3: అవును. దయచేసి బాహ్య-అవుట్లైన్, రిఫరెన్స్-ఫేస్ పొజిషన్లు, హోల్-లేఅవుట్ మరియు టాలరెన్స్ స్పెక్స్ కోసం స్పష్టమైన అవసరాలతో పూర్తి సాంకేతిక డ్రాయింగ్లను సమర్పించండి. ఇంజినీరింగ్ బృందం 12 పనిదినాల్లోపు తయారీ సామర్థ్యం అంచనాను పూర్తి చేసి అధికారిక కొటేషన్ను జారీ చేస్తుంది.
Q4: ఏ నష్టం పరిస్థితులు వారంటీ నుండి మినహాయించబడ్డాయి?
A4: ఇది హై-ప్రెసిషన్ రిఫరెన్స్ గేజ్. స్పెక్ వెలుపల ఫ్లాట్నెస్, పెర్పెండిక్యులారిటీ మరియు డెలివరీలో డైమెన్షనల్ డివియేషన్తో సహా తయారీ-ప్రారంభమైన లోపాలను వారంటీ కవర్ చేస్తుంది. తాకిడి, స్క్రాచ్, సరికాని మౌంటు టార్క్ మరియు సాధారణ సర్వీస్ వేర్ వల్ల కలిగే నష్టం & ఖచ్చితత్వం-నష్టం వారంటీ కవరేజీకి వెలుపల ఉన్నాయి.
విచారణ పంపండి
సంప్రదింపు సమాచారం
-
చిరునామా
నం. 44, డానింగ్ ఎంటర్ప్రెన్యూర్షిప్ రోడ్, హ్యూమెన్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్ ప్రావిన్స్, చైనా
-
Tel
-
ఇమెయిల్
JWGRIPకి విచారణ పంపడానికి స్వాగతం. మా వృత్తిపరమైన సాంకేతిక మరియు విక్రయాల బృందం ఉచిత ఫిక్చర్ ఎంపిక, అనుకూలీకరించిన పరిష్కార రూపకల్పన మరియు ఖచ్చితమైన కొటేషన్ను అందిస్తుంది.
వార్తల సిఫార్సులు