తెలుగు
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

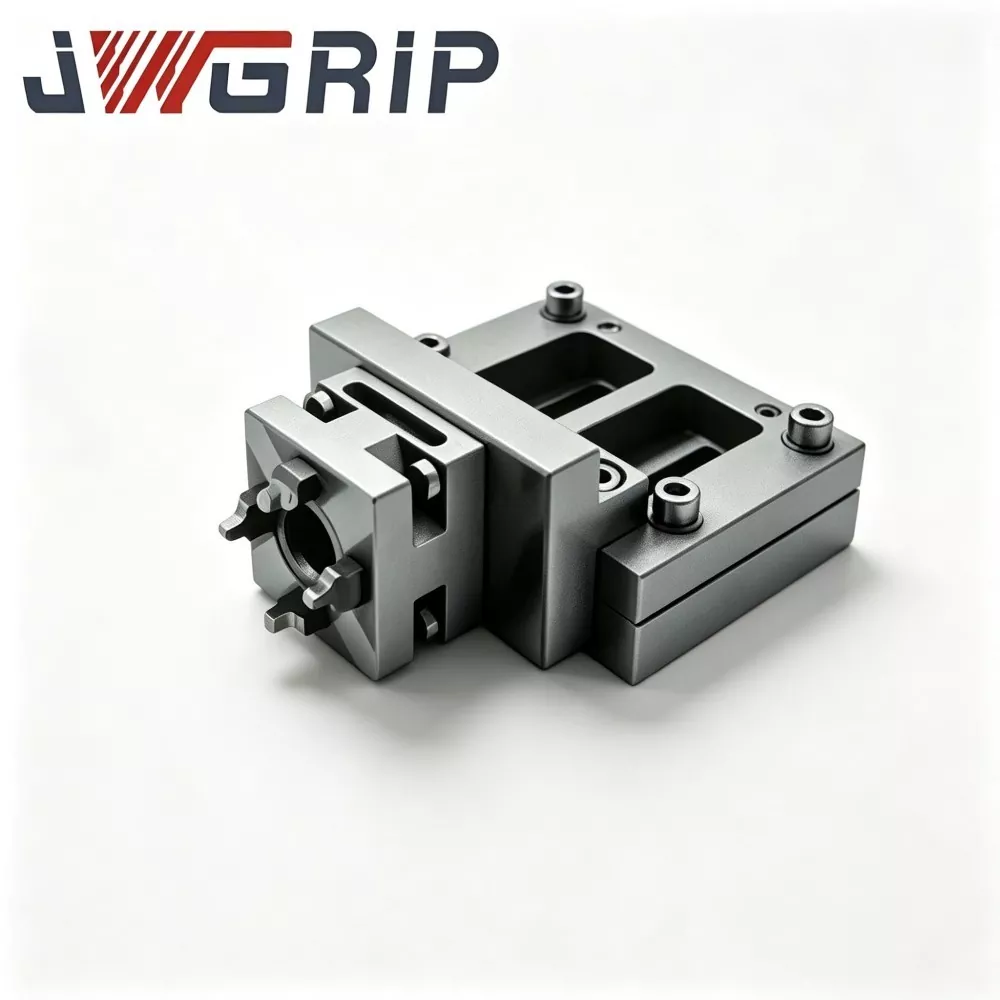
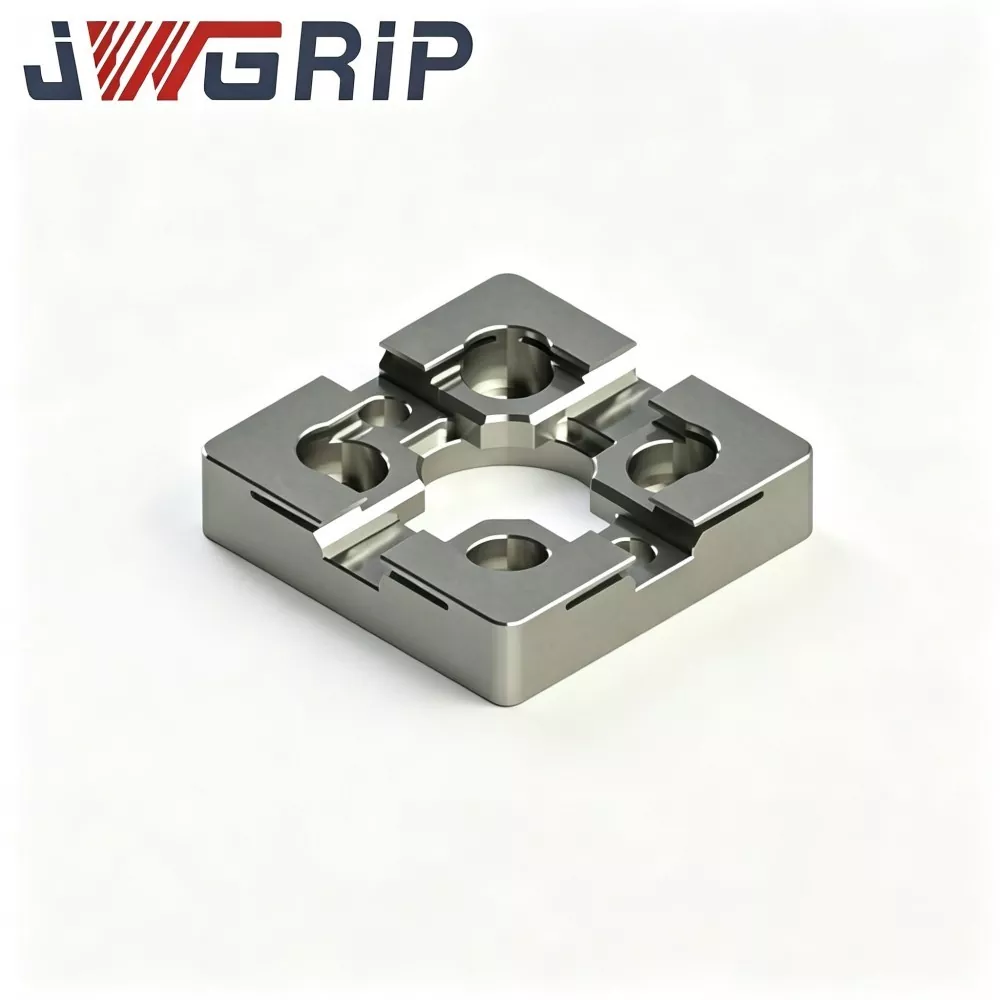

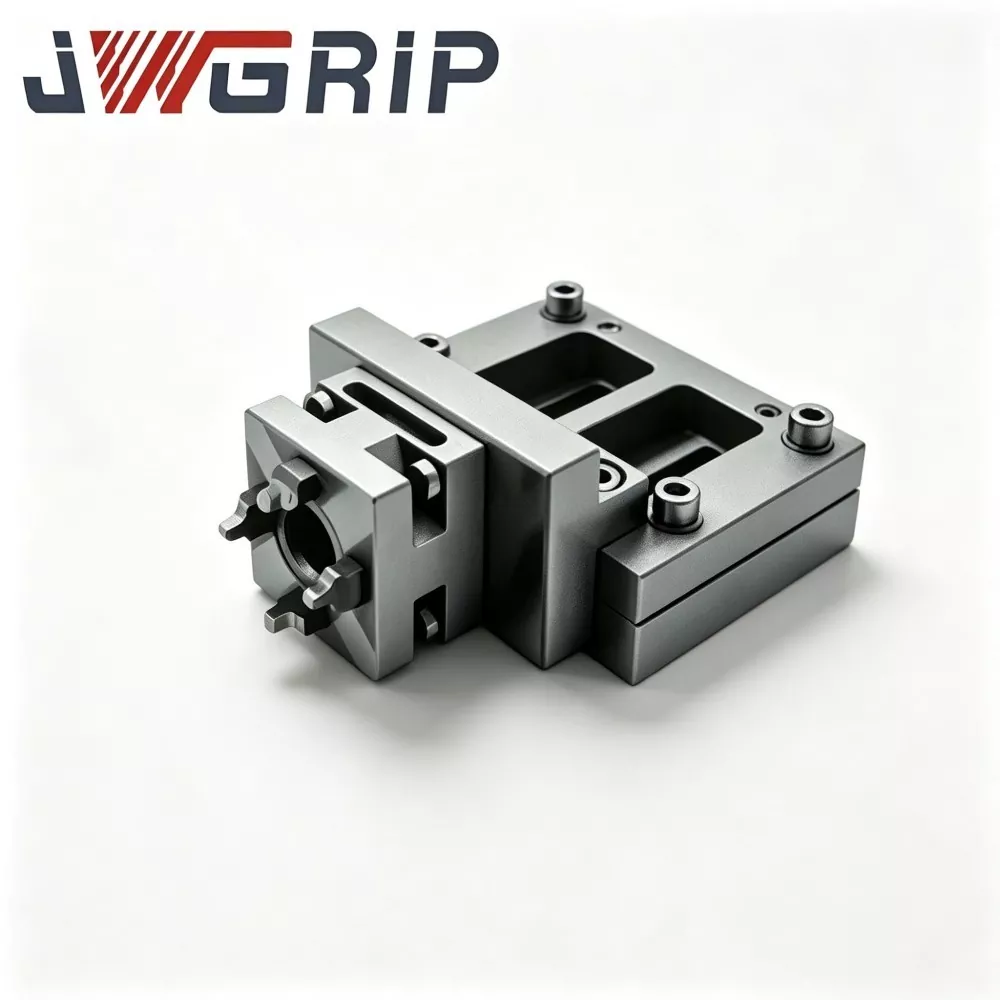
R-రకం 70x70 EDM సెంట్రింగ్ ప్లేట్
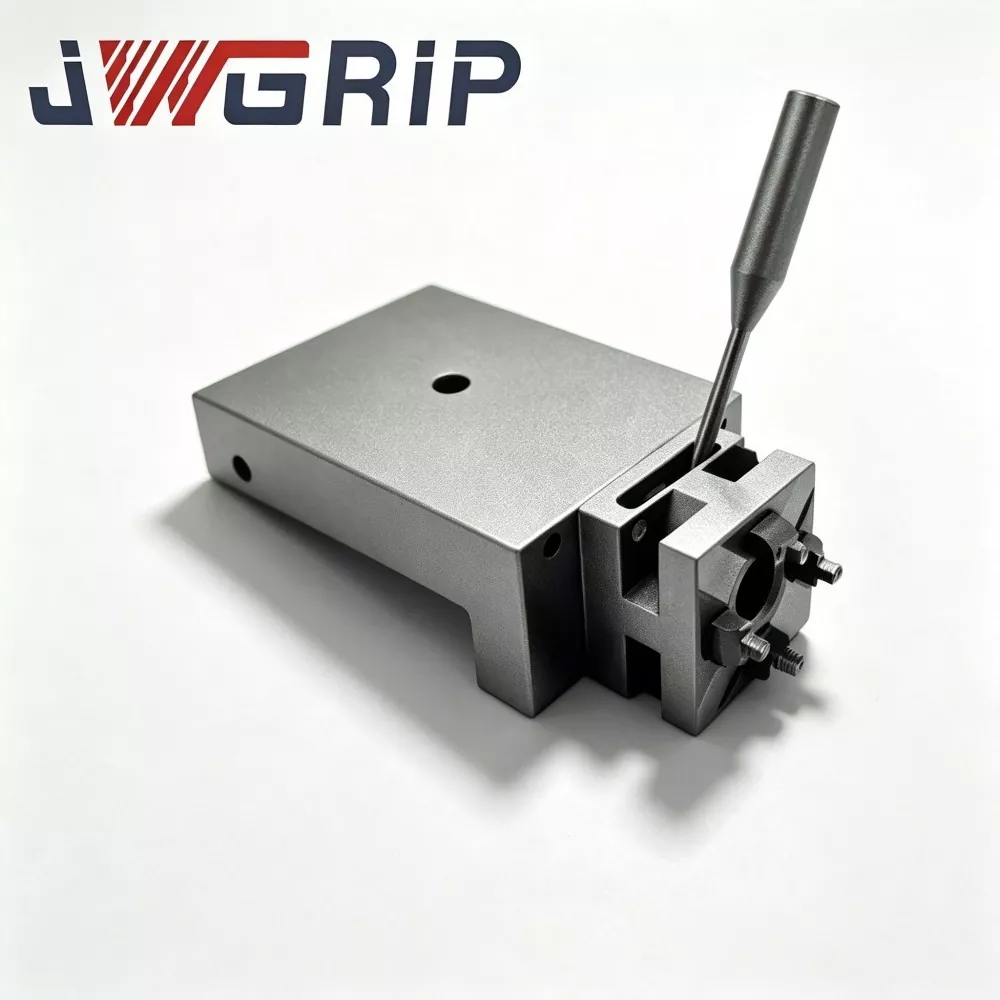
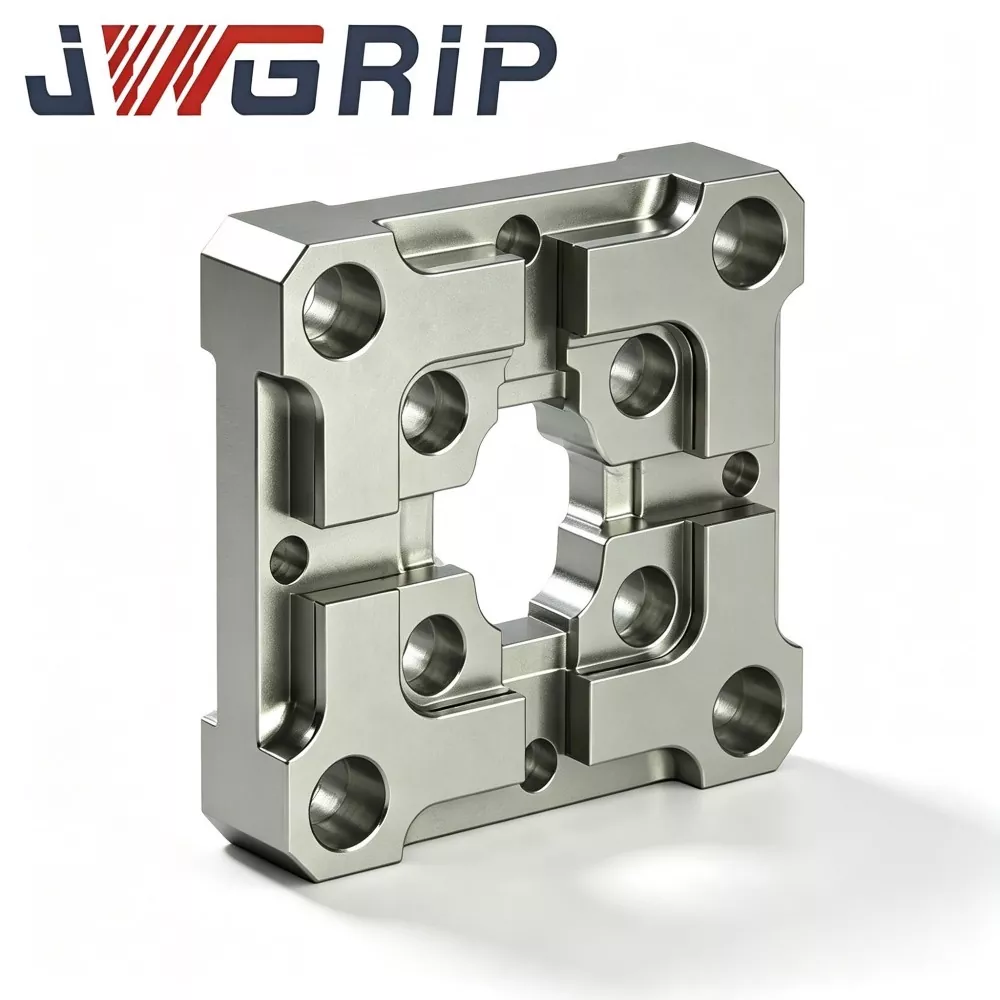
JWGRIP అనేది చైనాలో R-టైప్ 70x70 EDM సెంట్రింగ్ ప్లేట్ యొక్క ప్రొఫెషనల్ తయారీదారు మరియు సరఫరాదారు, ఇది ఫ్యాక్టరీ డైరెక్ట్ డెలివరీ మరియు విభిన్న EDM ఫిక్చర్ లేఅవుట్ డిమాండ్లను తీర్చడానికి అనుకూలీకరించిన నిర్మాణ మార్పులను అందిస్తుంది. ఇది హై-ప్రెసిషన్ ఇంటిగ్రేటెడ్ ఎలక్ట్రోడ్ పొజిషనింగ్ బెంచ్మార్క్ ఫిక్చర్, ఇది సింకర్ EDM అచ్చు తయారీ వర్క్షాప్ల కోసం ప్రత్యేకంగా ఆప్టిమైజ్ చేయబడింది, వేగవంతమైన కేంద్రీకరణ మరియు పునరావృతమయ్యే ఎలక్ట్రోడ్ పొజిషనింగ్ టాస్క్లపై దృష్టి సారిస్తుంది. ఇది ఒత్తిడి-చెదరగొట్టబడిన R-రకం ఇన్నర్ చాంఫర్ ట్రాన్సిషన్ స్ట్రక్చర్ మరియు అల్ట్రా-స్టేబుల్ బెంచ్మార్క్ పొజిషనింగ్ పనితీరును ఒకే కాంపాక్ట్ యూనిట్గా అనుసంధానిస్తుంది, సాంప్రదాయ ఫ్లాట్ సెంటరింగ్ ప్లేట్ల యొక్క పదునైన-అంచు దుస్తులు మరియు సూచన డ్రిఫ్ట్ లోపాలను సమర్థవంతంగా పరిష్కరిస్తుంది.
ఈ అధిక-పునరావృత-ఖచ్చితత్వంతో కూడిన EDM సెంట్రింగ్ ప్లేట్, అద్భుతమైన ఫ్లాట్నెస్ మరియు సమాంతరతను నిర్ధారించడానికి బహుళ-దశల ఒత్తిడి-ఉపశమన చికిత్స, వృత్తిపరమైన ఉపరితల గట్టిపడటం మరియు అల్ట్రా-ప్రెసిషన్ డబుల్-ఫేస్ గ్రైండింగ్ టెక్నాలజీని అవలంబిస్తూ, ముందుగా స్థిరీకరించబడిన అల్లాయ్ స్టీల్తో తయారు చేయబడింది. అప్గ్రేడ్ చేయబడిన R-టైప్ చాంఫర్ ట్రాన్సిషన్ స్ట్రక్చర్ రిపీట్ ఫిక్స్చర్ డాకింగ్ మరియు లోడింగ్-అన్లోడ్ సైకిల్స్ సమయంలో స్థానిక కాంటాక్ట్ ఒత్తిడిని చెదరగొడుతుంది, పొజిషనింగ్ ఎడ్జ్ నాచ్ వేర్ మరియు దీర్ఘకాలిక రిఫరెన్స్ డిఫార్మేషన్ను సమర్థవంతంగా నియంత్రిస్తుంది. ఇది తరచుగా మాన్యువల్ కాలిబ్రేషన్ మరియు వర్క్షాప్ ఉష్ణోగ్రత హెచ్చుతగ్గుల వల్ల ఏర్పడే సంచిత పొజిషనింగ్ లోపాలను తొలగిస్తుంది, స్థిరమైన ఎలక్ట్రోడ్ ఏకాగ్రతను మరియు మల్టీ-క్యావిటీ బ్యాచ్ అచ్చు ప్రాసెసింగ్లో స్థిరమైన స్పార్క్ గ్యాప్ను నిర్వహిస్తుంది.
R-టైప్ 70x70 EDM సెంట్రింగ్ ప్లేట్ ఎలక్ట్రోడ్ టూల్-సెట్టింగ్ విధానాలను చాలా సులభతరం చేస్తుంది, మాన్యువల్ కేంద్రీకరణ సమయాన్ని తగ్గిస్తుంది, రాగి మరియు గ్రాఫైట్ ఎలక్ట్రోడ్ల కోసం మానవ-ప్రేరిత స్థాన విచలనాన్ని తగ్గిస్తుంది మరియు అచ్చు రీవర్క్ రేట్లను తగ్గిస్తుంది. హోల్ లేఅవుట్ మరియు పొజిషనింగ్ బాస్ సైజు యొక్క ప్రామాణిక ఫ్యాక్టరీ డైరెక్ట్ సప్లై మరియు డ్రాయింగ్-ఆధారిత అనుకూలీకరణకు మద్దతునిస్తుంది, ఇది అధిక సామర్థ్యం మరియు అధిక-స్థిరతతో కూడిన EDM అచ్చు ఉత్పత్తికి అత్యంత విశ్వసనీయమైన బెంచ్మార్క్ హామీని అందిస్తుంది.
ప్రాధాన్యత పథకం
పెద్ద-వాల్యూమ్ మల్టీ-ఎలక్ట్రోడ్ సింకర్-EDM జాబ్లను నడుపుతున్న మోల్డ్-మేకింగ్ వర్క్షాప్లు సాంప్రదాయ స్క్వేర్-షోల్డర్ సెంటరింగ్ ప్లేట్ల వల్ల దాగి ఉన్న నాణ్యత ప్రమాదాలను ఎదుర్కొంటాయి:
వందల కొద్దీ ఎలక్ట్రోడ్-జిగ్ డాకింగ్ సైకిల్స్ తర్వాత, పదునైన లోపలి మూలలు ఇండెంటేషన్ మరియు పాక్షిక రాపిడిని ఉత్పత్తి చేస్తాయి. రొటీన్ విజువల్ ఇన్స్పెక్షన్ ద్వారా సూక్ష్మ దుస్తులు గుర్తించబడవు, అయినప్పటికీ ఏకాగ్రత సూచన నిశ్శబ్దంగా ప్రవహిస్తుంది.
విచలనం క్రమంగా పేరుకుపోతుంది. సమస్యలను గుర్తించే సమయానికి, అనేక అచ్చు కావిటీలు ఇప్పటికే మెషిన్ చేయబడ్డాయి, ఫలితంగా అధిక-విలువైన అచ్చు-చొప్పించిన స్క్రాప్, పేలవమైన స్పార్క్-గ్యాప్ ఏకరూపత మరియు అసమాన కుహరం సైడ్-వాల్ ఎరోషన్.
JWGRIP ఈ ప్రాక్టికల్ పెయిన్ పాయింట్ల కోసం R-టైప్ 70x70 EDM సెంటరింగ్ ప్లేట్ను ఆప్టిమైజ్ చేస్తుంది:
1. R-టైప్ స్మూత్ ఇన్నర్ చాంఫర్ డాకింగ్ కాంటాక్ట్ ఒత్తిడిని చెదరగొట్టడంతోపాటు భుజాలపై ఇండెంటేషన్-రకం దుస్తులు ధరించే ప్రమాదాన్ని తగ్గిస్తుంది.
2. బహుళ-రౌండ్ అధిక-ఉష్ణోగ్రత వృద్ధాప్యంతో ముందుగా స్థిరీకరించబడిన మిశ్రమం-ఉక్కు సబ్స్ట్రేట్ అంతర్గత అవశేష ఒత్తిడిని చాలావరకు తొలగిస్తుంది మరియు ఉష్ణోగ్రత హెచ్చుతగ్గులు మరియు నిరంతర బిగింపు ప్రభావం వల్ల కలిగే బెంచ్మార్క్ వక్రీకరణను నిరోధిస్తుంది.
3. డబుల్-ఫేస్ అల్ట్రా-ప్రెసిషన్ గ్రైండింగ్ స్థిరమైన మెకానికల్-కేంద్రీకృత బెంచ్మార్క్ కోసం ఉన్నతమైన ఫ్లాట్నెస్ మరియు సమాంతరతకు హామీ ఇస్తుంది.
4. మాన్యువల్ కేంద్రీకరణ విధానాలను సులభతరం చేస్తుంది, తిరిగి పని చేసే రేటును తగ్గిస్తుంది మరియు ఖచ్చితమైన-అచ్చు EDM ఉత్పత్తి కోసం మొత్తం డైమెన్షనల్ అనుగుణ్యతను మెరుగుపరుస్తుంది.
5. కాంపాక్ట్ 70×70 ఔటర్ డైమెన్షన్ మెయిన్ స్ట్రీమ్ EDM ఫిక్చర్ స్పేస్కు సరిపోతుంది; ఆటోమేటిక్ ఎలక్ట్రోడ్-ఛేంజ్ EDM-సెల్ ప్రాజెక్ట్ల కోసం డ్రాయింగ్-డ్రైవెన్ కస్టమ్ హోల్-ప్యాటర్న్ మరియు పొజిషనింగ్-బాస్ సవరణ అందుబాటులో ఉన్నాయి.

పని సూత్రం
JWGRIP R-టైప్ 70×70 EDM సెంటరింగ్ ప్లేట్ అనేది సింకర్-EDM ఎలక్ట్రోడ్ ప్రీ-పొజిషనింగ్ మరియు ఏకాగ్రత క్రమాంకనం కోసం ఒక ప్రత్యేక సూచన భాగం:
1. EDM వర్క్-టేబుల్ మరియు ఎలక్ట్రోడ్-హోల్డర్ జిగ్ మధ్య మౌంట్ చేయబడింది. ఇది రాగి, గ్రాఫైట్ లేదా కాపర్-టంగ్స్టన్ ఎలక్ట్రోడ్ జిగ్లను మార్చుకునేటప్పుడు పునరావృతమయ్యే యాంత్రిక కేంద్రీకరణ సూచనను అందిస్తుంది.
2. సాంప్రదాయ కేంద్రీకరణ-ప్లేట్లు పదునైన కోణ లోపలి భుజాలను స్వీకరిస్తాయి. ప్రతి డాకింగ్ ప్రభావం చిన్న మూలల జోన్లపై ఒత్తిడిని కేంద్రీకరిస్తుంది మరియు పదేపదే నొక్కిన తర్వాత స్థానిక ప్లాస్టిక్ ఇండెంటేషన్ను ఉత్పత్తి చేస్తుంది.
3. కోర్ స్ట్రక్చరల్ అప్గ్రేడ్: మృదువైన R-రకం లోపలి చాంఫర్ ట్రాన్సిషన్ జిగ్ డాకింగ్ సమయంలో ప్రభావవంతమైన పరిచయ ప్రాంతాన్ని విస్తరిస్తుంది, ఇరుకైన పదునైన మూలలకు బదులుగా పెద్ద ఉపరితలాలపై నొక్కే శక్తిని విస్తరిస్తుంది, ఇండెంటేషన్-ధరలను నెమ్మదిస్తుంది మరియు సుదీర్ఘ సేవా చక్రాల కోసం అసలైన కేంద్రీకృత బెంచ్మార్క్ను సంరక్షిస్తుంది.
ముఖ్యమైన వినియోగ రిమైండర్: ఈ ప్లేట్ మెకానికల్ ప్రీ-సెంటరింగ్ను మాత్రమే అందిస్తుంది మరియు తుది ప్రోబ్-ఆధారిత కోఆర్డినేట్ ఫైన్-కాలిబ్రేషన్ను భర్తీ చేయదు. ఈ సెంట్రింగ్ ప్లేట్కి వ్యతిరేకంగా మెకానికల్ డాకింగ్ చేసిన తర్వాత, ఆపరేటర్లు ఇప్పటికీ ప్రామాణిక EDM ప్రాసెస్ స్పెక్స్ని అనుసరించి ప్రోబ్ పరిహారం అమలు చేయాల్సి ఉంటుంది. ఇది ఇంజెక్షన్-మోల్డ్, డై-కాస్టింగ్-మోల్డ్ మరియు ప్రెసిషన్ స్టాంపింగ్-ఇన్సర్ట్ EDM ప్రాసెసింగ్ కోసం విస్తృతంగా వర్తించబడుతుంది, ముఖ్యంగా తరచుగా ఎలక్ట్రోడ్ స్వాప్తో బ్యాచ్-ప్రొడక్షన్ వర్క్షాప్లకు అనుకూలంగా ఉంటుంది. ఇది EDM వర్క్-టేబుల్, జీరో-పాయింట్ చక్ బేస్ లేదా కస్టమ్ ఫిక్చర్ సపోర్ట్ ప్లేట్లో ఇన్స్టాల్ చేయబడుతుంది.
కీలక సాంకేతిక పనితీరు లక్షణాలు
1. ఆప్టిమైజ్ చేయబడిన R-రకం ఇన్నర్ చాంఫర్ యాంటీ-వేర్ కన్స్ట్రక్షన్ కంపారిటివ్ డ్యూరబిలిటీ టెస్టింగ్ ఒకేలాంటి డాకింగ్-ఇంపాక్ట్ ఫ్రీక్వెన్సీ క్రింద చూపబడుతుంది, JWGRIP R-టైప్ 70×70 EDM సెంటరింగ్ ప్లేట్ స్థానిక కాంటాక్ట్ ఒత్తిడిని సుమారు.29% తగ్గిస్తుంది. పదేపదే గాలము నొక్కడం వలన కలుగుతుంది.
2. మల్టీ-సైకిల్ స్ట్రెస్-రిలీఫ్ స్టెబిలైజేషన్ అల్లాయ్-స్టీల్ సబ్స్ట్రేట్ చాలా అవశేష అంతర్గత ఒత్తిడిని తొలగించడానికి రఫ్-మ్యాచింగ్ తర్వాత రెండు రౌండ్ల అధిక-ఉష్ణోగ్రత వృద్ధాప్యాన్ని పొందుతుంది. వర్క్షాప్ పరిసర-ఉష్ణోగ్రత 17-29 ℃ లోపల, పూర్తి-ప్లేట్ ఫ్లాట్నెస్ వైవిధ్యం ≤0.0025 mm, ఉష్ణోగ్రత డ్రిఫ్ట్ ద్వారా ప్రేరేపించబడిన బెంచ్మార్క్ వక్రీకరణను నివారిస్తుంది.
3. ద్వంద్వ-వైపుల అల్ట్రా-ప్రెసిషన్ గ్రైండింగ్ టాప్ రిఫరెన్స్ ఉపరితలం మరియు దిగువ మౌంటింగ్ డేటా రెండూ అల్ట్రా-ప్రెసిషన్ గ్రౌండ్. ఫ్లాట్నెస్ ≤0.002 మిమీ; ఎగువ-దిగువ డేటా మధ్య సమాంతరత ≤0.003 mm. అధిక సమాంతరత ప్లేట్ను తిప్పడం ద్వారా ప్రత్యామ్నాయ-ఉపరితల వినియోగానికి మద్దతు ఇస్తుంది.
4. స్థానికీకరించిన ఉపరితల-గట్టిపడే చికిత్స కీ పొజిషనింగ్-షోల్డర్ జోన్లు ప్రత్యేక ఉపరితల గట్టితను పొందుతాయి, ఉపరితల కాఠిన్యం HRC 58-62కి చేరుకుంటుంది. బలమైన వ్యతిరేక రాపిడి సామర్ధ్యం కణ స్క్రాచ్ మరియు డాకింగ్-ఇంపాక్ట్ గుర్తులను నిరోధిస్తుంది; నాన్-వర్కింగ్ జోన్లు పూర్తి-ప్లేట్ పెళుసుగా ఉండే పగుళ్లను నివారించడానికి సరైన ఉపరితల దృఢత్వాన్ని కలిగి ఉంటాయి.
5. డైలెక్ట్రిక్-ఫ్లూయిడ్-రెసిస్టెంట్ యాంటీ-కొరోషన్ ఫినిష్ హోల్ ఔటర్-సర్ఫేస్ పాసివేషన్ యాంటీ-రస్ట్ ట్రీట్మెంట్. దీర్ఘకాలం స్ప్లాషింగ్ EDM విద్యుద్వాహక-ద్రవం మరియు తేమతో కూడిన వర్క్షాప్ వాతావరణాన్ని నిరోధిస్తుంది, ఆక్సీకరణం మరియు స్పాట్-రస్ట్ సంభవించడాన్ని మందగిస్తుంది.
6. ప్రాసెస్ చేయబడిన మౌంటింగ్ ఫీచర్లతో కూడిన స్టాండర్డ్-సైజ్ కాంపాక్ట్ 70×70 ఔటర్ ఫుట్ప్రింట్, ముందుగా తయారు చేసిన లొకేటింగ్-పిన్ హోల్స్ మరియు కౌంటర్సింక్ స్క్రూ హోల్స్. డైరెక్ట్ ఇన్స్టాలేషన్ సెకండరీ మ్యాచింగ్ లేకుండా చాలా ప్రధాన స్రవంతి జీరో-పాయింట్ ఫిక్చర్ ఇంటర్ఫేస్లకు సరిపోతుంది.
7. ట్రేస్ చేయగల పూర్తి-ఐటెమ్ మెట్రాలజీ తనిఖీ పూర్తయిన ప్రతి యూనిట్ లేజర్-చెక్కిన ప్రత్యేక క్రమ సంఖ్యను కలిగి ఉంటుంది. ఫ్లాట్నెస్, ప్యారలలిజం మరియు R-చాంఫర్ డైమెన్షన్ను కవర్ చేసే పూర్తి తనిఖీ రికార్డులు ఆర్కైవ్ చేయబడ్డాయి, అధిక-వాల్యూమ్ అచ్చు తయారీ సంస్థల కోసం గుర్తించదగిన నాణ్యత-నియంత్రణకు మద్దతు ఇస్తుంది.
పూర్తి ఉత్పత్తి వర్క్ఫ్లో
JWGRIP R-టైప్ 70x70 EDM సెంట్రింగ్ ప్లేట్ యొక్క ప్రతి బ్యాచ్ పూర్తి-శ్రేణి తయారీ వర్క్ఫ్లోను ఖచ్చితంగా అనుసరిస్తుంది:
రా-మెటీరియల్ ఇన్కమింగ్ కెమికల్-కంపోజిషన్ & కాఠిన్యం తనిఖీ → CNC రఫ్-మిల్లింగ్ → మొదటి-రౌండ్ అధిక-ఉష్ణోగ్రత ఒత్తిడి-ఉపశమనం వృద్ధాప్యం → సెమీ-ఫినిష్ మ్యాచింగ్ → R-రకం లోపలి-చాంఫర్ ఫార్మింగ్ → సెకండరీ స్ట్రెస్-రిలీఫ్ ఏజింగ్ → రెట్టింపు గ్రేడింగ్-లోకల్ ఉపరితలం → పిన్-హోల్ & కౌంటర్సింక్-హోల్ ఫినిషింగ్ → CMM పూర్తి-ఐటెమ్ రేఖాగణిత తనిఖీ → లేజర్ సీరియల్-నంబర్ మార్కింగ్ → యాంటీ-రస్ట్ పాసివేషన్ → తుది దృశ్య రీ-చెక్ → పూర్తయిన-వస్తువుల వేర్హౌసింగ్.
ఉత్పత్తి ISO 9001 నాణ్యత-నిర్వహణ-వ్యవస్థ అవసరాలకు అనుగుణంగా ఉంటుంది.
కోర్ కొలిచే పరికరాలు: కోఆర్డినేట్-కొలిచే యంత్రం, ఉపరితల-చదునైన ఇంటర్ఫెరోమీటర్, కాఠిన్యం-టెస్టర్; అన్ని ఆవర్తన అధికారిక మెట్రాలాజికల్ క్రమాంకనం పొందుతాయి.
పూర్తయిన ప్రతి భాగం స్వతంత్ర తనిఖీ నివేదికతో జతచేయబడుతుంది; కస్టమర్ అభ్యర్థన ప్రకారం మెటీరియల్ టెస్ట్ సర్టిఫికేట్లను సరఫరా చేయవచ్చు.
స్టోరేజ్ ప్రాక్టికల్ టిప్: డెడికేటెడ్ షాక్ ప్రూఫ్ గేజ్ బాక్స్ లోపల సెంటరింగ్ ప్లేట్ను స్టోర్ చేయండి. భారీ-వస్తువు ప్రభావం మరియు మెటల్-చిప్ గోకడం నివారించండి. అదృశ్య మైక్రో-ఇండెంటేషన్ కూడా స్థాన ఖచ్చితత్వాన్ని దెబ్బతీస్తుంది. ప్రతి ఆన్-మెషిన్ అప్లికేషన్ తర్వాత, స్టోరేజ్కి ముందు పొజిషనింగ్-షోల్డర్స్ మరియు రిఫరెన్స్-సర్ఫేస్లను మెత్తటి గుడ్డతో పూర్తిగా తుడవండి.
సరైన అసెంబ్లీ & ఆపరేటింగ్ వర్క్ఫ్లో
1. ఇన్స్టాలేషన్కు ముందు, ఫిక్చర్-బేస్ మౌంటు ప్లేన్, లొకేటింగ్-పిన్ హోల్స్ మరియు సెంట్రింగ్-ప్లేట్ బాటమ్ డేటాను పూర్తిగా శుభ్రం చేయండి; మెటల్ చిప్స్, కార్బన్ పౌడర్ మరియు విద్యుద్వాహక-ద్రవ అవశేషాలను తొలగించండి. చిక్కుకున్న విదేశీ కణాలు ప్లేట్ను వంచి, కేంద్రీకృత బెంచ్మార్క్ను వక్రీకరిస్తాయి.
2. సిఫార్సు చేయబడిన టార్క్ను అనుసరించి కౌంటర్సింక్ స్క్రూలను బిగించండి. ఓవర్-టార్క్ స్థానిక ప్లేట్ వైకల్యాన్ని సృష్టిస్తుంది మరియు ఫ్లాట్నెస్ను నాశనం చేస్తుంది; తగినంత టార్క్ డాకింగ్ ప్రభావంలో ప్లేట్ మారడానికి కారణమవుతుంది.
3. ఎలక్ట్రోడ్-జిగ్ మరియు R-టైప్ పొజిషనింగ్ షోల్డర్ల మధ్య భారీ క్రాష్ను నిరోధించండి; మెకానికల్ ప్రీ-సెంటరింగ్ కోసం సాఫ్ట్-కాంటాక్ట్ డాకింగ్ మోడ్ని అనుసరించండి.
4. మెకానికల్ ప్రీ-సెంటరింగ్ తర్వాత, ప్రతి EDM-ప్రాసెస్ స్పెక్స్కు సంబంధించిన ప్రోబ్ కోఆర్డినేట్ పరిహారం పూర్తి చేయండి. ఫైన్ ప్రోబింగ్ను ఎప్పటికీ దాటవేయవద్దు మరియు తుది మ్యాచింగ్ కోసం పూర్తిగా యాంత్రిక కేంద్రీకరణ ఫలితంపై ఆధారపడండి.
5. ప్రతి 7-10 పని రోజులకు భూతద్దం కింద పొజిషనింగ్-షోల్డర్లను తనిఖీ చేయండి; ఇండెంటేషన్, స్క్రాచ్ లేదా నాచ్ కనుగొనబడిన తర్వాత ప్లేట్ను వెంటనే భర్తీ చేయండి.
సరికాని కార్యకలాపాలను నివారించాలి
1. సంభోగం ఉపరితలాలను శుభ్రం చేయకుండా మౌంట్ చేయడం: శాండ్విచ్ చేసిన చిప్స్ దాచిన వంపు విచలనాన్ని ఉత్పత్తి చేస్తాయి.
2. హింసాత్మక సుత్తి-సహాయక డాకింగ్: భారీ ప్రభావం పొజిషనింగ్ భుజాలపై కనిపించని సూక్ష్మ-ఇండెంటేషన్ను సృష్టిస్తుంది.
3. ఓవర్-టార్క్ స్క్రూ ఫాస్టెనింగ్: అంతర్గత ఒత్తిడిని మరియు ప్లేట్ బాడీ యొక్క శాశ్వత రేఖాగణిత వక్రీకరణను ప్రేరేపిస్తుంది.
4. ప్రోబ్ ఫైన్-క్యాలిబ్రేషన్ని దాటవేసి, మెకానికల్-కేంద్రీకృత అవుట్పుట్ను చివరి మ్యాచింగ్ బెంచ్మార్క్గా తీసుకోండి.
JWGRIPని ఎందుకు ఎంచుకోవాలి
1. ప్రాక్టికల్ EDM పని-హోల్డింగ్ R&D అనుభవం మా ఇంజనీరింగ్ బృందం అచ్చు సాంకేతిక నిపుణుల నుండి సమృద్ధిగా ఆన్-సైట్ అభిప్రాయాన్ని పొందుతుంది. ఉత్పత్తి పునరావృత్తులు కేవలం సైద్ధాంతిక డ్రాయింగ్ పారామితులకు బదులుగా రియల్-షాప్ అడ్డంకుల కోసం ఆప్టిమైజ్ చేయబడ్డాయి.
2. కఠినమైన పూర్తి-యూనిట్ ప్రీ-షిప్మెంట్ తనిఖీ చాలా మంది పోటీదారులు కేవలం నమూనా డైమెన్షనల్ చెక్ను స్వీకరిస్తారు. ప్రతి JWGRIP R-టైప్ 70×70 EDM సెంట్రింగ్ ప్లేట్ డెలివరీకి ముందు నాన్-కన్ఫార్మింగ్ పార్ట్లను స్క్రీన్ చేయడానికి CMM పూర్తి-అంశాల రేఖాగణిత తనిఖీని పూర్తి చేస్తుంది.
3. స్టాండర్డ్ & కస్టమ్ ఆర్డర్ల కోసం స్థిరమైన లీడ్ టైమ్ స్టాండర్డ్-స్పెక్ 70×70 ఉత్పత్తులు ప్రొడక్షన్ స్టాక్ను నిర్వహిస్తాయి. కస్టమ్ పొజిషనింగ్-బాస్ లేదా హోల్-లేఅవుట్ అవసరాల కోసం, ఇంజనీరింగ్ బృందం 12 పని దినాలలో డ్రాయింగ్ రివ్యూను పూర్తి చేసి, సాధ్యమయ్యే షెడ్యూల్ని నిర్ధారిస్తుంది. ప్రామాణిక ఆర్డర్ లీడ్-టైమ్:10-15 పనిదినాలు.
4. అప్లికేషన్-ఆధారిత సాంకేతిక-సపోర్ట్ కస్టమర్లు అసెంబ్లీ గందరగోళం లేదా అసాధారణ కేంద్రీకరణ పనితీరును ఎదుర్కొన్నప్పుడు, సాంకేతిక-సపోర్ట్ బృందం నిజమైన EDM-వర్క్షాప్ అనుభవం ఆధారంగా ప్రాక్టికల్ ట్రబుల్షూటింగ్ సూచనలను అందిస్తుంది.
5. పూర్తి బ్యాచ్ ట్రేసిబిలిటీ మేనేజ్మెంట్ ప్రతి ప్లేట్ ప్రత్యేకమైన సీరియల్ నంబర్ను కలిగి ఉంటుంది. ఒకసారి పొజిషనింగ్-సంబంధిత ఊహించని సమస్యలు సంభవించినప్పుడు, మూల-కారణ సాంకేతిక విశ్లేషణ కోసం అసలు ఉత్పత్తి పారామితులు మరియు తనిఖీ ఆర్కైవ్లు త్వరగా తిరిగి పొందవచ్చు.
తరచుగా అడిగే ప్రశ్నలు
Q1: JWGRIP R-టైప్ 70x70 EDM సెంట్రింగ్ ప్లేట్ అన్ని కేంద్రీకృత విచలనాలను తొలగించగలదా?
A1: ఇది స్థిరమైన మెకానికల్ ప్రీ-సెంటరింగ్ బెంచ్మార్క్ను అందిస్తుంది మరియు విచలనం యొక్క ప్రతి మూలాన్ని తీసివేయదు. తుది ప్రోబ్ ఆధారిత కోఆర్డినేట్ పరిహారం తప్పనిసరి. అరిగిపోయిన ఎలక్ట్రోడ్-జిగ్, లూజ్ ఫిక్చర్ మౌంటు లేదా ఎలక్ట్రోడ్-షాంక్ డిఫార్మేషన్ నుండి కూడా స్థాన లోపం ఏర్పడవచ్చు. ఆపరేటర్లు మొత్తం జిగ్-అసెంబ్లీని క్రమానుగతంగా తనిఖీ చేస్తారు.
Q2: భారీ-బరువు గల పెద్ద-పరిమాణ గ్రాఫైట్-ఎలక్ట్రోడ్ జిగ్లను తరచుగా డాకింగ్ చేయడానికి ఈ సెంట్రింగ్-ప్లేట్ సరిపోతుందా?
A2: ఇది గ్రాఫైట్-ఎలక్ట్రోడ్-జిగ్ కేంద్రీకృత పనికి మద్దతు ఇస్తుంది. అదనపు-భారీ అసెంబ్లీల కోసం, డాకింగ్ కాంటాక్ట్ ఫోర్స్ను ఖచ్చితంగా నియంత్రించండి మరియు హింసాత్మక ప్రభావాన్ని నిషేధించండి. R-ఛామ్ఫర్ ఆప్టిమైజేషన్తో కూడా, అధిక ప్రభావం లోడ్ ఇప్పటికీ పొజిషనింగ్ భుజాలపై ఇండెంటేషన్ నష్టాన్ని కలిగిస్తుంది.
Q3: మీరు నాన్-స్టాండర్డ్ హోల్-ప్యాటర్న్ లేదా స్పెషల్ పొజిషనింగ్-బాస్ డైమెన్షన్ను అనుకూలీకరించగలరా?
A3: అవును. దయచేసి హోల్ లేఅవుట్, పొజిషనింగ్-బాస్ జ్యామితి, ఫ్లాట్నెస్ మరియు పారలలిజం టాలరెన్స్ కోసం స్పష్టమైన అవసరాలతో పూర్తి సాంకేతిక డ్రాయింగ్లను సమర్పించండి. ఇంజినీరింగ్ డిపార్ట్మెంట్ 12 పనిదినాల్లోపు తయారీ సామర్థ్యాన్ని అంచనా వేస్తుంది మరియు అధికారిక కొటేషన్ను జారీ చేస్తుంది.
Q4: ఏ నష్టం పరిస్థితులు వారంటీ నుండి మినహాయించబడ్డాయి?
A4: ఇది హై-ప్రెసిషన్ పొజిషనింగ్ వర్క్-హోల్డింగ్ కాంపోనెంట్కి చెందినది. స్పెక్ వెలుపల ఫ్లాట్నెస్, ప్యారలలిజం మరియు కాఠిన్యం వంటి డెలివరీ తర్వాత తయారీ-ప్రారంభమైన లోపాలను వారంటీ కవర్ చేస్తుంది. తాకిడి, సరికాని టార్క్-ఇన్స్టాలేషన్, పార్టికల్-స్క్రాచ్ మరియు సాధారణ సర్వీస్-వేర్ వల్ల కలిగే నష్టం వారంటీ కవరేజీకి వెలుపల ఉంటుంది.
విచారణ పంపండి
సంప్రదింపు సమాచారం
-
చిరునామా
నం. 44, డానింగ్ ఎంటర్ప్రెన్యూర్షిప్ రోడ్, హ్యూమెన్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్ ప్రావిన్స్, చైనా
-
Tel
-
ఇమెయిల్
JWGRIPకి విచారణ పంపడానికి స్వాగతం. మా వృత్తిపరమైన సాంకేతిక మరియు విక్రయాల బృందం ఉచిత ఫిక్చర్ ఎంపిక, అనుకూలీకరించిన పరిష్కార రూపకల్పన మరియు ఖచ్చితమైన కొటేషన్ను అందిస్తుంది.
వార్తల సిఫార్సులు