తెలుగు
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

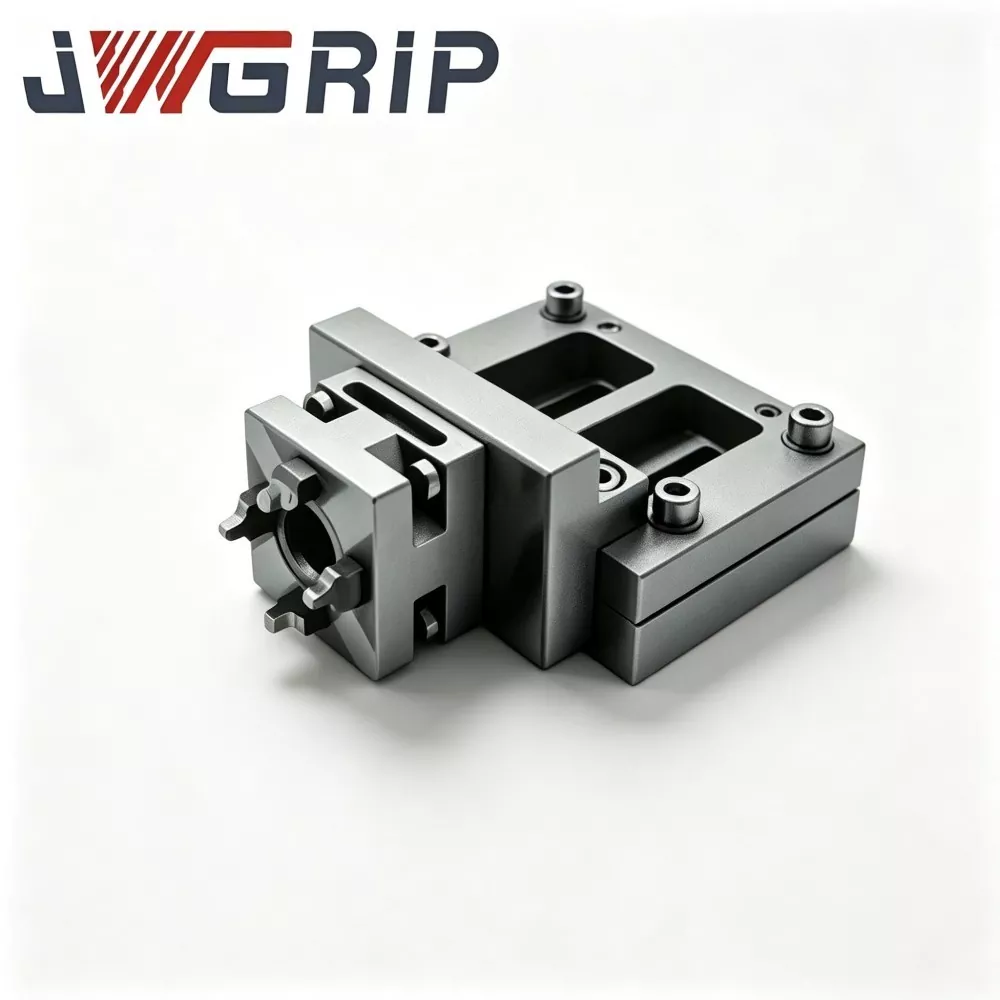
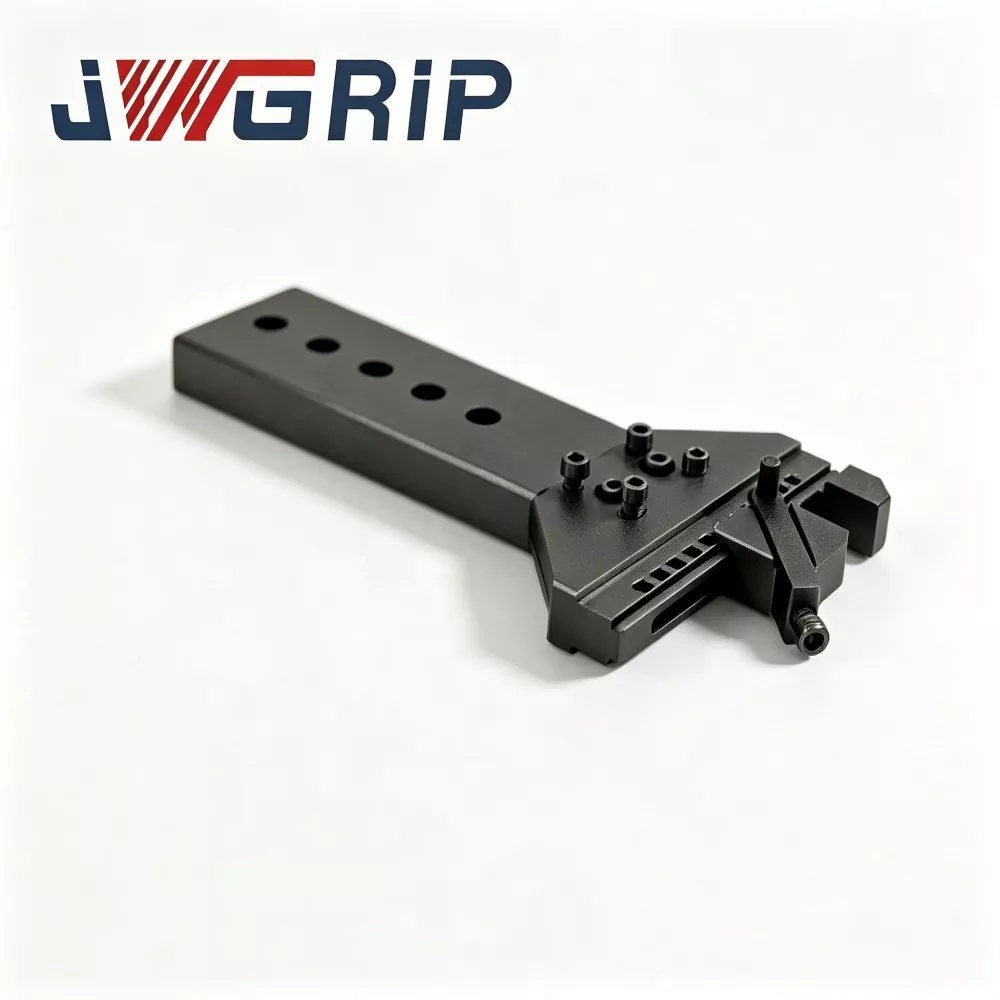
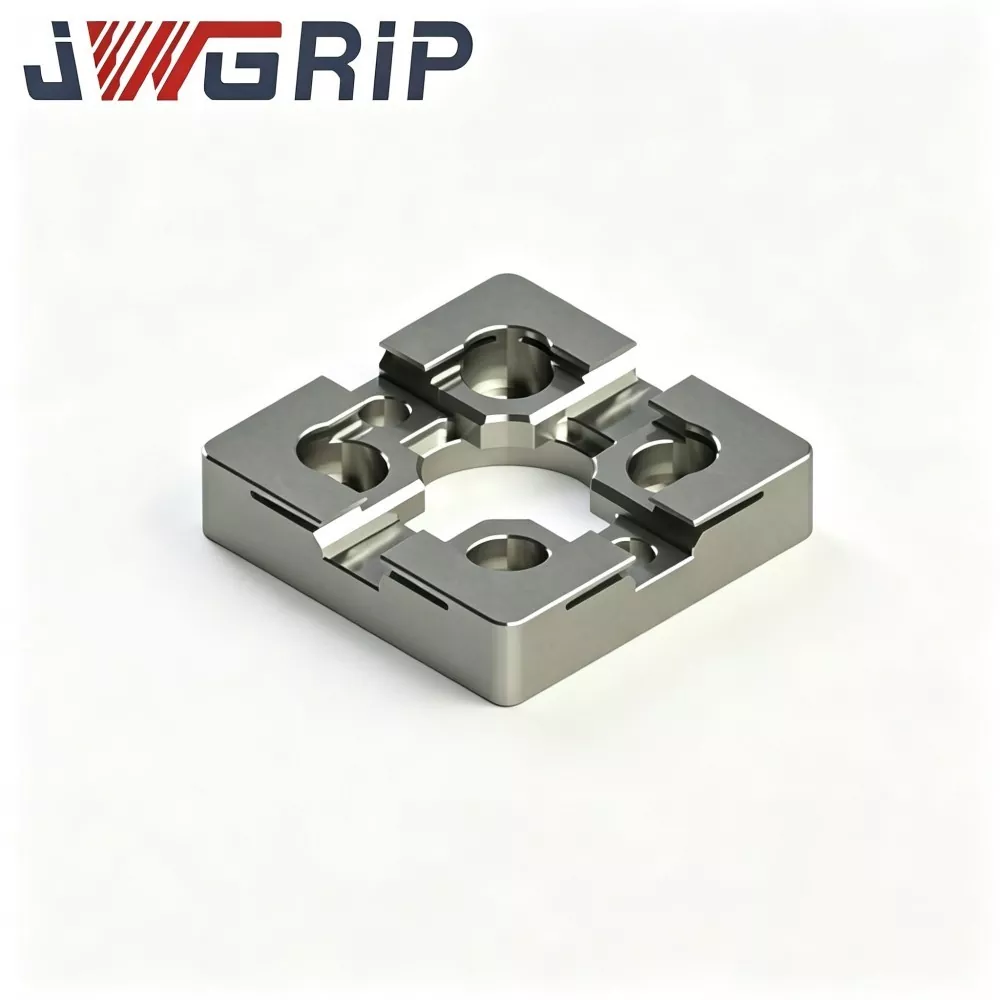
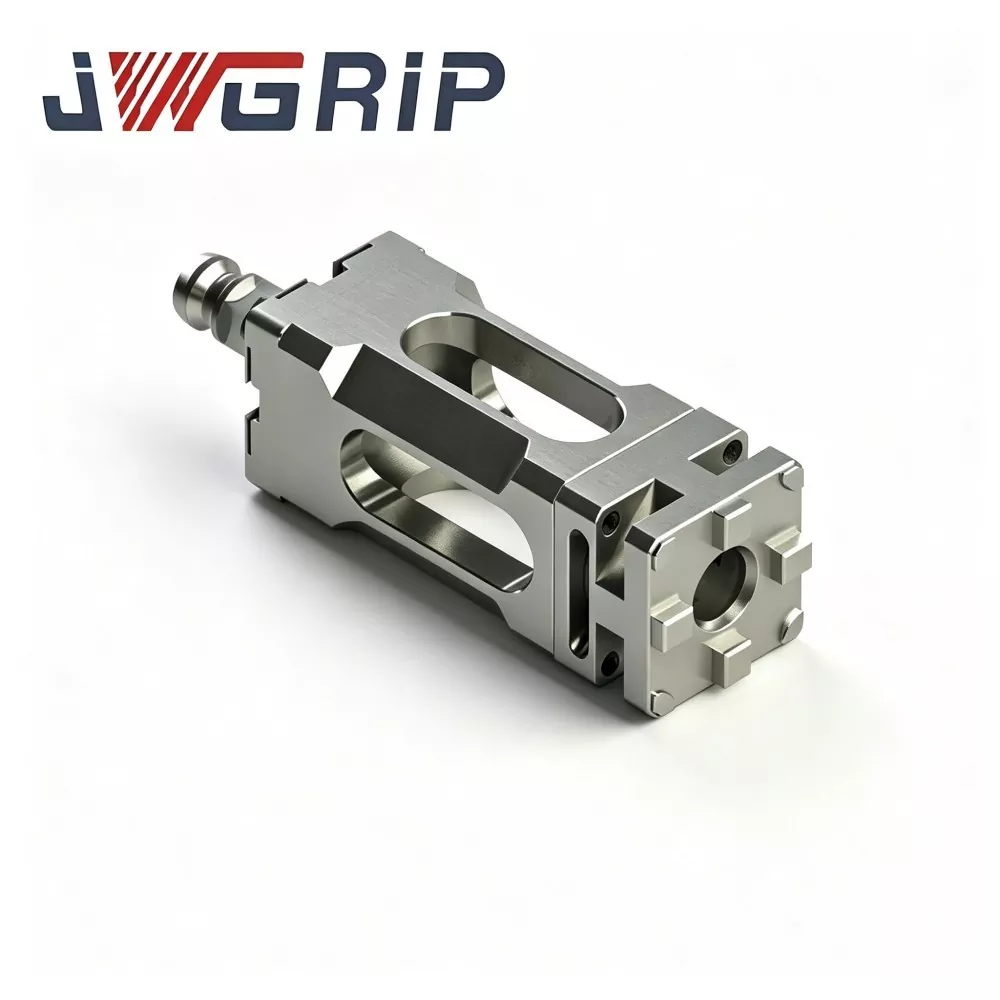
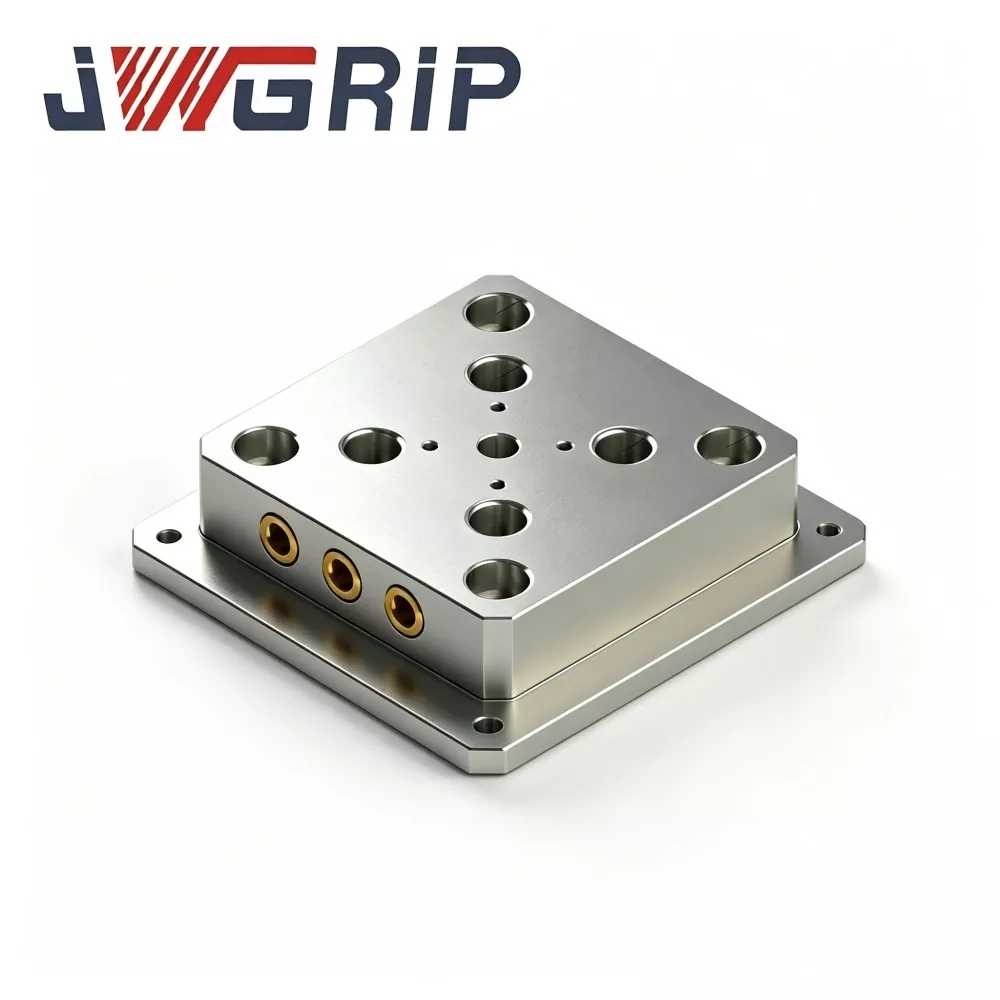
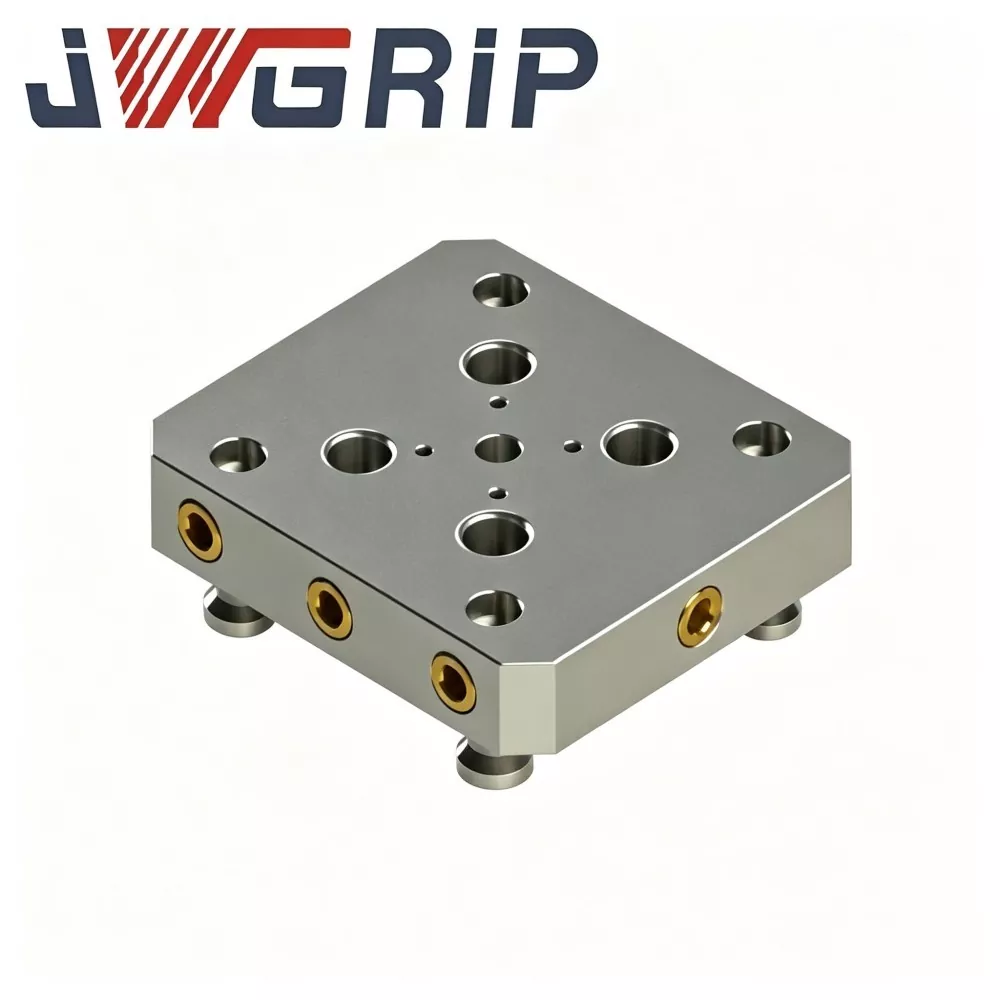
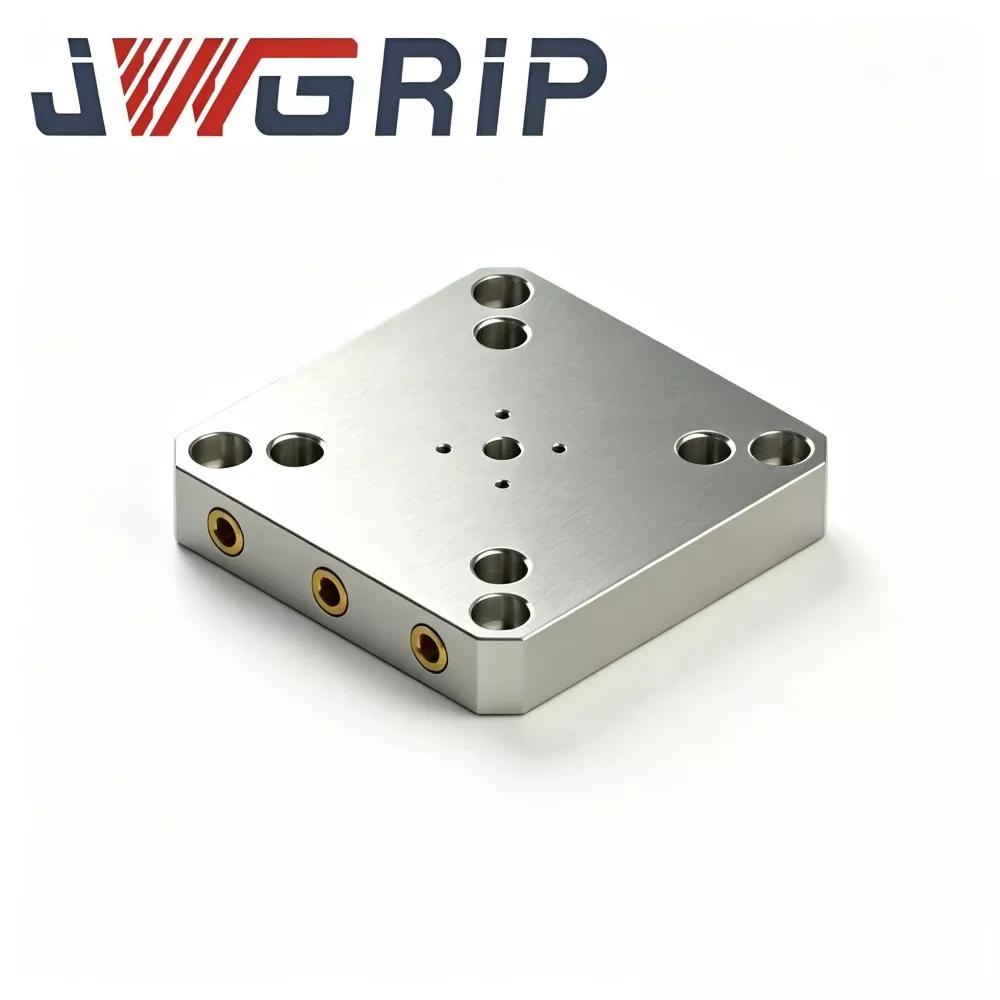
52 CNC వర్క్హోల్డింగ్ కోసం త్వరిత మార్పు ఫిక్చర్ ప్లేట్
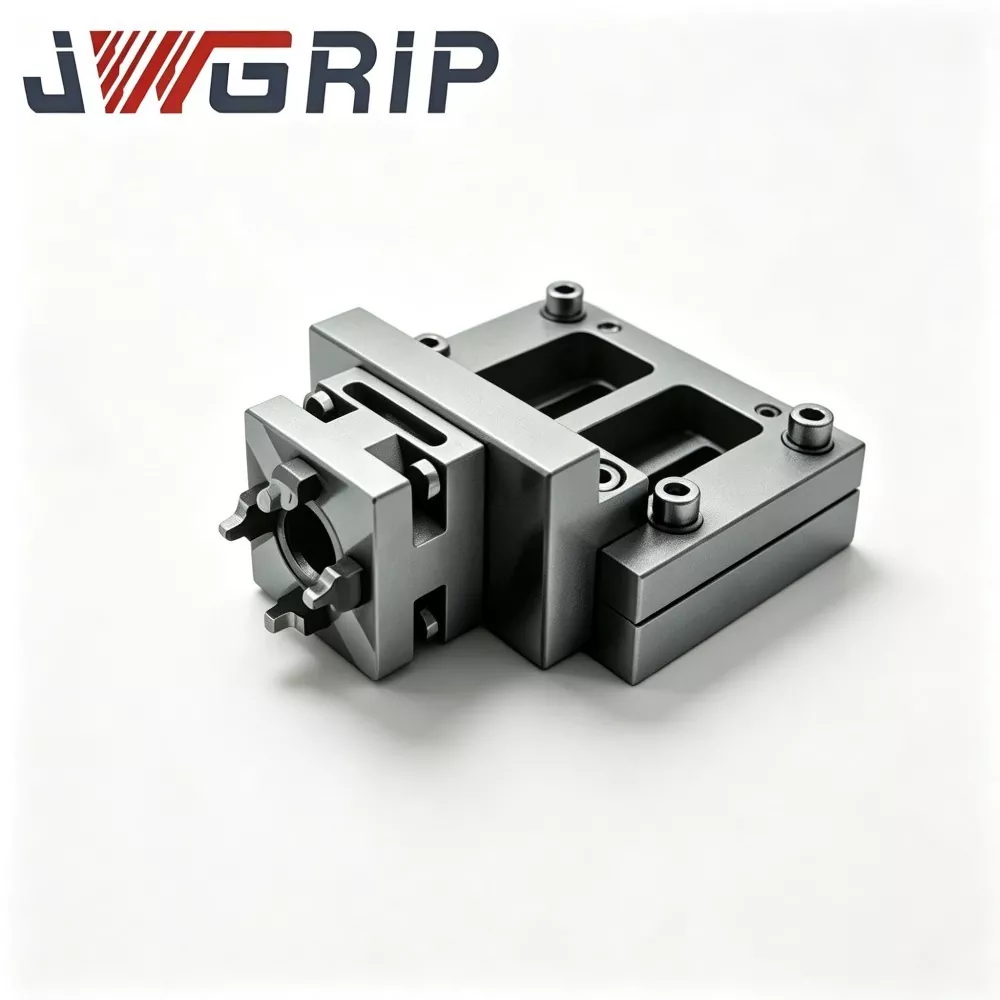
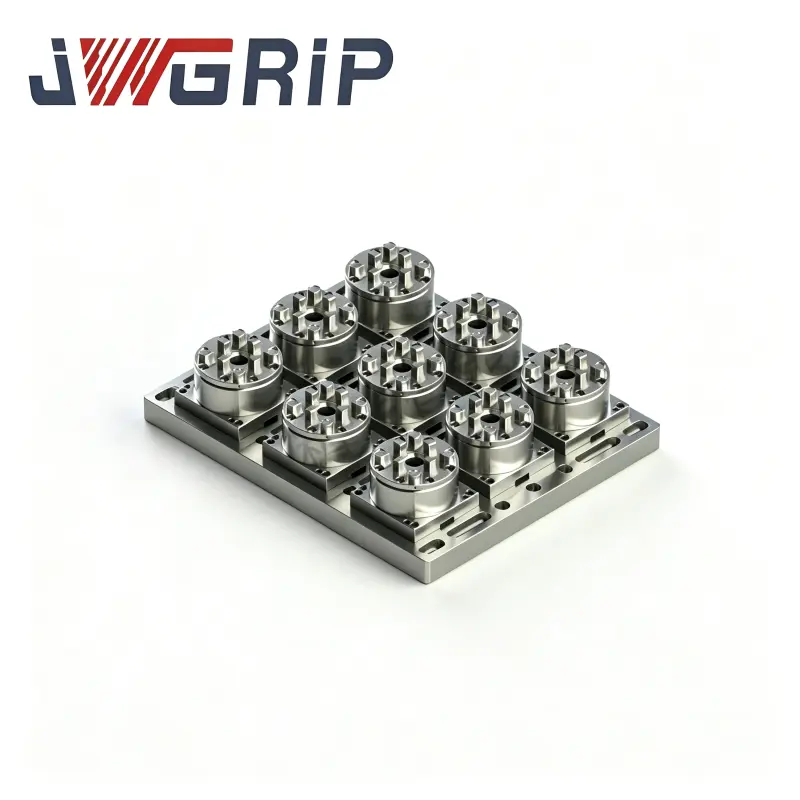
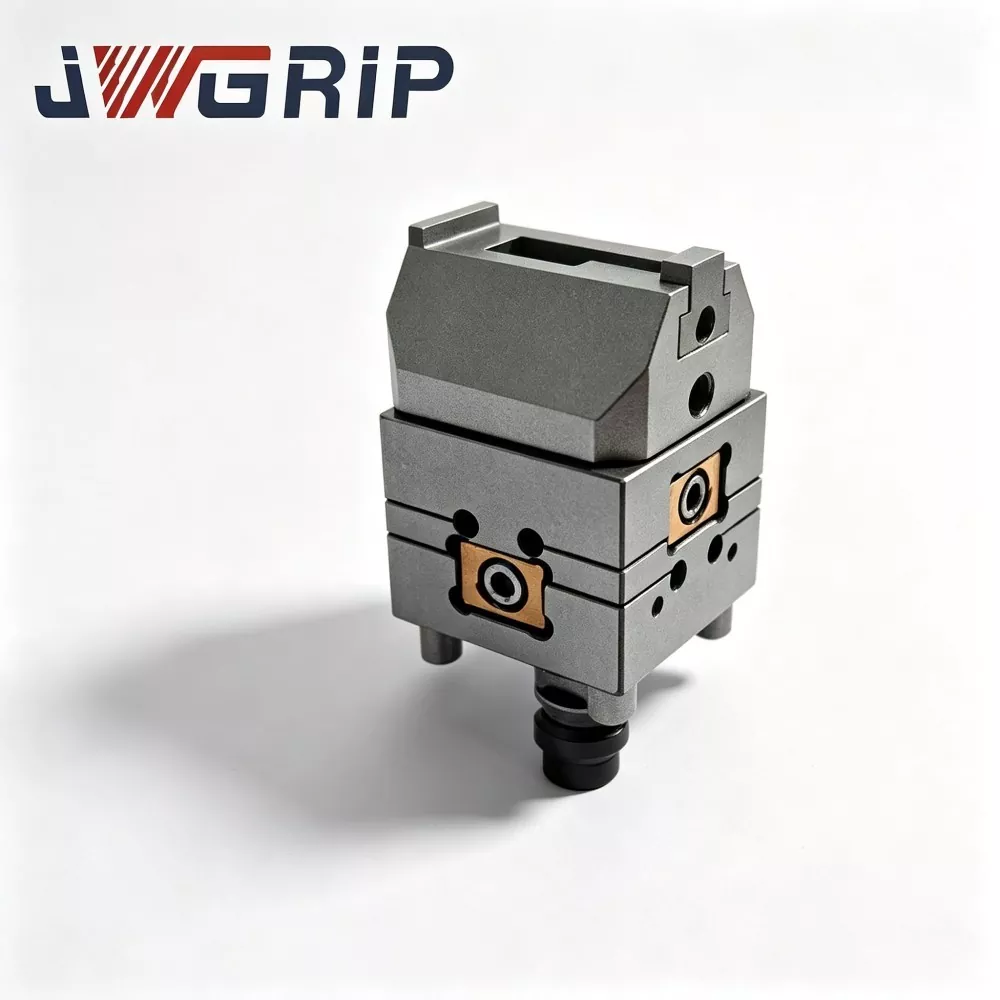
JWGRIP అనేది చైనాలో CNC వర్క్హోల్డింగ్ కోసం ఫ్యాక్టరీ డైరెక్ట్ & కస్టమైజ్డ్ 52 క్విక్ చేంజ్ ఫిక్స్చర్ ప్లేట్ యొక్క ప్రొఫెషనల్ తయారీదారు మరియు సరఫరాదారు. ఇది CNC వర్క్హోల్డింగ్లో 52-సిరీస్ జీరో-పాయింట్ పొజిషనింగ్ సిస్టమ్ల కోసం ప్రత్యేకంగా రూపొందించబడిన మరియు సరిపోలిన అధిక-పనితీరు గల ఇంటిగ్రేటెడ్ అప్పర్ టూలింగ్ భాగం. ఇది ఫిక్చర్ బేరింగ్ ప్లాట్ఫారమ్, పుల్-స్టడ్ మౌంటింగ్ డేటమ్ మరియు ఆక్సిలరీ వర్క్పీస్ పొజిషనింగ్ స్ట్రక్చర్ను ఒకే యూనిట్గా ఏకీకృతం చేస్తుంది, రిపీటెడ్ డేటమ్ క్యాలిబ్రేషన్ మరియు స్కాటర్డ్ ట్రాన్సిషనల్ టూలింగ్ కాంబినేషన్లను తొలగిస్తూ మల్టీ-వెరైటీ మరియు వేరియబుల్-బ్యాచ్ CNC మ్యాచింగ్ టాస్క్ల కోసం వేగవంతమైన ఫిక్చర్ స్వాపింగ్ను గ్రహించింది.
ఈ అధునాతన 52 క్విక్ చేంజ్ ఫిక్స్చర్ ప్లేట్ అధిక-సాంద్రత కలిగిన తారాగణం అల్యూమినియం అల్లాయ్ లేదా అధిక-శక్తితో కూడిన ఉక్కు పదార్థాన్ని వాస్తవ లోడ్ గ్రేడ్ల ప్రకారం ఎంపిక చేస్తుంది, సమ్మేళనం ఒత్తిడి-ఉపశమన వృద్ధాప్య చికిత్స, మల్టీ-పాస్ ప్రెసిషన్ మిల్లింగ్ మరియు అల్ట్రా-ప్రెసిషన్ సర్ఫేస్ గ్రౌండింగ్ ద్వారా ప్రాసెస్ చేయబడుతుంది. సాధారణ ట్రీట్ చేయని మిల్లింగ్ ఫిక్చర్ ప్లేట్ల నుండి భిన్నంగా, ఇది అంతర్గత అవశేష ఒత్తిడిని పూర్తిగా విడుదల చేస్తుంది మరియు హై-ఫ్రీక్వెన్సీ బ్యాచ్ ఉత్పత్తిలో దీర్ఘకాలిక ప్రత్యామ్నాయ బిగింపు ఒత్తిడిలో ఫ్లాట్నెస్ డిఫార్మేషన్ను సమర్థవంతంగా నిరోధిస్తుంది. పునరావృత త్వరిత-మార్పు చక్రాల తర్వాత స్థిరమైన ఫ్లాట్నెస్ మరియు శాశ్వత డేటా ఖచ్చితత్వాన్ని కలిగి ఉంటుంది, ఈ మన్నికైన ఫిక్చర్ ప్లేట్ పూర్తిగా CE పారిశ్రామిక యంత్రాల భద్రతా ప్రమాణాలకు అనుగుణంగా ఉంటుంది.
ప్రతి బ్యాచ్ కఠినమైన ముడి-పదార్థ కూర్పు పరీక్ష, బహుళ-ప్రక్రియ ప్రెసిషన్ మ్యాచింగ్, ఫ్లాట్నెస్ & పొజిషన్-టాలరెన్స్ ఇన్స్పెక్షన్ మరియు సిమ్యులేటెడ్ సైక్లిక్-స్వాప్ వెరిఫికేషన్కు లోనవుతుంది. 52 CNC వర్క్హోల్డింగ్ కోసం క్విక్ చేంజ్ ఫిక్స్చర్ ప్లేట్ కొత్త CNC వర్క్స్టేషన్ టూలింగ్ కాన్ఫిగరేషన్ మరియు డిఫార్మేడ్ & డాటమ్ డ్రిఫ్టింగ్ పాత ఫిక్చర్ ప్లేట్లను ప్రొడక్షన్ లైన్లలో భర్తీ చేయడానికి విస్తృతంగా వర్తిస్తుంది. ప్రామాణిక స్టాక్ సరఫరా మరియు అవుట్లైన్ పరిమాణం, హోల్ లేఅవుట్, మెటీరియల్ గ్రేడ్ మరియు ఉపరితల యానోడైజింగ్ ట్రీట్మెంట్ యొక్క అనుకూలీకరించిన ఆప్టిమైజేషన్కు మద్దతు ఇస్తుంది, ఇది గ్లోబల్ CNC ప్రాసెసింగ్ ఫ్యాక్టరీలు, ఫిక్చర్ ఇంటిగ్రేటర్లు మరియు టూలింగ్ ఇంజనీరింగ్ విభాగాల కోసం స్థిరమైన, అధిక-ఖచ్చితమైన మరియు సౌకర్యవంతమైన శీఘ్ర-మార్పు సాధన పరిష్కారాలను అందిస్తుంది.
ఫంక్షనల్ పొజిషనింగ్
జీరో-పాయింట్ ఫిక్చర్ టెక్నాలజీ మల్టీ-వేరియంట్ CNC జాబ్ల కోసం కాలానుగుణంగా ఫిక్చర్ మార్పును గణనీయంగా తగ్గిస్తుంది మరియు ఆధునిక మల్టీ-యాక్సిస్ వర్క్షాప్లకు ప్రధాన స్రవంతి సాధన పరిష్కారంగా మారింది. 52 క్విక్ చేంజ్ ఫిక్స్చర్ ప్లేట్ అనేది 52-సిరీస్ జీరో-పాయింట్ చక్ల పైన ఉండే ఎగువ టూలింగ్ ప్లాట్ఫారమ్; ప్లేట్ కింద ముందుగా అమర్చిన పుల్ స్టడ్లు అంతర్గత బిగింపు కొల్లెట్లను నిమగ్నం చేస్తాయి, ఒక రిపీటెడ్-పొజిషనింగ్ డేటమ్లో మొత్తం ప్లేట్ను సెకన్లలో చక్పైకి లాక్ చేస్తుంది.
ప్లేట్ ఏకకాలంలో మూడు కీలక విధులను నిర్వహిస్తుంది:
1. అప్పర్ బేరింగ్ ప్లాట్ఫారమ్: మౌంట్ వైజ్లు, అనుకూల ఫిక్చర్లు లేదా డైరెక్ట్ వర్క్పీస్ క్లాంపింగ్ కోసం ఫ్లాట్ టాప్ డేటా.
2. పుల్-స్టడ్ మౌంటు ఇంటర్ఫేస్: దిగువన ముందుగా డ్రిల్ చేసిన మరియు ట్యాప్ చేసిన రంధ్రాలు 52 జీరో-పాయింట్ చక్ ప్యాటర్న్కి పుల్ స్టడ్లను గుర్తించాయి.
3. సహాయక వర్క్పీస్ డేటా: సైడ్ ఎడ్జ్లు మరియు డోవెల్-పిన్ హోల్స్ రిపీట్ లోడ్ కోసం సెకండరీ లొకేటింగ్ రిఫరెన్స్ను అందిస్తాయి.
సహనం లేని ఫిక్చర్ ప్లేట్ ద్వారా ప్రేరేపించబడిన సాధారణ వైఫల్యం క్యాస్కేడ్:
1. ఎగువ-ఉపరితల ఫ్లాట్నెస్ నష్టం / వార్పేజ్ → బిగింపు కింద డేటా విచలనం
2. పుల్-స్టడ్ మౌంటు-హోల్ పొజిషన్ డ్రిఫ్ట్ → పుల్ స్టడ్లు ఇకపై చక్ కోలెట్లలోకి సజావుగా ప్రవేశించవు
3. బాటమ్ లొకేటింగ్ సర్ఫేస్ వేర్ / డెంట్ → ప్లేట్ చక్పై అసమానంగా ఉంటుంది
4. పర్యవసానం: రిపీట్-పొజిషనింగ్ డ్రిఫ్ట్, అస్థిర బిగింపు శక్తి, బ్యాచ్-పార్ట్ డైమెన్షన్ హెచ్చుతగ్గులు, హై-స్పీడ్-కటింగ్ భద్రతా ప్రమాదాలు దాచబడ్డాయి.
JWGRIP ప్రమాణం 52 ఫిక్చర్ ప్లేట్లు ప్రధాన స్రవంతి 52-సిరీస్ జీరో-పాయింట్ సిస్టమ్లతో పరస్పరం మార్చుకోగల మౌంటు నమూనాలను ఉంచుతాయి. అవి కొత్త-బిల్డ్ వర్క్స్టేషన్ ప్రాజెక్ట్లు మరియు నడుస్తున్న ప్రొడక్షన్ లైన్లలో డేటా-డ్రిఫ్టింగ్ పాత ప్లేట్ల ఆన్-సైట్ రీప్లేస్మెంట్ రెండింటికీ సరిపోతాయి. ప్రామాణికం కాని అవుట్లైన్ పరిమాణం, ప్రత్యేక గ్రిడ్ హోల్ లేఅవుట్, అధిక లోడ్ రేటింగ్ మరియు తుప్పు-నిరోధక పని పరిస్థితుల కోసం OEM అనుకూల సవరణ అందుబాటులో ఉంది. గ్లోబల్ క్లయింట్ల నుండి చిన్న-బ్యాచ్ ట్రయల్ ఆర్డర్లు మరియు పెద్ద-వాల్యూమ్ మ్యాచింగ్ ఆర్డర్లు రెండింటికి మద్దతు ఉంది.
నిర్మాణం & పనితీరు
CNC వర్క్హోల్డింగ్ కోసం JWGRIP 52 క్విక్ చేంజ్ ఫిక్స్చర్ ప్లేట్ ఐదు ఫంక్షనల్ విభాగాలను కలిగి ఉంటుంది, ప్రతి ఒక్కటి పదేపదే స్వాప్ సైకిల్స్ సమయంలో పొజిషనింగ్ ఖచ్చితత్వం మరియు లోడ్ కెపాసిటీకి దోహదపడుతుంది:
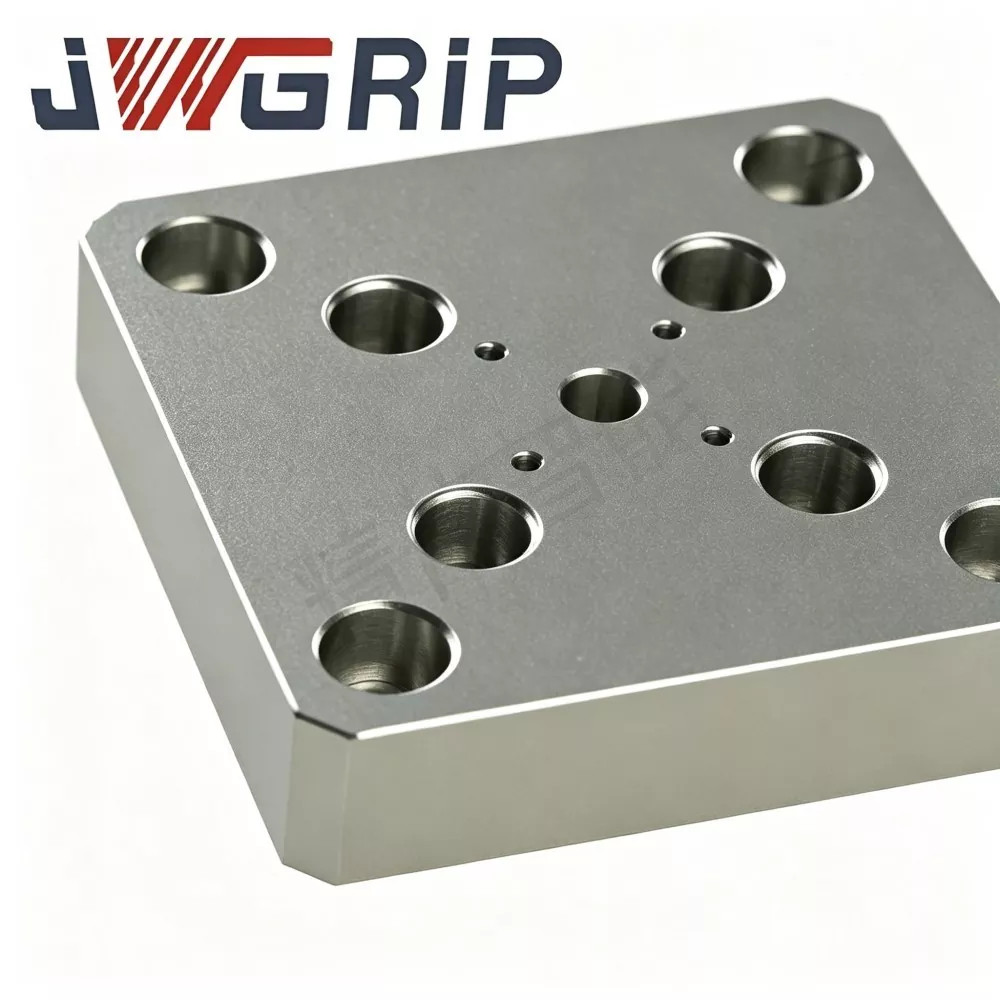
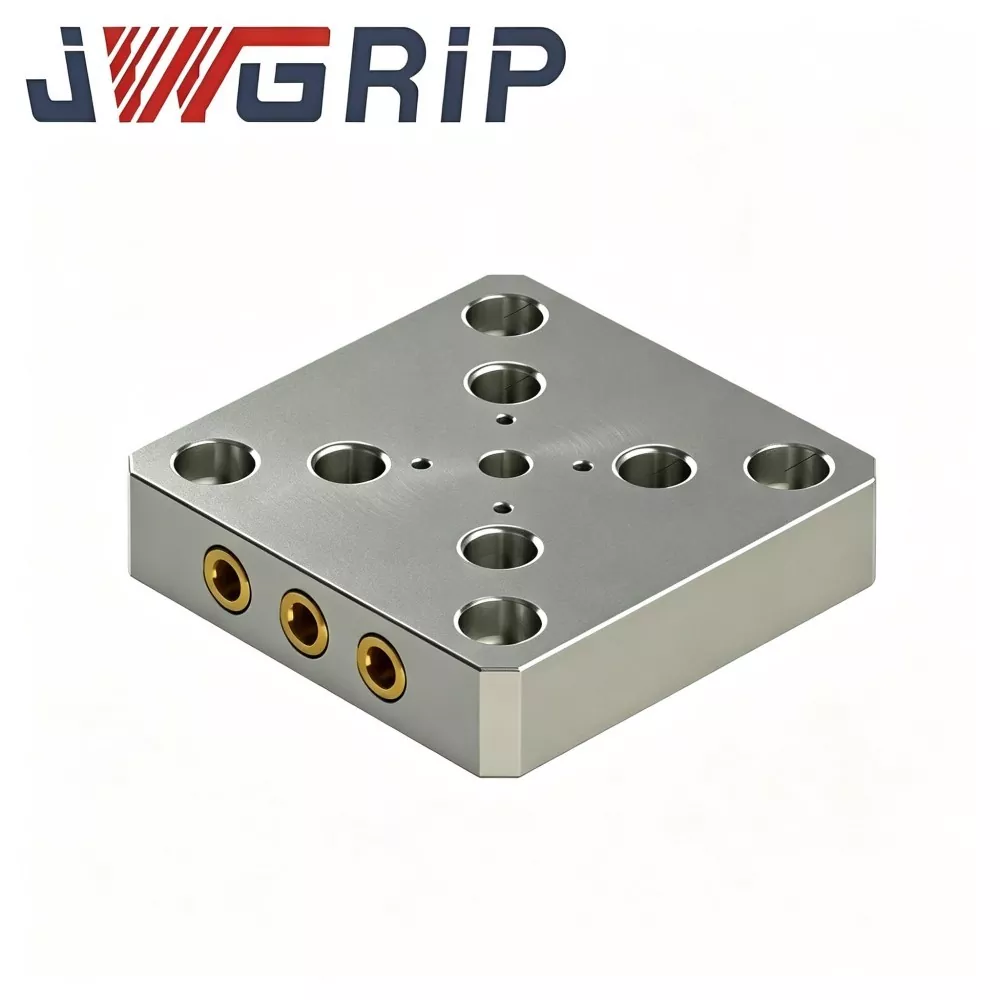
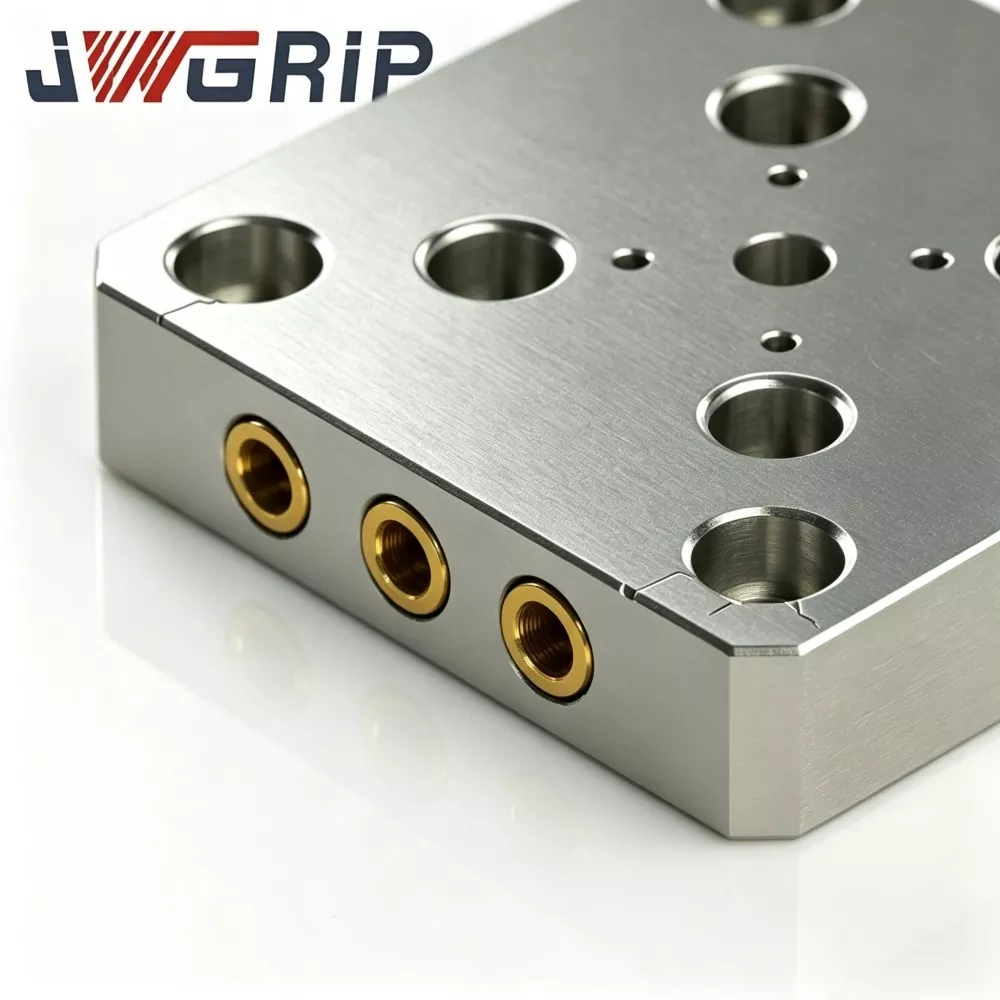
1. టాప్ డేటా ఉపరితలం (వర్క్పీస్ మౌంటు ప్లేన్)
అల్ట్రా-ప్రెసిషన్ గ్రౌండ్ ఫ్లాట్ ప్లేన్, వైజ్లు, సాఫ్ట్ దవడలు, కస్టమ్ ఫిక్చర్లు లేదా వర్క్పీస్లను నేరుగా మౌంట్ చేయడానికి థ్రెడ్ హోల్స్ (మరియు/లేదా డోవెల్-పిన్ హోల్స్) యొక్క ప్రామాణిక గ్రిడ్తో డ్రిల్ చేయబడింది. దిగువ డేటాకు వ్యతిరేకంగా ఫ్లాట్నెస్ మరియు సమాంతరత అనేది మొత్తం మ్యాచింగ్ ఖచ్చితత్వం యొక్క నిర్ణయాత్మక సూచికలు.
2. బాటమ్ లొకేటింగ్ ఉపరితలం (చక్ మ్యాటింగ్ ప్లేన్)
52-సిరీస్ జీరో-పాయింట్ చక్ రిఫరెన్స్ ఫేస్పై నేరుగా ఉండే ప్రెసిషన్-మెషిన్డ్ ఫ్లాట్ ఉపరితలం. దాని ఫ్లాట్నెస్ మరియు పరిశుభ్రత ప్రతి స్వాప్ తర్వాత ప్లేట్ అవసరమైన సహనంతో పునరావృతమవుతుందో లేదో నేరుగా నిర్ణయిస్తుంది.
3. పుల్-స్టడ్ మౌంటు రంధ్రాలు (ప్లేట్ దిగువన నొక్కబడిన రంధ్రాలు)
సరిపోలిన పుల్ స్టడ్లతో ఉపయోగించబడుతుంది, 52 జీరో-పాయింట్ చక్ పుల్-స్టడ్ నమూనాతో సరిపోలడానికి ముందుగా డ్రిల్ చేసి ట్యాప్ చేయబడింది. హోల్-పొజిషన్ టాలరెన్స్ ఖచ్చితంగా 52-సిస్టమ్ పిచ్ను అనుసరిస్తుంది; పుల్ స్టుడ్స్ దిగువ నుండి థ్రెడ్ చేయబడతాయి మరియు పేర్కొన్న టార్క్ వద్ద లాక్ చేయబడతాయి.
4. సైడ్ డేటా అంచులు / పరిధీయ సూచన ముఖాలు
ప్రెసిషన్-మిల్డ్ సైడ్ ఎడ్జ్లు ప్లేట్ను ప్యాలెట్లోకి లోడ్ చేయడానికి లేదా సెటప్ సమయంలో ఎడ్జ్-ఫైండింగ్ కోసం పరిధీయ అమరిక సూచనను అందిస్తాయి; కొన్ని సంస్కరణల్లో ద్వితీయ స్థానం కోసం గట్టిపడిన డోవెల్-పిన్ రంధ్రాలు ఉన్నాయి.
5. దృఢత్వం నిర్మాణం (పదార్థ-ఆధారిత)
తారాగణం-అల్యూమినియం సంస్కరణలు దృఢత్వాన్ని కోల్పోకుండా బరువును తగ్గించడానికి ribbed వెబ్ నిర్మాణాన్ని అవలంబిస్తాయి; ఉక్కు సంస్కరణలు భారీ-డ్యూటీ కట్టింగ్ కోసం ఘన లేదా జేబులో ఉన్న డిజైన్ను ఉపయోగిస్తాయి. రెండు డిజైన్లు దీర్ఘకాలిక ఫ్లాట్నెస్ డ్రిఫ్ట్ను నిరోధించడానికి ఒత్తిడి-ఉపశమన వృద్ధాప్యానికి లోనవుతాయి.
చాలా తక్కువ-ధర మార్కెట్ ప్రత్యామ్నాయాలు ఒత్తిడి ఉపశమనం లేకుండా ముడి మిల్లింగ్ ప్లేట్లు. ఇన్స్టాలేషన్ తర్వాత అంతర్గత అవశేష ఒత్తిడి నెమ్మదిగా విడుదల అవుతుంది, దీని వలన వారాలపాటు ఫ్లాట్నెస్ డ్రిఫ్ట్ మరియు పదేపదే రీకాలిబ్రేషన్ జరుగుతుంది. JWGRIP తారాగణం ప్లేట్లు మ్యాచింగ్ పూర్తి చేయడానికి ముందు సమ్మేళనం ఒత్తిడి-ఉపశమన వృద్ధాప్యం ద్వారా వెళతాయి, కాబట్టి వేలాది స్వాప్ సైకిల్స్ తర్వాత ఫ్లాట్నెస్ స్థిరంగా ఉంటుంది. అవుట్లైన్ పరిమాణం, గ్రిడ్ లేఅవుట్ లేదా లోడ్ రేటింగ్ ప్రామాణిక స్పెక్స్ నుండి భిన్నంగా ఉన్నప్పుడు, OEM సేవ కొలతలు, మెటీరియల్ గ్రేడ్ మరియు ఉపరితల చికిత్సను మళ్లీ సర్దుబాటు చేయగలదు.
నాణ్యత-నియంత్రణ వర్క్ఫ్లో
వస్తువులు ఫ్యాక్టరీ నుండి బయలుదేరే ముందు ప్రతి ఉత్పత్తి బ్యాచ్ వరుస తనిఖీ దశల ద్వారా వెళుతుంది. నాన్-కన్ఫార్మింగ్ ప్లేట్లు తిరస్కరించబడతాయి మరియు పూర్తయిన వస్తువుల ఇన్వెంటరీని ఎప్పటికీ నమోదు చేయవు.
1. అల్యూమినియం-అల్లాయ్ లేదా స్టీల్ గ్రేడ్ సమ్మతిని వెరిఫై చేయడానికి ముడి-మెటీరియల్ స్పెక్ట్రల్ / కంపోజిషన్ విశ్లేషణ.
2. అంతర్గత లోపాల కోసం నాన్-డిస్ట్రక్టివ్ ఇన్స్పెక్షన్, కాస్టింగ్ లేదా ఫోర్జింగ్ బ్లాంక్ ఫార్మింగ్.
3. అవశేష ఒత్తిడిని విడుదల చేయడానికి కాంపౌండ్ స్ట్రెస్-రిలీఫ్ ఏజింగ్ హీట్ ట్రీట్మెంట్.
4. మిగులు స్టాక్ను తీసివేయడానికి రెండు వైపులా కఠినమైన మిల్లింగ్.
5. గ్రిడ్ హోల్స్, పుల్-స్టడ్ ట్యాప్డ్ హోల్స్ మరియు సైడ్ డేటమ్ ఎడ్జ్ల సెమీ-ఫినిష్ మిల్లింగ్.
6. టాప్ డాటమ్ ప్లేన్ మరియు బాటమ్ లొకేటింగ్ ప్లేన్ యొక్క ఉపరితల గ్రౌండింగ్ను పూర్తి చేయండి.
7. ఖచ్చితమైన తనిఖీ: ఫ్లాట్నెస్, ప్యారలలిజం, హోల్-పొజిషన్ టాలరెన్స్, థ్రెడ్-గేజ్ చెక్.
8. రేట్ చేయబడిన లోడ్లో నమూనా అనుకరణ చక్రీయ స్వాప్-అండ్-క్లాంప్ ధృవీకరణ.
తప్పు-ట్రబుల్షూటింగ్ టేబుల్
|
తప్పు దృగ్విషయం |
సంభావ్య మూల కారణం |
సిఫార్సు చేసిన పరిష్కారం |
|
స్వాప్ తర్వాత ప్లేట్ రిపీట్-పొజిషనింగ్ డ్రిఫ్ట్లు |
దిగువ స్థాన ఉపరితలం వార్ప్డ్/డెంటెడ్; పుల్-స్టడ్ హోల్ స్థానం మార్చబడింది; చక్ కొల్లెట్ దుస్తులు |
ప్లేట్ ఫ్లాట్నెస్ మరియు డాటమ్ ఉపరితలం తనిఖీ చేయండి; పుల్-స్టడ్ నమూనాను తనిఖీ చేయండి; సేవ లేదా చక్ కోల్లెట్ స్థానంలో |
|
పుల్ స్టడ్లు చక్ కోలెట్లలోకి సజావుగా ప్రవేశించలేవు |
ట్యాప్డ్-హోల్ పొజిషన్ డ్రిఫ్ట్; బెంట్ లేదా భారీ పుల్ స్టుడ్స్; రంధ్రాలలో చిప్స్ |
రంధ్రం-స్థాన సహనాన్ని ధృవీకరించండి; పుల్ స్టుడ్స్ తనిఖీ; కూర్చునే ముందు అన్ని రంధ్రాలను శుభ్రం చేయండి |
|
ప్లేట్ రాళ్ళు / చక్ మీద అసమానంగా కూర్చుంటుంది |
దిగువ మరియు చక్ మధ్య చిక్కుకున్న చిప్స్; వార్ప్డ్ బాటమ్ ప్లేన్; డేటా క్లీనింగ్ లేదు |
పూర్తిగా శుభ్రంగా చక్ సూచన ముఖం మరియు ప్లేట్ దిగువన; ఫ్లాట్నెస్ విఫలమైతే ప్లేట్ను మళ్లీ గ్రైండ్ చేయండి లేదా భర్తీ చేయండి |
|
స్పష్టమైన కట్టింగ్ వైబ్రేషన్ లేదా కబుర్లు |
ప్లేట్ పూర్తిగా కూర్చోలేదు; అసమాన పుల్-స్టడ్ టార్క్; దాని మెటీరియల్ గ్రేడ్ కోసం ప్లేట్ ఓవర్లోడ్ చేయబడింది |
అన్ని పుల్ స్టడ్లను సమానంగా తిరిగి కూర్చోండి మరియు మళ్లీ టార్క్ చేయండి; లోడ్ రేటింగ్ vs కట్టింగ్ పారామితులను నిర్ధారించండి |
ఇన్స్టాలేషన్ స్పెసిఫికేషన్
1. 52-సిరీస్ జీరో-పాయింట్ చక్ రిఫరెన్స్ ఫేస్ మరియు ప్లేట్ దిగువన లొకేటింగ్ ఉపరితలాన్ని పూర్తిగా శుభ్రం చేయండి; కూర్చోవడానికి ముందు అన్ని చిప్స్, శీతలకరణి అవశేషాలు మరియు బర్ర్స్ తొలగించండి.
2. అధికారికంగా సిఫార్సు చేయబడిన బిగుతు టార్క్కి ప్లేట్ దిగువ రంధ్రాలలోకి థ్రెడ్ సరిపోలిన పుల్ స్టడ్లు; ఓవర్-టార్క్ ట్యాప్ చేయబడిన రంధ్రం మరియు ప్లేట్ డేటాను వక్రీకరిస్తుంది, అండర్-టార్క్ కటింగ్ వైబ్రేషన్ కింద వదులుగా మారుతుంది.
3. ప్లేట్ను చతురస్రాకారంలో చక్పైకి దించండి; అన్ని పుల్ స్టడ్లు బలవంతంగా లేకుండానే కోలెట్లోకి ప్రవేశించేలా చూసుకోండి. బిగింపును అమలు చేయండి, ఆపై ప్లేట్ రాకింగ్ లేకుండా పూర్తిగా ఫ్లాట్గా ఉందని ధృవీకరించండి.
4. ప్లేట్ దిగువన మరియు చక్ రిఫరెన్స్ ముఖం మధ్య ఎప్పుడూ షిమ్లు, కాగితం లేదా అంటుకునే వాటిని ఉంచవద్దు; ఏదైనా శాండ్విచ్ పొర పునరావృత ఖచ్చితత్వాన్ని నాశనం చేస్తుంది.
5. సామూహిక ఉత్పత్తి సమయంలో, ఎగువ-ఉపరితల ఫ్లాట్నెస్ మరియు డేటా అంచులను క్రమం తప్పకుండా తనిఖీ చేయండి; ఫ్లాట్నెస్ టాలరెన్స్ లేదా డేటా ఉపరితలాలు డెంట్/వేర్ను చూపించిన తర్వాత ప్లేట్ను మార్చండి లేదా మళ్లీ గ్రైండ్ చేయండి.
6. OEM అనుకూల ప్లేట్ల కోసం, అవుట్లైన్ కొలతలు, గ్రిడ్ హోల్ లేఅవుట్, పుల్-స్టడ్ హోల్ పొజిషన్లు మరియు డేటా ఫ్లాట్నెస్కు సంబంధించి డ్రాయింగ్ అవసరాలను ఖచ్చితంగా అనుసరించండి.
ప్యాకేజింగ్ & రవాణా
JWGRIP 52 త్వరిత మార్పు ఫిక్స్చర్ ప్లేట్లు — స్టాండర్డ్ స్టాక్డ్ SKUలు ఫాస్ట్ గ్లోబల్ ఆర్డర్ డిస్పాచ్కి మద్దతు ఇస్తాయి.
ప్రతి ప్లేట్ ప్యాకింగ్ చేయడానికి ముందు గ్రౌండ్ డేటా ముఖాలపై స్వతంత్ర యాంటీ-రస్ట్ / యాంటీ తుప్పు రక్షణ మరియు ఉపరితల-రక్షిత ఫిల్మ్ను పొందుతుంది.
చిన్న-లాట్ ఆర్డర్లు: యాంటీ-రస్ట్ బ్యాగ్ ప్లస్ హెవీ-డ్యూటీ కార్టన్, ఎడ్జ్-కార్నర్ ప్రొటెక్షన్తో.
పెద్దఎత్తున ఎగుమతి ఆర్డర్లు: ఫ్యూమిగేషన్-ఫ్రీ షాక్-రెసిస్టెంట్ సాలిడ్-వుడ్ క్రేట్, ప్యాడింగ్ను వేరు చేయడం, సుదూర సముద్ర-భూమి లాజిస్టిక్స్ సమయంలో డేటా-ఉపరితల స్క్రాచ్ మరియు డిఫార్మేషన్ను నివారించడం.
OEM అనుకూల-సవరించిన ఆర్డర్లు పరస్పరం ధృవీకరించబడిన ప్రధాన సమయాన్ని అనుసరిస్తాయి.
ప్రతి షిప్మెంట్ ప్యాకేజీలో బ్యాచ్ తనిఖీ డేటాషీట్ మరియు ఫ్లాట్నెస్ / డైమెన్షన్ టెస్ట్ రికార్డ్ జతచేయబడి ఉంటాయి.
అమ్మకాల తర్వాత మద్దతు సేవలు
1. వారెంటీ నిబంధనలు: సరైన ఇన్స్టాలేషన్, సరిపోలిన పుల్-స్టడ్ ఎంపిక మరియు రేట్ చేయబడిన పని పరిస్థితులలో, వినియోగించలేని ప్లేట్ మెయిన్ బాడీ 1-సంవత్సరం వారంటీని పొందుతుంది. ఓవర్లోడ్ కట్టింగ్, సరికాని బిగింపు టార్క్, చిప్-ప్రేరిత డాటమ్ ఉపరితలాల రాపిడి, మానవ నిర్మిత ప్రభావం మరియు స్పెక్ వెలుపల రసాయన తుప్పు వంటి వాటి వల్ల కలిగే నష్టం వారంటీ పరిధి నుండి మినహాయించబడుతుంది.
2. ఇన్స్టాలేషన్ మరియు తప్పు విశ్లేషణ కోసం రిమోట్ ఆన్లైన్ సాంకేతిక మార్గదర్శకత్వం. గ్లోబల్ కస్టమర్లు ఇమెయిల్ ద్వారా సాంకేతిక విచారణలను పంపవచ్చు; ఇంజనీర్లు 24 పని గంటలలోపు సమాధానం ఇస్తారు.
3. ప్రతి కొనుగోలు ఆర్డర్ కోసం పూర్తి-సెట్ డైమెన్షన్ డ్రాయింగ్లు మరియు మెటీరియల్-పనితీరు డాక్యుమెంటేషన్ సరఫరా చేయబడతాయి.
4. OEM డిమాండ్ల కోసం ఇంజినీరింగ్-స్థాయి సాంకేతిక సంప్రదింపులు: అవుట్లైన్-సైజ్ సర్దుబాటు, గ్రిడ్-హోల్ లేఅవుట్ సవరణ, మెటీరియల్-గ్రేడ్ అప్గ్రేడ్, ప్రత్యేక యానోడైజింగ్ / ఉపరితల-చికిత్స ఎంపికలు.
5. పునరావృత ఆర్డర్ల కోసం స్టాండర్డ్ మరియు కస్టమ్-స్పెక్ ఫిక్చర్ ప్లేట్ల కోసం స్థిరమైన స్పేర్-పార్ట్ బ్యాచ్ సరఫరా.
సేకరణ & సాంకేతిక మూల్యాంకనం
ప్రధాన విలువ: కాంపౌండ్ స్ట్రెస్-రిలీఫ్ కాస్టింగ్/ఫోర్జింగ్, అల్ట్రా-ప్రెసిషన్ డబుల్-సైడెడ్ గ్రైండింగ్, స్ట్రిక్ట్ మల్టీ-ఫేజ్ ఇన్-హౌస్ క్వాలిటీ కంట్రోల్, మెయిన్ స్ట్రీమ్ 52-సిరీస్ జీరో-పాయింట్ సిస్టమ్లతో పరస్పరం మార్చుకోగలిగే హోల్ ప్యాటర్న్, ఫ్లెక్సిబుల్ OEM పరిమాణం / మెటీరియల్ / ఉపరితల-చికిత్స అనుకూలీకరణ.
52 CNC వర్క్హోల్డింగ్ కోసం త్వరిత మార్పు ఫిక్స్చర్ ప్లేట్ జీరో-పాయింట్ ఫిక్స్చర్ సిస్టమ్ల యొక్క సాధారణ ఎగువ-టూలింగ్ అడ్డంకులను పరిష్కరిస్తుంది: టాప్-సర్ఫేస్ ఫ్లాట్నెస్ డ్రిఫ్ట్, పుల్-స్టడ్ హోల్ పొజిషన్ షిఫ్ట్, బాటమ్ డాటమ్ వార్పేజ్ మరియు ముడి-మిల్డ్ ట్రీట్ చేయని ప్లేట్ల యొక్క షార్ట్ సర్వీస్ లైఫ్.
మూల్యాంకన రిమైండర్లు:
1. సున్నా-పాయింట్-సిస్టమ్ స్పెసిఫికేషన్ సరిపోలడాన్ని నిర్ధారించండి మరియు కొనుగోలు ఆర్డర్ చేయడానికి ముందు పుల్-స్టడ్ హోల్-ప్యాటర్న్ అనుకూలతను ధృవీకరించండి.
2. అవసరమైన రూపురేఖల పరిమాణం, గ్రిడ్ హోల్ లేఅవుట్, వాస్తవ గరిష్ట కట్టింగ్ లోడ్ మరియు వర్క్షాప్ పరిసర పరిస్థితులు (సాధారణ / అధిక తుప్పు)ని స్పష్టం చేయండి మరియు తదనుగుణంగా తారాగణం-అల్యూమినియం లైట్ వెర్షన్ లేదా స్టీల్ రిజిడ్ వెర్షన్ను ఎంచుకోండి.
3. స్టాక్-స్టాండర్డ్ ఐటెమ్లు తక్కువ డెలివరీ లీడ్ టైమ్ను పొందుతాయి; ప్రత్యేక రూపురేఖలు, రంధ్రం లేఅవుట్ లేదా ఉపరితల-చికిత్స అవసరాల కోసం OEM అనుకూల-ఇంజనీరింగ్ను ఎంచుకోండి.
JWGRIP నుండి ఫ్యాక్టరీ-డైరెక్ట్. మోల్డ్, ఆటో-పార్ట్స్ మరియు జనరల్-ప్రెసిషన్-మ్యాచింగ్ 3-యాక్సిస్ / 5-యాక్సిస్ 52-సిరీస్ జీరో-పాయింట్ ఫిక్చర్ సెట్ల కోసం ఇష్టపడే ఎగువ టూలింగ్ ప్లేట్.
తరచుగా అడిగే ప్రశ్నలు
Q1: స్టాండర్డ్ 52 ఫిక్చర్ ప్లేట్లు నేరుగా ఇతర బ్రాండ్ 52-సిరీస్ జీరో-పాయింట్ చక్లతో సరిపోలగలవా?
ప్రామాణిక సంస్కరణలు పూర్తిగా సరిపోలిన పుల్-స్టడ్ హోల్ నమూనా మరియు డేటా ఇంటర్ఫేస్ను కలిగి ఉన్న 52-సిరీస్ జీరో-పాయింట్ సిస్టమ్లతో మాత్రమే పరస్పరం మార్చుకోగలవు. నమూనా భిన్నంగా ఉంటే, OEM-అనుకూలీకరించిన ప్లేట్ స్వీకరించబడుతుంది.
Q2: ఫిక్చర్ ప్లేట్కు రీప్లేస్మెంట్ లేదా రీ-గ్రైండింగ్ అవసరమని ఏ సంకేతాలు సూచిస్తున్నాయి?
టాప్-సర్ఫేస్ ఫ్లాట్నెస్ టాలరెన్స్ లేకుండా పోయిన తర్వాత రీప్లేస్ చేయండి లేదా మళ్లీ గ్రైండ్ చేయండి, దిగువ డేటా డెంట్/వార్పేజ్ను చూపుతుంది లేదా చక్ మరియు ప్లేట్ను పూర్తిగా శుభ్రపరిచిన తర్వాత రిపీట్-పొజిషనింగ్ పునరుద్ధరించబడదు.
Q3: ఎత్తును సర్దుబాటు చేయడానికి షిమ్లు లేదా కాగితాన్ని ప్లేట్ కింద ఉంచవచ్చా?
లేదు. ప్లేట్ దిగువన మరియు చక్ సూచన ముఖం మధ్య ఏదైనా శాండ్విచ్ పొర పునరావృత ఖచ్చితత్వాన్ని నాశనం చేస్తుంది. ప్లేట్ డాటమ్ను ఖచ్చితంగా గ్రౌండింగ్ చేయడం ద్వారా ఎత్తు సర్దుబాటు చేయాలి.
Q4: తారాగణం-అల్యూమినియం ప్లేట్ లేదా స్టీల్ ప్లేట్ — ఏది ఎంచుకోవాలి?
తారాగణం అల్యూమినియం తేలికైనది, మార్పిడికి వేగంగా ఉంటుంది మరియు కాంతి నుండి మధ్యస్థంగా కత్తిరించడానికి సరిపోతుంది; ఉక్కు (లేదా తారాగణం ఇనుము) సంస్కరణలు హెవీ-డ్యూటీ మోల్డ్ మరియు డై కటింగ్ కోసం అధిక దృఢత్వం మరియు ఫ్లాట్నెస్ నిలుపుదలని అందిస్తాయి. మీ కట్టింగ్ లోడ్ మరియు మెషిన్ డైనమిక్ అవసరాల ద్వారా ఎంచుకోండి.
విచారణ పంపండి
సంప్రదింపు సమాచారం
-
చిరునామా
నం. 44, డానింగ్ ఎంటర్ప్రెన్యూర్షిప్ రోడ్, హ్యూమెన్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్ ప్రావిన్స్, చైనా
-
Tel
-
ఇమెయిల్
JWGRIPకి విచారణ పంపడానికి స్వాగతం. మా వృత్తిపరమైన సాంకేతిక మరియు విక్రయాల బృందం ఉచిత ఫిక్చర్ ఎంపిక, అనుకూలీకరించిన పరిష్కార రూపకల్పన మరియు ఖచ్చితమైన కొటేషన్ను అందిస్తుంది.
వార్తల సిఫార్సులు